
 EN



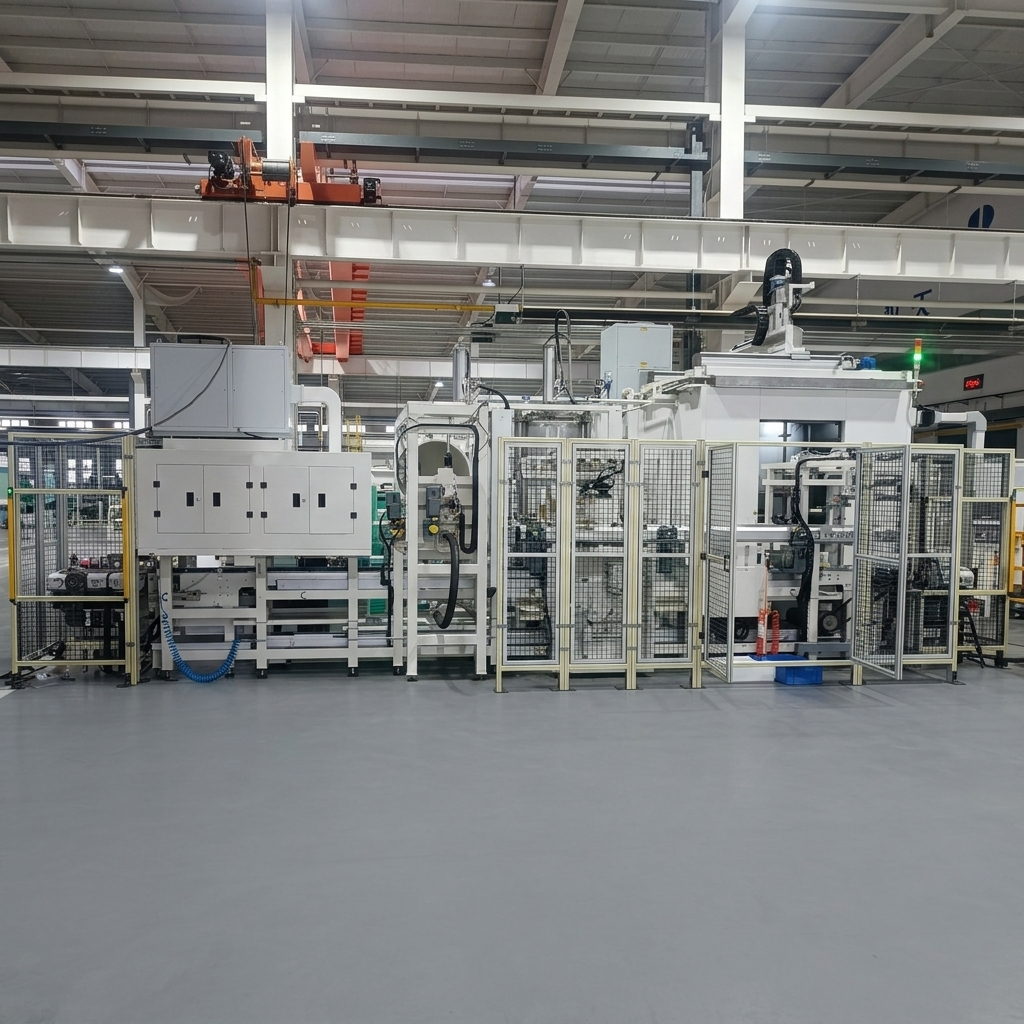
System för högtryckstvätt av aluminiumtransmissionshus för tillverkning av drivlinjekomponenter
Anpassad lösning för en större tillverkare av bilväxellådskomponenter
Användning: Aluminiumöverföringshus, mellanrengöring för tillverkning av fordonspådrivningssystem
Arbetsstycke: Aluminiumöverföringshus / kraftöverföringshus (flera varianter)
Rengöringsprocess: Högtrycksrengöring på fast punkt (4 MPa) + sprayrengöring (0,5 MPa) + omvälvande nedsänkningsrinsning + sprayrinsning (1,0 MPa) + vakuumtorkning + kyling
Rengöringstryck: 4 MPa (högtryck) / 0,5 MPa (spray) / 1,0 MPa (rinsning) – anpassningsbart
Rengöringstemperatur: 40–60 °C (eluppvärmning) – anpassningsbart
Cykeltid: ≤ 2 minuter per styck – anpassningsbart beroende på kraven för produktionslinjen
Renhetkrav: Total återstående förorening ≤ 3 mg / ≤ 4,12 mg / ≤ 15 mg (per variant); partikelstorlek < 400–600 μm beroende på specifikation – anpassningsbart enligt kundens krav
Torkteknik: Vakuumtorkning + tvångsventilationstorkning + kyling till rumstemperatur ±5 °C
Filtreringssystem: Tvåstegsfiltrering (40 mesh + 20 μm / 10 μm) – anpassningsbart
Lastning/Avlastning: Manuell lastning och avlastning
BESKRIVNING
Bilmässig aluminiumöverföringshus högtryckstvättsystem
The Big Bird Industrial aluminiumöverföringshusrenoveringssystem är utvecklat för efterbearbetningstvätt av bilmässiga överföringshus och drivlinjekomponenter.
Systemet tar bort bearbetningsrester innan efterföljande inspektions- och monteringsprocesser och stödjer produktion av blandade modeller med manuell lastning och urlastning.
Utrustningen levereras som en färdig lösning inklusive konstruktion, tillverkning, installation och igångkörning.
Arbetsstyckeanvändningar
Systemet hanterar flera aluminiumhusvarianter för produktion av blandade modeller:
| Variant | Material | Rengöringskrav |
|---|---|---|
| Variant A | Aluminiumlegering | Totalt restmaterial ≤ 3 mg / Partiklar < 400 μm |
| Variant B | Aluminiumlegering | Totalt restmaterial ≤ 4,12 mg / Partiklar < 600 μm |
| Variant C | Aluminiumlegering | Totalt restmaterial ≤ 15 mg / Partiklar < 600 μm |
Alla arbetsstycken är komponenter av aluminiumlegering som bearbetas efter maskinbearbetningsoperationer. Systemet är utformat för att hantera komplexa geometrier, inklusive interna oljepassager, kylkanaler och precisionsbearbetade ytor.
Flervägs rengöringsprocess
Systemet kombinerar flera rengörningstekniker i en sexstegsautomatiserad sekvens:
Steg 1: Lastning (1ST)
Operatören placerar arbetsstycket på positioneringspallen på den hydrauliska rullbandstransportören för inläsning. Efter att ha tryckt på startknappen transporterar den motordrivna rullbandstransportören arbetsstycket till nästa station. Arbetsstyckets inläsningsorientering är sidostående på transportpallen. Systemet är utrustat med 9 transportpallar som är utformade för att ta emot alla tre husvarianterna. Inläsnings- och urläsningspositionerna är utrustade med hydrauliska rullbandstransportörer, medan de övriga transportörerna använder en dubbellagrad konstruktion för pallecirkulation.
Steg 2: Högdtryckstvätt och spraytvätt (2ST) — 4 MPa och 0,5 MPa
Den motordrivna rullbandstransportören transporterar arbetsstycket, monterat på pallen, in i den lutande korgen inom denna station. Spännmekanismer säkrar både arbetsstycket och pallen.
Den lutande korgen roterar arbetsstycket till angivna vinklar medan en fyra-axlig modul med högtrycksdyser utför högtrycksrengöring på alla ytor. Samtidigt spolas hela komponenten och pallen av fasta sprutdyser.
Efter högtrycksrengöringen lutar den lutande mekanismen arbetsstycket för avrinning, varefter den återställer det till startpositionen. Spännklor släpps och den motordrivna rullbänken transporterar arbetsstycket till ingången till nästa station.
Denna station är utrustad med identifiering av arbetsstyckets orientering samt identifiering av arbetsstyckets närvaro.
Steg 3: Omfattande tvättning (3ST) — Sprutspolning + Immersionsbubblande tvättning + Effektiv torkning
Den motordrivna rullbänken transporterar arbetsstycket, monterat på en pall, in i positionsanordningen inom denna station. Spännmekanismer säkrar arbetsstycket på plats.
En rörlig vattentank utvidgas för att omsluta arbetsstycket tillsammans med den fasta rengöringstanken. Fastmonterade munstycken utför spraytvättning av arbetsstycket. Samtidigt fylls tanken gradvis med vatten, vilket nedsänker arbetsstycket i rengöringsvätskan och skapar en turbulent strömning för grundlig inre och yttre tvättning.
Efter tvåstegstvätten tar en högeffektiv torrning bort ytftukt från arbetsstycket. Denna torrningsprocess använder inte komprimerad luft.
Efter tvätten öppnas den rörliga vattentanken och transportbandet transporterar arbetsstycket till ingången till nästa station. Denna station är utrustad med detektering av arbetsstyckes närvaro och har en separat vattentank, pump och filtreringssystem som arbetar vid rumstemperatur.
Steg 4: Vakuumtorkning (4ST)
Den motordrivna rulltransportören transporterar arbetsstycket, monterat på en pall, in i vakuumkammaren. Den rörliga vakuumlocket stängs för att bilda en hermetiskt sluten kammare.
En vakuumppump evakuerar kammaren och tar bort återstående fukt från interna hålrum och döda hål. Översta blåsnippor ger målrad blåstorkning för uppåtvända hål.
Efter vakuumtorkning öppnas vakuumlocket och den motoriserade rullbänken transporterar arbetsstycket till nästa station.
Steg 5: Kylning (5ST)
Den motoriserade rullbänken transporterar arbetsstycket till denna station. En tvungen luftkylare sänker komponentens temperatur till rumstemperatur ±5 °C vid lossning. När omgivningstemperaturen är under 15 °C mäts kylresultatet till 15–20 °C.
Steg 6: Lossning (6ST)
Den motoriserade rullbänken transporterar arbetsstycket och pallen till den lyftande rullbänken vid denna station. Operatören tar bort arbetsstycket. Tomma pallar återförs till lastningspositionen via underliggande transportbana. Denna station är utrustad med detektering av arbetsstyckes närvaro.
Teknisk renhetskontroll
För modern tillverkning av växellådor och drivlinjer påverkar rengöringskvaliteten direkt monteringspålitligheten och komponenternas prestanda.
Systemet är utformat för att uppfylla strikta renhetskrav för varje variant av arbetsstycke:
| Variant | Total återstående förorening | Partikelstorlekens gräns |
|---|---|---|
| Variant A | ≤ 3 mg | < 400 μm |
| Variant B | ≤ 4,12 mg | < 600 μm |
| Variant C | ≤ 15 mg | < 600 μm |
Partikelstorlekens gränser och tillåtna kvantiteter kontrolleras strikt enligt varje komponents specifikation.
Avancerad filtreringshantering
Systemet använder ett tvåstegsfiltreringssystem för rengörings- och sköljkretsar:
Filtrering i rengöringskretsen:
Steg 1: Trumfilter – 300 L/min, 40 mesh, nylonväv
Steg 2: Påsefilter – 300 L/min, 20 μm, ovävd textil (två aktiva, ett reserv)
Filtrering i sköljkretsen:
Steg 1: Trumfilter – 300 L/min, 40 mesh, nylonväv
Steg 2: Påsefilter – 300 L/min, 10 μm, ovävd textil (ett aktivt, ett reserv)
Intelligent Process Control
Systemet stödjer automatiserad produktion genom:
Rullbandskonveyoröverföring
Rullband med motorstyrda rullar transporterar arbetsstycken mellan stationer med exakt positionering. Tvålagers rulldesign möjliggör pallcirkulation.
Vätskenivåkontroll
Flytande nivåövervakningsswitchar övervakar och styr vätskenivåerna i tre separata tankar, med larm- och avstängningsfunktioner vid förinställda gränsvärden.
Detektering av arbetsstyckes närvaro
Sensorer vid varje station verifierar positioneringen av arbetsstycket och dess överföringsstatus.
Oljeseparation
Olväskare tar bort svävande olja från rengöringsvätskan för att förlänga vätskans livslängd.
Diminsamling
Olväskare för dimma fångar luftburna föroreningar och säkerställer en ren arbetsmiljö.
ANSÖKNINGSCASE
| Parameter | Specifikation |
|---|---|
| Projekt | Stor tillverkare av bilmotorväxlar – rengöringssystem för aluminiumhöljen |
| Arbetsstycke | Flera varianter av aluminiumhöljen för bilmotorväxlar |
| Cykeltid | ≤ 2 minuter per stycke |
| Rengörningstekniker | Högtrycksrengöring 4 MPa + Sprutning 0,5 MPa + Sköljning 1,0 MPa + Vakuumtorkning |
| Rengöringstemperatur | 40–60°C |
| Torkmetod | Vakuum + Tvångsventilation + Kylning |
| Filtreringsnoggrannhet | 20 μm / 10 μm |
| Total effekt | 95 kW (inklusive 45 kW värmare) |
| Bullernivå | < 85 dB (vid 1 meters avstånd) |
Komplett rengörningslösning
Big Bird Industrial erbjuder omfattande ingenjörlösningar inklusive:
Processutveckling
Komponentanalys
Utformning av rengöringsprocessen
Utvärdering av renhetskrav
Utrustningsintegration
Högtrycksrengöringssystem
Sprut- och sköljsystem
Vakuumtorkningsteknik
Automatiserad materialhantering
Flerstegsfiltreringshantering
Smart Manufacturing-anslutning
MES-gränssnitt (OPC UA) — valfritt
Insamling av produktionsdata — valfritt
Varför välja Big Bird Industrial
Erfarenhet av biltransmissionskomponenter
Big Bird Industrial specialiserar sig på precisionsrengöringslösningar för bils drivlina-komponenter, med bevisad erfarenhet av rengöring av transmissionshus för flera fordonstillämpningar.
Flerstegs rengöringsteknologi
Systemet kombinerar högtrycksrengöring med fast punkt (4 MPa), sprayrengöring, doppning med turbulent sköljning och vakuumtorkning för att uppfylla strikta renhetskrav för komplexa aluminiumhus.
Systemnivåns ingenjörsförmåga
Företaget erbjuder kompletta lösningar från utveckling av rengöringsprocesser till integrering i produktionen, inklusive högtrycksrengöring, spray-sköljning, vakuumtorkning och automatiserad materialhantering.
Anpassad icke-standardteknik
Varje komponent och produktionslinje har unika krav. Big Bird Industrial erbjuder anpassade tekniklösningar baserat på:
Komponentstruktur och materialanalys
Utveckling av rengöringsprocess
Anpassad fästutrustning och automatiseringsdesign
Fabrikslayout och integrering av produktionsflöde
Företagets icke-standardiserade ingenjörsförmåga gör att varje rengöringssystem kan anpassas till specifik komponentgeometri, cykeltidskrav, renhetskrav och automatiseringsnivå.
Tillvägagångssätt för renlighetsinriktad tillverkning
Bilproducenter kräver kontrollerad renhet snarare än enkel ytrengöring. Big Bird Industrial utvecklar lösningar med fokus på återstående partikelkontroll, processstabilitet och spårbarhet i produktionen.
Vanliga frågor
Vilka komponenter behandlar detta rengöringssystem?
Detta system är utformat för aluminiumtransmissionshus och drivlinskomponenter som används i bilproduktion.
Vilka föroreningar kan tas bort?
Det tar bort metallspån, bearbetningspartiklar, rester av skärvätska och intern förorening från komplexa huskonstruktioner.
Kan det rengöra interna hålrum och kanaler?
Ja. Systemet kombinerar nedsänkning med turbulent sköljning och högtrycksrengöring på fasta punkter för att nå inre kammare, oljepassager och kylkanaler.
Vilka renhetsnivåer kan uppnås?
Renhetkrav varierar beroende på komponentspecifikationer, vanligtvis mellan 3 mg och 15 mg total återstående förorening med strikta gränser för partikelstorlek.
Kan systemet anpassas?
Ja. Alla parametrar – inklusive cykeltid, rengöringstryck, temperatur, automationsnivå och filtreringskonfiguration – kan anpassas enligt kundens krav för produktionslinjen.
Vad är den typiska cykeltiden?
Den demonstrerade cykeltiden är ≤ 2 minuter per styck, anpassningsbar beroende på kraven för produktionslinjen.
Överföringshusrenovering i biltillverkning
Överföringshusrenovering i biltillverkning
Rengöring av växellådans växellådhus är en kritisk process mellan bearbetning och montering i tillverkningen av fordonens drivlinje. Aluminiumhushåll med komplexa interna geometrier – inklusive oljepassager, kylkanaler och precisionsbearbetade ytor – kräver avancerade rengöringstekniker för att ta bort metallspån, bearbetningspartiklar och föroreningar från skärvätska. Renheten hos växellådskomponenter påverkar direkt monteringspålitligheten och växellådans prestanda.
Högtrycksrengöring för komplexa aluminiumhushåll
Aluminiumväxellådshus med komplexa interna geometrier kräver avancerade rengöringstekniker. Högtrycksrengöring med fast punkt (4 MPa), kombinerad med dopp-turbulent tvättning och vakuumtorkning, säkerställer fullständig borttagning av metallspån och rester från döda hål, oljepassager och kylkanaler som inte kan nås med konventionell spraytvätt.
Teknisk renhetsstyrning i drivlinjetillverkning
Teknisk renlighet har blivit ett viktigt kvalitetskrav inom modern bilproduktion. Avancerade rengöringslösningar kombinerar processkontroll, filtreringshantering, torkteknik och kvalitetsövervakning för att stödja tillverkning av högpresterande drivlinjer. Renhetsnivåer under 5 mg total återstående förorening samt strikta gränser för partikelstorlek krävs allt oftare av biltillverkare för växellådor och drivlinskomponenter.
Filtrering och vätskehantering vid komponentrengöring
Effektiva filtreringssystem är grundläggande för att upprätthålla konsekvent rengöringskvalitet vid industriell delrengöring. Tvåstegsfiltreringskonfigurationer – som kombinerar trumfilter och påsefilter – möjliggör kontinuerlig drift med reservfilter som kan bytas ut vid behov. Filtreringsnoggrannhet ner till 10 μm säkerställer att rengöringsvätskans kvalitet bibehålls, vilket minskar risken för återförorening och förlänger vätskans livslängd.
| Specifikation | BESKRIVNING |
|---|---|
| Produkttyp | Högtrycksrengöringssystem för aluminiumväxellådhus |
| Användning | Mellanrengöring av bilens drivlinskomponenter |
| Arbetsstycke | Flera varianter av aluminiumhöljen för bilmotorväxlar |
| Rengöringstekniken | Högtrycksfast punkt (4 MPa) + Sprutning (0,5 MPa) + Turbulent nedsänkningsrengöring + Sprutrengöring (1,0 MPa) |
| Rengöringstemperatur | 40–60 °C (uppvärmd) |
| Torkteknik | Vakuumtorkning + Tvångsventilationstorkning + Kylningssteg |
| Kylresultat | Rumstemperatur ±5 °C (eller 15–20 °C om omgivningstemperaturen är lägre än 15 °C) |
| Cykeltid | ≤ 2 minuter per del (anpassningsbart) |
| Filtreringssystem | Tvåstegs: 40 maskor + 20 μm / 10 μm |
| Typ av transportband | Rullbana med motorisk drift, dubbellagerad för pallcirkulation |
| Lastning/lossning | Manual |
| Styrssystem | Siemens PLC |
| Kommunikationsprotokoll | PROFINET, OPC UA (valfritt) |
| Strömförsörjning | AC 380 V 50 Hz trefas / AC 220 V 50 Hz enfas / DC 24 V styrning |
| Total effekt | 95 kW (inklusive 45 kW värmare) |
| Komprimerad Luft | 2 Nm³/min |
| Vattenförbrukning | 2 100 L (total tankkapacitet) |
| Bullernivå | < 85 dB (vid 1 meters avstånd) |
| Säkerhetsnormer | GB/T 15706, IEC 62061, GB 5226.1 |
| Tankmaterial | Rostfritt stål (kontaktdelar) |
