
 EN



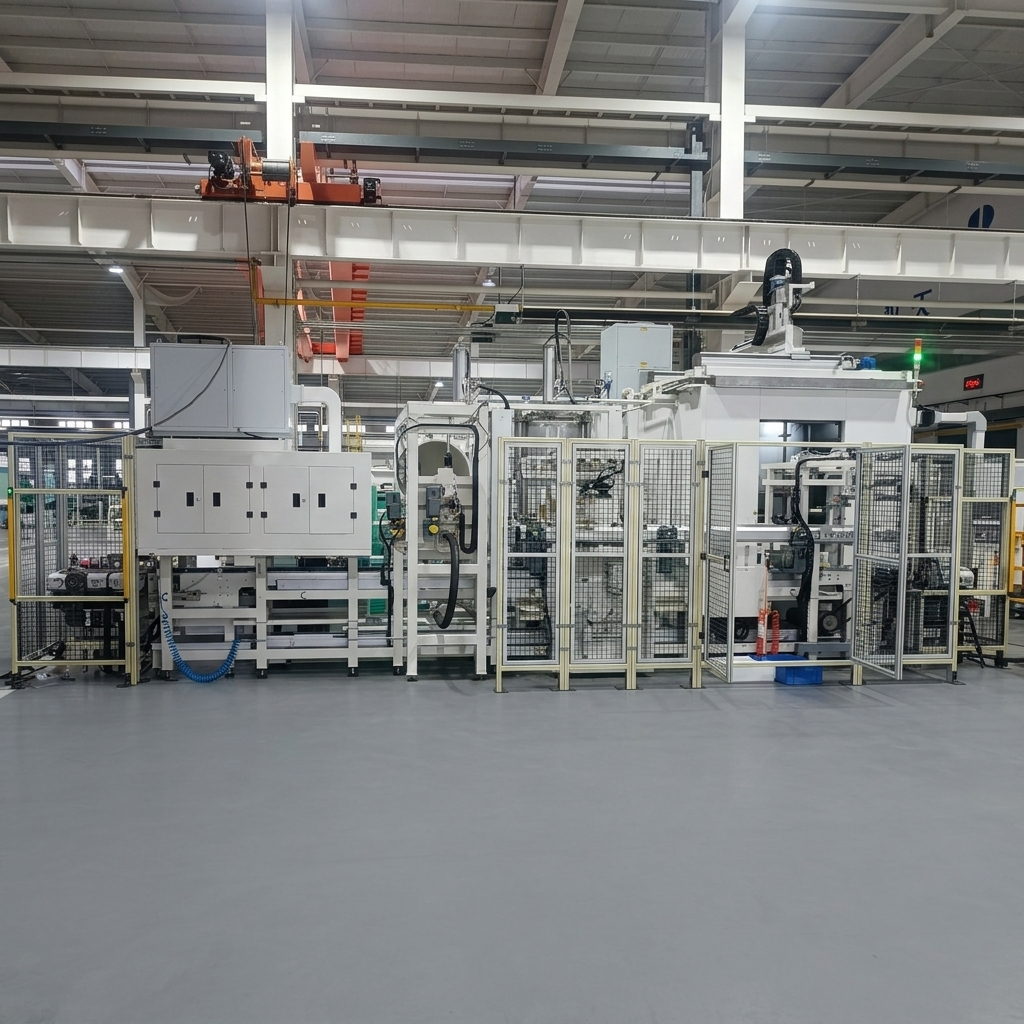
Høytrykkrengjøringsanlegg for aluminiumsgeometrihousings til bilindustrien for fremstilling av drivlinjekomponenter
Tilpasset løsning for en stor produsent av biltransmisjonskomponenter
Bruksområde: Mellomrense av aluminiumsgeometri for automatiske kraftoverføringsanlegg
Arbeidsstykke: Aluminiumsgeometri for girkasse / kraftoverføringsanlegg (flere varianter)
Rengjøringsprosess: Høytrykksrense på fast punkt (4 MPa) + sprayrense (0,5 MPa) + dypvask med turbulens + sprayvask (1,0 MPa) + vakuumtørking + kjøling
Rensetrykk: 4 MPa (høytrykk) / 0,5 MPa (spray) / 1,0 MPa (vask) — kan tilpasses
Rengjørings temperatur: 40–60 °C (elektrisk oppvarming) — kan tilpasses
Syklus tid: ≤ 2 minutter per stykk — kan tilpasses etter krav fra produksjonslinje
Renhetkrav: Total restforurensning ≤ 3 mg / ≤ 4,12 mg / ≤ 15 mg (per variant); partikkelstørrelse < 400–600 μm avhengig av spesifikasjon — kan tilpasses etter kundekrav
Tørketeknologi: Vakuumtørking + tvinglufttørking + kjøling til romtemperatur ±5 °C
Filtreringssystem: Tofasefiltrering (40 mesh + 20 μm / 10 μm) — kan tilpasses
Laste/losse: Manuell lasting og lossing
BESKRIVELSE
Automobil-industriell aluminiumoverføringshus-høytrykkrengjøringsanlegg
The Big Bird Industrial aluminiumoverføringshus-rengjøringsanlegget er utviklet for rengjøring etter bearbeiding av automobil-overføringshus og drivlinjekomponenter.
Anlegget fjerner bearbeidingsrester før påfølgende inspeksjons- og monteringsprosesser og støtter produksjon med blandede modeller med manuell lasting og lossing.
Utstyret leveres som en ferdig løsning inkludert konstruksjon, produksjon, installasjon og igangsetting.
Arbeidsstykkeapplikasjoner
Anlegget håndterer flere varianter av aluminiumshus for produksjon med blandede modeller:
| Variant | Materiale | Rengjøringskrav |
|---|---|---|
| Variant A | Aluminiumlegering | Total reststoff ≤ 3 mg / Partikler < 400 μm |
| Variant B | Aluminiumlegering | Total reststoff ≤ 4,12 mg / Partikler < 600 μm |
| Variant C | Aluminiumlegering | Total reststoff ≤ 15 mg / Partikler < 600 μm |
Alle arbeidsstykkene er komponenter av aluminiumlegering som er bearbeidet etter maskinbearbeidingsoperasjoner. Systemet er utformet for å håndtere komplekse geometrier, inkludert interne oljekanaler, kjølekanaler og presisjonsbearbeidede overflater.
Flere trinn i rensesprosessen
Systemet kombinerer flere rengjøringsmetoder i en seks-trinns automatisert sekvens:
Trinn 1: Lasing (1ST)
Operatøren plasserer arbeidsstykket på plasseringspallen på lasterullebåndet. Etter å ha trykket på startknappen transporterer det motordrevne rullebåndet arbeidsstykket til neste stasjon. Arbeidsstykkets lasteretning er sideliggende på konveyorpallesen. Systemet er utstyrt med 9 konveyorpaller som er designet for å akkommodere alle tre husvariantene. Laste- og lossesposisjonene har heverullebånd, mens de resterende båndene bruker et dobbeltlagdesign for pallens sirkulasjon.
Trinn 2: Høytrykksskylting og sprayrengjøring (2ST) — 4 MPa og 0,5 MPa
Det motordrevne rullebåndet transporterer arbeidsstykket, montert på pallen, inn i den kantbare kurven i denne stasjonen. Klemmekmekanismer sikrer både arbeidsstykket og pallen.
Den kantbare kurven roterer arbeidsstykket til angitte vinkler, mens en fire-akse-modul med høytrykksdyser utfører høytrykksrengjøring på alle overflater. Samtidig spüler fastmonterte spraydyser hele komponenten og pallen.
Etter høytrykksrengjøring kantes mekanismen arbeidsstykket for avløp, før den returnerer det til utgangsposisjonen. Klemmene løses, og den motorstyrte rulletransportøren frakter arbeidsstykket til inngangen til neste stasjon.
Denne stasjonen er utstyrt med deteksjon av arbeidsstykkets orientering og deteksjon av arbeidsstykkepresens.
Trinn 3: Omfattende skylling (3ST) — Spray-skylling + Immersjonsskylling med turbulens + Høyeffektiv tørking
Den motorstyrte rulletransportøren frakter arbeidsstykket, montert på en pall, inn i posisjoneringsanordningen i denne stasjonen. Klemmemekanismer fester arbeidsstykket på plass.
En bevegelig vannbeholder utvides for å omslutte arbeidsstykket sammen med den faste rensetanken. Fastmonterte dyser utfører sprayvask av arbeidsstykket. Samtidig fylles tanken gradvis med vann, slik at arbeidsstykket senkes ned i rensevæsken og turbulente strømforhold oppstår for grundig innvendig og utvendig vasking.
Etter totrinnsvaskprosessen fjerner høyeffektiv tørking overflatens fuktighet fra arbeidsstykket. Denne tørkeprosessen bruker ikke komprimert luft.
Etter vasking åpnes den bevegelige vannbeholderen, og transportbåndet fører arbeidsstykket til inngangen til neste stasjon. Denne stasjonen er utstyrt med deteksjon av arbeidsstykke og har en egen vannbeholder, pumpe og filtreringssystem som opererer ved omgivelsestemperatur.
Trinn 4: Vakuumtørking (4ST)
En motorstyrt rulletransportør fører arbeidsstykket, montert på en pall, inn i vakuumkammeret. Den bevegelige vakuumhette lukkes for å danne et tettkammer.
Et vakuumspumpe tømmer kammeret og fjerner restfuktighet fra indre hulrom og blinde hull. Øverste blåsefordeler gir målrettet tørking av hull som peker oppover.
Etter vakuumtørking åpnes vakuumlokket, og den motoriserte rulletransportøren frakter arbeidsstykket til neste stasjon.
Trinn 5: Avkjøling (5ST)
Den motoriserte rulletransportøren frakter arbeidsstykket til denne stasjonen. En blåsedyse med tvungen luft avkjøler komponenten til romtemperatur ±5 °C ved losslastingen. Når omgivelsestemperaturen er under 15 °C, måles avkjølingsresultatet til 15–20 °C.
Trinn 6: Losslasting (6ST)
Den motoriserte rulletransportøren frakter arbeidsstykket og pallaten til heveløs rulletransportør på denne stasjonen. Operatøren fjerner arbeidsstykket. Tomme pallater returneres til lasteposisjonen via nederste transportør. Denne stasjonen er utstyrt med deteksjon av arbeidsstykkepresens.
Teknisk renhetskontroll
For moderne fremstilling av overførings- og drivlinjesystemer påvirker rengjøringskvaliteten direkte monteringspåliteligheten og komponentytelsen.
Systemet er utformet for å oppfylle strenge renhetskrav for hver arbeidsstykkvariant:
| Variant | Total restforurensning | Partikkelstørrelsesgrense |
|---|---|---|
| Variant A | ≤ 3 mg | < 400 μm |
| Variant B | ≤ 4,12 mg | < 600 μm |
| Variant C | ≤ 15 mg | < 600 μm |
Partikkelstørrelsesgrenser og tillatte mengder kontrolleres strengt i henhold til spesifikasjonene for hver enkelt komponent.
Avansert filtreringsstyring
Systemet bruker et totrinnsfiltreringssystem for rengjørings- og skyllingskretser:
Filtrering av rengjøringskrets:
Fase 1: Trommefilter — 300 L/min, 40 mesh, nylonnett
Fase 2: Posefilter — 300 L/min, 20 μm, ikkevevd stoff (to i drift, ett som reserve)
Filtrering av skyllingskrets:
Fase 1: Trommefilter — 300 L/min, 40 mesh, nylonnett
Fase 2: Posefilter — 300 L/min, 10 μm, ikkevevd stoff (ett i drift, ett som reserve)
Intelligent prosesskontroll
Systemet støtter automatisk produksjon gjennom:
Rullebåndoverføring
Rulletransportører med motorstyring transporterer arbeidsstykker mellom stasjoner med nøyaktig posisjonering. Dobbeltlaget rulledesign muliggjør palle-sirkulasjon.
Vannstandsstyring
Nivåsensorer av flytetyp overvåker og styrer væskenivået i tre separate tanker, med alarm- og stoppfunksjoner ved forhåndsinnstilte grenser.
Deteksjon av arbeidsstykkets tilstedeværelse
Sensorer ved hver stasjon bekrefter plasseringen av arbeidsstykket og overføringsstatusen.
Oljeskille
Oljeoppfangere fjerner svømmende olje fra rensevæske for å forlenge væskens levetid.
Støv- og dampoppsamling
Oljestøvoppsamlere fanger luftbårne forurensninger for å opprettholde et rent arbeidsmiljø.
SØKNADSTILFELLE
| Parameter | Spesifikasjon |
|---|---|
| Prosjekt | Stor produsent av biltransmisjoner — rensesystem for aluminiumshus |
| Arbeidsstykke | Flere varianter av aluminiumshus for biltransmisjoner |
| Syklustid | ≤ 2 minutter per stykk |
| Renseteknologier | Høytrykksrengjøring 4 MPa + Spray 0,5 MPa + Skylling 1,0 MPa + Vakuumtørking |
| Rengjørings temperatur | 40–60°C |
| Tøringsmetode | Vakuum + tvungen luft + avkjøling |
| Filtreringsnøyaktighet | 20 μm / 10 μm |
| Totalt effektforbruk | 95 kW (inkludert 45 kW varmeapparat) |
| Støynivå | < 85 dB (ved 1 meters avstand) |
Fullstendig renseløsning
Big Bird Industrial tilbyr omfattende ingeniørløsninger, blant annet:
Prosesutvikling
Komponentanalyse
Utvikling av rengjøringsprosess
Vurdering av renhetskrav
Utstyrsintegrering
Høytrykksrengjøringsanlegg
Spray- og skyleanlegg
Vakuumtørketeknologi
Automatisert materialhåndtering
Fleretrinns filtreringsstyring
Smart Manufacturing-tilkobling
MES-grensesnitt (OPC UA) — valgfritt
Produksjonsdatainnsamling — valgfritt
Hvorfor velge Big Bird Industrial
Erfaring med biltransmisjonskomponenter
Big Bird Industrial spesialiserer seg på presisjonsrengjøringsløsninger for bilens drivlinjekomponenter, med dokumentert erfaring innen rengjøring av transmisjonskapsler for flere kjøretøyapplikasjoner.
Flere trinn i rengjøringsprosessen
Systemet kombinerer høytrykksrengjøring med faste punkter (4 MPa), sprayrengjøring, dyppereing i turbulente skyllvann og vakuumtørking for å oppnå strenge renhetskrav for komplekse aluminiumskapsler.
Systemnivåteknisk kompetanse
Selskapet leverer komplette løsninger fra utvikling av rengjøringsprosesser til integrering i produksjonen, inkludert høytrykksrengjøring, sprayvask, vakuumtørking og automatisk materialehåndtering.
Tilpasset ikke-standard teknisk utforming
Hver komponent og hver produksjonslinje har unike krav. Big Bird Industrial tilbyr tilpassede tekniske løsninger basert på:
Komponentstruktur og materialeanalyse
Utvikling av rengjøringsprosess
Tilpasset festeutstyr og automatiseringsdesign
Fabrikksoppsett og integrasjon av produksjonsflyt
Selskapets ikke-standardiserte ingeniørkompetanse gjør at hvert rensesystem kan tilpasses spesifikke komponentgeometrier, sykeltidskrav, renhetskrav og automatiseringsnivå.
Produksjonsmetode med fokus på renhet
Bilprodusenter krever kontrollert renhet, ikke bare enkel overflatevasking. Big Bird Industrial utvikler løsninger som fokuserer på kontroll av restpartikler, prosessstabilitet og sporbarhet i produksjonen.
Ofte stilte spørsmål
Hvilke komponenter behandles av dette rensesystemet?
Dette systemet er designet for aluminiumsgetshus og drivlinjekomponenter som brukes i bilproduksjon.
Hvilke forurensninger kan fjernes?
Det fjerner metallspåner, bearbeidingspartikler, rester av skjærevæske og intern forurensning fra komplekse husstrukturer.
Kan det rense interne hulrom og kanaler?
Ja. Systemet kombinerer dypdykkende turbulent skylling og høytrykksrengjøring på faste punkter for å nå indre kamre, smøresystemer og kjølekanaler.
Hvilke renhetsnivåer kan oppnås?
Renhetsekrav varierer etter komponentspesifikasjon, typisk fra 3 mg til 15 mg total restforurensning med strenge begrensninger for partikkelstørrelse.
Er systemet tilpassningsbart?
Ja. Alle parametere – inkludert syklustid, rengjøringspress, temperatur, automatiseringsnivå og filtrasjonskonfigurasjon – kan tilpasses etter kundens krav til produksjonslinje.
Hva er typisk syklustid?
Den demonstrerte syklustiden er ≤ 2 minutter per del, og kan tilpasses etter kravene til produksjonslinja.
Rengjøring av overføringshus i bilindustrien
Rengjøring av overføringshus i bilindustrien
Rengjøring av girkassen er en kritisk prosess mellom bearbeiding og montering i produksjonen av bilens drivlinje. Aluminiumskasser med komplekse interne geometrier – inkludert oljekanaler, kjølekanaler og presisjonsbearbeidete overflater – krever avanserte rengjøringsmetoder for å fjerne metallspåner, bearbeidingspartikler og forurensninger fra skjærevæske. Renhet i girkomponenter påvirker direkte monteringspåliteligheten og girprestasjonen.
Høytrykksrengjøring for komplekse aluminiumskasser
Aluminiumsgirkasser med komplekse interne geometrier krever avanserte rengjøringsmetoder. Høytrykksrengjøring med fast punkt (4 MPa), kombinert med dypvask med turbulente vannstrømmer og vakuumtørking, sikrer grundig fjerning av metallspåner og rester fra blinde hull, oljekanaler og kjølekanaler som ikke kan nås med konvensjonell sprayvask.
Teknisk renhetsstyring i drivlinjeproduksjon
Teknisk renhet har blitt et viktig kvalitetskrav i moderne bilproduksjon. Avanserte rengjøringsløsninger kombinerer prosesskontroll, filtreringsstyring, tørketeknologi og kvalitetsovervåking for å støtte produksjon av pålitelige drivlinjer. Renhetsnivåer under 5 mg total restforurensning og strikte partikkelstørrelsesgrenser kreves i økende grad av OEM-er for gir- og drivlinjekomponenter.
Filtrering og væskestyring ved komponentrengjøring
Effektive filtreringssystemer er grunnleggende for å opprettholde konsekvent rengjøringskvalitet ved industriell delrengjøring. To-trinns filtreringskonfigurasjoner – som kombinerer trommelfiltre og posefiltre – muliggjør kontinuerlig drift med reservefilterbytte. Filtreringsnøyaktighet ned til 10 μm sikrer at rengjøringsvæskens kvalitet opprettholdes, noe som reduserer risikoen for ny forurensning og utvider væskens levetid.
| Spesifikasjon | BESKRIVELSE |
|---|---|
| Produkttype | Høytrykksrengjøringsanlegg for aluminiumsgirhus |
| Søknad | Mellomrengjøring av bilens drivlinjekomponenter |
| Arbeidsstykke | Flere varianter av aluminiumshus for biltransmisjoner |
| Rengjøringsteknologi | Høytrykksfastpunkt (4 MPa) + Sprøyt (0,5 MPa) + Dyppeturbulent skylling + Sprøyttskylling (1,0 MPa) |
| Rengjørings temperatur | 40–60 °C (oppvarmet) |
| Tørketeknologi | Vakuumtørking + tvungen lufttørking + avkjøling |
| Avkjølingsresultat | Romtemperatur ±5 °C (eller 15–20 °C hvis omgivelsestemperatur < 15 °C) |
| Syklustid | ≤ 2 minutter per stykk (kan tilpasses) |
| Filtreringssystem | To-trinns: 40 mesh + 20 μm / 10 μm |
| Belttype | Rulletransportør, motorstyrt, dobbeltlag for pall-sirkulasjon |
| Laste/losse | Manuell |
| Styringsystem | Siemens PLC |
| Kommunikasjonsprotokoll | PROFINET, OPC UA (valgfritt) |
| Strømforsyning | AC 380 V 50 Hz trefase / AC 220 V 50 Hz enkelfase / DC 24 V styring |
| Totalt effektforbruk | 95 kW (inkludert 45 kW varmeapparat) |
| Komprimert luft | 2 Nm³/min |
| Vannforbruk | 2 100 L (total tankkapasitet) |
| Støynivå | < 85 dB (ved 1 meters avstand) |
| Sikkerhetsstandarder | GB/T 15706, IEC 62061, GB 5226.1 |
| Tankmateriale | Rustfritt stål (kontaktdeler) |
