
 EN



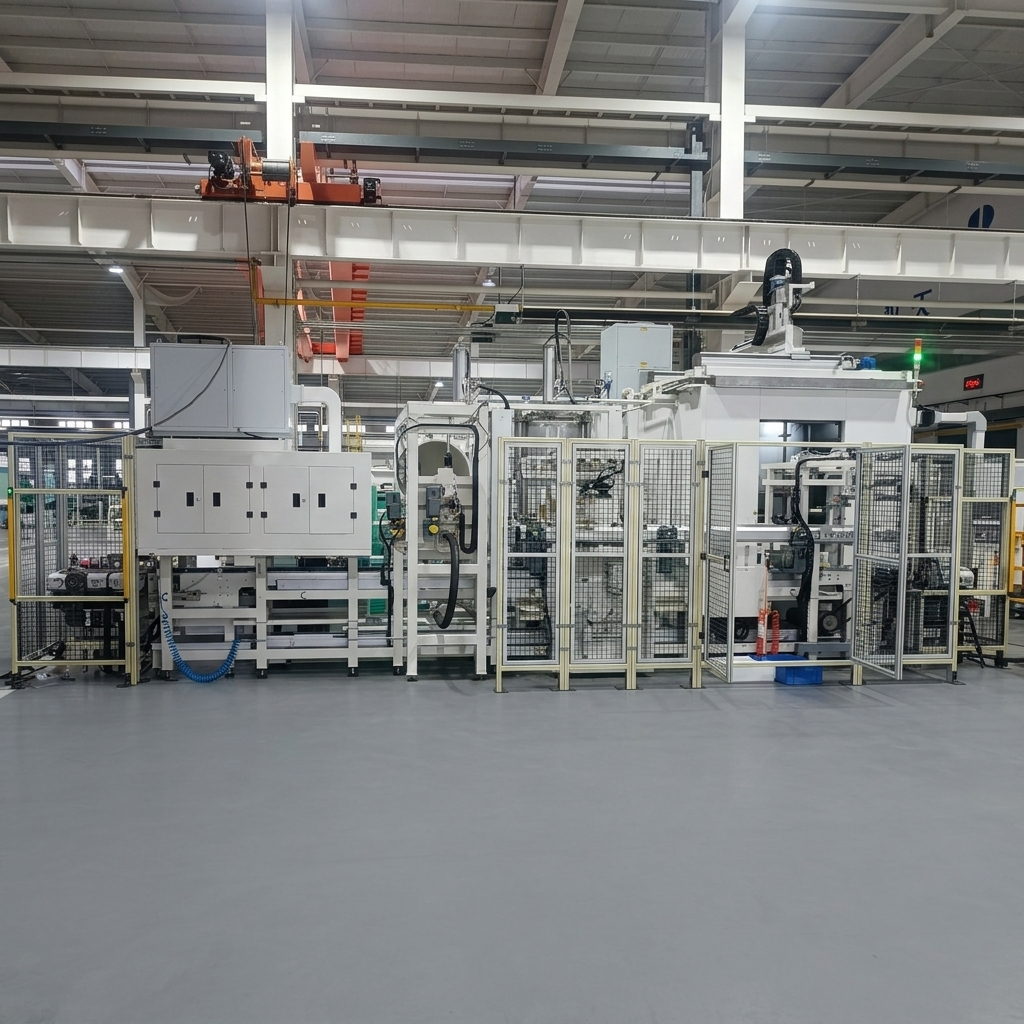
System do wysokociśnieniowego czyszczenia obudów przekładni aluminiowych stosowany w produkcji elementów układu napędowego
Rozwiązanie dostosowane dla jednego z głównych producentów komponentów skrzyń biegów motocyklowych
Zastosowanie: Pośrednie oczyszczanie obudowy skrzyni biegów z aluminium w procesie produkcji układów napędowych pojazdów samochodowych
Przedmiot obrabiany: Obudowa skrzyni biegów z aluminium / obudowa układu napędowego (wielokrotne warianty)
Proces czyszczenia: Wysokociśnieniowe czyszczenie w stałym punkcie (4 MPa) + czyszczenie strumieniowe (0,5 MPa) + turbulencyjne płukanie zanurzeniowe + płukanie strumieniowe (1,0 MPa) + suszenie próżniowe + chłodzenie
Ciśnienie czyszczenia: 4 MPa (wysokie ciśnienie) / 0,5 MPa (strumieniowe) / 1,0 MPa (płukanie) — dostosowywalne
Temperatura czyszczenia: 40–60 °C (podgrzewanie elektryczne) — dostosowywalne
Czas cyklu: ≤ 2 minuty na sztukę — dostosowywalne zgodnie z wymaganiami linii produkcyjnej
Wymagania dotyczące czystości: Całkowita pozostała zanieczyszczoneń ≤ 3 mg / ≤ 4,12 mg / ≤ 15 mg (w zależności od wariantu); rozmiar cząstek < 400–600 μm w zależności od specyfikacji — dostosowywalne zgodnie z wymaganiami klienta
Technologia suszenia: Suszenie próżniowe + suszenie przepływem powietrza + chłodzenie do temperatury pokojowej ±5 °C
System Filtracji: Dwustopniowa filtracja (siatka 40 mesh + 20 μm / 10 μm) — dostosowywalna
Załadunek/rozładunek: Ręczny załadunek i rozładunek
OPIS
System do wysokociśnieniowego czyszczenia aluminiowych obudów przekładni samochodowych
Przemysłowy system do czyszczenia aluminiowych obudów przekładni „The Big Bird” został opracowany do czyszczenia po obróbce mechanicznej obudów przekładni samochodowych oraz komponentów układów napędowych.
System usuwa pozostałości po obróbce mechanicznej przed kolejnymi procesami kontroli jakości i montażu oraz obsługuje produkcję wielomodelową z ręcznym załadunkiem i rozładowaniem.
Urządzenie jest dostarczane jako kompleksowe rozwiązanie klucz-w-rękę, obejmujące projektowanie, produkcję, instalację oraz uruchomienie.
Zastosowania przedmiotów obrabianych
System obsługuje wiele wariantów aluminiowych obudów w ramach produkcji wielomodelowej:
| Wariant | Materiał | Wymagania dotyczące czyszczenia |
|---|---|---|
| Wariant A | Stop aluminiumowy | Całkowita pozostałość ≤ 3 mg / cząstki < 400 μm |
| Wariant B | Stop aluminiumowy | Całkowita pozostałość ≤ 4,12 mg / cząstki < 600 μm |
| Wariant C | Stop aluminiumowy | Całkowita pozostałość ≤ 15 mg / cząstki < 600 μm |
Wszystkie elementy to komponenty ze stopu aluminium poddane obróbce skrawaniem. System został zaprojektowany do obsługi złożonych geometrii, w tym wewnętrznych kanałów olejowych, kanałów chłodzących oraz precyzyjnie obrobionych powierzchni.
Wieloetapowy proces czyszczenia
System łączy wiele technologii czyszczenia w sześciostopniowej, zautomatyzowanej sekwencji:
Etapa 1: załadunek (1ST)
Operator umieszcza przedmiot obrabiany na paletcie pozycjonującej na podnoszącym się przenośniku wałkowym do załadunku. Po naciśnięciu przycisku start, napędzany silnikowo przenośnik wałkowy transportuje przedmiot obrabiany do kolejnej stacji. Orientacja przedmiotu obrabianego podczas załadunku jest boczna (ustawienie pionowe) na palecie przenośnika. System wyposażony jest w 9 palet przenośnikowych zaprojektowanych tak, aby mogły pomieścić wszystkie trzy wersje obudowy. Pozycje załadunku i rozładunku są wyposażone w podnoszące się przenośniki wałkowe, podczas gdy pozostałe przenośniki mają konstrukcję dwuwarstwową umożliwiającą cyrkulację palet.
Etap 2: Oczyszczanie pod wysokim ciśnieniem oraz oczyszczanie natryskowe (2ST) — 4 MPa i 0,5 MPa
Napędzany silnikowo przenośnik wałkowy transportuje przedmiot obrabiany zamocowany na palecie do kosza nachylającego się w tej stacji. Mechanizmy zaciskowe zapewniają bezpieczne zamocowanie zarówno przedmiotu obrabianego, jak i palety.
Nachylająca się koszula obraca przedmiot roboczy do określonych kątów, podczas gdy czteroosiowy moduł z dyszami wysokociśnieniowymi wykonuje czyszczenie wysokociśnieniowe wszystkich powierzchni. Jednocześnie nieruchome dysze natryskowe płukają cały komponent i paletę.
Po czyszczeniu wysokociśnieniowym mechanizm nachylania nachyla przedmiot roboczy w celu odpływu cieczy, a następnie powraca do początkowej pozycji. Zaciski zwalniają przedmiot roboczy, a napędzana silnikowo taśma wałkowa transportuje go do wejścia na następną stację.
Ta stacja jest wyposażona w wykrywanie orientacji przedmiotu roboczego oraz wykrywanie obecności przedmiotu roboczego.
Etap 3: Kompleksowe płukanie (3ST) — płukanie natryskowe + płukanie zanurzeniowe turbulencyjne + wysokiej wydajności suszenie
Napędzana silnikowo taśma wałkowa transportuje przedmiot roboczy zamontowany na palecie do urządzenia pozycjonującego w ramach tej stacji. Mechanizmy zaciskowe zapewniają stabilne umocowanie przedmiotu roboczego w odpowiedniej pozycji.
Ruchomy zbiornik wodny rozszerza się, aby otoczyć przedmiot roboczy razem z nieruchomym zbiornikiem do czyszczenia. Dysze stałe wykonują płukanie strumieniowe przedmiotu roboczego. Jednocześnie woda stopniowo napełnia zbiornik, zanurzając przedmiot roboczy w cieczy czyszczącej i tworząc przepływ turbulentny, zapewniający dokładne płukanie zarówno wnętrza, jak i zewnętrza.
Po dwuetapowym procesie płukania wysokowydajne suszenie usuwa wilgoć z powierzchni przedmiotu roboczego. Ten proces suszenia nie wykorzystuje sprężonego powietrza.
Po płukaniu ruchomy zbiornik wodny otwiera się, a taśma transportowa przesuwa przedmiot roboczy do wejścia na następną stację. Stacja ta jest wyposażona w wykrywanie obecności przedmiotu roboczego oraz posiada niezależny zbiornik wody, pompę i system filtracji działający w temperaturze otoczenia.
Etap 4: Suszenie próżniowe (4ST)
Taśma transportowa napędzana silnikiem przenosi przedmiot roboczy zamontowany na paletach do komory próżniowej. Ruchoma osłona próżniowa zamyka się, tworząc uszczelnioną komorę.
Pompa próżniowa opróżnia komorę, usuwając pozostałą wilgoć z wewnętrznych kieszonek i otworów ślepych. Dysze dmuchające z góry zapewniają celowe suszenie otworów skierowanych ku górze.
Po suszeniu w próżni klapa próżniowa się otwiera, a napędzany silnikowo pas rolkowy przesuwa przedmiot roboczy do kolejnej stacji.
Etap 5: Chłodzenie (5ST)
Napędzany silnikowo pas rolkowy przesuwa przedmiot roboczy do tej stacji. Chłodnica powietrzna wymuszona obniża temperaturę elementu do temperatury pokojowej ±5°C w momencie wyładunku. Gdy temperatura otoczenia jest niższa niż 15°C, wynik chłodzenia mierzony jest w zakresie 15–20°C.
Etap 6: Wyładunek (6ST)
Napędzany silnikowo pas rolkowy przesuwa przedmiot roboczy i paletę do podnoszącego pasa rolkowego na tej stacji. Operator usuwa przedmiot roboczy. Puste palety są zwracane do pozycji załadunku za pośrednictwem pasa dolnego poziomu. Ta stacja jest wyposażona w wykrywanie obecności przedmiotu roboczego.
Kontrola czystości technicznej
W nowoczesnym przemyśle produkcji przekładni i układów napędowych jakość czyszczenia ma bezpośredni wpływ na niezawodność montażu oraz wydajność komponentów.
System został zaprojektowany tak, aby spełniać ścisłe wymagania dotyczące czystości dla każdej wersji przedmiotu obrabianego:
| Wariant | Całkowita pozostała zanieczyszczenie | Ograniczenie wielkości cząstek |
|---|---|---|
| Wariant A | ≤ 3 mg | < 400 μm |
| Wariant B | ≤ 4,12 mg | < 600 μm |
| Wariant C | ≤ 15 mg | < 600 μm |
Ograniczenia wielkości cząstek oraz dopuszczalne ilości są ściśle kontrolowane zgodnie ze specyfikacją każdego komponentu.
Zaawansowane zarządzanie filtracją
System wykorzystuje dwustopniowy system filtracji dla obwodów czyszczenia i płukania:
Filtracja obwodu czyszczenia:
Etap 1: Filtry bębnowe — 300 L/min, siatka 40 mesh, z nylonu
Etap 2: Filtry workowe — 300 L/min, 20 μm, z materiału nieprzędzionego (dwa aktywne, jeden rezerwowy)
Filtracja obwodu płuczącego:
Etap 1: Filtry bębnowe — 300 L/min, siatka 40 mesh, z nylonu
Etap 2: Filtry workowe — 300 L/min, 10 μm, z materiału nieprzędzionego (jeden aktywny, jeden rezerwowy)
Inteligentne Sterowanie Procesem
System wspiera produkcję zautomatyzowaną poprzez:
Przekazywanie na taśmie rolkowej
Przenośniki wałkowe napędzane silnikami transportują przedmioty robocze między stacjami z precyzyjnym pozycjonowaniem. Konstrukcja wałków dwuwarstwowa umożliwia cyrkulację palet.
Sterowanie poziomem cieczy
Przełączniki zbliżeniowe typu pływak monitorują i kontrolują poziom cieczy w trzech niezależnych zbiornikach, z funkcjami alarmu i wyłączenia przy ustawionych limitach.
Wykrywanie obecności przedmiotu obrabianego
Czujniki na każdym stanowisku sprawdzają pozycjonowanie przedmiotu obrabianego oraz status jego transportu.
Oddzielanie oleju
Urządzenia do zbierania oleju usuwają pływający olej z cieczy czyszczącej, wydłużając tym samym okres użytkowania cieczy.
Zbieranie mgły olejowej
Zbieracze mgły olejowej chwytają zawieszone w powietrzu zanieczyszczenia, zapewniając czyste środowisko pracy.
W przypadku zastosowania
| Parametr | Specyfikacja |
|---|---|
| Projekt | Wiodący producent przekładni samochodowych — system czyszczenia obudów aluminiowych |
| Obiekt obrabiany | Wiele wariantów obudów aluminiowych do przekładni samochodowych |
| Czas cyklu | ≤ 2 minuty na sztukę |
| Technologie czyszczenia | Wysokociśnieniowe czyszczenie 4 MPa + natrysk 0,5 MPa + płukanie 1,0 MPa + suszenie próżniowe |
| Temperatura czyszczenia | 40–60°C |
| Metoda suszenia | Próżnia + wymuszona cyrkulacja powietrza + chłodzenie |
| Dokładność filtracji | 20 μm / 10 μm |
| Moc całkowita | 95 kW (w tym grzałka 45 kW) |
| Poziom hałasu | < 85 dB (w odległości 1 m) |
Kompleksowe rozwiązanie do czyszczenia
Big Bird Industrial oferuje kompleksowe rozwiązania inżynieryjne, w tym:
Rozwój procesu
Analiza komponentów
Projektowanie procesu czyszczenia
Oceny wymagań dotyczących czystości
Integracja sprzętu
Systemy czyszczenia pod wysokim ciśnieniem
Systemy natrysku i płukania
Technologia suszenia próżniowego
Automatyczne obróbki materiałów
Zarządzanie wielostopniowym filtrowaniem
Połączenia z inteligentną produkcją
Interfejs MES (OPC UA) — opcjonalnie
Pozyskiwanie danych produkcyjnych — opcjonalnie
Dlaczego wybrać Big Bird Industrial
Doświadczenie w zakresie komponentów przekładni samochodowych
Big Bird Industrial specjalizuje się w precyzyjnych rozwiązaniach czyszczących do komponentów układu napędowego pojazdów, z udokumentowanym doświadczeniem w czyszczeniu obudów przekładni dla wielu aplikacji pojazdowych.
Wieloetapowa technologia czyszczenia
System łączy wysokociśnieniowe czyszczenie punktowe (4 MPa), czyszczenie strumieniowe, płukanie zanurzeniowe z turbulencją oraz suszenie próżniowe, aby spełnić surowe wymagania czystości dla złożonych obudów aluminiowych.
Możliwości inżynierskie na poziomie systemowym
Firma dostarcza kompleksowe rozwiązania — od opracowania procesu czyszczenia po integrację w produkcji — w tym czyszczenie pod wysokim ciśnieniem, płukanie strumieniowe, suszenie próżniowe oraz zautomatyzowaną obsługę materiałów.
Dostosowane inżynieria niestandardowa
Każdy element i linia produkcyjna ma unikalne wymagania. Big Bird Industrial oferuje dostosowane rozwiązania inżynieryjne oparte na:
Analizie struktury i materiału elementu
Rozwój procesu czyszczenia
Dostosowanym projektowaniu uchwytów i automatyki
Integracji układu fabrycznego oraz przepływu produkcji
Niesterowna zdolność inżynieryjna firmy pozwala na dopasowanie każdego systemu czyszczącego do konkretnej geometrii komponentów, wymagań dotyczących czasu cyklu, standardów czystości oraz poziomu automatyzacji.
Zorientowane na czystość podejście do produkcji
Producenci samochodów wymagają kontrolowanej czystości, a nie jedynie powierzchniowego mycia. Big Bird Industrial opracowuje rozwiązania skupiające się na kontroli resztkowych cząstek, stabilności procesu oraz śledzeniu produkcji.
Często zadawane pytania
Jakie komponenty przetwarza ten system czyszczący?
System został zaprojektowany do obudów przekładni aluminiowych oraz komponentów układu napędowego stosowanych w produkcji samochodowej.
Jakie zanieczyszczenia można usunąć?
Usuwa wióry metalowe, cząstki powstałe podczas obróbki, pozostałości płynów chłodząco-smarujących oraz zanieczyszczenia wewnętrzne z złożonych konstrukcji obudów.
Czy może czyścić wnęki i kanały wewnętrzne?
Tak. System łączy płukanie turbulentne z zanurzeniem oraz oczyszczanie punktowe pod wysokim ciśnieniem, aby dotrzeć do komór wewnętrznych, kanałów olejowych i kanałów chłodzących.
Jakiego poziomu czystości można osiągnąć?
Wymagania dotyczące czystości zależą od specyfikacji danego komponentu i zwykle mieszczą się w zakresie od 3 mg do 15 mg całkowitego zanieczyszczenia resztkowego przy ścisłych ograniczeniach wielkości cząstek.
Czy system można dostosować?
Tak. Wszystkie parametry — w tym czas cyklu, ciśnienie myjące, temperatura, stopień automatyzacji oraz konfiguracja filtracji — można dostosować zgodnie z wymaganiami linii produkcyjnej klienta.
Jaki jest typowy czas cyklu?
Zademonstrowany czas cyklu wynosi ≤ 2 minuty na sztukę i może być dostosowany zgodnie z wymaganiami linii produkcyjnej.
Czyszczenie obudów przekładni w przemyśle motocyklowym i samochodowym
Czyszczenie obudów przekładni w przemyśle motocyklowym i samochodowym
Czyszczenie obudowy przekładni to kluczowy proces między obróbką a montażem w produkcji układów napędowych pojazdów samochodowych. Obudowy aluminiowe o złożonej geometrii wewnętrznej – w tym kanały olejowe, kanały chłodzące oraz precyzyjnie obrabiane powierzchnie – wymagają zaawansowanych technologii czyszczących do usuwania wiórków metalowych, cząstek powstałych podczas obróbki oraz zanieczyszczeń pochodzących z płynów cięcia. Czystość komponentów przekładni ma bezpośredni wpływ na niezawodność montażu oraz wydajność przekładni.
Czyszczenie pod wysokim ciśnieniem złożonych obudów aluminiowych
Złożona geometria wewnętrzna obudów aluminiowych przekładni wymaga zaawansowanych technologii czyszczących. Czyszczenie punktowe pod wysokim ciśnieniem (4 MPa), połączone z zanurzeniowym, turbulentnym płukaniem oraz suszeniem próżniowym, zapewnia skuteczne usunięcie wiórków metalowych i pozostałości z głuchych otworów, kanałów olejowych oraz kanałów chłodzących, do których nie można dotrzeć przy użyciu konwencjonalnego mycia strumieniowego.
Zarządzanie czystością techniczną w produkcji układów napędowych
Czystość techniczna stała się ważnym wymogiem jakościowym w nowoczesnej produkcji motocyklowej i samochodowej. Zaawansowane rozwiązania czyszczące łączą kontrolę procesu, zarządzanie filtracją, technologię suszenia oraz monitorowanie jakości, aby wspierać produkcję układów napędowych o wysokiej niezawodności. Poziomy czystości poniżej 5 mg całkowitego zanieczyszczenia resztkowego oraz ścisłe limity wielkości cząstek są coraz częściej wymagane przez producentów OEM dla elementów skrzyń biegów i układów napędowych.
Filtracja i zarządzanie cieczami w czyszczeniu komponentów
Skuteczne systemy filtracji są podstawą zapewnienia stałej jakości czyszczenia przemysłowych części. Konfiguracje dwustopniowej filtracji — łączące filtry bębnowe i workowe — umożliwiają pracę ciągłą z możliwością wymiany filtrów w trybie zapasowym. Dokładność filtracji na poziomie do 10 μm zapewnia utrzymanie jakości cieczy czyszczącej, zmniejszając ryzyko ponownego zanieczyszczenia oraz wydłużając okres użytkowania cieczy.
| Specyfikacja | OPIS |
|---|---|
| Typ produktu | System wysokociśnieniowego czyszczenia obudowy skrzyni biegów z aluminium |
| Zastosowanie | Średnie czyszczenie komponentów układu napędowego pojazdów |
| Obiekt obrabiany | Wiele wariantów obudów aluminiowych do przekładni samochodowych |
| Technologię czyszczącą | Punkt stały wysokiego ciśnienia (4 MPa) + natrysk (0,5 MPa) + turbulencyjne płukanie zanurzeniowe + płukanie natryskowe (1,0 MPa) |
| Temperatura czyszczenia | 40–60 °C (podgrzewane) |
| Technologia suszenia | Suszenie w próżni + suszenie przepływem powietrza + chłodzenie |
| Wynik chłodzenia | Temperatura pokojowa ±5 °C (lub 15–20 °C, jeśli temperatura otoczenia jest niższa niż 15 °C) |
| Czas cyklu | ≤ 2 minuty na sztukę (możliwość dostosowania) |
| System filtracji | Dwustopniowe: siatkę 40 + 20 μm / 10 μm |
| Typ konwejera | Przenośnik wałkowy, napędzany silnikiem, dwuwarstwowy do cyrkulacji palet |
| Władowanie/wyładowanie | Ręczny |
| System sterowania | Siemens PLC |
| Protokół komunikacyjny | PROFINET, OPC UA (opcjonalnie) |
| Zasilanie | Prąd przemienny 380 V, 50 Hz, trójfazowy / prąd przemienny 220 V, 50 Hz, jednofazowy / prąd stały 24 V (sterowanie) |
| Moc całkowita | 95 kW (w tym grzałka 45 kW) |
| Sprężone powietrze | 2 Nm³/min |
| Zasób wody | 2100 L (łączna pojemność zbiornika) |
| Poziom hałasu | < 85 dB (w odległości 1 m) |
| Normy bezpieczeństwa | GB/T 15706, IEC 62061, GB 5226.1 |
| Materiał zbiornika | Stal nierdzewna (części stykające się z medium) |
