
 EN



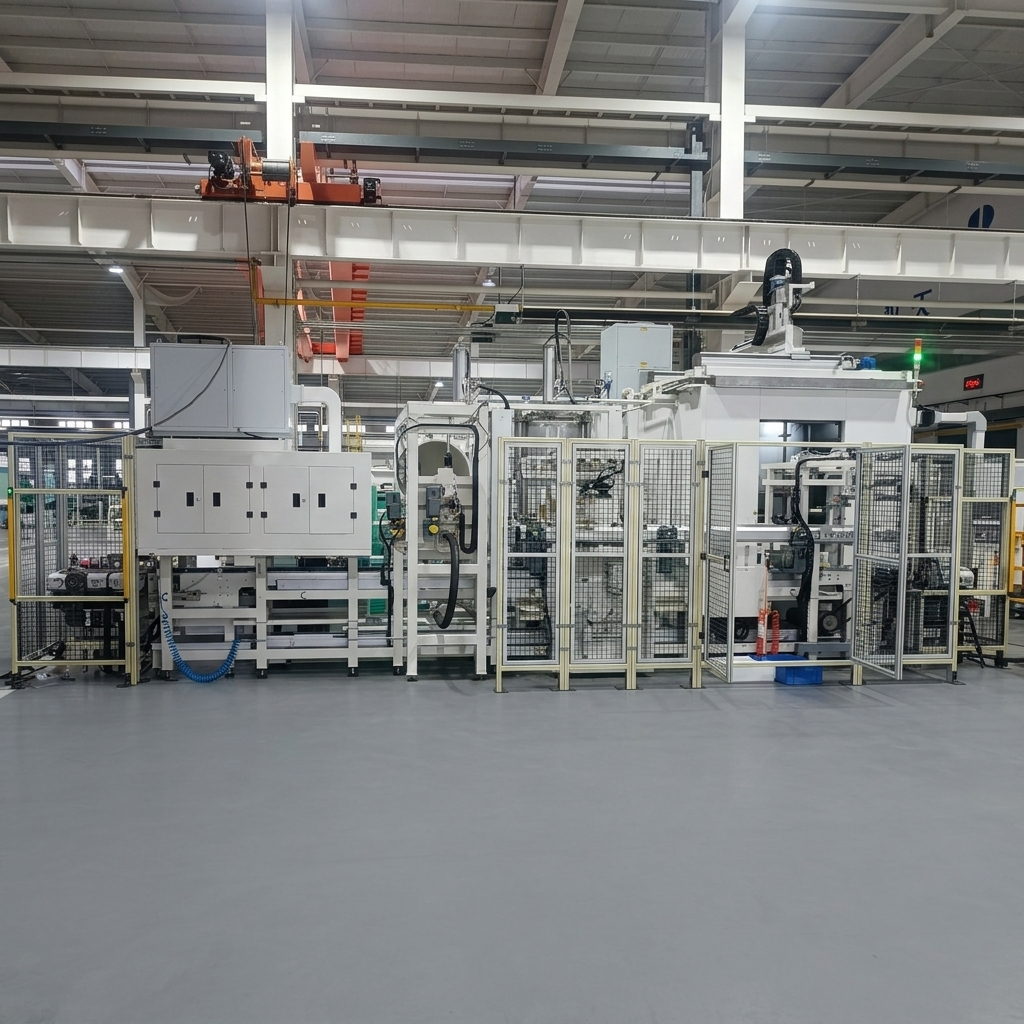
Systema Lavationis ad Altam Pressionem pro Transmissionis Domibus ex Aluminium in Industria Automobilium pro Fabricatione Componentium Transmissionis
Customized solution for a major automotive transmission component manufacturer
Applicatio: Aluminum Transmission Housing Intermediate Cleaning for Automotive Powertrain Manufacturing
Workpiece: Aluminum Transmission Housing / Powertrain Housing (Multiple Variants)
Processus Purificationis: Purificatio ad Punctum Fixum Altae Pressionis (4 MPa) + Purificatio per Nebulam (0.5 MPa) + Lavatio Turbulenta in Immersione + Lavatio per Nebulam (1.0 MPa) + Exsiccatio Sub Vacuo + Refrigeratio
Pressio purgationis: 4 MPa (Alta Pressio) / 0.5 MPa (Nebula) / 1.0 MPa (Lavatio) — personalizabilis
Cleaning Temperature: 40–60°C (Calefactio Electrica) — personalizabilis
Tempus cycli: ≤ 2 minuta pro singulo elemento — personalizabilis secundum necessitates lineae productionis
Cleanliness Requirement: Contaminatio Residualis Totalis ≤ 3 mg / ≤ 4.12 mg / ≤ 15 mg (pro varietate); Magnitudo Particulae < 400–600 μm secundum specificatio — personalizabilis secundum necessitates clientis
Drying Technology: Exsiccatio Sub Vacuo + Exsiccatio per Aerem Impulsivum + Refrigeratio ad Temperaturam Ambientem ±5°C
Filtration System: Filtratio Bistadium (40 Mesh + 20 μm / 10 μm) — personalizabilis
Impositio/Expositio: Impositio et Expositio Manualis
DESCRITIO
Systēma Purificātiōnis ad Altam Pressiōnem pro Hūsī Trānsmissiōnis ex Aluminium Autōmōbilīs
Systēma Purificātiōnis Industriāle ‘Big Bird’ pro Hūsī Trānsmissiōnis ex Aluminium est dēvelopātum ad purificātiōnem post-machinātiōnem hūsium trānsmissiōnis autōmōbilium et componentium trānsmissiōnis potentiālis.
Hoc systēma removet residua machinātiōnis antequam processūs inspectiōnis et āssembliōnis subsequēns incipiunt, et suādit productiōnem mixtam modellōrum cum onerātiōne et descārīcātiōne manuālī.
The equipment is provided as a turnkey solution including design, manufacturing, installation, and commissioning.
Workpiece Applications
Hoc systēma accommodat multōs variantēs hūsium ex aluminium pro productiōne mixta modellōrum:
| Varians | Materia | Requisītum Purificātiōnis |
|---|---|---|
| Variant A | Aluminium Alloy | Residuum totale ≤ 3 mg / Particulae < 400 μm |
| Variant B | Aluminium Alloy | Residuum totale ≤ 4.12 mg / Particulae < 600 μm |
| Variant C | Aluminium Alloy | Residuum totale ≤ 15 mg / Particulae < 600 μm |
Omnia opera sunt componentia ex lega aluminium post operationes machinandi. Systema ad formae complexas tractandas designatum est, inter quas canales olei interni, canales refrigerationis, et superficies praecise machinatae.
Processus Mundandi Multistadium
Systema technologias purgationis multiplices in sequentia automatica sex-stadium combinat:
Stadium 1: Impositio (1ST)
Operator ponit opus in palletam localisatricem super convectorem rulantis elevantis ad onerandum. Post pressionem buttonis initi, convector rulans motu motoris impetus opus ad stationem sequentem transmittit. Orientatio onerandi operis est lateralis stans super palletam convectoris. Systema novem palletas convectoris habet, quae omnes tres variantes habitaculi recipiunt. Positiones onerandi et deonerandi convectores rulantes elevantes habent, dum reliqui convectores designum bistratum pro circulatione palletarum utuntur.
Gradus 2: Purificatio Altae Pressionis et Purificatio per Aspersionem (2ST) — 4 MPa & 0.5 MPa
Convectorem rulans motu motoris impetus opus cum palleta in cestum inclinabilem in hac statione introducit. Mechanismi constringendi opus et palletam ambo firmant.
The tilting basket rotates the workpiece to specified angles while a four-axis module with high-pressure nozzles performs high-pressure cleaning on all surfaces. Simultaneously, fixed spray nozzles rinse the overall component and pallet.
After high-pressure cleaning, the tilting mechanism tilts the workpiece for drain-off, then returns it to the initial position. Clamps release, and the motor-driven roller conveyor transports the workpiece to the next station entrance.
This station is equipped with workpiece orientation detection and workpiece presence detection.
Stage 3: Comprehensive Rinsing (3ST) — Spray Rinsing + Immersion Turbulent Rinsing + High-Efficiency Drying
The motor-driven roller conveyor transports the pallet-mounted workpiece into the positioning device within this station. Clamping mechanisms secure the workpiece in position.
Un tankum aquae mobilis extenditur ut involvat opus cum tanko lavationis fixo. Dyspensae fixae perfundunt opus. Simul, aqua lente implent tankum, immergens opus in liquorem lavandi et creans fluxum turbulatum ad lavationem internam et externam perfectam.
Post processum lavationis binarium, siccatio altae efficaciae removet umiditatem superficialem ab opere. Hoc processus siccationis non utitur aere compresso.
Post lavationem, tankum aquae mobilis aperitur, et convecter transmittit opus ad introitum stationis sequentis. Haec statio dotata est detectione praesentiae operis et habet tankum aquae, pompam et systema filtrationis independentia, quae operantur ad temperaturam ambientem.
Fase 4: Siccatio sub Vacuo (4ST)
Convecter rotator motus a motore transmittit opus montatum super palletam in cameram vacui. Tegmen vacui mobile clauditur ut formet cameram hermeticam.
Pumpa vacuum evacuat camara, eliminans umiditatea residualis ex cavitatibus internis et foraminibus caecis. Foramina superiora dirigunt aerem ad asciugare foramina orientata versus sursum.
Post siccationem vacuum, tegmen vacuum aperitur, et convectorem rotulorum motu motoris transmittit opus ad stationem sequentem.
Gradus 5: Refrigeratio (5ST)
Convectorem rotulorum motu motoris transmittit opus ad hanc stationem. Refrigerator aeris compulsus reducit temperaturam componentis ad temperaturam ambientem ±5°C in momento descaricandi. Cum temperatura ambientis est infra 15°C, resultatum refrigerationis mensuratur ad 15–20°C.
Gradus 6: Descaricatio (6ST)
Convectorem rotulorum motu motoris transmittit opus et palletam ad convectorem rotulorum elevandi in hac statione. Operator removet opus. Palletae vacuae reiiciuntur ad positionem incaricandi per convectorem strati inferioris. Haec statio dotata est detectione praesentiae operis.
Controlus Puritatis Technicae
Pro modernam transmissionis et potentiae systematis fabricam, puritas netta directe afficit fiduciam coniunctionis et functionem componentium.
Hoc systema designatum est ad exigentias severas de puritate pro quolibet opusculo varianti implendas:
| Varians | Contaminatio Residualis Totalis | Limites Magnitudinis Particulae |
|---|---|---|
| Variant A | ≤ 3 mg | < 400 μm |
| Variant B | ≤ 4.12 mg | < 600 μm |
| Variant C | ≤ 15 mg | < 600 μm |
Limites magnitudinis particulae et quantitates permisae rigide reguntur secundum specificata uniuscuiusque componentis.
Gestio Advanced de Filtratio
Systema duos gradus filtrationis ad circuitus purgandi et lavandi utitur:
Filtration pro le circuito de netteza:
Fase 1: Filtrum rotundum — 300 L/min, 40 retia, textus nylon
Fase 2: Filtrum sacculi — 300 L/min, 20 μm, textus non-texere (duo activa, unum in expectando)
Filtration pro le circuito de lavage:
Fase 1: Filtrum rotundum — 300 L/min, 40 retia, textus nylon
Fase 2: Filtrum sacculi — 300 L/min, 10 μm, textus non-texere (unum activum, unum in expectando)
Intelligentia Processus Controlis
Systema productionem automaticam sublevat per:
Transporte por esteira rolante
Convectoria rullorum motu motore gesta opera inter stationes transmittunt cum positione praecisa. Designum rullorum duplex circulationem palletarum permittit.
Controlus Nivis Liquidi
Interruptores de proximitas flotantes supervisant et controlant niveles de liquido in tres cisternas independentes, con alarmas et functiones de arresto ad limites predefinitos.
Detectione de presentia de pecia de travali
Sensors in cata station verifica le positionamento et le stato de transferentia del pecias de travali.
Separatione de oleo
Dispositivos de skimming de oleo remove oleo flottante ab le fluido de netteza pro prolongar su vita utile.
Collection de nubilo
Collectores de nubilo oleoso captura contaminantes aerotransportate, mantenente un ambiente de travali pulito.
Applicationem Causa
| Parametrus | Specificatio |
|---|---|
| Project | Fabricante principal de transmissiones automotive — Systema de netteza pro carcassas de aluminium |
| Workpiece | Multe variantes de carcassas de aluminium pro transmissiones automotive |
| Exolvuntur tempore | ≤ 2 minutas per pecia |
| Technologiae Purificationis | Alta pressio 4 MPa + Spruzzo 0.5 MPa + Risciacquo 1.0 MPa + Essiccazione a vuoto |
| Temperatura de purgatio | 40–60°C |
| Modus exsiccandi | Vuoto + Aria forzata + Raffreddamento |
| Praecisio filtrationis | 20 μm / 10 μm |
| Summa potentia | 95 kW (includens 45 kW calefactor) |
| Gradus strepitus | < 85 dB (a 1 metro) |
Solutio Purificationis Completa
Big Bird Industrial praebet solutiones technicas comprehensivas, inter quas:
Developementum Processus
Analysis Componentium
Design del processo de cleaning
Aestimatio necessitatum de munditia
Integratio Instrumentorum
Systemata purgationis ad altam pressionem
Sistemi di spruzzo e risciacquo
Technologia siccationis per vacuum
Automatizata Manipulatio Materialium
Gestio multifasa filtrationis
Coniunctio Fabricationis Intellegentis
Interfacs MES (OPC UA) — optativus
Acquisitio datorum productionis — optativa
Cur Big Bird Industrial eligeres
Experientia in componentibus transmissionis automotive
Big Bird Industrial specializatur in solutionibus purgationis praecisae pro componentibus automotive powertrain, cum experientia probata in purgatione housing transmissionis pro multiplicibus applicationibus vehiculorum.
Tecnologia Lavandi Multistadium
Systema combinat purgationem ad punctum ad altam pressionem (4 MPa), purgationem per aspersionem, lavationem immersivam turbulentam, et siccationem sub vacuo ut exigentias strictas puritatis consequatur pro complexis housing aluminium.
Capacitas Ingenieriae ad Nivellem Systematis
Societas solutiones completas praebet a developmento processus purgationis usque ad integrationem productionis, includente purgationem ad altam pressionem, lavationem per aspersionem, siccationem sub vacuo, et manutentionem automaticam materialium.
Customized Non-Standard Engineering
Each component and production line has unique requirements. Big Bird Industrial provides customized engineering solutions based on:
Component structure and material analysis
Evolutio Processus Purgationis
Customized fixture and automation design
Factory layout and production flow integration
Capacitas ingenieriae non standardis societatis permittit ut quodlibet systema lavandi ad geometriam specificam componentis, ad tempora cycli, ad normas munditiae, et ad gradum automationis adaptetur.
Approachus Fabricationis ad Puritatem Orientatus
Fabricantes automobilium munditiam regulatam, non simplicem lavationem superficiei, requirunt. Big Bird Industrial solutiones parit quae in controllo particulae residuae, stabilitate processus, et traciabilitate productionis versantur.
Întrebări frecvente
Quae componentia hoc systema purgat?
Hoc systema ad tecta transmissionis ex alluminio et ad componentia systematis transmittendi in fabrica automobilium designatum est.
Quae contaminantia removeri possunt?
Hoc systema limat fragmenta metalli, particulas machinationis, residua fluidorum sectionis, et contaminationem internam e structuris tectorum complicatis.
Potestne cavitates et passus internos lavare?
Yes. The system combines immersion turbulent rinsing and high-pressure fixed-point cleaning to reach internal chambers, oil passages, and cooling channels.
What cleanliness levels can be achieved?
Cleanliness requirements vary by component specification, typically ranging from 3 mg to 15 mg total residual contamination with strict particle size limits.
Is the system customizable?
Yes. All parameters—including cycle time, cleaning pressure, temperature, automation level, and filtration configuration—are customizable per customer production line requirements.
What is the typical cycle time?
The demonstrated cycle time is ≤ 2 minutes per piece, customizable based on production line requirements.
Purificātiō Hūsī Trānsmissiōnis in Fabricātiōne Autōmōbilium
Purificātiō Hūsī Trānsmissiōnis in Fabricātiōne Autōmōbilium
Transmission housing cleaning is a critical process between machining and assembly in automotive powertrain manufacturing. Aluminum housings with complex internal geometries—including oil passages, cooling channels, and precision machined surfaces—require advanced cleaning technologies to remove metal chips, machining particles, and cutting fluid contaminants. Cleanliness of transmission components directly affects assembly reliability and transmission performance.
High-Pressure Cleaning for Complex Aluminum Housings
Aluminum transmission housings with complex internal geometries require advanced cleaning technologies. High-pressure fixed-point cleaning (4 MPa), combined with immersion turbulent rinsing and vacuum drying, ensures thorough removal of metal chips and residues from blind holes, oil passages, and cooling channels that cannot be reached by conventional spray washing.
Technical Cleanliness Management in Powertrain Production
Puritas technica iam facta est praecipua exigentia qualitatis in moderna fabrica automobilium. Solutio purgationis progressiva coniungit regulamentum processus, gestionem filtrationis, technicam siccationis et supervisionem qualitatis ut productionem transmissorum et systematum motricum altius fidei adiuvent. Niveles puritatis infra 5 mg contaminationis residuae totalis et limites stricti magnitudinis particalium ab OEMs pro componentibus transmissorum et systematum motricum magis magisque exigitur.
Filtratio et Gestio Liquidi in Purgatione Componentium
Systemata filtrationis efficacia sunt fundamentum ad conservandam qualitatem constantem purgationis partium industrialium. Configurationes filtrationis binariae—quae filtrorum rotundorum et filtrorum sacculorum combinationem includunt—permittunt operationem continuam cum mutationibus filtrorum in statu parati. Accuratio filtrationis usque ad 10 μm certificat qualitatem liquidi purgationis servari, minuens pericula recontaminationis et prolongans vitam liquidi.
| Specificatio | DESCRITIO |
|---|---|
| Typus Producti | Systema Purgationis Sub Alta Pressione pro Domo Transmissionis Aluminii |
| Applicatio | Purgatio Intermedia pro Componente Systematis Motricis Automobilis |
| Workpiece | Multe variantes de carcassas de aluminium pro transmissiones automotive |
| Technologia purgandi | Punctum Fixum Altæ Pressionis (4 MPa) + Nebulatio (0.5 MPa) + Lavatio Turbulenta per Immersionem + Lavatio per Nebulationem (1.0 MPa) |
| Temperatura de purgatio | 40–60°C (Calefacta) |
| Technologia siccandi | Siccatio per Vacuum + Siccatio per Aerem Impulsam + Refrigeratio |
| Cooling Result | Temperatura Ambiens ±5°C (aut 15–20°C si temperatus ambientis < 15°C) |
| Exolvuntur tempore | ≤ 2 minuta pro singulo (admodum configurabilis) |
| Systema filtationis | Bipartita: 40 Mesh + 20 μm / 10 μm |
| Genus Transportatoris | Convector Rotulatorius, Motu Motoris Agitatus, Bistratificatus pro Circulatione Palletarum |
| Onus Imponendum et Exponendum | Manualis |
| Systema regens | Siemens PLC |
| Protocollo communicationis | PROFINET, OPC UA (optativum) |
| Fons Potentiae | AC 380V 50Hz Triphasicus / AC 220V 50Hz Monophasicus / DC 24V Control |
| Summa potentia | 95 kW (includens 45 kW calefactor) |
| Air comprimé | 2 Nm³/min |
| Consumptio aquae | 2 100 L (capacitas totalis reservoiri) |
| Gradus strepitus | < 85 dB (a 1 metro) |
| Salus Signa | GB/T 15706, IEC 62061, GB 5226.1 |
| Materialis Vasculi | Acer inox (partes contactantes) |
