
 EN



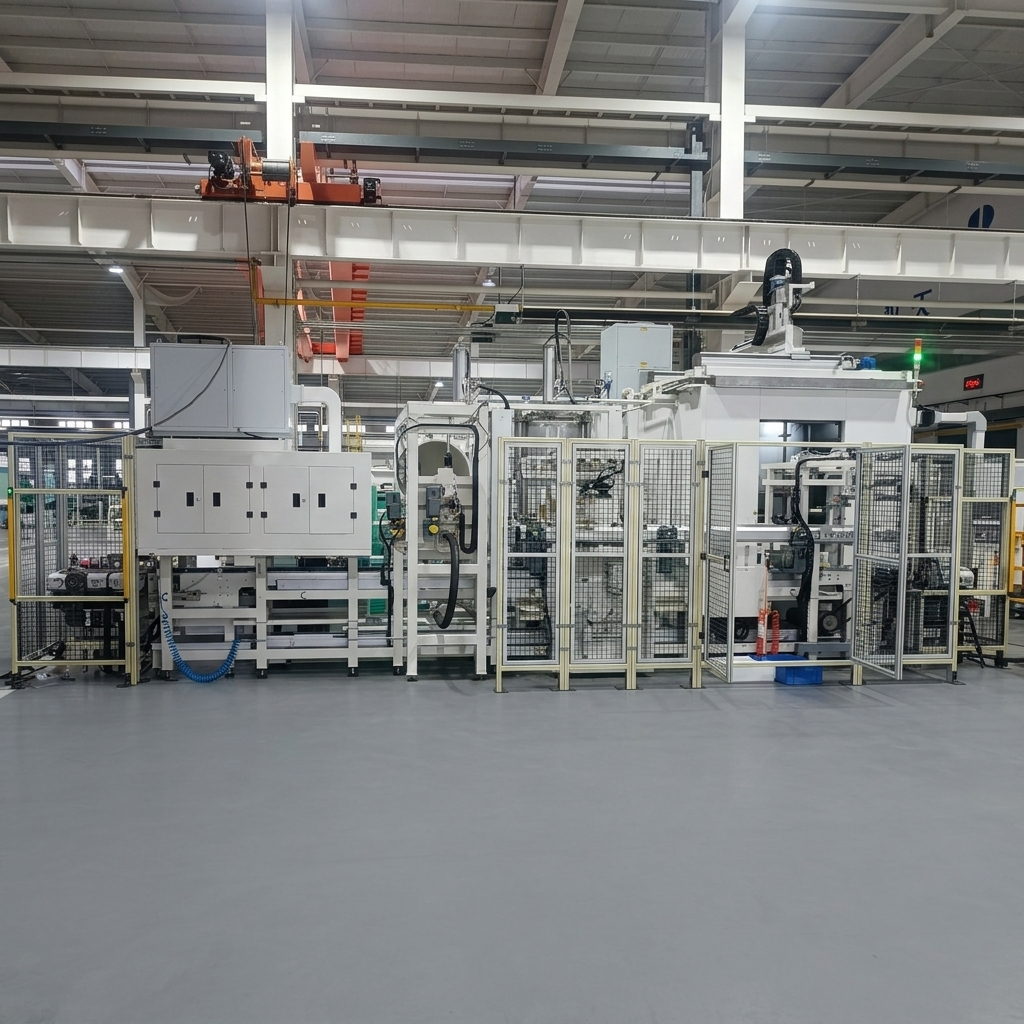
Système de nettoyage à haute pression en aluminium pour boîtes de vitesses automobiles, destiné à la fabrication de composants de groupe motopropulseur
Solution personnalisée destinée à un important fabricant de composants de boîtes de vitesses automobiles
Application : Nettoyage intermédiaire du boîtier de transmission en aluminium pour la fabrication de groupes motopropulseurs automobiles
Pièce : Boîtier de transmission en aluminium / boîtier de groupe motopropulseur (plusieurs variantes)
Procédé de nettoyage : Nettoyage à point fixe haute pression (4 MPa) + nettoyage par pulvérisation (0,5 MPa) + rinçage turbulent par immersion + rinçage par pulvérisation (1,0 MPa) + séchage sous vide + refroidissement
Pression de nettoyage : 4 MPa (haute pression) / 0,5 MPa (pulvérisation) / 1,0 MPa (rinçage) — personnalisable
Température de nettoyage : 40–60 °C (chauffage électrique) — personnalisable
Temps de cycle : ≤ 2 minutes par pièce — personnalisable selon les exigences de la ligne de production
Exigence de propreté : Contamination résiduelle totale ≤ 3 mg / ≤ 4,12 mg / ≤ 15 mg (selon la variante) ; taille des particules < 400–600 μm selon spécification — personnalisable selon les exigences du client
Technologie de séchage : Séchage sous vide + séchage à air forcé + refroidissement à la température ambiante ±5 °C
Système de Filtration: Filtration en deux étapes (40 mesh + 20 μm / 10 μm) — personnalisable
Chargement/Déchargement : Chargement et déchargement manuels
DESCRIPTION
Système de nettoyage à haute pression pour boîtiers de transmission automobiles en aluminium
Le système industriel Big Bird de nettoyage de boîtiers de transmission en aluminium est conçu pour le nettoyage post-usinage des boîtiers de transmission automobiles et des composants de groupe motopropulseur.
Le système élimine les résidus d’usinage avant les étapes suivantes d’inspection et d’assemblage, et prend en charge la production multi-modèles avec chargement et déchargement manuels.
L’équipement est fourni sous forme de solution clé en main, incluant conception, fabrication, installation et mise en service.
Applications sur pièces
Le système accepte plusieurs variantes de boîtiers en aluminium pour une production multi-modèles :
| Variante | Matériau | Exigence de nettoyage |
|---|---|---|
| Variante A | Alliage d'aluminium | Résidu total ≤ 3 mg / particules < 400 μm |
| Variante B | Alliage d'aluminium | Résidu total ≤ 4,12 mg / particules < 600 μm |
| Variante C | Alliage d'aluminium | Résidu total ≤ 15 mg / particules < 600 μm |
Toutes les pièces sont des composants en alliage d’aluminium usinés après opérations d’usinage. Le système est conçu pour traiter des géométries complexes, notamment des canaux internes d’huile, des canaux de refroidissement et des surfaces usinées de précision.
Processus de nettoyage en plusieurs étapes
Le système associe plusieurs technologies de nettoyage dans une séquence automatisée en six étapes :
Étape 1 : Chargement (1RE)
L’opérateur place la pièce sur la palette de positionnement du convoyeur à rouleaux élévateur de chargement. Après avoir appuyé sur le bouton de démarrage, le convoyeur à rouleaux entraîné par moteur transporte la pièce vers la station suivante. L’orientation de chargement de la pièce est latérale, debout sur la palette du convoyeur. Le système est équipé de 9 palettes de convoyeur conçues pour accueillir les trois variantes de boîtier. Les positions de chargement et de déchargement sont dotées de convoyeurs à rouleaux élévateurs, tandis que les autres convoyeurs utilisent une conception à double couche pour la circulation des palettes.
Étape 2 : Nettoyage haute pression et nettoyage par pulvérisation (2ST) — 4 MPa et 0,5 MPa
Le convoyeur à rouleaux entraîné par moteur transporte la pièce montée sur sa palette dans le panier basculant de cette station. Des mécanismes de serrage immobilisent à la fois la pièce et la palette.
Le panier inclinable fait pivoter la pièce à usiner selon des angles spécifiés, tandis qu’un module à quatre axes équipé de buses à haute pression effectue un nettoyage à haute pression sur toutes les surfaces. Parallèlement, des buses de pulvérisation fixes rincent l’ensemble de la pièce et de la palette.
Après le nettoyage à haute pression, le mécanisme d’inclinaison incline la pièce pour l’écoulement, puis la ramène à sa position initiale. Les pinces se desserrent et le convoyeur à rouleaux entraîné par moteur achemine la pièce à l’entrée de la station suivante.
Cette station est équipée d’une détection d’orientation de la pièce à usiner et d’une détection de présence de la pièce à usiner.
Étape 3 : Rinçage complet (3ST) — Rinçage par pulvérisation + Rinçage turbulent par immersion + Séchage haute efficacité
Le convoyeur à rouleaux entraîné par moteur achemine la pièce montée sur palette dans le dispositif de positionnement situé au sein de cette station. Des mécanismes de serrage immobilisent la pièce en position.
Un réservoir d’eau mobile s’étend pour entourer la pièce à nettoyer avec le réservoir de nettoyage fixe. Des buses à point fixe pulvérisent de l’eau sur la pièce à nettoyer. Parallèlement, l’eau remplit progressivement le réservoir, immergent la pièce dans le liquide de nettoyage et créant un écoulement turbulent pour un rinçage complet, tant à l’intérieur qu’à l’extérieur.
Après le procédé de rinçage en deux étapes, un séchage haute efficacité élimine l’humidité en surface de la pièce à nettoyer. Ce procédé de séchage n’utilise pas d’air comprimé.
Après le rinçage, le réservoir d’eau mobile s’ouvre et le convoyeur transporte la pièce à nettoyer vers l’entrée de la station suivante. Cette station est équipée d’une détection de présence de la pièce à nettoyer et comporte un réservoir d’eau, une pompe et un système de filtration indépendants, fonctionnant à température ambiante.
Étape 4 : Séchage sous vide (4ST)
Le convoyeur à rouleaux entraîné par moteur transporte la pièce à nettoyer montée sur palette dans la chambre à vide. Le capot mobile à vide se referme pour former une enceinte étanche.
Une pompe à vide évacue la chambre, éliminant l’humidité résiduelle des cavités internes et des trous borgnes. Des buses de soufflage supérieures assurent un séchage ciblé des trous orientés vers le haut.
Après le séchage sous vide, le capot étanche s’ouvre et le convoyeur à rouleaux motorisé achemine la pièce vers la station suivante.
Étape 5 : Refroidissement (5ÉT)
Le convoyeur à rouleaux motorisé achemine la pièce vers cette station. Un refroidisseur à air forcé abaisse la température de la pièce à la température ambiante ±5 °C au moment du déchargement. Lorsque la température ambiante est inférieure à 15 °C, le résultat du refroidissement est mesuré entre 15 et 20 °C.
Étape 6 : Déchargement (6ÉT)
Le convoyeur à rouleaux motorisé achemine la pièce et la palette vers le convoyeur à rouleaux élévateur à cette station. L’opérateur retire la pièce. Les palettes vides sont renvoyées vers la position de chargement via le convoyeur de la couche inférieure. Cette station est équipée d’une détection de présence de la pièce.
Contrôle de propreté technique
Pour la fabrication moderne des transmissions et des groupes motopropulseurs, la qualité du nettoyage influe directement sur la fiabilité de l’assemblage et les performances des composants.
Le système est conçu pour répondre aux exigences strictes en matière de propreté propres à chaque variante de pièce :
| Variante | Contamination résiduelle totale | Limite de taille des particules |
|---|---|---|
| Variante A | ≤ 3 mg | < 400 μm |
| Variante B | ≤ 4,12 mg | < 600 μm |
| Variante C | ≤ 15 mg | < 600 μm |
Les limites de taille des particules et les quantités autorisées sont rigoureusement contrôlées conformément aux spécifications de chaque composant.
Gestion avancée de la filtration
Le système utilise un système de filtration à deux étapes pour les circuits de nettoyage et de rinçage :
Filtration du circuit de nettoyage :
Étape 1 : Filtre à tambour — 300 L/min, 40 mailles, filet en nylon
Étape 2 : Filtre à sac — 300 L/min, 20 μm, tissu non tissé (deux en service, un en secours)
Filtration du circuit de rinçage :
Étape 1 : Filtre à tambour — 300 L/min, 40 mailles, filet en nylon
Étape 2 : Filtre à sac — 300 L/min, 10 μm, tissu non tissé (un en service, un en secours)
Contrôle de Processus Intelligente
Le système permet une production automatisée grâce à :
Transfert par convoyeur roulant
Des convoyeurs à rouleaux entraînés par moteur transportent les pièces entre les postes avec un positionnement précis. La conception à double couche de rouleaux permet la circulation des palettes.
Contrôle du niveau de liquide
Des détecteurs de proximité à flotteur surveillent et régulent les niveaux de liquide dans trois réservoirs indépendants, avec des fonctions d’alarme et d’arrêt aux seuils prédéfinis.
Détection de la présence de la pièce usinée
Des capteurs situés à chaque poste vérifient le positionnement de la pièce usinée et l’état de son transfert.
Séparation de l’huile
Des dispositifs récupérateurs d’huile éliminent l’huile flottante du fluide de nettoyage afin de prolonger sa durée de vie.
Capture des brouillards
Des collecteurs de brouillard d’huile captent les contaminants en suspension dans l’air, garantissant un environnement de travail propre.
CAS D'APPLICATION
| Paramètre | Spécification |
|---|---|
| Projet | Grand fabricant automobile de boîtes de vitesses — Système de nettoyage de carter en aluminium |
| Pièce à usiner | Plusieurs variantes de carter en aluminium pour boîtes de vitesses automobiles |
| Temps de cycle | ≤ 2 minutes par pièce |
| Technologies de nettoyage | Nettoyage haute pression 4 MPa + pulvérisation 0,5 MPa + rinçage 1,0 MPa + séchage sous vide |
| Température de nettoyage | 40–60°C |
| Méthode de séchage | Sous vide + air forcé + refroidissement |
| Précision de filtration | 20 μm / 10 μm |
| Puissance totale | 95 kW (y compris un chauffage de 45 kW) |
| Niveau sonore | < 85 dB (à 1 mètre) |
Solution complète de nettoyage
Big Bird Industrial fournit des solutions d’ingénierie complètes, notamment :
Développement du processus
Analyse des composants
Conception du procédé de nettoyage
Évaluation des exigences de propreté
Intégration des équipements
Systèmes de nettoyage à haute pression
Systèmes de pulvérisation et de rinçage
Technologie de séchage sous vide
Manutention Automatisée des Matériaux
Gestion de la filtration en plusieurs étapes
Connexion à la fabrication intelligente
Interface MES (OPC UA) — en option
Acquisition des données de production — en option
Pourquoi choisir Big Bird Industrial
Expérience dans les composants de transmission automobile
Big Bird Industrial se spécialise dans les solutions de nettoyage de précision pour les composants de groupe motopropulseur automobile, avec une expérience éprouvée dans le nettoyage des carter de transmission pour de multiples applications véhicules.
Technologie de nettoyage multicouche
Le système associe un nettoyage à haute pression ponctuel (4 MPa), un nettoyage par pulvérisation, un rinçage turbulent par immersion et un séchage sous vide afin de répondre aux exigences strictes de propreté applicables aux carter en aluminium complexes.
Capacité d’ingénierie au niveau système
L’entreprise fournit des solutions complètes, de la conception du procédé de nettoyage jusqu’à son intégration en production, y compris le nettoyage à haute pression, le rinçage par pulvérisation, le séchage sous vide et la manutention automatisée des pièces.
Ingénierie sur mesure non standard
Chaque composant et chaque ligne de production présente des exigences spécifiques. Big Bird Industrial propose des solutions d’ingénierie sur mesure fondées sur :
L’analyse de la structure et du matériau du composant
Développement du procédé de nettoyage
La conception sur mesure de dispositifs de fixation et d’automatisation
L’intégration dans l’aménagement de l’usine et le flux de production
La capacité non standard de l’entreprise en ingénierie permet d’adapter chaque système de nettoyage à la géométrie spécifique des composants, aux exigences de temps de cycle, aux normes de propreté et au niveau d’automatisation.
Approche manufacturière axée sur la propreté
Les constructeurs automobiles exigent une propreté maîtrisée, et non un simple lavage de surface. Big Bird Industrial développe des solutions axées sur le contrôle des particules résiduelles, la stabilité des procédés et la traçabilité de la production.
FAQ
Quels composants ce système de nettoyage traite-t-il ?
Ce système est conçu pour les boîtiers de transmission en aluminium et les composants de groupe motopropulseur utilisés dans la fabrication automobile.
Quels contaminants peuvent être éliminés ?
Il élimine les copeaux métalliques, les particules issues de l’usinage, les résidus de fluide de coupe et les contaminations internes provenant de structures complexes de boîtiers.
Peut-il nettoyer les cavités et les passages internes ?
Oui. Le système associe un rinçage turbulent par immersion et un nettoyage à haute pression ponctuel afin d’atteindre les chambres internes, les conduits d’huile et les canaux de refroidissement.
Quels niveaux de propreté peuvent être atteints ?
Les exigences en matière de propreté varient selon les spécifications des composants, allant généralement de 3 mg à 15 mg de contamination résiduelle totale, avec des limites strictes sur la taille des particules.
Le système est-il personnalisable ?
Oui. Tous les paramètres — y compris le temps de cycle, la pression de nettoyage, la température, le niveau d’automatisation et la configuration du filtre — sont personnalisables en fonction des besoins de la ligne de production du client.
Quel est le temps de cycle typique ?
Le temps de cycle démontré est ≤ 2 minutes par pièce, personnalisable selon les besoins de la ligne de production.
Nettoyage des boîtiers de transmission dans la fabrication automobile
Nettoyage des boîtiers de transmission dans la fabrication automobile
Le nettoyage des carter de transmission est un processus critique entre l’usinage et le montage dans la fabrication des groupes motopropulseurs automobiles. Les carter en aluminium, dotés de géométries internes complexes — y compris des passages d’huile, des canaux de refroidissement et des surfaces usinées de précision — nécessitent des technologies de nettoyage avancées afin d’éliminer les copeaux métalliques, les particules issues de l’usinage et les contaminants provenant des fluides de coupe. La propreté des composants de transmission influe directement sur la fiabilité du montage et les performances de la transmission.
Nettoyage à haute pression pour carter en aluminium complexes
Les carter de transmission en aluminium, dotés de géométries internes complexes, exigent des technologies de nettoyage avancées. Le nettoyage à haute pression ponctuel (4 MPa), combiné à un rinçage turbulent par immersion et à un séchage sous vide, garantit l’élimination complète des copeaux métalliques et des résidus présents dans les alésages borgnes, les passages d’huile et les canaux de refroidissement, zones inaccessibles au lavage par projection conventionnel.
Gestion de la propreté technique dans la production de groupes motopropulseurs
La propreté technique est devenue une exigence qualité essentielle dans la fabrication automobile moderne. Des solutions de nettoyage avancées combinent le contrôle des procédés, la gestion de la filtration, les technologies de séchage et la surveillance de la qualité afin de soutenir la production de groupes motopropulseurs à haute fiabilité. Des niveaux de propreté inférieurs à 5 mg de contamination résiduelle totale, ainsi que des limites strictes sur la taille des particules, sont de plus en plus exigés par les constructeurs automobiles pour les composants de boîtes de vitesses et de groupes motopropulseurs.
Filtration et gestion des fluides dans le nettoyage de composants
Des systèmes de filtration efficaces constituent un élément fondamental pour maintenir une qualité de nettoyage constante dans le nettoyage industriel de pièces. Des configurations de filtration à deux étages — combinant des filtres à tambour et des filtres à sac — permettent un fonctionnement continu avec remplacement des filtres de secours. Une précision de filtration allant jusqu’à 10 μm garantit la qualité du fluide de nettoyage, réduit les risques de recontamination et prolonge la durée de vie du fluide.
| Spécification | DESCRIPTION |
|---|---|
| Type de produit | Système de nettoyage haute pression pour carter de boîte de vitesses en aluminium |
| Application | Nettoyage intermédiaire des composants automobiles de groupe motopropulseur |
| Pièce à usiner | Plusieurs variantes de carter en aluminium pour boîtes de vitesses automobiles |
| Technologie de nettoyage | Point fixe haute pression (4 MPa) + pulvérisation (0,5 MPa) + rinçage turbulent par immersion + rinçage par pulvérisation (1,0 MPa) |
| Température de nettoyage | 40–60 °C (chauffé) |
| Technologie de séchage | Séchage sous vide + séchage à air forcé + refroidissement |
| Résultat du refroidissement | Température ambiante ± 5 °C (ou 15–20 °C si la température ambiante est inférieure à 15 °C) |
| Temps de cycle | ≤ 2 minutes par pièce (paramétrable) |
| Système de filtration | Deux étapes : 40 mailles + 20 μm / 10 μm |
| Type de convoyeur | Convoyeur à rouleaux, entraîné par moteur, double couche pour la circulation des palettes |
| Chargement/déchargement | Manuel |
| Système de contrôle | Automate programmable de Siemens |
| Protocole de communication | PROFINET, OPC UA (en option) |
| Alimentation électrique | Courant alternatif 380 V, 50 Hz, triphasé / courant alternatif 220 V, 50 Hz, monophasé / courant continu 24 V, commande |
| Puissance totale | 95 kW (y compris un chauffage de 45 kW) |
| Air comprimé | 2 Nm³/min |
| Consommation d'eau | 2 100 L (capacité totale du réservoir) |
| Niveau sonore | < 85 dB (à 1 mètre) |
| Normes de sécurité | GB/T 15706, IEC 62061, GB 5226.1 |
| Matériau du réservoir | Acier inoxydable (pièces en contact) |
