
 EN



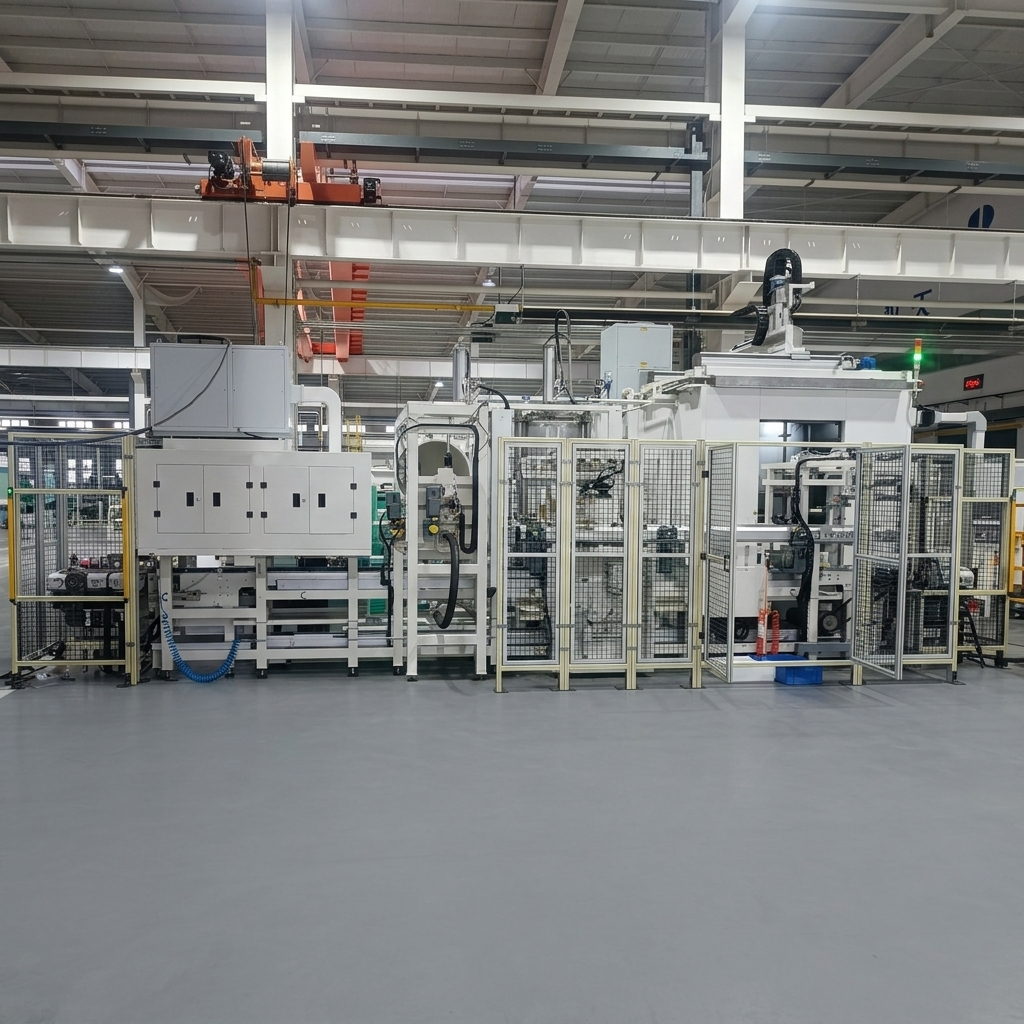
Ავტომობილების ალუმინის გადაცემათა კოლოფების მაღალი წნევის სასუფთავო სისტემა ძრავის კომპონენტების წარმოებლობისთვის
Ინდივიდუალურად შექმნილი ამოხსნა მნიშვნელოვანი ავტომობილის გადაცემათა კოლოფის კომპონენტების წარმოების მწარმოებლისთვის
Გამოყენება: Ალუმინის გადაცემათა კოლოფის შუალედური სუფთავება ავტომობილის ძრავა-გადაცემათა სისტემის წარმოების დროს
Დამუშავების ნაკლები: Ალუმინის გადაცემათა კოლოფი / ძრავა-გადაცემათა სისტემის კოლოფი (რამდენიმე ვარიანტი)
Გასუფთავების პროცესი: Მაღალი წნევის ფიქსირებული წერტილის სუფთავება (4 მპა) + სპრეის სუფთავება (0,5 მპა) + ჩაძირვის ტურბულენტური გამორეცხვა + სპრეის გამორეცხვა (1,0 მპა) + ვაკუუმური გამოშრობა + გაგრილება
Სუფთავი წნევა: 4 მპა (მაღალი წნევა) / 0,5 მპა (სპრეი) / 1,0 მპა (გამორეცხვა) — ინდივიდუალურად შესაძლებელი
Სუფთავების ტემპერატურა: 40–60°C (ელექტრო გათბობა) — ინდივიდუალურად შესაძლებელი
Ციკლის დრო: ≤ 2 წუთი ერთეულზე — ინდივიდუალურად შესაძლებელი წარმოების ხაზის მოთხოვნების მიხედვით
Სისუფთავის მოთხოვნა: Სულ დარჩენილი დაბინძურება ≤ 3 მგ / ≤ 4,12 მგ / ≤ 15 მგ (ვარიანტის მიხედვით); ნაკრების ზომა < 400–600 მკმ სპეციფიკაციის მიხედვით — ინდივიდუალურად შესაძლებელი მომხმარებლის მოთხოვნების მიხედვით
Გაშრობის ტექნოლოგია: Ვაკუუმური გამოშრობა + ძალიან გამოშრობა მიმდინარე ჰაერით + გაგრილება ოთახის ტემპერატურამდე ±5°C
Ფილტრაციის სისტემა: Ორსტუფიანი ფილტრაცია (40 მეში + 20 მკმ / 10 მკმ) — ინდივიდუალურად შესაძლებელი
Ჩასმა/გამოსმა: Ხელით ჩასმა და გამოსმა
Აღწერა
Ავტომობილების ალუმინის გადაცემათა კოლოფის მაღალი წნევის გასუფთავების სისტემა
The Big Bird Industrial ალუმინის გადაცემათა კოლოფის გასუფთავების სისტემა შეიმუშავდა ავტომობილების გადაცემათა კოლოფებისა და ძრავის კომპონენტების მექანიკური დამუშავების შემდგომი გასუფთავების მიზნით.
Სისტემა ამოაცალებს მექანიკური დამუშავების ნარჩევებს შემდგომი შემოწმებისა და შეკრების პროცესებამდე და ხელს უწყობს სხვადასხვა მოდელის წარმოებას ხელით ჩასმისა და ამოღების რეჟიმში.
Აღჭურვილობა მიიღება სრულად მზად მიწოდებული ამონაკლარის სახით, რომელიც მოიცავს დიზაინს, წარმოებას, დაყენებას და გაშვებას.
Დამუშავების საგნების გამოყენება
Სისტემა შეიძლება გამოყენებულ იქნას რამდენიმე ალუმინის კოლოფის სხვადასხვა ვარიანტზე სხვადასხვა მოდელის წარმოების პირობებში:
| Ვარიანტი | Მასალა | Გასუფთავების მოთხოვნა |
|---|---|---|
| Ვარიანტი A | Ალუმინის ლეგირება | Საერთო ნარჩენი ≤ 3 მგ / ნაკლები 400 მკმ-ზე ნაკლები ნაწილაკები |
| Ვარიანტი B | Ალუმინის ლეგირება | Საერთო ნარჩენი ≤ 4,12 მგ / ნაკლები 600 მკმ-ზე ნაკლები ნაწილაკები |
| Ვარიანტი C | Ალუმინის ლეგირება | Საერთო ნარჩენი ≤ 15 მგ / ნაკლები 600 მკმ-ზე ნაკლები ნაწილაკები |
Ყველა ნაკეთობა ალუმინის შენაირების კომპონენტებია, რომლებიც დამუშავებულია მექანიკური დამუშავების შემდეგ. სისტემა შეიძლება დაიმუშაოს რთული გეომეტრიის მქონე ნაკეთობებზე, მათ შორის შიგა ზეთის გამტარებზე, გაგრილების არხებზე და სიზუსტით დამუშავებულ ზედაპირებზე.
Მრავალსტუფიანი სუფთავის პროცესი
Სისტემა ერთდროულად იყენებს რამდენიმე სუფთავის ტექნოლოგიას ექვსსტუფიან ავტომატიზებულ თანმიმდევრობაში:
Ეტაპი 1: ჩატვირთვა (1ST)
Ოპერატორი ადევნებს დამუშავების ნაკლებად გამოყენებულ ნაკეთობას ატვირთვის აწევა-ჩამოწევა როლიკურ კონვეიერზე მოთავსებულ მიმართვის პალეტაზე. სტარტის ღილაკის დაჭერის შემდეგ, ძრავით მოძრავი როლიკური კონვეიერი გადაადგილებს ნაკეთობას შემდეგ სადგურში. ნაკეთობის ატვირთვის მიმართულება კონვეიერის პალეტაზე გვერდით დგომის მდგომარეობაშია. სისტემა აღჭურვილია 9 კონვეიერის პალეტით, რომელიც მოერგება ყველა სამი კორპუსის ვარიანტს. ატვირთვისა და გატვირთვის პოზიციებში გამოყენებულია აწევა-ჩამოწევა როლიკური კონვეიერები, ხოლო დანარჩენი კონვეიერები პალეტების მოძრაობის უზრუნველყოფისთვის ორფენიანი დიზაინით არის შესრულებული.
Ეტაპი 2: მაღალი წნევის გასუფთავება და სპრეის გასუფთავება (2ST) — 4 მპა და 0.5 მპა
Ძრავით მოძრავი როლიკური კონვეიერი პალეტაზე მოთავსებულ ნაკეთობას ამ სადგურში გადაადგილებს გადახრილ კოშკში. მიმაგრების მექანიზმები ამაგრებენ როგორც ნაკეთობას, ასევე პალეტას.
Მოხრილი კალათა ბრუნავს დამუშავების საგანს მითითებული კუთხეებით, ხოლო სამუშაო ზედაპირების ყველა მხარეს მაღალი წნევის სპრეიებით სუფთავს ოთხ ღერძზე მოწყობილი მოდული. ერთდროულად, დამაგრებული სპრეი ნოზლები მთლიანად არეცხავს დეტალსა და პალეტს.
Მაღალი წნევის სუფთავების შემდეგ, მოხრილი მექანიზმი მოხრის დამუშავების საგანს წყლის გადასხდომის მიზნით, შემდეგ დააბრუნებს საწყის პოზიციაში. მიმაგრებლები განთავისუფლდება, ხოლო ძრავით მოძრავი როლერული კონვეიერი გადაადგილებს დამუშავების საგანს შემდეგი სადგურის შესასვლელში.
Ეს სადგური აღჭურვილია დამუშავების საგნის მიმართულების და არსებობის გამოსაცნობარო სისტემებით.
Ეტაპი 3: სრული გარეცხვა (3ST) — სპრეით გარეცხვა + ჩაძირვის ტურბულენტული გარეცხვა + მაღალეფექტური შემშრალება
Ძრავით მოძრავი როლერული კონვეიერი პალეტზე დამაგრებულ დამუშავების საგანს ატარებს ამ სადგურში მოთავსებულ პოზიციონირების მოწყობილობაში. მიმაგრების მექანიზმები დამუშავების საგანს ადგენენ და მიმაგრებენ.
Მოძრავი წყლის ტენკი გაფართდება და მოახლოებს დამუშავების ნიმუშს ფიქსირებულ სასუფთავო ტენკთან. ფიქსირებული წერტილის სასროლები ახდენენ სპრეის გამოყენებით დამუშავების ნიმუშის გასუფთავებას. ერთდროულად წყალი ნელ-ნელა ავსებს ტენკს, რაც იწვევს დამუშავების ნიმუშის სასუფთავო სითხეში ჩაძირვას და სრულყოფილ შიდა და გარე გასუფთავებას უზრუნველყოფს ტურბულენტური ნაკადის შექმნით.
Ორსტადიული გასუფთავების პროცესის შემდეგ მაღალეფექტური შემშრალება ამოიღებს დამუშავების ნიმუშის ზედაპირზე მყოფ ტენს. ეს შემშრალების პროცესი არ იყენებს შეკუმშულ ჰაერს.
Გასუფთავების შემდეგ მოძრავი წყლის ტენკი გაიხსნება და კონვეიერი დამუშავების ნიმუშს გადაადგილებს შემდეგი სადგურის შესასვლელში. ეს სადგური აღჭურვილია დამუშავების ნიმუშის არსებობის გამოსავლენად და მას აქვს დამოუკიდებელი წყლის ტენკი, პუმპა და ფილტრაციის სისტემა, რომელიც მუშაობს გარემოს ტემპერატურაზე.
Ეტაპი 4: ვაკუუმური შემშრალება (4ST)
Მოძრავი როლერული კონვეიერი მოტორით მართვად ატარებს პალეტზე მოყენებულ დამუშავების ნიმუშს ვაკუუმურ კომპარტამში. მოძრავი ვაკუუმური ფარები იკეთება და არხებს დახურულ კომპარტამს.
Ვაკუუმური პომპა აცხადებს კამერას და ამოიღებს ნარჩევ ტენის შემცველობას შიგა ცარცებიდან და დახურული ხვრელებიდან. ზედა ფურცლების ნოზლები ახდენენ მიმართულ ჰაერის გამოყენებას ზევით მიმართული ხვრელების გასაშრობად.
Ვაკუუმური სხმელების შემდეგ ვაკუუმური ხელოვნური გარეგნობა გაიხსნება და მოძრავი როლერული კონვეიერი გადაადგილებს სამუშაო ნიმუშს შემდეგ სადგურზე.
Ეტაპი 5: გაგრილება (5ST)
Მოძრავი როლერული კონვეიერი გადაადგილებს სამუშაო ნიმუშს ამ სადგურზე. ძალით გამოწვეული ჰაერის გაგრილებელი კომპონენტის ტემპერატურას ამცირებს სახლის ტემპერატურამდე ±5°C გამოტანის დროს. როდესაც გარემოს ტემპერატურა 15°C-ზე ნაკლებია, გაგრილების შედეგი იზომება 15–20°C დიაპაზონში.
Ეტაპი 6: გამოტანა (6ST)
Მოძრავი როლერული კონვეიერი გადაადგილებს სამუშაო ნიმუშს და პალეტს ამ სადგურზე აწევადი როლერული კონვეიერზე. ოპერატორი ამოიღებს სამუშაო ნიმუშს. ცარიელი პალეტები დაბრუნდება ჩასასვლელ ადგილზე ქვედა ფენის კონვეიერის მეშვეობით. ეს სადგური აღჭურვილია სამუშაო ნიმუშის არსებობის გამოსაცნობარო სისტემით.
Ტექნიკური სისუფთავის კონტროლი
Სამოდერნო ტრანსმისიებისა და ძრავის სისტემების წარმოების დროს სუფთა გაკეთების ხარისხი პირდაპირ აისახება შეკრების სისტემის სიმდგრადობასა და კომპონენტების შესრულებაზე.
Სისტემა შეიძლება დაემატოს ყველა სამუშაო ნიმუშის ვარიანტის მკაცრი სუფთა გაკეთების მოთხოვნების დასაკმაყოფილებლად:
| Ვარიანტი | Სულ დარჩენილი დაბინძურება | Ნაკლები ნაკლები ზომის ზღვარი |
|---|---|---|
| Ვარიანტი A | ≤ 3 მგ | < 400 მკმ |
| Ვარიანტი B | ≤ 4,12 მგ | < 600 მკმ |
| Ვარიანტი C | ≤ 15 მგ | < 600 მკმ |
Ნაკლები ნაკლები ზომის ზღვარი და დასაშვები რაოდენობა მკაცრად კონტროლდება თითოეული კომპონენტის სპეციფიკაციის მიხედვით.
Განვითარებული ფილტრაციის მართვა
Სისტემა იყენებს ორსტუფენიან ფილტრაციის სისტემას სასუფთაობო და სარეცხი წრედებისთვის:
Სასუფთაობო წრედის ფილტრაცია:
Პირველი სტუფენი: Ბარაბანის ფილტრი — 300 ლ/წთ, 40 მეში, ნეილონის ქსელი
2-ლი სტუფია: Ჩანთის ფილტრი — 300 ლ/წთ, 20 მკმ, არ განმეორებადი ქსელი (ორი აქტიური, ერთი რეზერვი)
Სარეცხი წრედის ფილტრაცია:
Პირველი სტუფენი: Ბარაბანის ფილტრი — 300 ლ/წთ, 40 მეში, ნეილონის ქსელი
2-ლი სტუფია: Ჩანთის ფილტრი — 300 ლ/წთ, 10 მკმ, არ განმეორებადი ქსელი (ერთი აქტიური, ერთი რეზერვი)
Ინტელექტუალური პროცესების კონტროლი
Სისტემა ხელს უწყობს ავტომატიზებულ წარმოებას შემდეგი საშუალებებით:
Როლის ტრანსფერი
Ძრავით მოძრავი როლერული კონვეიერები ახდენენ სამუშაო ნიმუშების გადატანას სადგურებს შორის სწორი პოზიციონირებით. ორფენიანი როლერის დიზაინი საშუალებას აძლევს პალეტების წრედში მოძრაობას.
Თხევადი სითხის დონის კონტროლი
Ფლოტორული ტიპის მიდამოს გადამრთველები მონიტორინგს ახდენენ და კონტროლს ახდენენ სამი დამოუკიდებელი ტანკის თხევადი სითხის დონეს, რასაც წინასწარ დაყენებულ ზღვარზე შესაბამისი სიგნალები და გამორთვის ფუნქციები ახლავს.
Ნაკეთობის არსებობის დადასტურება
Სენსორები თითოეულ სადგურზე ამოწმებენ ნაკეთობის მდებარეობას და გადაცემის სტატუსს.
Სითხეების გამოყოფა
Სითხეების გამოყოფის მოწყობილობები სასუფთავებლად გამოყენებული სითხიდან ზედაპირზე მოძრავ სითხეს ამოიღებს, რაც სითხის სიცოცხლის ხანგრძლივობას ზრდის.
Სითხის წვევის შეგროვება
Სითხის წვევის შეგროვების მოწყობილობები ჰაერში მოძრავ მავნე ნარევებს იჭერს, რაც სამუშაო გარემოს სუფთა მდგომარეობაში შეინარჩუნებს.
Განაცხადის შემთხვევა
| Პარამეტრი | Ტექნიკური მახასიათებლები |
|---|---|
| Პროექტი | Მთავარი ავტომობილური ტრანსმისიის წარმოებლი — ალუმინის კორპუსების სუფთავი სისტემა |
| Მუშაობის ნაწილი | Ავტომობილური ტრანსმისიების ალუმინის კორპუსების რამდენიმე ვარიანტი |
| Ციკლის დრო | ნაკლები ან ტოლი 2 წუთი ერთეულზე |
| Სუფთავების ტექნოლოგიები | Მაღალი წნევა 4 მპა + სპრეი 0,5 მპა + გამორეცხვა 1,0 მპა + ვაკუუმური შეძახება |
| Სუფთავების ტემპერატურა | 40–60°C |
| Გაშრობის მეთოდი | Ვაკუუმი + ძალიან გამოყენებული ჰაერი + გაცივება |
| Ფილტრაციის სიზუსტე | 20 მკმ / 10 მკმ |
| Მთლიანი სიმძლავრე | 95 კვტ (შემავალი 45 კვტ-იანი გამათბობელი) |
| Შუქის დონე | ნაკლები 85 დბ (1 მეტრის მოშორებით) |
Სრული სასუფთავო ამოხსნა
Big Bird Industrial სთავაზობს სრულ ინჟინერულ ამონახსნებს, რომლებიც მოიცავს:
Პროცესის განვითარება
Კომპონენტების ანალიზი
Სუფთავის პროცესის დიზაინს
Სისუფთავის მოთხოვნილებების შეფასება
Აღჭურვილობის ინტეგრაცია
Მაღალი წნევის სუფთავების სისტემებს
Სპრეისა და გამორეცხვის სისტემები
Ვაკუუმური შემშრალების ტექნოლოგია
Ავტომატური მასალების ტრანსპორტირება
Მრავალსტუფიანი ფილტრაციის მართვა
Ჭკვიანი წარმოების კავშირი
MES ინტერფეისი (OPC UA) — არჩევითი
Წარმოების მონაცემების შეგროვება — არჩევითი
Რატომ აირჩიოთ Big Bird Industrial
Ავტომობილის გადაცემათა კორპუსის კომპონენტების გამოცდილობა
Big Bird Industrial სპეციალიზდება ავტომობილის ძრავის ტრანსმისიის კომპონენტების სიზუსტის მიხედვით გასუფთავების ამონახსნებში და აქვს დამტკიცებული გამოცდილობა რამდენიმე სატრანსპორტო საშუალების გადაცემათა კორპუსების გასუფთავებაში.
Მრავალსტუფიანი გასუფთავების ტექნოლოგია
Სისტემა აერთიანებს მაღალი წნევის მუდმივ წერტილზე გასუფთავებას (4 MPa), სპრეის გასუფთავებას, ჩაძირვის ტურბულენტურ გამორეცხვას და ვაკუუმურ შემშრალებას, რათა მიაღწიოს სირთულის მაღალი დონის ალუმინის კორპუსების მკაცრ სუფთაობის მოთხოვნებს.
Სისტემური დონის ინჟინერიული შესაძლებლობა
Კომპანია სთავაზობს სრულ ამოხსნებს სუფთავების პროცესის დაგეგმვიდან წარმოებაში ინტეგრაციამდე, რომელშიც შედის მაღალი წნევის სუფთავება, სპრეით გარეცხვა, ვაკუუმური შემშრალება და ავტომატიზებული მასალების მოძრაობის სისტემები.
Ინდივიდუალურად შექმნილი არასტანდარტული ინჟინერია
Თითოეული კომპონენტი და წარმოების ხაზი განსაკუთრებულ მოთხოვნებს აკმაყოფილებს. Big Bird Industrial ინჟინერიის ინდივიდუალურად შექმნილ ამოხსნებს სთავაზობს შემდეგი ფაქტორების საფუძველზე:
Კომპონენტის სტრუქტურისა და მასალის ანალიზი
Სუფთავების პროცესის დამუშავება
Ინდივიდუალურად შექმნილი მიმაგრების საშუალებების და ავტომატიზაციის დიზაინი
Საწარმოს განლაგება და წარმოების ნაკადის ინტეგრაცია
Კომპანიის არასტანდარტული ინჟინერიის შესაძლებლობა საშუალებას აძლევს თითოეული სუფთავების სისტემის ადაპტაციას კონკრეტული კომპონენტის გეომეტრიას, ციკლის ხანგრძლივობის მოთხოვნებს, სუფთავების სტანდარტებს და ავტომატიზაციის დონეს.
Სუფთავობაზე ორიენტირებული წარმოების მიდგომა
Ავტომობილების წარმოებლებს მხოლოდ ზედაპირის გარეცხვა არ სჭირდებათ, არამედ კონტროლირებული სუფთავება. Big Bird Industrial სთავაზობს ამოხსნებს, რომლებიც მიმართულია ნარჩენი ნაკრებების კონტროლზე, პროცესის სტაბილურობაზე და წარმოების საკვალიფიკაციო კვალიფიკაციაზე.
Ხშირად დასმული კითხვები
Რომელი კომპონენტები იქნება ამ სუფთავების სისტემის მიერ დამუშავებული?
Ეს სისტემა შეიძლება გამოყენებულ იქნას ავტომობილების წარმოებაში გამოყენებადი ალუმინის გადაცემათა კოლოფებისა და ძრავის სისტემის კომპონენტების დასასუფთავებლად.
Რომელი დაბინძურებები შეიძლება მოიცილოს?
Ის ამოიღებს მეტალის ნაჭრებს, მექანიკური დამუშავების ნახევრებს, კვეთის სითხის ნარჩენებს და შიდა დაბინძურებას რთული კონსტრუქციის კოლოფებიდან.
Შეუძლია თუ არა შიდა ცარცებისა და გასასვლელების დასუფთავება?
Კი. სისტემა აერთიანებს ჩაძირვის ტურბულენტულ გამორეცხვას და მაღალი წნევის მუდმივ წერტილზე მომხდარ სუფთავებას, რათა მიაღწიოს შიდა კომპარტიმენტებს, ზეთის გასასვლელებს და გაგრილების არხებს.
Როგორი სუფთავების დონე შეიძლება მიღწევა?
Სუფთავების მოთხოვნები იცვლება კომპონენტის სპეციფიკაციის მიხედვით, ჩვეულებრივ მთლიანი ნარჩენი დაბინძურების რაოდენობა 3 მგ-დან 15 მგ-მდე მერყევს, მკაცრი ნახევრების ზომის შეზღუდვებით.
Შეიძლება თუ არა სისტემის ადაპტაცია?
Კი. ყველა პარამეტრი — მათ შორის ციკლის ხანგრძლივობა, სუფთავების წნევა, ტემპერატურა, ავტომატიზაციის დონე და ფილტრაციის კონფიგურაცია — შეიძლება ადაპტირდეს მომხმარებლის წარმოების ხაზის მოთხოვნების მიხედვით.
Რა არის ტიპური ციკლის ხანგრძლივობა?
Დამტკიცებული ციკლის ხანგრძლივობა არ აღემატება 2 წუთს ერთ ნიმუშზე, რომელიც შეიძლება ადაპტირდეს წარმოების ხაზის მოთხოვნების მიხედვით.
Ავტომობილების წარმოებაში გადაცემათა კოლოფის გასუფთავება
Ავტომობილების წარმოებაში გადაცემათა კოლოფის გასუფთავება
Ტრანსმისიის კორპუსის გაწმენდა ავტომობილების ძრავის ტრანსმისიის წარმოებაში მექანიკური დამუშავებისა და შეკრების შორის მნიშვნელოვანი პროცესია. ალუმინის კორპუსები, რომლებსაც შიგნით რთული გეომეტრია აქვთ — მათ შორის ზეთის გასაყვანი არხები, გაგრილების არხები და სიზუსტით დამუშავებული ზედაპირები — მეტალის ნაკელების, მექანიკური დამუშავების ნარჩენების და ჭარბი სითხის აღმოსაფანარებლად საჭიროებენ მოწინავე გასუფთავების ტექნოლოგიებს. ტრანსმისიის კომპონენტების სისუფთავე პირდაპირ აისახება შეკრების სიმდგრადობასა და ტრანსმისიის მუშაობაზე.
Რთული ალუმინის კორპუსების მაღალი წნევის გასუფთავება
Ალუმინის გადაცემათა კორპუსები რთული შიგა გეომეტრიით მოითხოვს საერთოდ განვითარებულ სუფთავების ტექნოლოგიებს. მაღალი წნევის მუდმივი წერტილის სუფთავება (4 მპა), რომელიც ერთდება ჩაძირვის ტურბულენტურ გამორეცხვასა და ვაკუუმურ გამოშრობას, უზრუნველყოფს მეტალის ნაკერებისა და ნარჩენების სრულ მოშორებას დაუხელველი ხვრელებიდან, ზეთის გამავალი არხებიდან და გაგრილების არხებიდან, რომლებსაც ჩვეულებრივი სპრეის სუფთავება ვერ აღწევს.
Ტექნიკური სუფთავების მართვა ძრავის გადაცემის სისტემის წარმოებაში
Ტექნიკური სუფთავება გახდა თანამედროვე ავტომობილების წარმოების მნიშვნელოვანი ხარისხის მოთხოვნა. განვითარებული სუფთავების ამონახსნები ერთდება პროცესის მართვას, ფილტრაციის მართვას, გამოშრობის ტექნოლოგიას და ხარისხის მონიტორინგს, რათა მხარი დაუჭიროს მაღალი სიმდგრადობის ძრავის გადაცემის სისტემის კომპონენტების წარმოებას. ავტომობილების წარმოების მწარმოებლები მუდმივად მოითხოვენ 5 მგ-ზე ნაკლები სულ დარჩენილი დაბინძურების დონეს და ძალზე მკაცრ ნაკლები ნაწილაკების ზომის შეზღუდვებს გადაცემათა და ძრავის გადაცემის სისტემის კომპონენტებისთვის.
Კომპონენტების სუფთავებაში ფილტრაცია და სითხის მართვა
Ეფექტური ფილტრაციის სისტემები საინდუსტრიო ნაკეთობათა სასწრაფო გასუფთავებლად მუდმივი სისუფთავის ხარისხის შენარჩუნების ძირეული პირობაა. ორსტუფენიანი ფილტრაციის კონფიგურაციები — რომლებიც დრამის ფილტრებსა და საყურადღებო ფილტრებს აერთიანებს — უზრუნველყოფს უწყვეტ ექსპლუატაციას და რეზერვული ფილტრების შეცვლას. 10 მკმ-მდე მიღწევადი ფილტრაციის სიზუსტე უზრუნველყოფს სასწრაფო სითხის ხარისხის შენარჩუნებას, რაც ამცირებს ხელახლა დაბინძურების რისკს და გაზრდის სითხის სიცოცხლის ხანგრძლივობას.
| Ტექნიკური მახასიათებლები | Აღწერა |
|---|---|
| Პროდუქტის ტიპი | Ალუმინის ტრანსმისიის კორპუსის მაღალი წნევის გასუფთავების სისტემა |
| Აპლიკაცია | Ავტომობილის ძრავის კომპონენტების შუალედური გასუფთავება |
| Მუშაობის ნაწილი | Ავტომობილური ტრანსმისიების ალუმინის კორპუსების რამდენიმე ვარიანტი |
| Გასუფთავების ტექნოლოგია | Მაღალი წნევის ფიქსირებული წერტილი (4 მპა) + სპრეი (0.5 მპა) + დაჯავშნული ტურბულენტური გამორეცხვა + სპრეის გამორეცხვა (1.0 მპა) |
| Სუფთავების ტემპერატურა | 40–60°C (გახურებული) |
| Გამშრობის ტექნოლოგია | Ვაკუუმური გამოშორება + ძალიან გამოშორება + გაგრილება |
| Გაგრილების შედეგი | Სითბოს გარემოს ტემპერატურა ±5°C (ან 15–20°C, თუ გარემოს ტემპერატურა 15°C-ზე ნაკლებია) |
| Ციკლის დრო | ნაკეთობა შემოსავლის მიხედვით ≤ 2 წუთი (მორგებადი) |
| Ფილტრაციის სისტემა | Ორსტუფენიანი: 40 მეში და 20 მკმ / 10 მკმ |
| Ტრანსპორტიორის ტიპი | Როლერული კონვეიერი, მოძრავი ძრავით, ორფენიანი პალეტების მოძრაობისთვის |
| Ჩასმა/გამოტანა | Სახელმძღვანელო |
| Კონტროლის სისტემა | SIEMENS PLC |
| Კომუნიკაციის პროტოკოლი | PROFINET, OPC UA (არჩევითი) |
| Ძაბვის მომარაგების ბლოკი | AC 380V 50Hz სამფაზიანი / AC 220V 50Hz ერთფაზიანი / DC 24V მართვა |
| Მთლიანი სიმძლავრე | 95 კვტ (შემავალი 45 კვტ-იანი გამათბობელი) |
| Სინათლის ჰაერი | 2 ნმ³/წუთში |
| Წყალის გამოყენება | 2 100 ლ (სრული ტანკის ტევადობა) |
| Შუქის დონე | ნაკლები 85 დბ (1 მეტრის მოშორებით) |
| Უსაფრთხოების სტანდარტები | GB/T 15706, IEC 62061, GB 5226.1 |
| Ტანკის მასალა | Არხილი ფოლადი (კონტაქტური ნაკეთობები) |
