
 EN



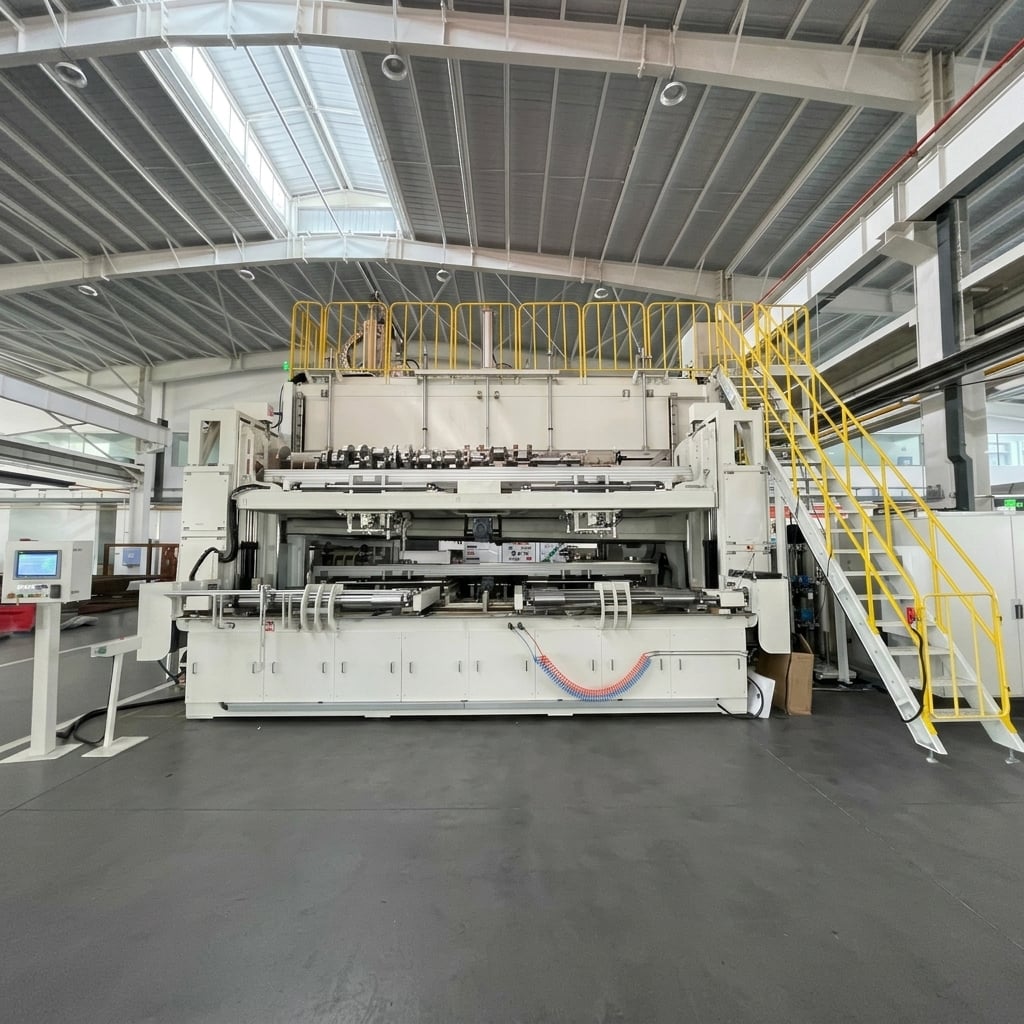
Система высоконапорной очистки крупных коленчатых валов для производства тяжёлых дизельных двигателей
Индивидуальное «под ключ» решение для ведущего производителя тяжёлых двигателей
Применение: Финальная очистка крупных коленчатых валов в процессе производства дизельных двигателей тяжёлого типа
Заготовка: Крупные коленчатые валы — несколько модификаций, длина до 4000 мм, масса до 2000 кг
Процесс уборки: Очистка высокого давления (45 МПа) + распылительная очистка (2 МПа) + очистка каналов штифтами-пробками (45 МПа) + распылительное ополаскивание (2 МПа) + продувка с просушкой
Давление очистки: Высокое давление ≥45 МПа / распылительная очистка ≥2 МПа / ополаскивание ≥2 МПа — параметры настраиваемы
Температура очистки: 50 ± 5 °C (электрический нагрев) — параметр настраиваем
Время цикла: ≤30 минут на деталь (без учёта погрузки/разгрузки) — параметр настраиваем под требования производственной линии
Требования к чистоте: Общее остаточное загрязнение ≤80–90 мг (на каждую модификацию); загрязнение масляных каналов ≤10 мг (для отдельных модификаций); размер частиц ≤0,5–0,6 мм — параметры настраиваемы по требованиям заказчика
Технология сушки: Роботизированная продувка с просушкой + вращающийся наклонный слив
Система фильтрации: Трехступенчатая фильтрация (20 мкм / 10 мкм) с магнитным сепаратором — подлежит настройке
Конфигурация роботов: робот с шестью степенями свободы (степень защиты IP67, грузоподъёмность 5 кг) — подлежит настройке
Погрузка/разгрузка: Ручная погрузка и разгрузка
ОПИСАНИЕ
Система высоконапорной очистки крупных коленчатых валов
Промышленная система высоконапорной очистки крупных коленчатых валов «The Big Bird» разработана для финальной очистки крупных коленчатых валов, используемых при производстве тяжёлых дизельных двигателей. Система удаляет стружку, частицы шлифовки и остатки смазочно-охлаждающей жидкости из масляных каналов, отверстий на фланце, резьбовых отверстий и всех внешних поверхностей перед окончательной сборкой.
Оборудование поставляется как «ключевой» комплексный продукт, включающий проектирование, производство, монтаж и пусконаладку.
Применение заготовок
Система совместима с несколькими типами крупных коленчатых валов:
| Вариант | Материал | Вес (кг) | Длина (мм) | Максимальный диаметр поворота (мм) |
|---|---|---|---|---|
| Вариант A | 42CrMo | 998 | 3,103 | 436 |
| Вариант B | 42CrMoA | 748 | 2,018 | 490 |
| Вариант C | 42CrMoA | 872 | 2,637 | 490 |
| Вариант D | 42CrMoA | 877 | 2,538 | 456 |
| Вариант E | 42CrMoA | 423 | 2,263 | 346 |
| Вариант F | 42CrMoA | 821 | 2,053 | 498 |
| Тип G | 50CrMo4 | 750 | 2,999 | 432 |
| Тип H | 42CrMo | 1,165 | 3,839 | 436 |
| Тип I | 42CrMoA | 994 | 2,838 | 498 |
| Тип J | 42CrMo4+Ni+V | 1,373 | 3,374 | 498 |
Все заготовки — это крупные коленчатые валы для тяжелых дизельных двигателей. Система обрабатывает заготовки длиной от 1500 до 4000 мм и массой до 2000 кг, с максимальным диаметром обработки до 600 мм.
Автоматическое производство смешанных моделей
Система поддерживает автоматическое производство смешанных моделей с функциями:
Распознавание QR-кода
Ручной сканер QR-кода считывает идентификатор заготовки при её загрузке. Система автоматически выбирает соответствующую программу очистки на основе информации из QR-кода. Система поддерживает 10 предустановленных программ и может хранить ещё 90 дополнительных программ (готово к интеграции с ПЛК и человеко-машинным интерфейсом). Данные сохраняются более одного года; предусмотрена возможность подключения к MES.
Хранение программы
Можно хранить более 100 программ для изделий, включая функции импорта и экспорта. В названиях программ допускаются буквы, цифры и китайские иероглифы — до 50 знаков.
Ручное переключение
V-образные блоки, U-образные блоки и штифты для центрирования по фланцевой стороне заменяются вручную при переходе между различными типами заготовок. На направляющей рейке имеется шкала, указывающая положение подвижной задней бабки для каждого типа заготовки. Все приспособления выполнены по принципу быстрой замены без применения инструментов.
Проверка заготовки
Обнаружение наличия и типа заготовки гарантирует, что в камеру очистки попадают только проверенные заготовки.
Многоступенчатый процесс очистки
Система объединяет несколько технологий очистки в автоматизированную пятиступенчатую последовательность:
Этап 1: Загрузка (1ST) — ручная
Оператор устанавливает заготовку на V-образные и U-образные упоры загрузочной платформы. V-образные упоры поддерживают основные шейки подшипников, а U-образные — шейки шатунных шеек. Контактные материалы — немагнитные или неметаллические, чтобы предотвратить царапины.
Оператор фиксирует левое и правое базирующие основания, затем вручную продвигает центр задней бабки с помощью маховика для зажима заготовки. После этого оператор нажимает кнопку запуска двумя руками, нижние цилиндры базирования втягиваются, а приводимый двигателем конвейер автоматически перемещает заготовку и платформу в камеру очистки.
Оператор вручную очищает и обдувает сжатым воздухом центральные отверстия и отверстия под базирующие штифты на фланце заготовки, используя предоставленные водяной и воздушный пистолеты на станции загрузки.
Этап 2: Очистка под высоким давлением и распылением (2ST) — 2 МПа и 45 МПа
Заготовка и поддон устанавливаются в положение, а цилиндры позиционирования выдвигаются для фиксации поддона. Серводвигатель приводит заготовку во вращение через приводной вал с зацеплением штифта.
6-осевой робот, удерживающий сопло высокого давления, перемещается горизонтально посредством сервопривода для выполнения очистки под высоким давлением оксидной окалины в зоне радиуса скругления и переходной области. Одновременно C-образная труба с очистными соплами выполняет сканирующее распыление на поверхности заготовки и её торцевых поверхностях. C-образная труба с соплами перемещается вдоль оси Z посредством электродвигателя с регулируемой скоростью. Заготовка вращается в обоих направлениях со скоростью, регулируемой пользователем, до полной очистки всех поверхностей.
После распыляющей очистки робот выполняет локальную очистку под высоким давлением масляных каналов и фланцевых поверхностей. Последовательность очистки: прямые масляные отверстия шатуна → наклонные масляные отверстия → прямые масляные отверстия коренных подшипников. Время чистой очистки регулируется отдельно для каждого масляного отверстия.
После очистки сопла для продувки сжатым воздухом высушивают поверхность детали при её вращении для стекания жидкости под наклоном.
Этап 3: Очистка и промывка заглушки-штыря (3ST) — 4 МПа и 45 МПа
Деталь устанавливается и вращается так же, как на этапе 2. Трубка с C-образным промывочным соплом выполняет сканирующую распыляющую промывку поверхности детали и её торцевых поверхностей.
Робот удерживает сопла-заглушки-штыри для герметизации масляных каналов основного подшипника с обеих сторон с целью интенсивной промывки. Сопла-заглушки-штыри приводятся в действие цилиндрами для обеспечения промывки сквозных отверстий. Пружинные уплотнительные прокладки на станции очистки заглушек-штырей обеспечивают совместимость с компонентами близких по диаметру размеров.
После промывки деталь наклоняется для стекания жидкости. В процессе робот выполняет продувку всех отверстий сжатым воздухом при одновременном наклонном стекании жидкости.
Этап 4: Продувка сжатым воздухом (4ST)
Заготовка и поддон устанавливаются в положение. Внутренняя трубка сопла для продувки перемещается с помощью сервомотора для выполнения сканирующей продувки поверхности заготовки. Трубка сопла для продувки перемещается вдоль оси Z при помощи приводного мотора.
Этап 5: Выгрузка (5ST)
После продувки цилиндры позиционирования втягиваются, дверца станции открывается, а конвейер с моторным приводом перемещает заготовку и поддон на станцию выгрузки. Оператор извлекает заготовку. Пустые поддоны возвращаются по нижнему конвейеру для циркуляции поддонов.
Технология очистки высокого давления
Система обладает исключительной способностью к высоконапорной очистке:
| Параметр | Спецификация |
|---|---|
| Уборочный давление | ≥45 МПа (максимально регулируемое значение — 48 МПа) |
| Высоконапорный насос | Hammerlmann HDP72, 50 л/мин |
| Мощность двигателя | 45 кВт |
| Ключевая особенность | Наибольшее давление среди всех задокументированных промышленных систем Big Bird |
Такая экстремальная высоконапорная способность обеспечивает эффективное удаление стойких оксидных окалин, частиц шлифовки и металлических стружек из глубоких масляных каналов и сложных внутренних проходов.
Контроль технической чистоты
Для производства тяжёлых дизельных двигателей чистота масляных каналов коленчатого вала и критических поверхностей напрямую влияет на надёжность и производительность двигателя.
Система спроектирована для выполнения строгих требований к чистоте:
| Область требований | Спецификация |
|---|---|
| Общее остаточное загрязнение | ≤80 мг (большинство вариантов) / ≤90 мг (отдельные варианты) |
| Загрязнение масляных каналов | ≤10 мг (отдельные варианты) |
| Максимальный размер частиц | ≤0,5–0,6 мм (в соответствии со спецификацией конкретного варианта) |
| Количество частиц в масляных каналах | 101–200 мкм: ≤720 частиц / 201–400 мкм: ≤240 частиц / 401–600 мкм: ≤45 частиц / >600 мкм: 0 частиц |
| Стандарт проверки | GB/T 3821-2005 |
| Метод проверки | Промывочный тест с насадкой диаметром 2,0 мм при давлении 0,5 МПа; фильтрационные мембраны с размером пор 5 мкм и 200 мкм |
Усовершенствованное управление фильтрацией
Система использует трёхступенчатую фильтрацию:
| Тип фильтра | Ёмкость | Точность | Применение |
|---|---|---|---|
| Магнитный сепаратор | 400 л/мин | — | Первичная фильтрация очистки с картриджем для стружки |
| Фильтр для мешков | 300 л/мин | 20 мкм | Вторичная фильтрация очистки (1 резервный + 2 активных) |
| Фильтр для мешков | 300 л/мин | 10 мкм | Третичная фильтрация очистки (1 резервный + 1 активный) |
| Фильтр барабана | 300 л/мин | 40 сетка | Первичная фильтрация промывки |
| Фильтр для мешков | 300 л/мин | 10 мкм | Вторичная фильтрация промывки (1 резервный + 2 рабочих) |
Особенности фильтрации:
Сигнал об засорении фильтра отображается на HMI
Возможность непрерывной замены фильтра
Бренд фильтровального мешка: Oerfu
Валидация фильтра: 100 мл жидкости для очистки → частицы <100 мкм, масса <4 мг (в пределах нормального срока службы фильтровального мешка)
Роботизированная система
Система оснащена роботом с классом защиты IP67:
| Параметр | Спецификация |
|---|---|
| Модель робота | FANUC LR-MATE 200iC/5WP |
| Полезная нагрузка | 5 кг |
| Достичь | 700 мм |
| Защита | IP67 (водонепроницаемость) |
| Ключевая особенность | Зона помех DCS для защиты от столкновений |
Интеграция интеллектуального производства
Система соответствует требованиям Industry 4.0 благодаря всесторонней связности данных:
Связь с MES
Отслеживание заготовок по QR-кодам
Сбор производственных данных
Регистрация технологических данных (температура очистки, давление, время цикла)
Возможность экспорта данных
Интерфейс оператора
Сенсорный экран Siemens TP1200
Интерфейс на китайском языке
Отображение информации о заготовке
Выбор и прямой вызов программы очистки
Контроль хода очистки
Отображение температуры и давления
Диагностика неисправностей и отображение аварийных сигналов
Сбор данных
Мониторинг неисправностей оборудования
Регистрация количества произведённых изделий и времени цикла
Отслеживание времени безотказной работы оборудования
Применение кейса
| Параметр | Спецификация |
|---|---|
| Проект | Крупнейший производитель основных компонентов тяжёлых двигателей — высоконапорная система очистки крупных коленчатых валов |
| Заготовка | Крупные коленчатые валы (10 вариантов, до 4000 мм / 2000 кг) |
| Время цикла | ≤30 минут на деталь (без учёта погрузки/разгрузки) |
| Технологии очистки | ВП 45 МПа + распыление 2 МПа + штыревое пробивное давление 45 МПа + ополаскивание 2 МПа + продувка |
| Температура очистки | 50 ± 5 °C |
| Робот | FANUC LR-MATE 200iC/5WP, IP67 |
| Система управления | SIEMENS S7-1500 PLC |
| Точность фильтрации | 20 мкм / 10 мкм |
| Общая мощность | 175 кВт (включая нагреватели мощностью 60 кВт) |
| Углеродный след | 9800 × 10200 × 6000 мм |
Полное решение для очистки
Big Bird Industrial предоставляет комплексные инженерные решения, включая:
Разработка процесса
Анализ компонентов крупных коленчатых валов
Разработка процесса очистки тяжёлых деталей двигателей
Оценку требований к чистоте
Интеграция оборудования
Системы высоконапорной очистки (45 МПа)
Технология очистки распылением
Очистка с использованием заглушек-штифтов и герметизация масляных каналов
Роботизированные системы продувки и сушки
Управление многоступенчатой фильтрацией
Системы циркуляции конвейеров и поддонов
Связь с интеллектуальным производством
Интерфейс MES
Сквозная прослеживаемость по QR-коду
Сбор производственных данных
Почему выбирают Big Bird Industrial
Опыт в обработке тяжёлых коленчатых валов
Big Bird Industrial специализируется на решениях для прецизионной очистки компонентов тяжёлых силовых агрегатов и имеет подтверждённый опыт очистки крупных коленчатых валов при производстве дизельных двигателей; обрабатываемые детали достигают длины до 4000 мм и массы до 2000 кг.
Технология очистки высокого давления
Система обеспечивает высоконапорную очистку с давлением до 45 МПа (максимум — 48 МПа), что является самым высоким показателем среди всех систем Big Bird Industrial, и гарантирует эффективное удаление стойких оксидных окалин, частиц от шлифования и металлической стружки из глубоких масляных каналов и сложных внутренних полостей.
Очистка с использованием заглушек-штифтов и герметизация масляных каналов
Система оснащена технологией очистки отверстий с использованием заглушек-штырей, которая герметизирует обе стороны масляных каналов главного подшипника для интенсивной промывки сквозных отверстий, обеспечивая тщательную очистку внутренних масляных каналов, недоступных при традиционной очистке распылением.
Инженерные возможности на уровне системы
Компания предоставляет комплексные решения — от разработки процесса очистки до интеграции в производство, включая очистку высоким давлением, очистку отверстий с использованием заглушек-штырей, роботизированную продувку и интеллектуальную прослеживаемость.
Индивидуальная нестандартная инженерия
Каждый компонент и производственная линия имеют уникальные требования. Компания Big Bird Industrial предлагает индивидуальные инженерные решения на основе следующих факторов:
Анализа конструкции и материала компонента
Разработка процесса очистки
Разработки специальных приспособлений и автоматизированных решений
Интеграции планировки завода и потока производства
Нестандартные инженерные возможности компании позволяют адаптировать каждую систему очистки под конкретную геометрию компонентов, требования к циклу обработки, стандарты чистоты и уровень автоматизации.
Экспертиза в обращении с крупногабаритными компонентами
Система специально разработана для крупногабаритных деталей длиной до 4000 мм и массой до 2000 кг, что демонстрирует способности Big Bird Industrial в области очистки тяжёлых деталей двигателей.
Часто задаваемые вопросы
Какие компоненты обрабатывает эта система очистки?
Эта система предназначена для крупных коленчатых валов, применяемых в производстве тяжёлых дизельных двигателей: 10 вариантов длиной от 1500 до 4000 мм и массой до 2000 кг.
Какое давление очистки доступно?
Система обеспечивает высоконапорную очистку до 45 МПа (максимально регулируемое значение — 48 МПа), что является самой высокой производительностью по давлению среди промышленных систем Big Bird для эффективной очистки масляных каналов и поверхностей.
Как осуществляется очистка масляных каналов?
Система объединяет высоконапорную очистку в фиксированных точках (45 МПа) и очистку с помощью заглушек-штифтов при герметизации масляных каналов, обеспечивая продувку всех основных масляных каналов коренных подшипников и отверстий шатунов потоком масла высокой интенсивности.
Как обрабатываются различные варианты коленчатых валов?
Система оснащена ручной перенастройкой с использованием V-образных блоков, U-образных блоков и установочных штифтов. На направляющей рейке нанесена шкала, указывающая положение подвижной задней бабки для каждого типа заготовки. Все оснастки выполнены по принципу быстрой замены без применения инструментов.
Какие уровни чистоты можно достичь?
Общее остаточное загрязнение ≤80–90 мг; загрязнение масляных каналов ≤10 мг (для отдельных вариантов); максимальный размер частиц ≤0,5–0,6 мм; строгие ограничения на количество частиц в масляных каналах согласно GB/T 3821-2005.
Поддерживает ли система интеграцию с MES?
Да. Полностью поддерживаются сканирование QR-кода, связь с MES и сбор производственных данных.
Каково типовое время цикла?
Система обеспечивает время цикла ≤30 минут на деталь (без учёта погрузки/разгрузки); время цикла можно адаптировать под требования конкретной производственной линии.
Очистка коленчатого вала при производстве тяжёлых дизельных двигателей
Очистка крупных коленчатых валов при производстве тяжёлых дизельных двигателей
Очистка крупных коленчатых валов — критически важный этап между механической обработкой и сборкой в производстве тяжёлых дизельных двигателей. Коленчатые валы длиной до 4000 мм и массой до 2000 кг требуют применения передовых технологий очистки для удаления окалины, частиц шлифовки, металлических стружек и остатков смазочно-охлаждающей жидкости из сложных масляных каналов, отверстий на фланцах и всех внешних поверхностей. Системы высоконапорной очистки обеспечивают необходимую мощность для тщательного удаления стойких загрязнений с таких крупных и ответственных компонентов.
Высоконапорная очистка (45 МПа) для крупных компонентов коленчатых валов
Большие коленчатые валы с глубокими масляными каналами и сложной геометрией требуют экстремального давления промывки для эффективного удаления загрязнений. Системы высоконапорной промывки, обеспечивающие давление 45 МПа (максимум 48 МПа), эффективно удаляют стойкую окалину, частицы от шлифования и металлические опилки из масляных каналов и критических поверхностей. Регулирование частоты вращения привода позволяет изменять давление в зависимости от требований к различным компонентам и степени загрязнённости.
Технология промывки масляных каналов с использованием пробковых штифтов
Промывка масляных каналов в крупных коленчатых валах требует специализированной технологии пробковых штифтов для эффективной сквозной промывки. Сопла с пробковыми штифтами герметизируют обе стороны масляных каналов коренных подшипников, обеспечивая промывку высоким расходом жидкости по всему внутреннему проходу. Эта технология гарантирует тщательное удаление загрязнений из масляных каналов, недоступных для традиционной распылительной промывки.
Фильтрация и управление рабочей жидкостью при очистке крупногабаритных деталей
Эффективная фильтрация необходима для поддержания качества очистки при высоконапорной мойке крупногабаритных деталей. Трёхступенчатые фильтрационные системы с магнитными сепараторами и мешочными фильтрами защищают высоконапорные насосы от повреждений и одновременно обеспечивают чистоту моющей жидкости. Возможность непрерывной замены фильтров гарантирует бесперебойную работу без остановок производства. Точность фильтрации до 10 мкм обеспечивает стабильное качество моющей жидкости и, как следствие, воспроизводимость результатов очистки.
Технические характеристики
| Спецификация | ОПИСАНИЕ |
|---|---|
| Тип изделия | Система высоконапорной очистки крупных коленчатых валов |
| Применение | Окончательная очистка коленчатого вала тяжёлого дизельного двигателя |
| Заготовка | Крупные коленчатые валы (10 вариантов, до 4000 мм / 2000 кг) |
| Очистки | Высоконапорная (45 МПа) + распыление (2 МПа) + пробково-штыревая (45 МПа) + ополаскивание (2 МПа) + продувка и сушка |
| Температура очистки | 50 ± 5 °C (электронагрев) |
| Время цикла | ≤30 минут на деталь (без учёта загрузки/выгрузки) — настраиваемо |
| Модель робота | FANUC LR-MATE 200iC/5WP |
| Защита робота | IP67 |
| Досягаемость робота | 700 мм |
| Грузоподъёмность робота | 5 кг |
| Высоконапорный насос | Hammerlmann HDP72, 50 л/мин, макс. 48 МПа, 45 кВт |
| Система управления | SIEMENS S7-1500 PLC |
| HMI | Сенсорный экран Siemens TP1200 |
| Система фильтрации | Трёхступенчатая: магнитный сепаратор + 20 мкм + 10 мкм |
| Источник питания | Переменный ток 380 В, 50 Гц, трёхфазный |
| Общая мощность | 175 кВт (включая нагреватели мощностью 60 кВт) |
| Сжатый воздух | 15 Нм³/мин |
| Расход воды | 2900 л (общий объём бака) |
| Уровень шума | ≤85 дБ |
| Углеродный след | 9800 × 10200 × 6000 мм |
| Стандарт проверки | GB/T 3821-2005 |
