
 EN



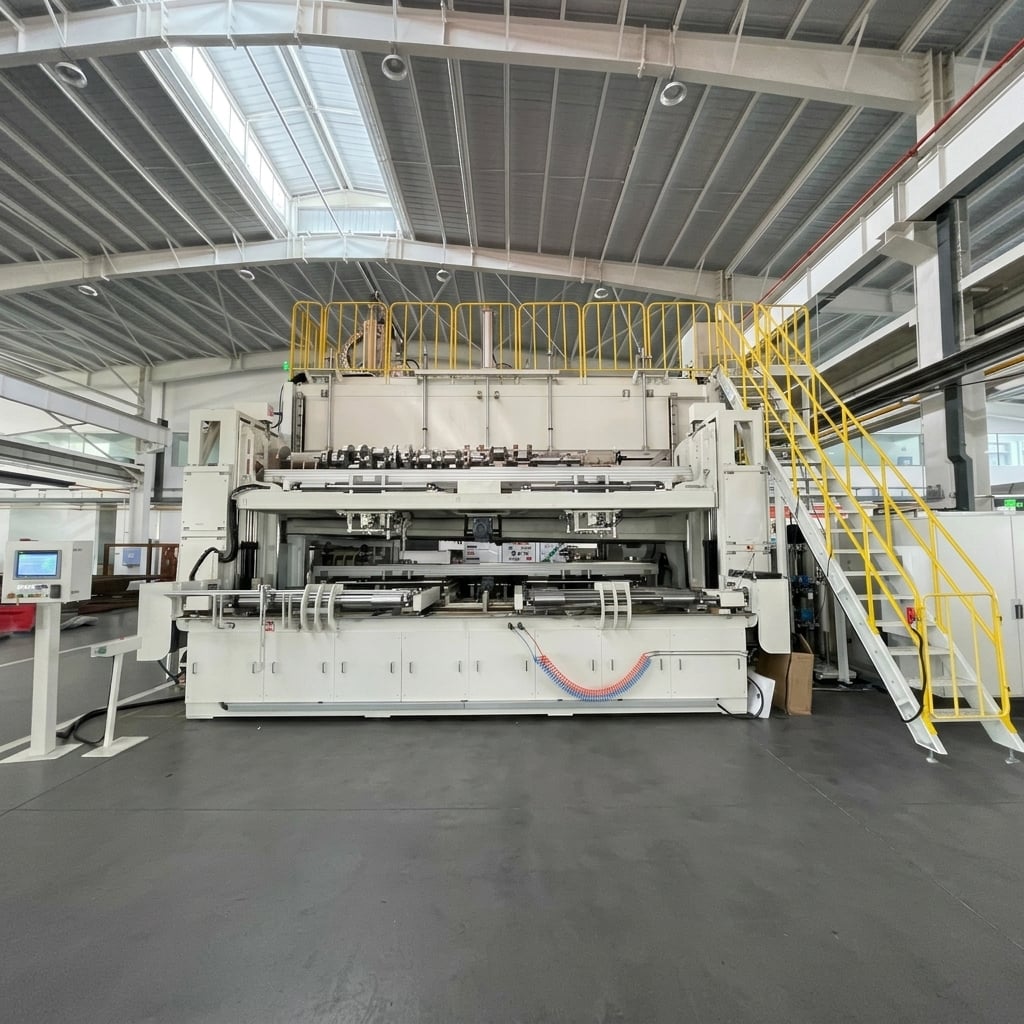
Storskaligt kolvstångsreningsystem med högt tryck för tillverkning av tunga dieselmotorer
Anpassad färdiglösning för en större tillverkare av tunga motorkomponenter
Användning: Slutrengöring av stora vevaxlar för tillverkning av tunga dieselmotorer
Arbetsstycke: Stora vevaxlar – flera varianter upp till 4 000 mm längd / 2 000 kg vikt
Rengöringsprocess: Högtrycksrengöring (45 MPa) + sprayrengöring (2 MPa) + stick-/stiftrengöring (45 MPa) + sprayavspolning (2 MPa) + blåstorkning
Rengöringstryck: Högtryck ≥45 MPa / spray ≥2 MPa / avspolning ≥2 MPa – anpassningsbar
Rengöringstemperatur: 50 ± 5 °C (elvärmning) – anpassningsbar
Cykeltid: ≤30 minuter per styck (exklusive lastning/lossning) – anpassningsbar efter kraven för varje produktionslinje
Renhetkrav: Total återstående förorening ≤80–90 mg (per variant); förorening i oljekanaler ≤10 mg (vissa varianter); partikelstorlek ≤0,5–0,6 mm – anpassningsbar efter kundens krav
Torkteknik: Robotstyrd blåstorkning + roterande lutande avtappning
Filtreringssystem: Trefasfiltrering (20 μm / 10 μm) med magnetisk separator — anpassningsbar
Robotkonfiguration: 6-axlig robot (IP67, bärförmåga 5 kg) — anpassningsbar
Lastning/Avlastning: Manuell lastning och avlastning
BESKRIVNING
Storskaligt kolvstångsreningssystem med högt tryck
The Big Bird Industrial stora kryssgångens högtrycksrenssystem är utvecklat för slutlig rensning av stora kryssgångar som används i tillverkning av tunga dieselmotorer. Systemet tar bort bearbetningsflisor, slippartiklar och rester av snittvätska från oljekanaler, fläns-hål, gängade hål och alla yttre ytor innan slutmontering.
Utrustningen levereras som en färdig lösning inklusive konstruktion, tillverkning, installation och igångkörning.
Arbetsstyckeanvändningar
Systemet kan hantera flera varianter av stora kryssgångar:
| Variant | Material | Vikt (kg) | Längd (mm) | Maximal sväng (mm) |
|---|---|---|---|---|
| Variant A | 42crmo | 998 | 3,103 | 436 |
| Variant B | 42CrMoA | 748 | 2,018 | 490 |
| Variant C | 42CrMoA | 872 | 2,637 | 490 |
| Variant D | 42CrMoA | 877 | 2,538 | 456 |
| Variant E | 42CrMoA | 423 | 2,263 | 346 |
| Variant F | 42CrMoA | 821 | 2,053 | 498 |
| Variant G | 50CrMo4 | 750 | 2,999 | 432 |
| Variant H | 42crmo | 1,165 | 3,839 | 436 |
| Variant I | 42CrMoA | 994 | 2,838 | 498 |
| Variant J | 42CrMo4+Ni+V | 1,373 | 3,374 | 498 |
Alla arbetsstycken är stora krumaxlar för tunga dieselmotorer. Systemet hanterar arbetsstycken med längd mellan 1 500 och 4 000 mm och vikt upp till 2 000 kg, med maximal svängdiameter upp till 600 mm.
Automatisk blandad modellproduktion
Systemet stödjer automatisk blandad modellproduktion med:
QR-kodigenkänning
En handhållen QR-kodscanner läser av arbetsstyckets identifiering vid inläsning. Systemet väljer automatiskt det lämpliga rengöringsprogrammet baserat på QR-kodens information. Systemet stödjer 10 förinställda program samt har kapacitet för 90 ytterligare program (PLC- och HMI-klart). Data lagras i mer än 1 år med möjlighet till anslutning till MES.
Programlagring
Över 100 produktprogram kan lagras, med import/export-funktion. Programnamn kan innehålla bokstäver, siffror och upp till 50 tecken.
Manuell växling
V-block, U-block och fläns-sidans lokaliseringsstift byts manuellt vid byte mellan olika arbetsstycksvarianter. En skala på guidespåret markerar den rörliga svansstockens position för varje arbetsstyckstyp. All verktygsutrustning har snabbväxlingsdesign utan verktyg.
Verifiering av arbetsstycke
Detektering av närvaro och typ av arbetsstycke säkerställer att endast verifierade arbetsstycken kommer in i rengöringskammaren.
Flervägs rengöringsprocess
Systemet kombinerar flera rengörningstekniker i en femstegsautomatiserad sekvens:
Steg 1: Laddning (1ST) – manuellt
Operatören lyfter arbetsstycket på V-blocken och U-blocken på laddningsplattan. V-blocken stödjer huvudlageraxlarna och U-blocken stödjer krummelpinnaxlarna. Kontaktmaterial är icke-järnmetalliskt eller icke-metalliskt för att förhindra skavskador.
Operatören låser vänstra och högra positionsbaserna och framför sedan manuellt centrumspetsen i svansstocken för att spänna arbetsstycket med hjälp av ett handhjul. Operatören trycker på startknappen med båda händerna, de nedre positionscylindrarna dras in och transportbandet med motorstyrning överför automatiskt arbetsstycket och plattan in i rengöringskammaren.
Operatören rengör och blåser torrt arbetsstyckets centrumhål och flänsens positionsstiftshål manuellt med den medföljande vattensprutan och luftsprutan vid laddningsstationen.
Steg 2: Höghutts- och sprayrengöring (2ST) — 2 MPa och 45 MPa
Arbetsstycket och pallten placeras på plats, och positioneringscylindrar utdras för pallpositionering. En servomotor driver arbetsstyckets rotation via en drivaxel med spännkolv.
En 6-axlig robot som håller en höghuttsmunstycke rör sig horisontellt via servodrift för att utföra höghuttsrengöring av filletradien och oxidskalans övergångsområde. Samtidigt utför ett C-format rengöringsmunstycksrör en skannande sprayrengöring av arbetsstyckets yta och ändytor. Det C-formade munstycksröret rör sig längs Z-axeln via motordrift med justerbar hastighet. Arbetsstycket roterar åt båda hållen med justerbar hastighet tills alla ytor är rengjorda.
Efter sprayrengöring utför roboten punktvis höghuttsrengöring av oljekanaler och flänsytor. Rengöringssekvens: dragstangs raka oljehål → vinklade oljehål → huvudlagerets raka oljehål. Netto-rengöringstiden är justerbar för varje oljehål.
Efter rengöring blåses arbetsstyckets yta torr med blås-drygningsmunstycken samtidigt som arbetsstycket roterar för lutande avtappning.
Steg 3: Plugg-pinn-rengöring och sköljning (3ST) — 4 MPa & 45 MPa
Arbetsstycket positioneras och roteras som i steg 2. C-formad sköljmunsrörsrör utför skannande sprutsköljning av arbetsstyckets yta och ändytor.
Robotarmen håller plugg-pinn-munstycken för att täta båda sidor av huvudlageroljekanalerna för spolning med hög flödeshastighet. Plugg-pinn-munstyckena drivs av cylindrar för att möjliggöra genomhåls-spolning. Fjäderbelastade underläppar på plugg-pinn-rengöringsstationen säkerställer kompatibilitet med komponenter med liknande diametrar.
Efter sköljning lutas arbetsstycket för avtappning. Robotarmen utför blås-torkning av alla hål med lutande avtappning under processen.
Steg 4: Blås-torkning (4ST)
Arbetsstycket och pallen positioneras. Den inre blåsningsmunstycksröret rör sig via servomotor för att utföra skanningsblåsning av arbetsstyckets yta. Blåsningsmunstycksröret rör sig längs Z-axeln via motordrift.
Steg 5: Lossning (5ST)
Efter blåsning drar lokaliseringscylindrarna in sig, stationens dörr öppnas och den motordrivna transportbänken transporterar arbetsstycket och pallen till lossningsstationen. Operatören tar bort arbetsstycket. Tomma pallar återföras via underliggande transportbänk för pallcirkulation.
Högtryckstvättteknik
Systemet har en exceptionellt högtryckskapacitet för rengöring:
| Parameter | Specifikation |
|---|---|
| Rensningstryck | ≥45 MPa (max justerbar till 48 MPa) |
| Höghäckspump | Hammerlmann HDP72, 50 L/min |
| Motoreffekt | 45 kW |
| Nyckelfunktion | Högsta tryck bland alla dokumenterade Big Bird Industrial-system |
Denna extremt höga tryckkapacitet möjliggör effektiv borttagning av envis oxidhud, slippartiklar och metallspån från djupa oljekanaler och komplexa interna passages.
Teknisk renhetskontroll
För tillverkning av tunga dieselmotorer påverkar renheten i krumvågsoljekanaler och kritiska ytor direkt motorns tillförlitlighet och prestanda.
Systemet är utformat för att uppfylla strikta renlighetskrav:
| Kravområde | Specifikation |
|---|---|
| Total återstående förorening | ≤80 mg (de flesta varianter) / ≤90 mg (vissa varianter) |
| Oljekanal-föroreningar | ≤10 mg (vissa varianter) |
| Största partikeldiameter | ≤0,5–0,6 mm (enligt specifikation för varje variant) |
| Partikelantal i oljekanaler | 101–200 μm: ≤720 partiklar / 201–400 μm: ≤240 partiklar / 401–600 μm: ≤45 partiklar / >600 μm: 0 partiklar |
| Inspektionsstandard | GB/T 3821-2005 |
| Inspektionsmetod | Spoltest med 2,0 mm-dysa vid 0,5 MPa, filtermembran på 5 μm + 200 μm |
Avancerad filtreringshantering
Systemet använder ett trestegsfiltersystem:
| Filtertyp | Kapacitet | Noggrannhet | Användning |
|---|---|---|---|
| Magnetisk separator | 400 l/min | — | Primär rengöringsfiltrering med chipvagn |
| Filter för säckar | 300 L/min | 20 μm | Sekundär rengöringsfiltrering (1 reserv + 2 aktiva) |
| Filter för säckar | 300 L/min | 10 μm | Tertiär rengöringsfiltrering (1 reserv + 1 aktiv) |
| Trumsfilter | 300 L/min | 40 maskor | Primär spolningsfiltrering |
| Filter för säckar | 300 L/min | 10 μm | Sekundär spolningsfiltrering (1 reserv + 2 aktiva) |
Filterfunktioner:
Larm för filterblockering visas på HMI
Möjlighet att byta filter utan avbrott
Filterpåse: Oerfu
Filtervalidering: 100 ml rengöringsvätska → partiklar <100 μm, vikt <4 mg (inom normalt filterpåsetidsliv)
Robotsystem
Systemet är utrustat med en robot med IP67-klassning:
| Parameter | Specifikation |
|---|---|
| Robotmodell | FANUC LR-MATE 200iC/5WP |
| LASTKAPACITET | 5 kg |
| Räcka | 700 mm |
| Skydd | IP67 (vattentät) |
| Nyckelfunktion | DCS-störfri zon för kollisionskydd |
Intelligent Tillverkningsintegration
Systemet uppfyller kraven för Industri 4.0 genom omfattande dataanslutning:
MES-kommunikation
Arbetsstycke-spårning baserad på QR-kod
Produktionsdatainsamling
Processdataregistrering (rengöringstemperatur, tryck, cykeltid)
Möjlighet att exportera data
Operatörsgränssnitt
Siemens TP1200-touchskärm
Kinesisk språkgränssnitt
Visning av arbetsstycksinformation
Val av rengöringsprogram och direktanrop
Övervaka rengöringsförloppet
Visa temperatur och tryck
Felidentifiering och larmvisning
Datainsamling
Övervakning av utrustningsfel
Registrering av produktionsantal och cykeltid
Spårning av utrustningens drifttid
ANSÖKNINGSCASE
| Parameter | Specifikation |
|---|---|
| Projekt | Stor tillverkare av tunga dieselmotorers komponenter – högtrycksrengöringssystem för stora vevaxlar |
| Arbetsstycke | Stora vevaxlar (10 varianter, upp till 4 000 mm / 2 000 kg) |
| Cykeltid | ≤30 minuter per styck (exklusive lastning/lossning) |
| Rengörningstekniker | HP 45 MPa + spray 2 MPa + plug-pin 45 MPa + sköljning 2 MPa + blåstorkning |
| Rengöringstemperatur | 50 ± 5 °C |
| Robot | FANUC LR-MATE 200iC/5WP, IP67 |
| Styrssystem | SIEMENS S7-1500 PLC |
| Filtreringsnoggrannhet | 20 μm / 10 μm |
| Total effekt | 175 kW (inklusive 60 kW värmare) |
| Spår | 9 800 × 10 200 × 6 000 mm |
Komplett rengörningslösning
Big Bird Industrial erbjuder omfattande ingenjörlösningar inklusive:
Processutveckling
Komponentanalys för stora krumvågar
Rengöringsprocessdesign för tunga motorkomponenter
Utvärdering av renhetskrav
Utrustningsintegration
Högtryckstvättsystem (45 MPa)
Sprutrengöringsteknik
Stifttätningsrenovering med oljegångstätningsfunktion
Robotbaserade blåstorksystem
Flerstegsfiltreringshantering
Transportband- och pallcirkulationssystem
Smart Manufacturing-anslutning
MES-gränssnitt
QR-kodspårbarhet
Produktionsdatainsamling
Varför välja Big Bird Industrial
Erfarenhet av tunga krumvågar
Big Bird Industrial specialiserar sig på precisionsrengöringslösningar för tunga drivlinskomponenter, med bevisad erfarenhet av rengöring av stora krumvågar för tillverkning av dieselmotorer med arbetsstycken upp till 4 000 mm och 2 000 kg.
Högtryckstvättteknik
Systemet levererar högtryckstvätt upp till 45 MPa (max 48 MPa) – den högsta tryckkapaciteten bland alla Big Bird Industrial-system – vilket säkerställer effektiv borttagning av ihårdnade oxidskalor, slippartiklar och metallspån från djupa oljegångar och komplexa interna kanaler.
Stifttätningsrenovering med oljegångstätningsfunktion
Systemet är utrustat med teknik för rengöring av stickkontakter som täcker till oljekanalerna på båda sidor av huvudlagret för högflödes genomhålrengöring, vilket säkerställer grundlig rengöring av interna oljepassager som inte kan nås med konventionell sprayrengöring.
Systemnivåns ingenjörsförmåga
Företaget erbjuder kompletta lösningar från utveckling av rengöringsprocesser till produktionsintegration, inklusive högtrycksrengöring, rengöring med stickkontakter, robotstyrd lufttorkning och intelligent spårbarhet.
Anpassad icke-standardteknik
Varje komponent och produktionslinje har unika krav. Big Bird Industrial erbjuder anpassade tekniklösningar baserat på:
Komponentstruktur och materialanalys
Utveckling av rengöringsprocess
Anpassad fästutrustning och automatiseringsdesign
Fabrikslayout och integrering av produktionsflöde
Företagets icke-standardiserade ingenjörsförmåga gör att varje rengöringssystem kan anpassas till specifik komponentgeometri, cykeltidskrav, renhetskrav och automatiseringsnivå.
Expertis inom hantering av stora komponenter
Systemet är särskilt utformat för stora komponenter upp till 4 000 mm i längd och 2 000 kg i vikt, vilket visar Big Bird Industrial:s förmåga att rengöra tunga motorkomponenter.
Vanliga frågor
Vilka komponenter behandlar detta rengöringssystem?
Detta system är utformat för stora vevaxlar som används i tillverkningen av tunga dieselmotorer – 10 varianter med längder mellan 1 500 och 4 000 mm och vikter upp till 2 000 kg.
Vilket rengöringstryck är tillgängligt?
Systemet leverer högtryckstvätt upp till 45 MPa (maximalt justerbar till 48 MPa) – den högsta tryckkapaciteten bland Big Bird Industrial-system för effektiv rengöring av oljekanaler och ytor.
Hur rengörs oljekanaler?
Systemet kombinerar högtrycksrengöring på fasta punkter (45 MPa) och stopp-/stiftrengöring med tätning av oljekanaler för högflödesgenomströmning av alla huvudlageroljekanaler och oljeborrningar i drivstångar.
Hur hanteras olika krumskivavarianter?
Systemet har manuell omställning med V-block, U-block och positioneringsstift. En skala på guidespåret anger läget för den rörliga svansstocken för varje arbetsstycke. All verktygsutrustning har snabbväxlingsdesign utan verktyg.
Vilka renhetsnivåer kan uppnås?
Total återstående förorening ≤80–90 mg; förorening i oljekanaler ≤10 mg (vissa varianter); maximal partikelstorlek ≤0,5–0,6 mm; med strikta gränsvärden för partikelantal i oljekanaler enligt GB/T 3821-2005.
Stödjer det integration med MES?
Ja. QR-kodsskanning, kommunikation med MES och insamling av produktionsdata stöds fullt ut.
Vad är den typiska cykeltiden?
Systemet levererar ≤30 minuter per styck (exklusive lastning/lossning), med cykeltid som kan anpassas efter kraven för varje produktionslinje.
Kryssgångsrensning i tillverkning av tunga dieselmotorer
Storvridande reningsprocess för tunga dieselmotorer
Reningsprocessen för stora vridande axlar är en avgörande fas mellan bearbetning och montering i tillverkningen av tunga dieselmotorer. Vridande axlar med längder upp till 4 000 mm och vikter upp till 2 000 kg kräver avancerade rengöringstekniker för att ta bort oxidskala, slippartiklar, metallspån och rester av snittvätska från komplexa oljekanalerna, flänsborrningarna samt alla yttre ytor. Höghugsttrycksrengöringssystem ger den rengöringskraft som krävs för att effektivt ta bort envisa föroreningar från dessa stora, kritiska komponenter.
Höghugsttrycksrengöring (45 MPa) för stora vridande axelkomponenter
Stora vevaxlar med djupa oljekanaler och komplexa geometrier kräver extrem rengöringspressur för effektiv borttagning av föroreningar. Höghållfasthetsrengöringssystem som levererar 45 MPa (max 48 MPa) tar effektivt bort envis oxidhud, slippartiklar och metallspån från oljekanaler och kritiska ytor. Reglering med variabel frekvensdrift gör att trycket kan justeras efter olika komponentkrav och föroreningsnivåer.
Stiftplugg-rengöringsteknik för genomspolning av oljekanaler
Rengöring av oljekanaler i stora vevaxlar kräver specialiserad stiftplugg-teknik för effektiv genomhåls-spolning. Stiftpluggmunstycken täter båda sidor av huvudlageroljekanalerna, vilket möjliggör högflödes-spolning som når hela den interna passagevägen. Denna teknik säkerställer grundlig borttagning av föroreningar från oljekanaler som konventionell sprayrengöring inte kan nå.
Filtrering och vätskehanttering vid rengöring av stora komponenter
Effektiv filtrering är avgörande för att upprätthålla rengöringskvaliteten vid högtrycksrengöring av stora komponenter. Trestegsfiltreringssystem med magnetiska separatorer och påsfilter skyddar högtryckspumpar mot skador samtidigt som renhetsgraden i rengöringsvätskan bibehålls. Möjligheten till kontinuerlig filterbyte säkerställer obegränsad drift utan produktionsavbrott. En filtreringsnoggrannhet ned till 10 μm garanterar att rengöringsvätskans kvalitet bibehålls för konsekventa rengöringsresultat.
Tekniska specifikationer
| Specifikation | BESKRIVNING |
|---|---|
| Produkttyp | Storskaligt kolvstångsreningssystem med högt tryck |
| Användning | Slutrengöring av tunga dieselmotorers vevaxlar |
| Arbetsstycke | Stora vevaxlar (10 varianter, upp till 4 000 mm / 2 000 kg) |
| Rengöringstekniken | Högtryck (45 MPa) + spray (2 MPa) + stick-/stiftrengöring (45 MPa) + sköljning (2 MPa) + blåstorkning |
| Rengöringstemperatur | 50 ± 5 °C (elvärmning) |
| Cykeltid | ≤30 minuter per styck (exklusive lastning/lossning) — anpassningsbar |
| Robotmodell | FANUC LR-MATE 200iC/5WP |
| Robotskydd | IP67 |
| Robotens räckvidd | 700 mm |
| Robotens bärförmåga | 5 kg |
| Höghäckspump | Hammerlmann HDP72, 50 L/min, MAX 48 MPa, 45 kW |
| Styrssystem | SIEMENS S7-1500 PLC |
| HMI | Siemens TP1200-touchskärm |
| Filtreringssystem | Tresteg: Magnetisk separator + 20 μm + 10 μm |
| Strömförsörjning | AC 380 V 50 Hz trefas |
| Total effekt | 175 kW (inklusive 60 kW värmare) |
| Komprimerad Luft | 15 Nm³/min |
| Vattenförbrukning | 2 900 L (total tankkapacitet) |
| Bullernivå | ≤85 dB |
| Spår | 9 800 × 10 200 × 6 000 mm |
| Inspektionsstandard | GB/T 3821-2005 |
