
 EN



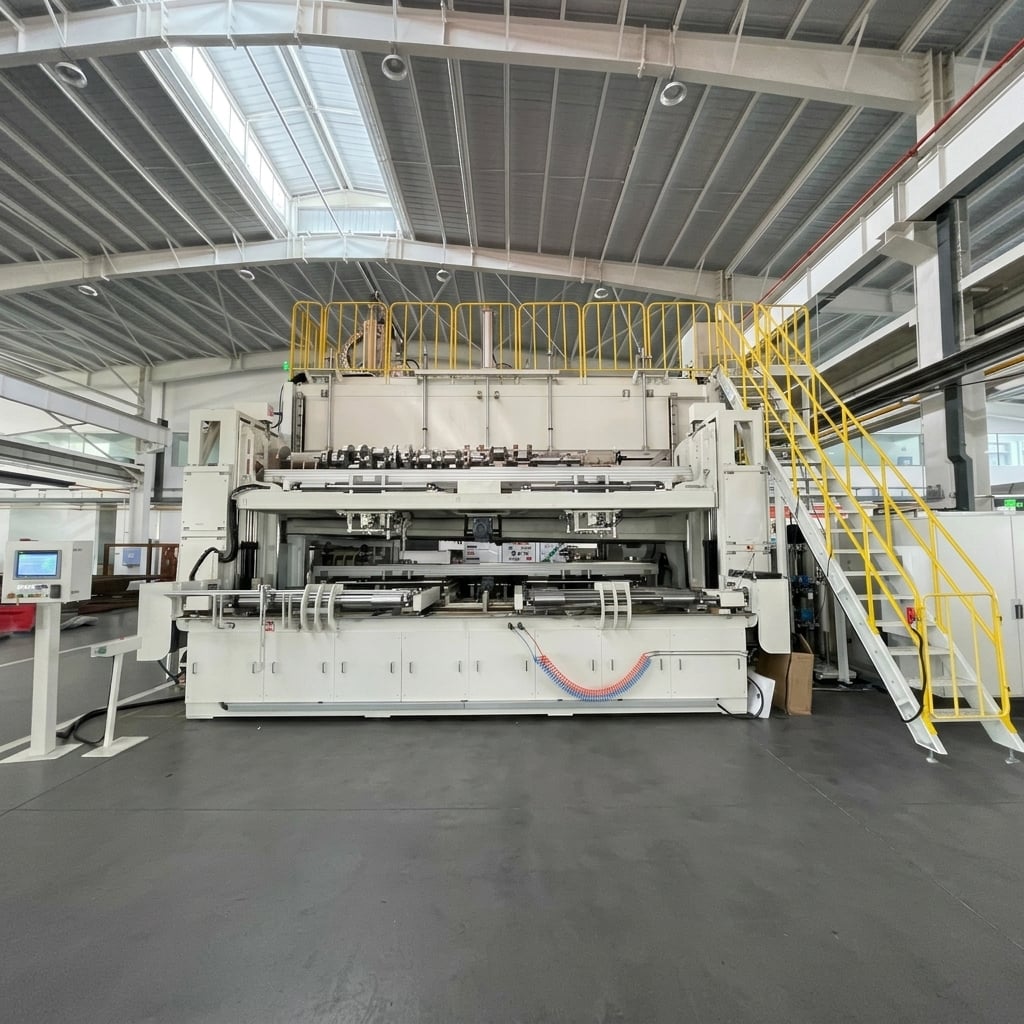
Wysokociśnieniowy system czyszczenia dużych wałów korbowych do produkcji silników wysokoprężnych o dużej mocy
Dostosowane rozwiązanie klucz-w-rękę dla dużego producenta komponentów silników ciężkich
Zastosowanie: Ostateczne czyszczenie dużych wałów korbowych w procesie produkcji silników wysokoprężnych ciężkich
Przedmiot obrabiany: Duże wały korbowe — wiele wariantów o długości do 4000 mm i masie do 2000 kg
Proces czyszczenia: Czyszczenie pod wysokim ciśnieniem (45 MPa) + czyszczenie strumieniowe (2 MPa) + czyszczenie otworów kanałów olejowych za pomocą wkładek (45 MPa) + płukanie strumieniowe (2 MPa) + suszenie strumieniem powietrza
Ciśnienie czyszczenia: Ciśnienie wysokie ≥45 MPa / strumieniowe ≥2 MPa / płukania ≥2 MPa — możliwa dostosowana konfiguracja
Temperatura czyszczenia: 50 ± 5 °C (podgrzewanie elektryczne) — możliwa dostosowana konfiguracja
Czas cyklu: ≤30 minut na sztukę (bez czasu załadunku/rozładunku) — możliwa dostosowana konfiguracja zgodnie z wymaganiami linii produkcyjnej
Wymagania dotyczące czystości: Całkowita pozostała zanieczyszczoneść ≤80–90 mg (na wariant); zanieczyszczenie kanałów olejowych ≤10 mg (wybrane warianty); rozmiar cząstek ≤0,5–0,6 mm — możliwa dostosowana konfiguracja zgodnie z wymaganiami klienta
Technologia suszenia: Robotyczne suszenie strumieniem powietrza + obracanie z nachylaniem i odpływem
System Filtracji: Trzystopniowa filtracja (20 μm / 10 μm) z separatorem magnetycznym — możliwa dostosowana konfiguracja
Konfiguracja robotów: robot 6-osiowy (stopień ochrony IP67, nośność 5 kg) — możliwy do dostosowania
Załadunek/rozładunek: Ręczny załadunek i rozładunek
OPIS
Duży system wysokociśnieniowego czyszczenia wałów korbowych
Przemysłowy system wysokociśnieniowego czyszczenia dużych wałów korbowych marki Big Bird został opracowany do końcowego czyszczenia dużych wałów korbowych stosowanych w produkcji ciężkich silników wysokoprężnych. System usuwa wióry powstałe podczas obróbki, cząstki powstałe przy szlifowaniu oraz pozostałości płynu chłodzącego z kanałów olejowych, otworów na kołnierz, otworów gwintowanych oraz wszystkich powierzchni zewnętrznych przed końcową montażem.
Urządzenie jest dostarczane jako kompleksowe rozwiązanie klucz-w-rękę, obejmujące projektowanie, produkcję, instalację oraz uruchomienie.
Zastosowania przedmiotów obrabianych
System obsługuje wiele wersji dużych wałów korbowych:
| Wariant | Materiał | Waga (kg) | Długość (mm) | Maksymalny rozstaw (mm) |
|---|---|---|---|---|
| Wariant A | 42CrMo | 998 | 3,103 | 436 |
| Wariant B | 42CrMoA | 748 | 2,018 | 490 |
| Wariant C | 42CrMoA | 872 | 2,637 | 490 |
| Wariant D | 42CrMoA | 877 | 2,538 | 456 |
| Wariant E | 42CrMoA | 423 | 2,263 | 346 |
| Wariant F | 42CrMoA | 821 | 2,053 | 498 |
| Wersja G | 50CrMo4 | 750 | 2,999 | 432 |
| Wersja H | 42CrMo | 1,165 | 3,839 | 436 |
| Wersja I | 42CrMoA | 994 | 2,838 | 498 |
| Wariant J | 42CrMo4+Ni+V | 1,373 | 3,374 | 498 |
Wszystkie przedmioty obrabiane to duże wały korbowe przeznaczone do silników wysokoprężnych ciężarowych. System obsługuje przedmioty o długości od 1 500 do 4 000 mm i wadze do 2 000 kg, z maksymalną średnicą obrotową do 600 mm.
Automatyczna produkcja mieszana
System obsługuje automatyczną produkcję mieszanych modeli z wykorzystaniem:
Rozpoznawanie kodów QR
Ręczny skaner kodów QR odczytuje identyfikację przedmiotu obrabianego podczas ładowania. System automatycznie wybiera odpowiedni program czyszczenia na podstawie informacji z kodu QR. System obsługuje 10 zaprogramowanych programów z możliwością dodania 90 dodatkowych programów (gotowe do współpracy z PLC i HMI). Dane są przechowywane przez ponad 1 rok z możliwością interfejsu MES.
Magazyn programów
Ponad 100 programów produktowych może być przechowywanych, z funkcjonalnością importu/eksportu. Nazwy programów obsługują litery, cyfry oraz znaki chińskie, a ich długość może wynosić do 50 znaków.
Ręczne przełączanie
Kliny V-kształtne, kliny U-kształtne oraz kołki lokalizacyjne po stronie kołnierza są zmieniane ręcznie podczas przełączania między wariantami przedmiotów obrabianych. Skala na prowadnicy oznacza pozycję ruchomego wrzecionownika dla każdego typu przedmiotu obrabianego. Cały osprzęt ma konstrukcję szybkiej wymiany bez użycia narzędzi.
Weryfikacja przedmiotu obrabianego
Wykrywanie obecności i typu przedmiotu obrabianego zapewnia, że do komory czyszczącej wchodzą wyłącznie zweryfikowane przedmioty obrabiane.
Wieloetapowy proces czyszczenia
System łączy wiele technologii czyszczących w pięcioetapowej, zautomatyzowanej sekwencji:
Etap 1: Ładowanie (1ST) — ręczne
Operator podnosi przedmiot obrabiany na klocki V i klocki U na paletcie ładowania. Klocki V wspierają główne wałki łożyskowe, a klocki U wspierają wałki korbowe. Materiały kontaktowe są nieżelazne lub niemetaliczne, aby zapobiec zadrapaniom.
Operator blokuje lewą i prawą podstawę pozycjonującą, a następnie ręcznie przesuwa centrum tylnego uchwytu, aby zamocować przedmiot obrabiany za pomocą koła nastawczego. Operator naciska przycisk uruchamiania dwoma rękami, cylindry dolnej podstawy pozycjonującej się cofają, a napędzany silnikowo przenośnik automatycznie przesuwa przedmiot obrabiany wraz z paletą do komory czyszczącej.
Operator ręcznie czyści i osusza strumieniem powietrza otwory środkowe przedmiotu obrabianego oraz otwory pod sztyft lokalizacyjny na tarczy, używając dostarczonego pistoletu wodnego i pistoletu powietrznego na stanowisku ładowania.
Etapa 2: Oczyszczanie pod wysokim ciśnieniem i natryskowe (2ST) — 2 MPa i 45 MPa
Detal i paleta są pozycjonowane, a cylindry pozycjonujące wysuwają się w celu ustalenia położenia palety. Silnik serwo napędza obrót detalu za pośrednictwem wału napędowego z zazębieniem szczytowym.
Robot 6-osiowy trzymający dyszę pod wysokim ciśnieniem porusza się poziomo za pomocą napędu serwo w celu przeprowadzenia oczyszczania pod wysokim ciśnieniem skali zaokrąglenia i warstwy tlenków w strefie przejściowej. Jednocześnie rurka C-kształtna z dyszami wykonuje oczyszczanie natryskowe powierzchni detalu i jego powierzchni czołowych. Rurka C-kształtna porusza się wzdłuż osi Z za pomocą napędu silnikowego z regulowaną prędkością. Detal obraca się w obu kierunkach z regulowaną prędkością, aż wszystkie powierzchnie zostaną oczyszczone.
Po oczyszczaniu natryskowym robot wykonuje punktowe oczyszczanie pod wysokim ciśnieniem kanałów olejowych i powierzchni kołnierzy. Kolejność oczyszczania: proste otwory olejowe w łuku łączącem → ukośne otwory olejowe → proste otwory olejowe w łożyskach głównych. Czas czystego oczyszczania jest regulowany osobno dla każdego otworu olejowego.
Po czyszczeniu dysze do suszenia powietrzem wysuszają powierzchnię przedmiotu obrabianego podczas jego obrotu w celu odpływu nadmiaru cieczy pod kątem.
Etap 3: Czyszczenie i płukanie wkładek-zatyczek (3ST) — 4 MPa oraz 45 MPa
Przedmiot obrabiany jest pozycjonowany i obracany tak jak w etapie 2. Rurka z dyszami do płukania typu C wykonuje skanujące płukanie powierzchni i końcówek przedmiotu obrabianego.
Robot trzyma dysze do wkładek-zatyczek, aby uszczelnić obie strony kanałów olejowych głównego łożyska w celu intensywnego przepłukiwania. Dysze do wkładek-zatyczek są napędzane przez cylindry, umożliwiając płukanie przez otwór w całości. Sprężynowe podkładki na stanowisku czyszczenia wkładek-zatyczek zapewniają kompatybilność z elementami o podobnych średnicach.
Po przepłukaniu przedmiot obrabiany jest nachylany w celu odpływu nadmiaru cieczy. Robot wykonuje suszenie powietrzem wszystkich otworów przy jednoczesnym odpływie nadmiaru cieczy pod kątem.
Etap 4: Suszenie powietrzem (4ST)
Przedmiot obrabiany i paleta są pozycjonowane. Wewnętrzna rura dyszy do suszenia powietrzem przesuwa się za pomocą serwosilnika w celu przeprowadzenia skanującego suszenia powierzchni przedmiotu obrabianego. Rura dyszy do suszenia powietrzem przesuwa się wzdłuż osi Z za pomocą napędu silnikowego.
Etapa 5: Wyładunek (5ST)
Po zakończeniu suszenia powietrzem cylindry pozycjonujące cofają się, otwiera się drzwi stanowiska, a napędzany silnikiem transporter przenosi przedmiot obrabiany i paletę na stanowisko wyładunku. Operator usuwa przedmiot obrabiany. Puste palety są zwracane za pośrednictwem dolnego poziomu transportera w celu cyrkulacji palet.
Technologia czyszczenia pod wysokim ciśnieniem
System charakteryzuje się wyjątkową zdolnością do czyszczenia pod wysokim ciśnieniem:
| Parametr | Specyfikacja |
|---|---|
| Ciśnienie czyszczenia | ≥45 MPa (maksymalnie regulowane do 48 MPa) |
| Wysokociśnieniowy pompa | Hammerlmann HDP72, 50 L/min |
| Moc silnika | 45 kW |
| Kluczowa funkcja | Najwyższe ciśnienie wśród wszystkich udokumentowanych systemów przemysłowych Big Bird |
Ta ekstremalna zdolność do czyszczenia pod bardzo wysokim ciśnieniem umożliwia skuteczne usuwanie uporczywej warstwy tlenków, cząsteczek powstałych podczas szlifowania oraz wiórków metalowych z głębokich kanałów olejowych i złożonych przewodów wewnętrznych.
Kontrola czystości technicznej
W przypadku produkcji silnych silników wysokoprężnych czystość kanałów olejowych wału korbowego oraz powierzchni krytycznych ma bezpośredni wpływ na niezawodność i wydajność silnika.
System został zaprojektowany z myślą o spełnieniu surowych wymagań dotyczących czystości:
| Obszar wymagań | Specyfikacja |
|---|---|
| Całkowita pozostała zanieczyszczenie | ≤80 mg (większość wariantów) / ≤90 mg (wybrane warianty) |
| Zanieczyszczenie kanałów olejowych | ≤10 mg (wybrane warianty) |
| Maksymalny rozmiar cząstki | ≤0,5–0,6 mm (zgodnie z specyfikacją danego wariantu) |
| Liczba cząstek w kanałach olejowych | 101–200 μm: ≤720 cząstek / 201–400 μm: ≤240 cząstek / 401–600 μm: ≤45 cząstek / >600 μm: 0 cząstek |
| Standard inspekcji | GB/T 3821-2005 |
| Metoda kontroli | Test przepłukiwania dyszą o średnicy 2,0 mm przy ciśnieniu 0,5 MPa, membrany filtracyjne o rozmiarach 5 μm i 200 μm |
Zaawansowane zarządzanie filtracją
System wykorzystuje trzystopniowy system filtracji:
| Rodzaj filtra | Pojemność | Dokładność | Zastosowanie |
|---|---|---|---|
| Separator magnetyczny | 400 l/min | — | Główna filtracja czyszcząca z kasetą do wiórków |
| Filtr workowy | 300 L/min | 20 μm | Wtórna filtracja czyszcząca (1 rezerwowa + 2 aktywne) |
| Filtr workowy | 300 L/min | 10 μm | Tercjarna filtracja czyszcząca (1 rezerwowa + 1 aktywna) |
| Filtr bębnowy | 300 L/min | 40 siatka | Pierwszorzędowa filtracja płukania |
| Filtr workowy | 300 L/min | 10 μm | Drugorzędowa filtracja płukania (1 rezerwowa + 2 czynne) |
Cechy filtra:
Alarm zablokowania filtra wyświetlany na interfejsie HMI
Możliwość nieprzerwanego wymiany filtra
Marka worków filtracyjnych: Oerfu
Walidacja filtra: 100 mL cieczy czyszczącej → cząstki <100 μm, masa <4 mg (w ramach normalnego okresu eksploatacji worka filtracyjnego)
System robotów
System wyposażony jest w robota o stopniu ochrony IP67:
| Parametr | Specyfikacja |
|---|---|
| Model robota | FANUC LR-MATE 200iC/5WP |
| Ładunek | 5 kg |
| Osiągnąć | 700 mm |
| Ochrona | IP67 (wodoodporne) |
| Kluczowa funkcja | Strefa interferencji DCS do ochrony przed kolizjami |
Inteligentna Integracja Produkcji
System spełnia wymagania Industry 4.0 dzięki komprehensywnemu połączeniu danych:
Komunikacji z systemem MES
Śledzenie przedmiotów roboczych za pomocą kodów QR
Pozyskiwanie danych produkcyjnych
Rejestrowanie danych procesu (temperatura czyszczenia, ciśnienie, czas cyklu)
Możliwość eksportu danych
Interfejs operatora
Ekran dotykowy Siemens TP1200
Interfejs językowy chiński
Wyświetlanie informacji o obiekcie roboczym
Wybór programu czyszczenia i bezpośredni jego wyzwanie
Monitorowanie postępu czyszczenia
Wyświetlanie temperatury i ciśnienia
Diagnozowanie usterek i wyświetlanie alarmów
Pozyskiwanie danych
Monitorowanie usterek sprzętu
Rejestrowanie liczby wyprodukowanych sztuk i czasu cyklu
Śledzenie czasu gotowości pracy sprzętu
W przypadku zastosowania
| Parametr | Specyfikacja |
|---|---|
| Projekt | Wiodący producent głównych komponentów silników ciężkich — system wysokociśnieniowego czyszczenia dużych wałów korbowych |
| Obiekt obrabiany | Duże wały korbowe (10 wariantów, do 4000 mm / 2000 kg) |
| Czas cyklu | ≤30 minut na sztukę (bez czasu załadunku/wyładunku) |
| Technologie czyszczenia | Ciśnienie robocze 45 MPa + natrysk 2 MPa + zatyczka-pinezka 45 MPa + płukanie 2 MPa + suszenie strumieniem powietrza |
| Temperatura czyszczenia | 50 ± 5 °C |
| Robot | FANUC LR-MATE 200iC/5WP, stopień ochrony IP67 |
| System sterowania | PLC SIEMENS S7-1500 |
| Dokładność filtracji | 20 μm / 10 μm |
| Moc całkowita | 175 kW (w tym grzałki 60 kW) |
| Ślady | 9800 × 10 200 × 6000 mm |
Kompleksowe rozwiązanie do czyszczenia
Big Bird Industrial oferuje kompleksowe rozwiązania inżynieryjne, w tym:
Rozwój procesu
Analiza komponentów dla dużych wałów korbowych
Projektowanie procesu czyszczenia ciężkich komponentów silnikowych
Oceny wymagań dotyczących czystości
Integracja sprzętu
Systemy mycia pod wysokim ciśnieniem (45 MPa)
Technologia czyszczenia przez natrysk
Myjka z zatyczkami i uszczelnianiem kanałów olejowych
Robotyczne systemy suszenia strumieniem powietrza
Zarządzanie wielostopniowym filtrowaniem
Systemy transportu taśmowego i obiegu palet
Połączenia z inteligentną produkcją
Interfejs MES
Śledzenie za pomocą kodów QR
Pozyskiwanie danych produkcyjnych
Dlaczego wybrać Big Bird Industrial
Doświadczenie w zakresie ciężkich wałów korbowych
Big Bird Industrial specjalizuje się w precyzyjnych rozwiązaniach do mycia elementów układu napędowego o dużej wydajności, posiadając sprawdzone doświadczenie w czyszczeniu dużych wałów korbowych przeznaczonych do silników wysokoprężnych — przy przedmiotach o długości do 4000 mm i masie do 2000 kg.
Technologia czyszczenia pod wysokim ciśnieniem
System zapewnia mycie pod wysokim ciśnieniem do 45 MPa (maks. 48 MPa) — najwyższe ciśnienie spośród wszystkich systemów Big Bird Industrial — co gwarantuje skuteczne usuwanie uporczywej warstwy tlenków, cząstek powstałych podczas szlifowania oraz wiórków metalowych z głębokich kanałów olejowych i złożonych przewodów wewnętrznych.
Myjka z zatyczkami i uszczelnianiem kanałów olejowych
System ten wykorzystuje technologię czyszczenia za pomocą wtyczek zakończonych pinami, która uszczelnia obie strony kanałów olejowych łożysk głównych, umożliwiając intensywne przepłukiwanie otworów przejściowych i zapewniającą skuteczne oczyszczanie wewnętrznych przewodów olejowych, do których nie dociera tradycyjne czyszczenie rozpylające.
Możliwości inżynierskie na poziomie systemowym
Firma oferuje kompleksowe rozwiązania — od opracowywania procesu czyszczenia po integrację w produkcji — w tym czyszczenie pod wysokim ciśnieniem, czyszczenie za pomocą wtyczek zakończonych pinami, suszenie strumieniem powietrza przy użyciu robotów oraz inteligentne śledzenie przebiegu procesu.
Dostosowane inżynieria niestandardowa
Każdy element i linia produkcyjna ma unikalne wymagania. Big Bird Industrial oferuje dostosowane rozwiązania inżynieryjne oparte na:
Analizie struktury i materiału elementu
Rozwój procesu czyszczenia
Dostosowanym projektowaniu uchwytów i automatyki
Integracji układu fabrycznego oraz przepływu produkcji
Niesterowna zdolność inżynieryjna firmy pozwala na dopasowanie każdego systemu czyszczącego do konkretnej geometrii komponentów, wymagań dotyczących czasu cyklu, standardów czystości oraz poziomu automatyzacji.
Ekspertyza w obsłudze dużych komponentów
System został specjalnie zaprojektowany do czyszczenia dużych elementów o długości do 4000 mm i masie do 2000 kg, co potwierdza zdolności Big Bird Industrial w zakresie czyszczenia ciężkich elementów silnikowych.
Często zadawane pytania
Jakie komponenty przetwarza ten system czyszczący?
Ten system został zaprojektowany do czyszczenia dużych wałów korbowych stosowanych w produkcji ciężkich silników wysokoprężnych — obejmuje 10 wariantów o długości od 1500 do 4000 mm i masie do 2000 kg.
Jaki zakres ciśnienia czyszczenia jest dostępny?
System zapewnia czyszczenie pod wysokim ciśnieniem do 45 MPa (maksymalnie regulowane do 48 MPa) — najwyższe osiągalne ciśnienie wśród systemów przemysłowych Big Bird do skutecznego czyszczenia kanałów olejowych i powierzchni.
W jaki sposób czyszczone są kanały olejowe?
System łączy czyszczenie punktowe pod wysokim ciśnieniem (45 MPa) z czyszczeniem za pomocą wtyczek i szczytów z uszczelnianiem kanałów olejowych, umożliwiając intensywne przepłukiwanie wszystkich głównych kanałów olejowych łożysk oraz otworów olejowych wałków korbowych.
W jaki sposób obsługiwane są różne wersje wałków korbowych?
System wyposażony jest w ręczną wymianę przy użyciu bloków V, bloków U oraz pinów lokalizacyjnych. Skala na prowadnicy wskazuje położenie przesuwnego suportu tylnego dla każdego typu przedmiotu obrabianego. Wszystkie narzędzia mają konstrukcję szybkiej wymiany bez konieczności stosowania dodatkowych narzędzi.
Jakiego poziomu czystości można osiągnąć?
Całkowita pozostała zanieczyszczenie ≤80–90 mg; zanieczyszczenie kanałów olejowych ≤10 mg (dla wybranych wersji); maksymalny rozmiar cząstek ≤0,5–0,6 mm; z surowymi limitami liczby cząstek w kanałach olejowych zgodnie z normą GB/T 3821-2005.
Czy system obsługuje integrację z MES?
Tak. Skanowanie kodów QR, komunikacja z systemem MES oraz pozyskiwanie danych produkcyjnych są w pełni obsługiwane.
Jaki jest typowy czas cyklu?
System zapewnia czas cyklu ≤30 minut na sztukę (bez czasu załadunku/wyładunku); czas cyklu można dostosować do wymagań konkretnej linii produkcyjnej.
Czyszczenie wałów korbowych w produkcji ciężkich silników wysokoprężnych
Czyszczenie dużych wałów korbowych w produkcji silnych silników wysokoprężnych
Czyszczenie dużych wałów korbowych to kluczowy etap pomiędzy obróbką skrawaniem a montażem w produkcji silnych silników wysokoprężnych. Wały korbowe o długości do 4000 mm i masie do 2000 kg wymagają zaawansowanych technologii czyszczących do usuwania warstwy tlenków, cząstek szlifowych, wiórków metalowych oraz pozostałości oleju chłodzącego z złożonych kanałów olejowych, otworów na koła zamachowe oraz wszystkich powierzchni zewnętrznych. Systemy czyszczenia pod wysokim ciśnieniem zapewniają niezbędną moc czyszczącą do skutecznego usuwania trudno usuwalnych zanieczyszczeń z tych dużych i kluczowych elementów.
Czyszczenie pod wysokim ciśnieniem (45 MPa) dużych elementów wałów korbowych
Duże wały korbowe z głębokimi kanałami olejowymi i złożoną geometrią wymagają ekstremalnego ciśnienia czyszczącego w celu skutecznego usunięcia zanieczyszczeń. Systemy czyszczenia pod wysokim ciśnieniem dostarczające 45 MPa (maksymalnie 48 MPa) skutecznie usuwają uporczywą warstwę tlenków, cząstki powstałe podczas szlifowania oraz wiórkę metalową z kanałów olejowych i kluczowych powierzchni. Sterowanie napędem o zmiennej częstotliwości umożliwia dopasowanie ciśnienia do wymagań poszczególnych komponentów oraz poziomu zanieczyszczenia.
Technologia czyszczenia kanałów olejowych za pomocą wtyczek-pinezek do przepłukiwania przez całą długość
Czyszczenie kanałów olejowych w dużych wałach korbowych wymaga zastosowania specjalistycznej technologii wtyczek-pinezek w celu skutecznego przepłukiwania przez całą długość otworów. Dysze w postaci wtyczek-pinezek uszczelniają obie strony głównych kanałów olejowych przy łożyskach, umożliwiając przepłukiwanie o wysokim przepływie, które dociera do całej wewnętrznej przestrzeni kanału. Ta technologia zapewnia kompleksowe usunięcie zanieczyszczeń z kanałów olejowych, do których tradycyjne czyszczenie rozpylające nie jest w stanie dotrzeć.
Filtracja i zarządzanie cieczami w czyszczeniu dużych komponentów
Skuteczna filtracja jest niezbędna do utrzymania jakości czyszczenia w przypadku dużych elementów poddawanych czyszczeniu pod wysokim ciśnieniem. Trzystopniowe systemy filtracji z separatorami magnetycznymi i workowymi filtrami zabezpieczają pompy wysokociśnieniowe przed uszkodzeniem, jednocześnie zapewniając czystość cieczy czyszczącej. Możliwość nieprzerwanego wymiany filtrów gwarantuje ciągłą pracę bez przerywania produkcji. Dokładność filtracji na poziomie 10 μm zapewnia utrzymanie odpowiedniej jakości cieczy czyszczącej, co przekłada się na spójne rezultaty czyszczenia.
Specyfikacja techniczna
| Specyfikacja | OPIS |
|---|---|
| Typ produktu | Duży system wysokociśnieniowego czyszczenia wałów korbowych |
| Zastosowanie | Ostateczne czyszczenie wału korbowego silnego silnika wysokoprężnego |
| Obiekt obrabiany | Duże wały korbowe (10 wariantów, do 4000 mm / 2000 kg) |
| Technologię czyszczącą | Wysokie ciśnienie (45 MPa) + natrysk (2 MPa) + czyszczenie otworów i pinów (45 MPa) + płukanie (2 MPa) + suszenie strumieniem powietrza |
| Temperatura czyszczenia | 50 ± 5 °C (podgrzewanie elektryczne) |
| Czas cyklu | ≤30 minut na sztukę (bez załadunku/wyładunku) — możliwa dostosowana konfiguracja |
| Model robota | FANUC LR-MATE 200iC/5WP |
| Ochrona robota | IP67 |
| Zasięg robota | 700 mm |
| Nośność robota | 5 kg |
| Wysokociśnieniowy pompa | Hammerlmann HDP72, 50 L/min, maks. 48 MPa, 45 kW |
| System sterowania | PLC SIEMENS S7-1500 |
| HMI | Ekran dotykowy Siemens TP1200 |
| System filtracji | Trzystopniowa filtracja: separator magnetyczny + 20 μm + 10 μm |
| Zasilanie | Prąd przemienny 380 V, 50 Hz, trójfazowy |
| Moc całkowita | 175 kW (w tym grzałki 60 kW) |
| Sprężone powietrze | 15 Nm³/min |
| Zasób wody | 2900 L (łączna pojemność zbiornika) |
| Poziom hałasu | ≤85 dB |
| Ślady | 9800 × 10 200 × 6000 mm |
| Standard inspekcji | GB/T 3821-2005 |
