
 EN



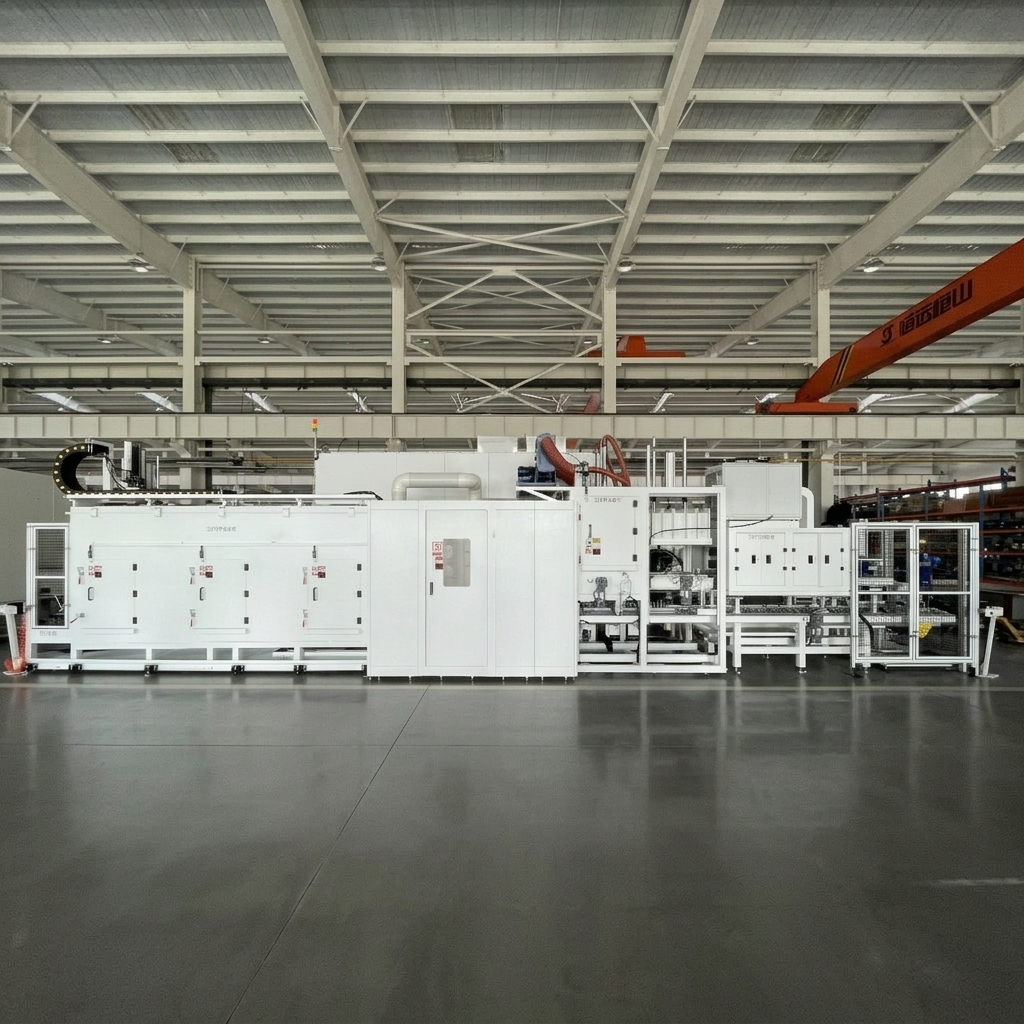
Ultraljuds- och högtryckstvättsystem för kraftdrivhus till fordon med ny energi i tillverkning av fordon med ny energi
Anpassad kompletta lösning för en större tillverkare av drivsystemkomponenter för fordon med ny energi
Användning: Rengöring av drivlinaens housing för tillverkning av fordon med ny energi
Arbetsstycke: Aluminiumhousings för drivlina / komponenthousings för fordon med ny energi — flera varianter
Rengöringsprocess: Ultraljudsrengöring (28 kHz, 2 stationer) + turbulent rengöring (1,0 MPa) + högtrycksrengöring (50 MPa, max 53 MPa) + spraytvätt (0,6 MPa) + nedsänkningsbaserad turbulent tvätt + vakuumtorkning (10 mbar) + kyling
Rengöringstryck: Högtryck 50 MPa (max 53 MPa) / turbulent tryck 1,0 MPa / tvätttryck 0,6 MPa — anpassningsbart
Ultraljudsrensningsutrustning: ultraljudsrengöring vid 28 kHz med konfiguration för 2 stationer — anpassningsbart
Rengöringstemperatur: 35–45 °C (elvärmning) – anpassningsbart
Cykeltid: ≤100 sekunder per styck (vissa varianter) / ≤120 sekunder per styck — anpassningsbart enligt kraven för produktionslinjen
Renhetkrav: Enligt ISO 16232 med strikta gränser för partikelstorleksfördelning; total återstod ≤9 mg — anpassningsbart enligt kundens krav
Torkteknik: Vakuumtorkning (10 mbar) + kyling till 24±4 °C
Filtreringssystem: Flertågsfiltrering (50 μm / 20 μm / 5 μm) — anpassningsbart
Robotkonfiguration: 6-axlig robot (IP67, bärförmåga 210 kg) med automatisk verktygsbyt — anpassningsbart
Lastning/Avlastning: Manuell lastning / automatisk överföring / manuell lossning — anpassningsbar
BESKRIVNING
Ultraljuds- och höghugssystem för rengöring av drivlinjehus i fordon med ny energi
Big Bird Industrial:s rengöringssystem för drivlinjehus är utvecklat för rengöring efter bearbetning av aluminiumhus som används i tillverkning av drivlinjer för fordon med ny energi. Systemet tar bort slipspån, rester av skärvätska och partikelföroreningar innan slutmontering.
Utrustningen levereras som en färdig lösning inklusive konstruktion, tillverkning, installation och igångkörning.
Arbetsstyckeanvändningar
Systemet kan hantera flera varianter av drivlinjehus:
| Variant | Material | Användning |
|---|---|---|
| Variant A | Aluminiumlegering | NEV-drivlinjehus |
| Variant B | Aluminiumlegering | NEV-drivlinjehus |
| Variant C | Aluminiumlegering | NEV-drivlinjehus |
| Variant D | Aluminiumlegering | NEV-drivlinjehus |
Alla arbetsstycken är aluminiumhus för drivlinjeprogram i fordon med ny energi. Systemet har en enda pallkonstruktion som är kompatibel med alla fyra varianterna, vilket eliminerar behovet av att byta paller mellan varianter.
Automatisk blandad modellproduktion
Systemet stödjer automatisk blandad modellproduktion med:
Identifiering av arbetsstycken
Genomstrålningsfotoelektriska sensorer upptäcker skillnader i arbetsstyckets yttre form för automatisk modelligenkänning.
Automatisk verktygsbyten
Systemet har två grepparsatsar:
Varianter A & B: Delad grepparsats
Varianter C & D: Delad grepparsats
Automatisk verktygsbyten via snabbväxlingsystem (1 huvudplatta + 2 underplattor) för sömlös variantväxling
Enkel pallkonstruktion
En enda palltyp kan användas för alla fyra arbetsstykvarianter, vilket eliminerar tid för pallbyte.
Bryggrobotöverföring
En bryggrobot överför arbetsstycken mellan stationer, vilket möjliggör en effektiv tvåstationskonfiguration för ultraljudsrengöring.
Flervägs rengöringsprocess
Systemet kombinerar flera rengörningstekniker i en 8-stegs automatiserad sekvens:
Steg 1: Lastning (1ST)
Operatören placerar arbetsstycket på lastpallen för lastvagnen. Vagnen transporterar arbetsstycket till bryggrobotens upptagningsposition. Bryggroboten griper arbetsstycket och pallen för att överföra dem till nästa station.
Denna station har upptäckt av arbetsstyckes närvaro och modelligenkänning via genomstrålningsfotoceller. Den enskilda pallkonstruktionen kan ta emot alla fyra varianter.
Steg 2: Ultraljudsrengöring (2ST) — 28 kHz
Gantryroboten placerar arbetsstycket, monterat på pallen, på positioneringsbasen inom denna station. Ultraljudssystemet aktiveras för grundlig rengöring av interna kanaler och döda hål.
För att förlänga ultraljudsrengöringstiden har denna station två positioner. Gantryroboten placerar arbetsstycket i en position samtidigt som den hämtar ett tidigare rengjort arbetsstycke från den andra positionen för överföring till nästa station.
Efter att roboten gripit arbetsstycket återför gantryroboten tomma pallar till lasttåget för nästa arbetsstycke.
Steg 3: Turbulent och punktvis rengöring (3ST) — 1,0 MPa
Rengöringsroboten förer arbetsstycket in i rengöringskammaren och nedsänker det i den turbulenta rengöringstanken. Roboten ändrar flexibelt arbetsstyckets orientering för att skapa turbulent strömning för grundlig ytrengöring.
Efter turbulent rengöring öppnas avtappningsventilen för snabb tömning av tanken. Munstycksboxar runt tankens periferi utför punktbestämd och svepande rengöring av alla ytor. Alla hål och passages har motsvarande munstycken för riktad rengöring. Vattenpassager har funktion för stopprengöring.
Efter rengöring förer roboten arbetsstycket till nästa station.
Steg 4: Höghastighetsrengöring (4ST) — 50 MPa (max 53 MPa)
Roboten förer arbetsstycket till höghastighetsrengöringsstationen. Roboten ändrar arbetsstyckets orientering för att justera det mot höghastighetsmunstyckena för rengöring vid 50 MPa.
Denna station har förmåga att avlägsna burar med högt tryck (positioner bekräftade under ritningsgranskningen). Både raka och roterande munstycken med högt tryck är installerade för fullständig täckning.
Efter rengöring med högt tryck överför roboten arbetsstycket till nästa station.
Steg 5: Omfattande sköljning (5ST) – 0,6 MPa
Överföringsroboten placerar arbetsstycket på sköljningspositioneringspallen. Fastmonterade munstycksboxar utför sprutsköljning samtidigt som vatten fyller stationen, vilket nedsänker arbetsstycket i sköljvätskan för att skapa turbulent strömning och säkerställa grundlig sköljning.
Efter sköljning tar en högeffektiv torkningsprocess bort ytvatten. Överföringsroboten placerar arbetsstycket på utgående positioneringspallen med lutande avtappning under överföringen samt utför kortvarig blåstorkning via fasta munstycken.
Denna station har två positioner för att förlänga sköljtiden.
Steg 6: Vakuumtorkning (6ST) – 10 mbar
Arbetsstycket och pallen transporteras in i vakuumkammaren. Vakuumhuvan stängs för att skapa en tät kammare. Vakuumpannan evakuerar kammaren till 10 mbar, vilket tar bort återstående fukt från alla ytor och interna kanaler.
Efter vakuumtorkning öppnas vakuumhuvan och transportbandet transporterar arbetsstycket och pallen till nästa station.
Steg 7: Kylningssteg (7ST)
Arbetsstycket och pallen transporteras till kylningsstationen. Tvångsventilation med luft sänker komponentens temperatur till 24±4 °C (eller 15–20 °C om omgivningstemperaturen är under 15 °C).
Steg 8: Lossning (8ST)
Arbetsstycket och pallen transporteras till lossningspositionen. Operatören tar bort arbetsstycket. Denna station är utrustad med detektering av arbetsstyckes närvaro samt säkerhetsljusridåer för operatörens skydd.
Högtryckstvättteknik
Systemet har en exceptionellt högtryckskapacitet för rengöring:
| Parameter | Specifikation |
|---|---|
| Rensningstryck | 50 MPa (maximalt justerbar till 53 MPa) |
| Höghäckspump | URACA P3-10-530, 40 L/min, 38 kW |
| KONTROLL | VFD-styrning |
| Nyckelfunktion | Högtrycksavburkningsfunktion |
| Typ av munstycken | Raka munstycken + Rotationsmunstycken |
Ultraljudsrengöringsteknik
| Parameter | Specifikation |
|---|---|
| Frekvens | 28 kHz (bekräftad under utformningsfasen) |
| Konfiguration | 2-station för förlängd rengöringstid |
| Filtrering | Pappersbältesfilter (50 μm) för ultraljudstank |
Teknisk renhetskontroll
För tillverkning av drivlina för nya energifordon påverkar renheten i husets interna kanaler direkt komponenternas prestanda och tillförlitlighet.
Systemet är utformat för att uppfylla strikta renlighetskrav:
| Kravområde | Variant A & B (enligt ISO 16232) | Variant C & D |
|---|---|---|
| Totalt restmaterial | Partikelantalgränser enligt ISO 16232 | ≤9 mg |
| Järnhaltiga partiklar (600–1000 μm) | 0 per 1000 cm² | ≤2 partiklar |
| Icke-järnpartiklar (600–1000 μm) | 9 per 1000 cm² | — |
| Icke-järnpartiklar (1000–1500 μm) | 1 per 1000 cm² | — |
| Maximal icke-metallisk partikel | 1 mm+ (måste vara icke-metallisk) | ≤1800 μm |
| Maximal fiberlängd | — | ≤3000 μm |
| Ytfastighet | APPX 6 480 cm² | — |
Avancerad filtreringshantering
Systemet använder flerstegsfiltrering för varje krets:
Ultraljudsrengöringsfiltrering:
Pappersbandfilter – 500 L/min, 50 μm (1 enhet)
Filtrering i rengöringskretsen:
Korgfilter – 300 L/min, 40 mesh (4 enheter)
Påsefilter – 900 L/min, 20 μm (1 aktiv + 1 reserv)
Inline-påsefilter – 300 L/min, 5 μm (1 aktiv + 1 reserv)
Filtrering i sköljkretsen:
Korgfilter – 300 L/min, 40 mesh (2 enheter)
Inline-påsefilter – 300 L/min, 5 μm (2 aktiva + 1 reserv)
Alla filter är utrustade med blockeringslarm och kan bytas manuellt utan att avbryta produktionen.
Robotsystem
| Parameter | Specifikation |
|---|---|
| Robotmodell | FANUC R-2000iC/210WE |
| Nummer | 1 enhet |
| LASTKAPACITET | 210 kg |
| Styrning | FANUC |
| Nyckelfunktion | Skadefri hantering av arbetsstycken |
ANSÖKNINGSCASE
| Parameter | Specifikation |
|---|---|
| Projekt | Stor tillverkare av NEV-drivlina-komponenter – Rengöringssystem för drivlina-hus |
| Arbetsstycke | Flertalet aluminiumhusvariationer för NEV-drivlina (4 variationer) |
| Cykeltid | Variationer A och B: 100 s/styck / Variationer C och D: 120 s/styck |
| Rengörningstekniker | Ultraljud 28 kHz + Turbulent 1,0 MPa + HP 50 MPa (max 53 MPa) + Sköljning 0,6 MPa + Vakuumtorkning 10 mbar |
| Rengöringstemperatur | 35–45 °C |
| Robot | FANUC R-2000iC/210WE, IP67, 210 kg |
| Styrssystem | Mitsubishi PLC |
| Tankkapacitet | 5 000 L (1 000 + 2 000 + 1 000 + 1 000 L) |
| Total effekt | 205 kW (inklusive 90 kW värmeelement) |
| Spår | 13 500 × 7 400 mm |
Komplett rengörningslösning
Big Bird Industrial erbjuder omfattande ingenjörlösningar inklusive:
Processutveckling
Komponentanalys för NEV-drivlina-hus
Utformning av rengöringsprocessen
Utvärdering av renhetskrav enligt ISO 16232
Utrustningsintegration
Ultraljudsrengöringssystem (28 kHz, 2 stationer)
Högtrycksrengöring (50 MPa, max 53 MPa)
Vacuumtorkningsteknik (10 mbar)
Automatiska verktygsbytssystem
Flerstegsfiltreringshantering
Transportband- och pallhanteringssystem
Smart Manufacturing-anslutning
MES-gränssnitt
Produktionsdatainsamling
Varför välja Big Bird Industrial
Komponentupplevelse för fordon med ny energi
Big Bird Industrial specialiserar sig på precisionsrengöringslösningar för bilmotor- och ny energi fordonsdrivlinskomponenter, med bevisad erfarenhet av rengöring av höljen för flera NEV-applikationer.
Högtrycksrengöringsteknik (50 MPa)
Systemet levererar högtrycksrengöring upp till 50 MPa (max 53 MPa) med högtrycksavkantning – ett av de högsta trycksystemen som finns tillgängliga – vilket säkerställer effektiv borttagning av envisa föroreningar och avkantningar från komplexa höljegeometrier.
Ultraljud + högtryck kombinerad teknik
Systemet integrerar ultraljudsrengöring (28 kHz) och högtrycksrengöring (50 MPa) i en enda produktionssekvens, vilket möjliggör grundlig rengöring av både interna döda hål och yttre ytor.
Systemnivåns ingenjörsförmåga
Företaget erbjuder kompletta lösningar från utveckling av rengöringsprocesser till produktionssammanföring, inklusive ultraljudsrengöring, högtrycksrengöring, vakuumtorkning och anslutning till MES.
Anpassad icke-standardteknik
Varje komponent och produktionslinje har unika krav. Big Bird Industrial erbjuder anpassade tekniklösningar baserat på:
Komponentstruktur och materialanalys
Utveckling av rengöringsprocess
Anpassad fästutrustning och automatiseringsdesign
Konfiguration för automatisk verktygsbyt
Fabrikslayout och integrering av produktionsflöde
Vanliga frågor
Vilka komponenter behandlar detta rengöringssystem?
Detta system är utformat för aluminiumhållare för drivlina som används i tillverkning av fordon med ny energi – fyra varianter med kompatibilitet för enstaka pall och automatisk verktygsbyt.
Vilket rengöringstryck är tillgängligt?
Systemet levererar högtrycksrengöring upp till 50 MPa (max justerbar till 53 MPa) med möjlighet till högtrycksavburkning.
Vilka rengöringstekniker är integrerade?
Systemet integrerar ultraljudsrengöring (28 kHz, 2 stationer), turbulensrengöring (1,0 MPa), högtrycksrengöring (50 MPa), sprayavspolning, vakuumtorkning (10 mbar) och kylning.
Vilka föroreningar kan tas bort?
Det tar bort metallspån, rester av skärvätska och partikelföroreningar från komplexa interna kanaler och yttre ytor.
Vilka renhetsnivåer kan uppnås?
Enligt ISO 16232 för två varianter med strikta gränser för partikelstorleksfördelning; totala rester ≤9 mg för de andra två varianterna med maximala partikelstorleksgränser på 1 000–1 800 μm.
Hur hanteras olika varianter?
Systemet har automatisk modelligenkänning, enstaka pallkonstruktion (ingen pallbyte) och automatisk verktygsbyt mellan grepparsats.
Rengöring av drivlinjehus i tillverkning av fordon med ny energi
Rengöring av drivlinaens housing i tillverkning av fordon med ny energi
Rengöring av drivlinaens housing är en avgörande process i tillverkning av fordon med ny energi. Aluminiumhousing med komplexa interna geometrier kräver avancerade rengöringstekniker för att ta bort metallspån, rester av skärvätska och partikulär förorening. Ultraljudsrengöring når interna hålrum och döda hål som konventionell sprayrengöring inte kan nå, medan högtrycksrengöring ger den rengöringskraft som krävs för envisa föroreningar.
Kombinerad ultraljuds- och högtrycksrengöring för komponenter till fordon med ny energi
NEV-kraftdrivhus ställer unika rengöringsutmaningar på grund av sina komplexa geometrier och strikta renhetskrav. Kombinerad ultraljudsrengöring (28 kHz) och högtrycksrengöring (50 MPa) säkerställer fullständig borttagning av föroreningar från både interna döda hål och yttre ytor. Tvåställningsultraljudskonfigurationer möjliggör förlängda rengöringstider utan att påverka den totala produktionsgenomströmningen.
Högtrycksavkantningsteknik (50 MPa)
Högtrycksrengöring vid 50 MPa (max 53 MPa) med avkantningsfunktion ger överlägsen borttagning av föroreningar och skärvor från precisionskomponenter till NEV-kraftdrivsystem. Extremt högt tryck tar effektivt bort envisa bearbetningsskärvor och partikelföroreningar från komplexa interna kanaler som konventionell rengöring inte kan hantera, vilket förbättrar komponentkvaliteten och monteringspålitligheten.
Filtreringshantering vid rengöring av NEV-komponenter
Effektiv filtrering är avgörande för att upprätthålla konsekvent rengöringskvalitet i tillverkningen av NEV-komponenter. Flervågsfiltreringskonfigurationer med pappersbandfilter, korgfilter och påsefilter (ner till 5 μm) säkerställer att rengöringsvätskans kvalitet bibehålls. Blockeringslarm med möjlighet till kontinuerlig byte möjliggör obegränsad drift utan produktionsavbrott.
Tekniska specifikationer
| Specifikation | BESKRIVNING |
|---|---|
| Produkttyp | NEV-drivlina-hus ultraljuds- och högtrycksrengöringssystem |
| Användning | Rengöring av ny energi fordons drivlina-hus |
| Arbetsstycke | Flertalet aluminiumhusvarianter för NEV-drivlina |
| Rengöringstekniken | Ultraljud (28 kHz) + turbulent (1,0 MPa) + HP (50 MPa, max 53 MPa) + sköljning (0,6 MPa) + vakuumtorkning (10 mbar) |
| Rengöringstemperatur | 35–45 °C (elvärmning) |
| Cykeltid | ≤100 s / ≤120 s per styck (beroende på variant) – anpassningsbart |
| Robotmodell | FANUC R-2000iC/210WE |
| Robotens bärförmåga | 210 kg |
| Höghäckspump | URACA P3-10-530, 40 L/min, MAX 53 MPa, 38 kW |
| Vakuumpump | Leybold SV220B, 200 m³/h, 4 kW |
| Styrssystem | Mitsubishi PLC |
| HMI | Mitsubishi GT2710-STBD |
| Tankkapacitet | 5 000 L (1 000 + 2 000 + 1 000 + 1 000 L) |
| Filtreringssystem | Flervågs: pappersband (50 μm) / korg (40 mesh) / påse (20 μm / 5 μm) |
| Total effekt | 205 kW (inklusive 90 kW värmeelement) |
| Komprimerad Luft | 2 Nm³/min |
| Vattenförbrukning | 5 000 L |
| Bullernivå | ≤85 dB (vid 1 meters avstånd) |
| Spår | 13 500 × 7 400 mm |
