
 EN



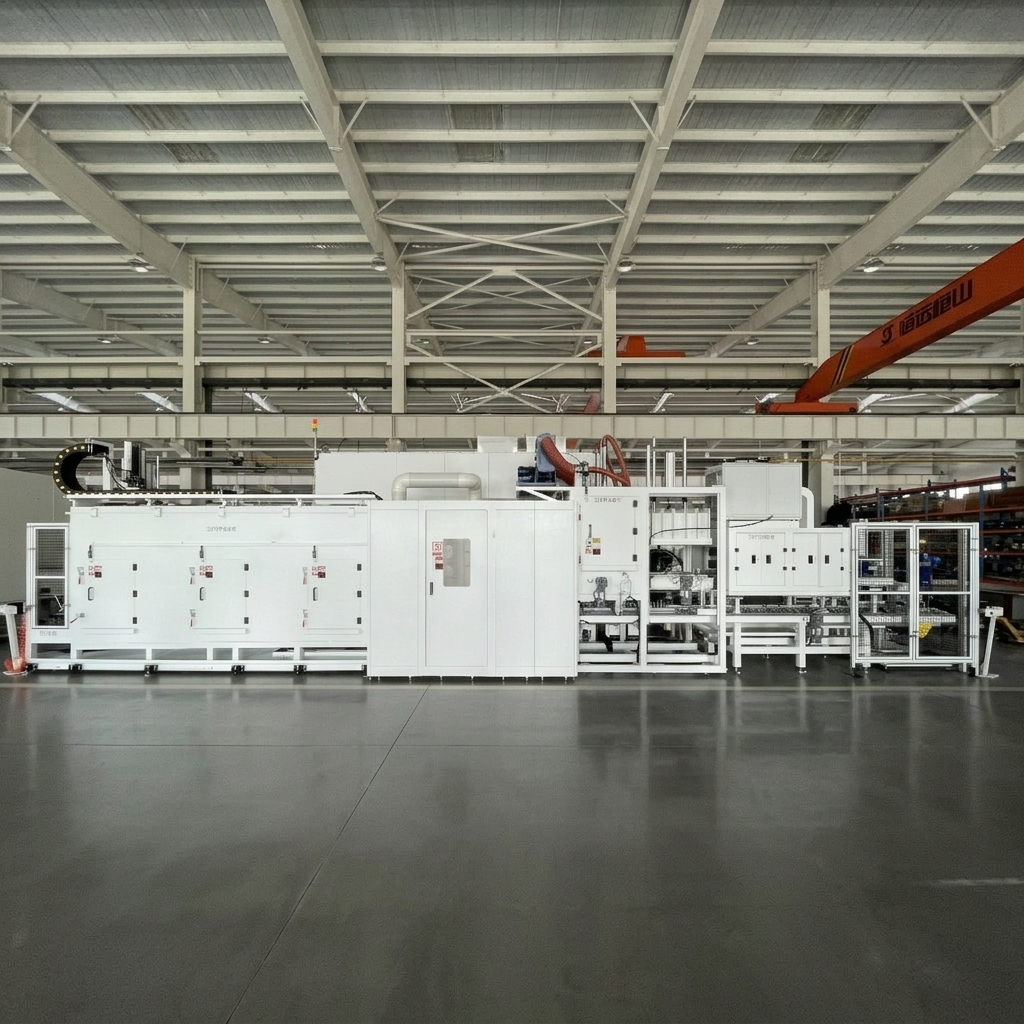
System zur Ultraschall- und Hochdruckreinigung von Antriebsgehäusen für Fahrzeuge mit alternativen Antrieben in der Fertigung
Maßgeschneiderte schlüsselfertige Lösung für einen führenden Hersteller von Komponenten für Antriebsstränge von Fahrzeugen mit alternativen Antrieben
Anwendung: Gehäusereinigung für Antriebsstränge bei der Fertigung von Fahrzeugen mit alternativen Antrieben
Werkstück: Aluminium-Antriebsstranggehäuse / Komponentengehäuse für Fahrzeuge mit alternativen Antrieben – mehrere Varianten
Reinigungsverfahren: Ultraschallreinigung (28 kHz, 2 Stationen) + Turbulenzreinigung (1,0 MPa) + Hochdruckreinigung (50 MPa, max. 53 MPa) + Sprühspülung (0,6 MPa) + Tauch-Turbulenzspülung + Vakuumtrocknung (10 mbar) + Kühlung
Reinigungsdruck: Hochdruck: 50 MPa (max. 53 MPa) / Turbulenzdruck: 1,0 MPa / Spüldruck: 0,6 MPa – anpassbar
Ultraschallreinigung: ultraschallreinigung mit 28 kHz und 2-Stationen-Konfiguration – anpassbar
Reinigungstemperatur: 35–45 °C (elektrische Heizung) — anpassbar
Zykluszeit: ≤100 Sekunden pro Werkstück (ausgewählte Varianten) / ≤120 Sekunden pro Werkstück – je nach Anforderungen der Fertigungslinie anpassbar
Sauberkeitsanforderung: Nach ISO 16232 mit strengen Grenzwerten für die Partikelgrößenverteilung; Gesamt-Rückstand ≤9 mg – kundenspezifisch anpassbar
Trocknungstechnologie: Vakuumtrocknung (10 mbar) + Abkühlung auf 24±4 °C
Filterungssystem: Mehrstufige Filtration (50 μm / 20 μm / 5 μm) – kundenspezifisch anpassbar
Roboter-Konfiguration: 6-Achsen-Roboter (IP67, Traglast 210 kg) mit automatischem Werkzeugwechsel – kundenspezifisch anpassbar
Laden/Entladen: Manuelles Be- und Entladen / Automatischer Transport – kundenspezifisch anpassbar
BESCHREIBUNG
Ultraschall- und Hochdruckreinigungsanlage für Antriebsgehäuse von Fahrzeugen mit neuer Energie
Die industrielle Antriebsgehäusereinigungsanlage Big Bird wurde für die Reinigung von Aluminiumgehäusen nach der Bearbeitung im Rahmen der Fertigung von Antriebskomponenten für Fahrzeuge mit neuer Energie entwickelt. Die Anlage entfernt Bearbeitungsspäne, Rückstände von Kühlschmierstoffen sowie partikuläre Verunreinigungen vor der Endmontage.
Die Anlage wird als schlüsselfertige Lösung inklusive Konstruktion, Fertigung, Installation und Inbetriebnahme bereitgestellt.
Werkstückanwendungen
Die Anlage verarbeitet mehrere Varianten von Antriebsgehäusen:
| Variante | Material | Anwendung |
|---|---|---|
| Variante A | Aluminiumlegierung | Antriebsgehäuse für Fahrzeuge mit neuer Energie |
| Variante B | Aluminiumlegierung | Antriebsgehäuse für Fahrzeuge mit neuer Energie |
| Variante C | Aluminiumlegierung | Antriebsgehäuse für Fahrzeuge mit neuer Energie |
| Variante D | Aluminiumlegierung | Antriebsgehäuse für Fahrzeuge mit neuer Energie |
Alle Werkstücke sind Aluminiumgehäuse für Antriebsanwendungen in Fahrzeugen mit neuer Energie. Die Anlage verfügt über ein einheitliches Palettenkonzept, das mit allen vier Varianten kompatibel ist und somit einen Palettenwechsel zwischen den Varianten überflüssig macht.
Automatische Mischproduktion
Das System unterstützt die automatische Mischmodellfertigung mit:
Werkstückerkennung
Durchlicht-Photoelektrische Sensoren erfassen formbedingte Unterschiede der Werkstücke zur automatischen Modellerkennung.
Automatischer Werkzeugwechsel
Die Anlage verfügt über zwei Greifersätze:
Varianten A & B: Gemeinsamer Greifersatz
Varianten C & D: Gemeinsamer Greifersatz
Automatischer Werkzeugwechsel über Schnellwechselsystem (1 Hauptplatte + 2 Nebenplatten) für nahtloses Variantenwechseln
Einzel-Palette-Design
Ein Palettentyp nimmt alle vier Werkstückvarianten auf und eliminiert so die Umrüstzeit für den Palette-Wechsel.
Gantry-Roboter-Transfer
Ein Gantry-Roboter transportiert Werkstücke zwischen Stationen und ermöglicht so eine effiziente zweistationige Ultraschallreinigungskonfiguration.
Mehrstufiger Reinigungsprozess
Das System kombiniert mehrere Reinigungstechnologien in einer automatisierten 8-Stufen-Sequenz:
Stufe 1: Beladen (1. ST)
Der Bediener platziert das Werkstück auf die Lade-Wagen-Palette. Der Wagen transportiert das Werkstück zur Aufnahmeposition des Gantry-Roboters. Der Gantry-Roboter greift das Werkstück samt Palette zum Transport zur nächsten Station.
Diese Station verfügt über eine Werkstück-Anwesenheitserkennung und Modellidentifikation mittels Durchlicht-Photoelektrischer Sensoren. Das Einzel-Palette-Design unterstützt alle vier Varianten.
Stufe 2: Ultraschallreinigung (2ST) — 28 kHz
Der Gantry-Roboter platziert das werkstücktragende Palette auf die Positionierbasis innerhalb dieser Station. Das Ultraschallsystem aktiviert sich zur gründlichen Reinigung von Innenpassagen und Sacklöchern.
Um die Ultraschallreinigungszeit zu verlängern, verfügt diese Station über zwei Positionen. Der Portalroboter platziert das Werkstück an einer Position, während er ein zuvor gereinigtes Werkstück von der anderen Position entnimmt, um es zur nächsten Station zu transportieren.
Nach dem Greifen durch den Roboter bringt der Portalroboter leere Paletten zur Ladevorrichtung zurück, um sie für das nächste Werkstück bereitzustellen.
Stufe 3: Turbulente und punktgenaue Reinigung (3ST) – 1,0 MPa
Der Reinigungsroboter überführt das Werkstück in die Reinigungskammer und taucht es in den turbulenten Reinigungstank ein. Der Roboter passt die Orientierung des Werkstücks flexibel an, um eine turbulente Strömung zu erzeugen und so eine gründliche Oberflächenreinigung zu gewährleisten.
Nach der turbulenten Reinigung öffnet sich das Ablaufventil des Tanks für eine schnelle Entleerung. Düsenkästen am Umfang des Tanks führen eine punktgenaue sowie eine Abtastreinigung aller Oberflächen durch. Für alle Bohrungen und Durchgänge sind jeweils spezifische Düsen vorgesehen, um gezielt zu reinigen. Für Wasserpassagen ist eine Stopfenreinigungsfunktion vorhanden.
Nach der Reinigung überführt der Roboter das Werkstück zur nächsten Station.
Stufe 4: Hochdruckreinigung (4ST) — 50 MPa (max. 53 MPa)
Der Roboter überführt das Werkstück zur Hochdruckreinigungsstation. Der Roboter ändert die Orientierung des Werkstücks, um es mit den Hochdruckdüsen für die Reinigung mit 50 MPa auszurichten.
Diese Station verfügt über Hochdruckentgratungsfähigkeit (Positionen wurden während der Zeichnungsprüfung bestätigt). Sowohl gerade als auch rotierende Hochdruckdüsen sind für eine umfassende Abdeckung konfiguriert.
Nach der Hochdruckreinigung überführt der Roboter das Werkstück zur nächsten Station.
Stufe 5: Vollständige Spülung (5ST) — 0,6 MPa
Der Transporthubroboter platziert das Werkstück auf der Positionierpalette für die Spülung. Feststehende Düsenkästen führen eine Sprühspülung durch, während Wasser die Station füllt und das Werkstück in Spülflüssigkeit eintaucht, um eine turbulente Strömung für eine gründliche Spülung zu erzeugen.
Nach dem Spülen entfernt die Hochleistungs-Trocknung die Oberflächenfeuchtigkeit. Der Transferroboter platziert das Werkstück während des Transfers auf der Ausgangspositionierpalette mit Neigungs-Entwässerung und führt eine kurze Gebläse-Trocknung an festen Düsen durch.
Diese Station verfügt über zwei Positionen, um die Spülzeit zu verlängern.
Stufe 6: Vakuumtrocknung (6ST) – 10 mbar
Das Werkstück und die Palette werden in die Vakuumkammer transportiert. Die Vakuumhaube schließt sich, um eine dichte Kammer zu bilden. Die Vakuumpumpe evakuiert die Kammer bis auf 10 mbar und entfernt so die Restfeuchtigkeit von allen Oberflächen sowie inneren Kanälen.
Nach der Vakuumtrocknung öffnet sich die Vakuumhaube, und der Förderer transportiert das Werkstück und die Palette zur nächsten Station.
Stufe 7: Kühlung (7ST)
Das Werkstück und die Palette werden zur Kühlstation gefördert. Eine Zwangsluftkühlung senkt die Komponententemperatur auf 24 ± 4 °C (bzw. auf 15–20 °C, wenn die Umgebungstemperatur unter 15 °C liegt).
Stufe 8: Entladen (8ST)
Das Werkstück und die Palette werden zur Entladeposition gefördert. Der Bediener entnimmt das Werkstück. Diese Station verfügt über eine Werkstückschutz-Erkennung und Sicherheitslichtvorhänge zum Schutz des Bedieners.
Hochdruckreinigungstechnologie
Das System zeichnet sich durch außergewöhnliche Hochdruckreinigungsleistung aus:
| Parameter | Spezifikation |
|---|---|
| Reinigungsdruck | 50 MPa (maximal einstellbar: 53 MPa) |
| Hochdruckpumpe | URACA P3-10-530, 40 L/min, 38 kW |
| KONTROLLE | Drehzahlregelung |
| Schlüsselmerkmal | Hochdruck-Entgrat-Funktion |
| Düsenarten | Gerade Düsen + Rotierende Düsen |
Ultraschall-Reinigungstechnologie
| Parameter | Spezifikation |
|---|---|
| Frequenz | 28 kHz (während der Konstruktion bestätigt) |
| Konfiguration | 2-Stationen für verlängerte Reinigungszeit |
| Filtration | Papierbandfilter (50 μm) für den Ultraschallbehälter |
Technische Sauberkeitskontrolle
Bei der Fertigung von Antriebssträngen für Fahrzeuge mit alternativen Antrieben beeinflusst die Sauberkeit der inneren Kanäle des Gehäuses direkt die Leistung und Zuverlässigkeit der Komponenten.
Das System ist so konzipiert, dass es strenge Reinheitsanforderungen erfüllt:
| Anforderungsbereich | Variante A & B (gemäß ISO 16232) | Variante C & D |
|---|---|---|
| Gesamt-Rückstand | Partikelanzahl-Grenzwerte gemäß ISO 16232 | ≤9 mg |
| Eisenhaltige Partikel (600–1000 μm) | 0 pro 1000 cm² | ≤2 Partikel |
| Nichteisenhaltige Partikel (600–1000 μm) | 9 pro 1000 cm² | — |
| Nichteisen-Partikel (1000–1500 μm) | 1 pro 1000 cm² | — |
| Maximale nichtmetallische Partikel | 1 mm und größer (muss nichtmetallisch sein) | ≤1800 μm |
| Maximale Faserlänge | — | ≤3000 μm |
| Oberfläche | Ca. 6.480 cm² | — |
Fortgeschrittene Filterungssteuerung
Das System verwendet eine mehrstufige Filtration für jeden Kreislauf:
Ultraschallreinigungsfiltration:
Papierbandfilter — 500 L/min, 50 μm (1 Einheit)
Filterung im Reinigungskreislauf:
Korbfilter — 300 L/min, 40 Maschen (4 Einheiten)
Beutelfilter — 900 L/min, 20 μm (1 aktiv + 1 Reserve)
Inline-Beutelfilter — 300 L/min, 5 μm (1 aktiv + 1 Reserve)
Spülkreisfilterung:
Korbfilter — 300 L/min, 40 Maschen (2 Einheiten)
Inline-Beutelfilter — 300 L/min, 5 μm (2 aktiv + 1 Reserve)
Alle Filter verfügen über Verstopfungsalarmanzeigen mit manueller Austauschmöglichkeit ohne Produktionsunterbrechung.
Robotersystem
| Parameter | Spezifikation |
|---|---|
| Modell des Roboters | FANUC R-2000iC/210WE |
| Nummer | 1 Einheit |
| NUTZLAST | 210 kg |
| Regler | Fanuc |
| Schlüsselmerkmal | Schonende Werkstückhandhabung |
ANWENDUNGSFALL
| Parameter | Spezifikation |
|---|---|
| Projekt | Großer NEV-Antriebskomponentenhersteller — Reinigungssystem für Antriebsgehäuse |
| Werkstück | Mehrere Aluminium-Gehäusevarianten für NEV-Antriebe (4 Varianten) |
| Taktzeit | Varianten A & B: 100 s/Stück / Varianten C & D: 120 s/Stück |
| Reinigungstechnologien | Ultraschall 28 kHz + Turbulenz 1,0 MPa + Hochdruck 50 MPa (max. 53 MPa) + Spülen 0,6 MPa + Vakuumtrocknung 10 mbar |
| Reinigungstemperatur | 35–45 °C |
| Roboter | FANUC R-2000iC/210WE, IP67, 210 kg |
| Steuersystem | Mitsubishi PLC |
| Tankkapazität | 5.000 L (1.000 + 2.000 + 1.000 + 1.000 L) |
| Gesamtleistung | 205 kW (einschließlich 90-kW-Heizungen) |
| Fußabdruck | 13.500 × 7.400 mm |
Komplettlösung für die Reinigung
Big Bird Industrial bietet umfassende technische Lösungen an, darunter:
Prozessentwicklung
Komponentenanalyse für Antriebsgehäuse von NEV
Reinigungsprozess-Design
Bewertung der Sauberkeitsanforderung nach ISO 16232
Geräteintegration
Ultraschallreinigungsanlagen (28 kHz, 2 Stationen)
Hochdruckreinigung (50 MPa, max. 53 MPa)
Vakuumtrocknungstechnologie (10 mbar)
Automatische Werkzeugwechselsysteme
Mehrstufiges Filtermanagement
Förder- und Palettenhandhabungssysteme
Smart-Manufacturing-Anbindung
MES-Schnittstelle
Produktdatenakquisition
Warum Big Bird Industrial wählen?
Neue-Energie-Fahrzeug-Komponenten-Erfahrung
Big Bird Industrial spezialisiert sich auf Präzisionsreinigungslösungen für Komponenten des Antriebsstrangs von Kraftfahrzeugen und neuen Energiefahrzeugen mit nachgewiesener Erfahrung bei der Gehäusereinigung für mehrere NEV-Anwendungen.
Hochdruckreinigungstechnologie (50 MPa)
Das System liefert Hochdruckreinigung bis zu 50 MPa (max. 53 MPa) mit Hochdruckentgratungsfunktion – eines der höchstdruckfähigen Systeme am Markt – und gewährleistet so die wirksame Entfernung hartnäckiger Verunreinigungen und Grate aus komplexen Gehäusegeometrien.
Ultraschall- plus Hochdruck-Kombinationstechnologie
Das System integriert Ultraschallreinigung (28 kHz) und Hochdruckreinigung (50 MPa) in einer einzigen Produktionssequenz und ermöglicht dadurch eine gründliche Reinigung sowohl innerer Sacklöcher als auch äußerer Oberflächen.
Systemübergreifende Ingenieurkompetenz
Das Unternehmen bietet komplette Lösungen – von der Entwicklung des Reinigungsprozesses bis zur Integration in die Serienfertigung – einschließlich Ultraschallreinigung, Hochdruckreinigung, Vakuumtrocknung und MES-Anbindung.
Kundenspezifische Sondermaschinenbau-Lösungen
Jedes Bauteil und jede Fertigungslinie stellt individuelle Anforderungen. Big Bird Industrial bietet kundenspezifische Engineering-Lösungen basierend auf:
Analyse der Bauteilstruktur und -werkstoffe
Entwicklung des Reinigungsprozesses
Kundenspezifischem Spann- und Automatisierungskonzept
Konfiguration mit automatischem Werkzeugwechsel
Integration in die Fabrikplanung und den Produktionsfluss
FAQ
Welche Komponenten verarbeitet dieses Reinigungssystem?
Dieses System ist für Aluminium-Antriebsstranggehäuse in der Fertigung neuer Energiefahrzeuge ausgelegt – vier Varianten mit Einzel-Palette-Kompatibilität und automatischem Werkzeugwechsel.
Welcher Reinigungsdruck steht zur Verfügung?
Das System liefert Hochdruckreinigung bis zu 50 MPa (maximal einstellbar auf 53 MPa) mit Hochdruckentgratfunktion.
Welche Reinigungstechnologien sind integriert?
Das System integriert Ultraschallreinigung (28 kHz, 2 Stationen), Turbulenzreinigung (1,0 MPa), Hochdruckreinigung (50 MPa), Sprühspülung, Vakuumtrocknung (10 mbar) und Kühlung.
Welche Verunreinigungen können entfernt werden?
Es entfernt Metallspäne, Rückstände von Schneidflüssigkeiten sowie partikuläre Verunreinigungen aus komplexen inneren Kanälen und äußeren Oberflächen.
Welche Sauberkeitsstufen sind erreichbar?
Gemäß ISO 16232 für zwei Varianten mit strengen Grenzwerten für die Partikelgrößenverteilung; Gesamt-Rückstand ≤9 mg für die anderen beiden Varianten mit maximaler Partikelgröße von 1.000–1.800 μm.
Wie werden verschiedene Varianten behandelt?
Das System verfügt über automatische Modellerkennung, ein einzelnes Palettenkonzept (kein Palettenwechsel) und automatischen Werkzeugwechsel zwischen Greifersätzen.
Antriebsgehäusereinigung bei der Herstellung von Fahrzeugen mit neuer Energie
Getriebegehäusereinigung in der Herstellung von Fahrzeugen mit alternativen Antrieben
Die Reinigung von Antriebsgehäusen ist ein kritischer Prozess in der Fertigung neuer Energiefahrzeuge. Aluminiumgehäuse mit komplexen inneren Geometrien erfordern fortschrittliche Reinigungstechnologien, um Metallspäne, Rückstände von Zerspanungsflüssigkeiten und partikuläre Verunreinigungen zu entfernen. Ultraschallreinigung erreicht innere Hohlräume und Sacklöcher, auf die herkömmliche Sprühreinigung nicht zugreifen kann, während Hochdruckreinigung die erforderliche Reinigungskraft für hartnäckige Verunreinigungen liefert.
Kombinierte Ultraschall- und Hochdruckreinigung für NEV-Komponenten
NEV-Antriebsgehäuse stellen aufgrund ihrer komplexen Geometrien und strengen Sauberkeitsanforderungen besondere Reinigungsherausforderungen dar. Die kombinierte Technologie aus Ultraschallreinigung (28 kHz) und Hochdruckreinigung (50 MPa) gewährleistet eine gründliche Entfernung von Verunreinigungen sowohl aus inneren Sacklöchern als auch von äußeren Oberflächen. Zweistufige Ultraschallkonfigurationen ermöglichen verlängerte Reinigungszeiten, ohne die gesamte Produktionsdurchsatzleistung zu beeinträchtigen.
Hochdruckentgratungstechnologie (50 MPa)
Hochdruckreinigung mit 50 MPa (max. 53 MPa) und Entgratkraft bietet eine überlegene Entfernung von Verunreinigungen und Graten an präzisen NEV-Antriebskomponenten. Der extreme Druck entfernt wirksam hartnäckige spanende Gratreste und partikuläre Verunreinigungen aus komplexen inneren Kanälen, die mit konventioneller Reinigung nicht zugänglich sind, wodurch die Komponentenqualität und Montagezuverlässigkeit verbessert werden.
Filtermanagement bei der Reinigung von NEV-Komponenten
Eine effektive Filtration ist entscheidend für eine konsistente Reinigungsqualität in der Fertigung von NEV-Komponenten. Mehrgliedrige Filterkonfigurationen mit Papierbandfiltern, Korbfiltern und Beutelfiltern (bis zu 5 μm) gewährleisten die Aufrechterhaltung der Reinigungsflüssigkeitsqualität. Verstopfungsalarmsysteme mit unterbrechungsfreiem Wechsel ermöglichen einen kontinuierlichen Betrieb ohne Produktionsunterbrechungen.
Technische Spezifikationen
| Spezifikation | BESCHREIBUNG |
|---|---|
| Produkttyp | Ultraschall- und Hochdruckreinigungssystem für NEV-Antriebshäuser |
| Anwendung | Reinigung von Antriebshäusern für Fahrzeuge mit neuer Energie |
| Werkstück | Mehrere Aluminium-Hausvarianten für NEV-Antriebe |
| Reinigungstechnologie | Ultraschall (28 kHz) + Turbulenz (1,0 MPa) + HP (50 MPa, max. 53 MPa) + Spülen (0,6 MPa) + Vakuumtrocknung (10 mbar) |
| Reinigungstemperatur | 35–45 °C (elektrische Heizung) |
| Taktzeit | ≤100 s / ≤120 s pro Stück (je nach Variante) – anpassbar |
| Modell des Roboters | FANUC R-2000iC/210WE |
| Roboter-Nutzlast | 210 kg |
| Hochdruckpumpe | URACA P3-10-530, 40 L/min, MAX 53 MPa, 38 kW |
| Vakuumpumpe | Leybold SV220B, 200 m³/h, 4 kW |
| Steuersystem | Mitsubishi PLC |
| HMI | Mitsubishi GT2710-STBD |
| Tankkapazität | 5.000 L (1.000 + 2.000 + 1.000 + 1.000 L) |
| Filtersystem | Mehrstufig: Papierband (50 μm) / Korb (40 Maschen) / Beutel (20 μm / 5 μm) |
| Gesamtleistung | 205 kW (einschließlich 90-kW-Heizungen) |
| Druckluft | 2 Nm³/min |
| Wasserverbrauch | 5.000 L |
| Geräuschpegel | ≤85 dB (in 1 m Entfernung) |
| Fußabdruck | 13.500 × 7.400 mm |
