
 EN



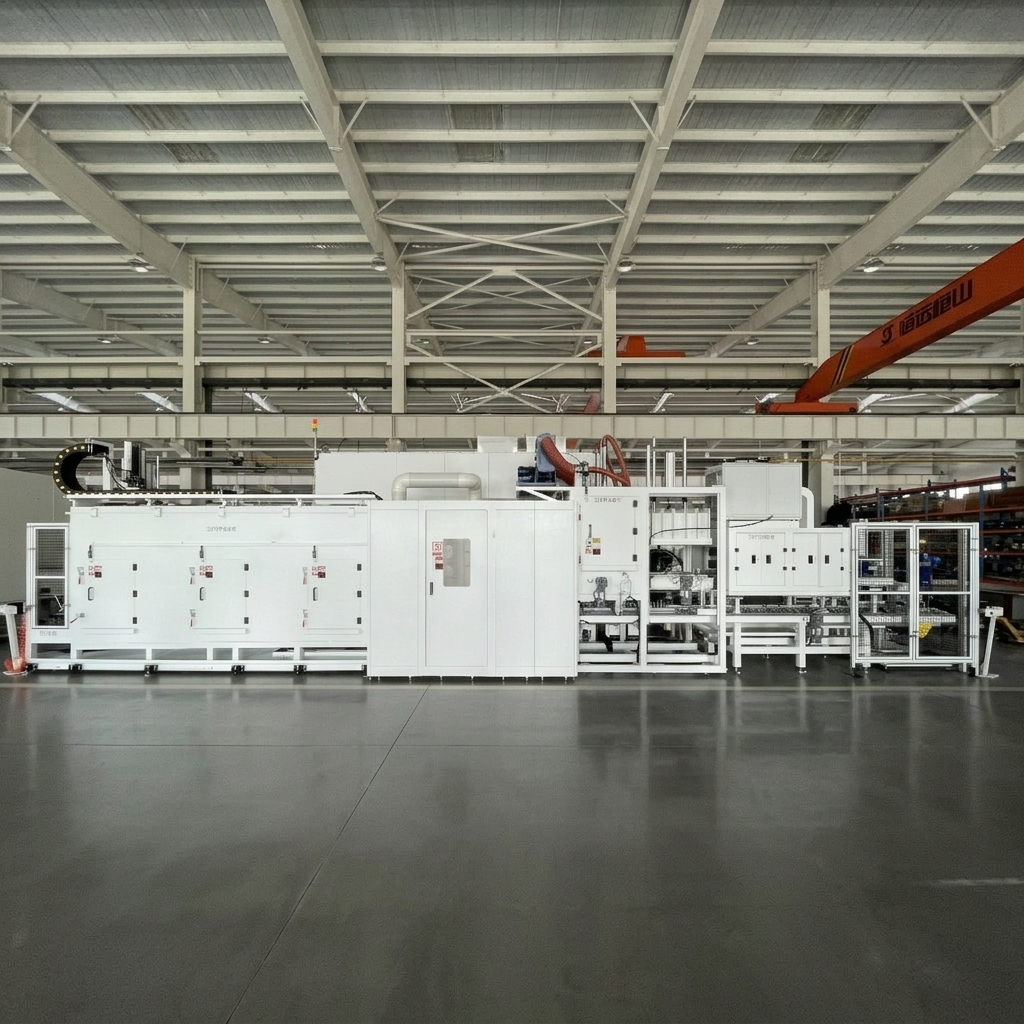
Système de nettoyage par ultrasons et à haute pression pour boîtiers de transmission de véhicules à énergie nouvelle dans la fabrication de VÉ
Solution clé en main personnalisée destinée à un important fabricant de composants de chaîne cinématique électrique pour véhicules à énergie nouvelle
Application : Nettoyage des boîtiers de groupe motopropulseur pour la fabrication de véhicules à énergie nouvelle
Pièce : Boîtiers en aluminium pour groupe motopropulseur / boîtiers de composants pour véhicules à énergie nouvelle — plusieurs variantes
Procédé de nettoyage : Nettoyage à ultrasons (28 kHz, 2 postes) + nettoyage turbulent (1,0 MPa) + nettoyage haute pression (50 MPa, max 53 MPa) + rinçage par pulvérisation (0,6 MPa) + rinçage turbulent par immersion + séchage sous vide (10 mbar) + refroidissement
Pression de nettoyage : Haute pression 50 MPa (max 53 MPa) / turbulent 1,0 MPa / rinçage 0,6 MPa — personnalisable
Nettoyage par ultrasons : nettoyage à ultrasons à 28 kHz avec configuration à 2 postes — personnalisable
Température de nettoyage : 35–45 °C (chauffage électrique) — personnalisable
Temps de cycle : ≤ 100 secondes par pièce (variantes sélectionnées) / ≤ 120 secondes par pièce — personnalisable selon les exigences de la ligne de production
Exigence de propreté : Conformément à la norme ISO 16232 avec des limites strictes de distribution granulométrique ; résidu total ≤ 9 mg — personnalisable selon les exigences du client
Technologie de séchage : Séchage sous vide (10 mbar) + refroidissement à 24 ± 4 °C
Système de Filtration: Filtration multicouche (50 μm / 20 μm / 5 μm) — personnalisable
Configuration robotisée : robot à 6 axes (IP67, charge utile de 210 kg) avec changement automatique d’outils — personnalisable
Chargement/Déchargement : Chargement manuel / transfert automatique / déchargement manuel — personnalisable
DESCRIPTION
Système de nettoyage par ultrasons et à haute pression pour le boîtier de groupe motopropulseur des véhicules à énergie nouvelle
Le système industriel Big Bird de nettoyage du boîtier de groupe motopropulseur a été développé pour le nettoyage post-usinage des boîtiers en aluminium utilisés dans la fabrication des groupes motopropulseurs des véhicules à énergie nouvelle. Ce système élimine les copeaux d’usinage, les résidus de fluide de coupe et les contaminations particulaires avant l’assemblage final.
L’équipement est fourni sous forme de solution clé en main, incluant conception, fabrication, installation et mise en service.
Applications sur pièces
Le système accepte plusieurs variantes de boîtiers de groupe motopropulseur :
| Variante | Matériau | Application |
|---|---|---|
| Variante A | Alliage d'aluminium | Boîtier de groupe motopropulseur pour véhicules à énergie nouvelle (NEV) |
| Variante B | Alliage d'aluminium | Boîtier de groupe motopropulseur pour véhicules à énergie nouvelle (NEV) |
| Variante C | Alliage d'aluminium | Boîtier de groupe motopropulseur pour véhicules à énergie nouvelle (NEV) |
| Variante D | Alliage d'aluminium | Boîtier de groupe motopropulseur pour véhicules à énergie nouvelle (NEV) |
Toutes les pièces sont des boîtiers en aluminium destinés aux applications de groupe motopropulseur pour véhicules à énergie nouvelle. Le système utilise une conception unique de palette compatible avec les quatre variantes, éliminant ainsi la nécessité de changer de palette entre les variantes.
Production automatique mixte
Le système prend en charge la production automatique multi-modèles avec :
Identification des pièces usinées
Des capteurs photoélectriques à faisceau traversant détectent les différences de forme des pièces afin de reconnaître automatiquement le modèle.
Changement automatique d'outil
Le système comporte deux jeux de pinces :
Variantes A et B : jeu de pinces partagé
Variantes C et D : jeu de pinces partagé
Changement automatique d'outil via un système de changement rapide (1 plaque mère + 2 plaques secondaires) pour une commutation fluide entre variantes
Conception à palette unique
Un seul type de palette accueille les quatre variantes de pièces usinées, éliminant ainsi le temps de changement de palette.
Transfert par robot portique
Un robot portique transfère les pièces usinées entre les postes, permettant une configuration efficace de nettoyage ultrasonore à deux postes.
Processus de nettoyage en plusieurs étapes
Le système combine plusieurs technologies de nettoyage dans une séquence automatisée en 8 étapes :
Étape 1 : Chargement (1RE)
L'opérateur place la pièce usinée sur la palette du chariot de chargement. Le chariot transfère la pièce usinée jusqu'à la position de préhension du robot portique. Ce dernier saisit la pièce usinée et sa palette pour le transfert vers le poste suivant.
Ce poste intègre une détection de présence de la pièce usinée et une reconnaissance du modèle au moyen de capteurs photoélectriques à faisceau traversant. La conception à palette unique accueille les quatre variantes.
Étape 2 : Nettoyage ultrasonore (2ST) — 28 kHz
Le robot portique dépose la pièce usinée, montée sur sa palette, sur la base de positionnement située dans ce poste. Le système ultrasonore s'active pour un nettoyage approfondi des passages internes et des alésages borgnes.
Pour prolonger la durée du nettoyage par ultrasons, cette station comporte deux postes. Le robot à portique place la pièce sur l’un des postes tout en retirant une pièce déjà nettoyée de l’autre poste afin de la transférer vers la station suivante.
Après la prise de la pièce par le robot, celui-ci ramène les palettes vides vers le chariot de chargement pour la pièce suivante.
Étape 3 : Nettoyage turbulent et à points fixes (3ST) — 1,0 MPa
Le robot de nettoyage transfère la pièce dans la chambre de nettoyage et l’immerge dans le bac à nettoyage turbulent. Le robot modifie souplement l’orientation de la pièce afin de générer un écoulement turbulent assurant un nettoyage complet de toutes les surfaces.
Une fois le nettoyage turbulent terminé, la vanne d’évacuation du bac s’ouvre pour un vidage rapide. Des boîtiers de buses disposés autour du périmètre du bac effectuent un nettoyage à points fixes et par balayage de toutes les surfaces. Chaque trou et chaque passage est équipé d’une buse dédiée pour un nettoyage ciblé. Les passages d’eau bénéficient d’une fonctionnalité de nettoyage par bouchon.
Après le nettoyage, le robot transfère la pièce vers la station suivante.
Étape 4 : Nettoyage à haute pression (4ST) — 50 MPa (max. 53 MPa)
Le robot transfère la pièce vers la station de nettoyage à haute pression. Le robot modifie l’orientation de la pièce afin de l’aligner avec les buses à haute pression pour un nettoyage à 50 MPa.
Cette station dispose d’une capacité de déburrage à haute pression (positions confirmées lors de l’examen des plans). Des buses à haute pression fixes et rotatives sont configurées pour une couverture complète.
Après le nettoyage à haute pression, le robot transfère la pièce vers la station suivante.
Étape 5 : Rinçage complet (5ST) — 0,6 MPa
Le robot de transfert place la pièce sur la palette de positionnement pour le rinçage. Des boîtiers de buses à points fixes effectuent un rinçage par pulvérisation tandis que l’eau remplit la station, immergeant la pièce dans le fluide de rinçage afin de générer un écoulement turbulent pour un rinçage approfondi.
Après le rinçage, un séchage à haute efficacité élimine l’humidité en surface. Le robot de transfert place la pièce sur la palette de positionnement de sortie avec drainage incliné pendant le transfert, et effectue un séchage soufflé bref aux buses fixes.
Cette station comporte deux positions afin d’allonger la durée de rinçage.
Étape 6 : Séchage sous vide (6ST) — 10 mbar
La pièce et la palette sont acheminées dans la chambre à vide. Le capot à vide se ferme pour former une enceinte étanche. La pompe à vide évacue la chambre jusqu’à 10 mbar, éliminant ainsi l’humidité résiduelle de toutes les surfaces et des passages internes.
Après le séchage sous vide, le capot à vide s’ouvre et le convoyeur achemine la pièce et la palette vers la station suivante.
Étape 7 : Refroidissement (7ST)
La pièce et la palette sont acheminées vers la station de refroidissement. Un refroidissement par air forcé abaisse la température de la pièce à 24 ± 4 °C (ou à 15–20 °C lorsque la température ambiante est inférieure à 15 °C).
Étape 8 : Déchargement (8ST)
La pièce usinée et la palette sont acheminées vers la position de déchargement. L’opérateur retire la pièce usinée. Ce poste est équipé d’une détection de présence de la pièce usinée et de rideaux lumineux de sécurité pour la protection de l’opérateur.
Technologie de nettoyage haute pression
Le système offre une capacité de nettoyage à haute pression exceptionnelle :
| Paramètre | Spécification |
|---|---|
| Pression de nettoyage | 50 MPa (réglable au maximum à 53 MPa) |
| Pompe haute pression | URACA P3-10-530, 40 L/min, 38 kW |
| Contrôle | Commande VFD |
| Caractéristique principale | Capacité de débavurage haute pression |
| Types de buse | Buses droites + Buses rotatives |
Technologie de nettoyage par ultrasons
| Paramètre | Spécification |
|---|---|
| Fréquence | 28 kHz (confirmé lors de la conception) |
| Configuration | 2 postes pour un temps de nettoyage prolongé |
| Filtration | Filtre à bande en papier (50 μm) pour le bac à ultrasons |
Contrôle de propreté technique
Dans la fabrication des groupes motopropulseurs pour véhicules à énergie nouvelle, la propreté des passages internes des carter influe directement sur les performances et la fiabilité des composants.
Le système est conçu pour répondre aux exigences strictes de propreté :
| Zone des exigences | Variante A et B (selon la norme ISO 16232) | Variante C et D |
|---|---|---|
| Résidu total | Limites de concentration en particules selon la norme ISO 16232 | ≤ 9 mg |
| Particules ferreuses (600–1000 μm) | 0 par 1000 cm² | ≤ 2 particules |
| Particules non ferreuses (600–1000 μm) | 9 par 1000 cm² | — |
| Particules non ferreuses (1000–1500 μm) | 1 par 1000 cm² | — |
| Particule non métallique maximale | 1 mm et plus (doit être non métallique) | ≤ 1800 μm |
| Longueur maximale de fibre | — | ≤ 3000 μm |
| Surface | ENV. 6 480 cm² | — |
Gestion avancée de la filtration
Le système utilise une filtration à plusieurs étages pour chaque circuit :
Filtration par nettoyage ultrasonique :
Filtre à bande de papier — 500 L/min, 50 μm (1 unité)
Filtration du circuit de nettoyage :
Filtre à panier — 300 L/min, treillis de 40 mailles (4 unités)
Filtre à sac — 900 L/min, 20 μm (1 en service + 1 en secours)
Filtre à sac en ligne — 300 L/min, 5 μm (1 en service + 1 en secours)
Filtration du circuit de rinçage :
Filtre à panier — 300 L/min, treillis de 40 mailles (2 unités)
Filtre à sac en ligne — 300 L/min, 5 μm (2 en service + 1 en secours)
Tous les filtres sont équipés d’alarmes de colmatage et peuvent être remplacés manuellement sans interruption de la production.
Système robotique
| Paramètre | Spécification |
|---|---|
| Modèle de robot | FANUC R-2000iC/210WE |
| Nombre | 1 unité |
| CHARGE UTILE | 210 kg |
| CONTRÔLEUR | Fanuc |
| Caractéristique principale | Manutention des pièces sans dommage |
CAS D'APPLICATION
| Paramètre | Spécification |
|---|---|
| Projet | Fabricant majeur de composants de groupe motopropulseur pour véhicules électriques — Système de nettoyage des carter de groupe motopropulseur |
| Pièce à usiner | Plusieurs variantes de carter en aluminium pour groupe motopropulseur de véhicules électriques (4 variantes) |
| Temps de cycle | Variantes A et B : 100 s/pièce / Variantes C et D : 120 s/pièce |
| Technologies de nettoyage | Ultrasons à 28 kHz + Turbulence à 1,0 MPa + Haute pression à 50 MPa (max. 53 MPa) + Rincage à 0,6 MPa + Séchage sous vide à 10 mbar |
| Température de nettoyage | 35–45 °C |
| Robot | FANUC R-2000iC/210WE, IP67, 210 kg |
| Système de contrôle | Mitsubishi PLC |
| Capacité du réservoir | 5 000 L (1 000 + 2 000 + 1 000 + 1 000 L) |
| Puissance totale | 205 kW (y compris les réchauffeurs de 90 kW) |
| Empreinte | 13 500 × 7 400 mm |
Solution complète de nettoyage
Big Bird Industrial fournit des solutions d’ingénierie complètes, notamment :
Développement du processus
Analyse des composants pour les carter de transmission des véhicules électriques et hybrides rechargeables
Conception du procédé de nettoyage
Évaluation des exigences en matière de propreté selon la norme ISO 16232
Intégration des équipements
Systèmes de nettoyage par ultrasons (28 kHz, 2 postes)
Nettoyage à haute pression (50 MPa, max. 53 MPa)
Technologie de séchage sous vide (10 mbar)
Systèmes de changement automatique d’outils
Gestion de la filtration en plusieurs étapes
Systèmes de manutention de convoyeurs et de palettes
Connexion à la fabrication intelligente
Interface MES
Acquisition de données de production
Pourquoi choisir Big Bird Industrial
Expérience des composants pour véhicules à énergie nouvelle
Big Bird Industrial se spécialise dans les solutions de nettoyage de précision pour les composants de groupe motopropulseur automobile et des véhicules à nouvelle énergie, avec une expérience éprouvée dans le nettoyage de carter pour plusieurs applications VNE.
Technologie de nettoyage haute pression (50 MPa)
Le système assure un nettoyage haute pression allant jusqu’à 50 MPa (max. 53 MPa), avec capacité de déburrage haute pression — l’un des systèmes les plus puissants disponibles — garantissant l’élimination efficace des contaminants tenaces et des bavures sur des géométries complexes de carter.
Technologie combinée ultrasons + haute pression
Le système intègre le nettoyage par ultrasons (28 kHz) et le nettoyage haute pression (50 MPa) au sein d’une seule séquence de production, permettant un nettoyage approfondi à la fois des alésages borgnes internes et des surfaces externes.
Capacité d’ingénierie au niveau système
L’entreprise fournit des solutions complètes, de la conception du procédé de nettoyage jusqu’à son intégration en production, y compris le nettoyage par ultrasons, le nettoyage à haute pression, le séchage sous vide et la connectivité MES.
Ingénierie sur mesure non standard
Chaque composant et chaque ligne de production présente des exigences spécifiques. Big Bird Industrial propose des solutions d’ingénierie sur mesure fondées sur :
L’analyse de la structure et du matériau du composant
Développement du procédé de nettoyage
La conception sur mesure de dispositifs de fixation et d’automatisation
Configuration à changement automatique d’outils
L’intégration dans l’aménagement de l’usine et le flux de production
FAQ
Quels composants ce système de nettoyage traite-t-il ?
Ce système est conçu pour les carter de groupe motopropulseur en aluminium utilisés dans la fabrication de véhicules à nouvelle énergie — quatre variantes compatibles avec une palette unique et dotées d’un changement automatique d’outils.
Quelle pression de nettoyage est disponible ?
Le système assure un nettoyage à haute pression allant jusqu’à 50 MPa (réglable au maximum à 53 MPa), avec capacité de débarrassage à haute pression.
Quelles technologies de nettoyage sont intégrées ?
Le système intègre le nettoyage par ultrasons (28 kHz, 2 postes), le nettoyage turbulent (1,0 MPa), le nettoyage à haute pression (50 MPa), le rinçage par pulvérisation, le séchage sous vide (10 mbar) et le refroidissement.
Quels contaminants peuvent être éliminés ?
Il élimine les copeaux métalliques, les résidus de fluide de coupe et les contaminations particulaires provenant de passages internes complexes ainsi que des surfaces externes.
Quels niveaux de propreté peuvent être atteints ?
Conforme à la norme ISO 16232 pour deux variantes avec des limites strictes sur la répartition granulométrique ; résidu total ≤ 9 mg pour les deux autres variantes, avec des limites maximales sur la taille des particules de 1 000 à 1 800 μm.
Comment les différentes variantes sont-elles traitées ?
Le système dispose d’une reconnaissance automatique des modèles, d’un design à palette unique (pas de changement de palette) et d’un changement automatique d’outils entre jeux de pinces.
Nettoyage du boîtier de groupe motopropulseur dans la fabrication de véhicules à énergie nouvelle
Nettoyage des carter de groupe motopropulseur dans la fabrication de véhicules électriques
Le nettoyage des boîtiers de groupe motopropulseur constitue un processus critique dans la fabrication de véhicules à énergie nouvelle. Les boîtiers en aluminium, aux géométries internes complexes, exigent des technologies de nettoyage avancées afin d’éliminer les copeaux métalliques, les résidus de liquide de coupe et les contaminations particulaires. Le nettoyage par ultrasons atteint les cavités internes et les trous borgnes que le nettoyage par projection conventionnel ne peut pas atteindre, tandis que le nettoyage à haute pression fournit la puissance nécessaire pour éliminer les contaminants tenaces.
Nettoyage combiné par ultrasons et à haute pression pour composants de véhicules à énergie nouvelle
Les boîtiers de groupe motopropulseur pour véhicules à énergie nouvelle posent des défis de nettoyage uniques en raison de leurs géométries complexes et de leurs exigences strictes en matière de propreté. La technologie combinée de nettoyage par ultrasons (28 kHz) et à haute pression (50 MPa) garantit l’élimination complète des contaminants aussi bien des trous borgnes internes que des surfaces externes. Des configurations à deux postes ultrasons permettent d’allonger les durées de nettoyage sans affecter le débit global de production.
Technologie de débourrage à haute pression (50 MPa)
Le nettoyage à haute pression à 50 MPa (max. 53 MPa), doté d’une capacité de débavurage, assure une élimination supérieure des contaminants et des bavures pour les composants précis du groupe motopropulseur des véhicules à énergie nouvelle. Cette pression extrême élimine efficacement les bavures d’usinage tenaces et les contaminations particulaires présentes dans les passages internes complexes, auxquels les méthodes de nettoyage conventionnelles ne parviennent pas, améliorant ainsi la qualité des composants et la fiabilité de leur assemblage.
Gestion de la filtration dans le nettoyage des composants des véhicules à énergie nouvelle
Une filtration efficace est essentielle pour maintenir une qualité de nettoyage constante dans la fabrication des composants des véhicules à énergie nouvelle. Des configurations de filtration multicouche — comprenant des filtres à bande en papier, des filtres à panier et des filtres à sac (jusqu’à 5 μm) — garantissent le maintien de la qualité du fluide de nettoyage. Des alarmes de colmatage, couplées à une capacité de remplacement sans arrêt, permettent un fonctionnement continu sans interruption de la production.
Spécifications techniques
| Spécification | DESCRIPTION |
|---|---|
| Type de produit | Système de nettoyage par ultrasons et à haute pression pour les carter de groupe motopropulseur des véhicules à énergie nouvelle |
| Application | Nettoyage des carter de groupe motopropulseur des véhicules à énergie nouvelle |
| Pièce à usiner | Plusieurs variantes en aluminium des carter de groupe motopropulseur des véhicules à énergie nouvelle |
| Technologie de nettoyage | Ultrasonique (28 kHz) + Turbulent (1,0 MPa) + HP (50 MPa, max. 53 MPa) + Rinçage (0,6 MPa) + Séchage sous vide (10 mbar) |
| Température de nettoyage | 35–45 °C (chauffage électrique) |
| Temps de cycle | ≤100 s / ≤120 s par pièce (selon variante) — personnalisable |
| Modèle de robot | FANUC R-2000iC/210WE |
| Charge utile du robot | 210 kg |
| Pompe haute pression | URACA P3-10-530, 40 L/min, MAX 53 MPa, 38 kW |
| Pompe à vide | Leybold SV220B, 200 m³/h, 4 kW |
| Système de contrôle | Mitsubishi PLC |
| Interface de fréquence | Mitsubishi GT2710-STBD |
| Capacité du réservoir | 5 000 L (1 000 + 2 000 + 1 000 + 1 000 L) |
| Système de filtration | Multi-étapes : bande en papier (50 μm) / panier (40 mailles) / sac (20 μm / 5 μm) |
| Puissance totale | 205 kW (y compris les réchauffeurs de 90 kW) |
| Air comprimé | 2 Nm³/min |
| Consommation d'eau | 5 000 L |
| Niveau sonore | ≤85 dB (à 1 mètre) |
| Empreinte | 13 500 × 7 400 mm |
