
 EN



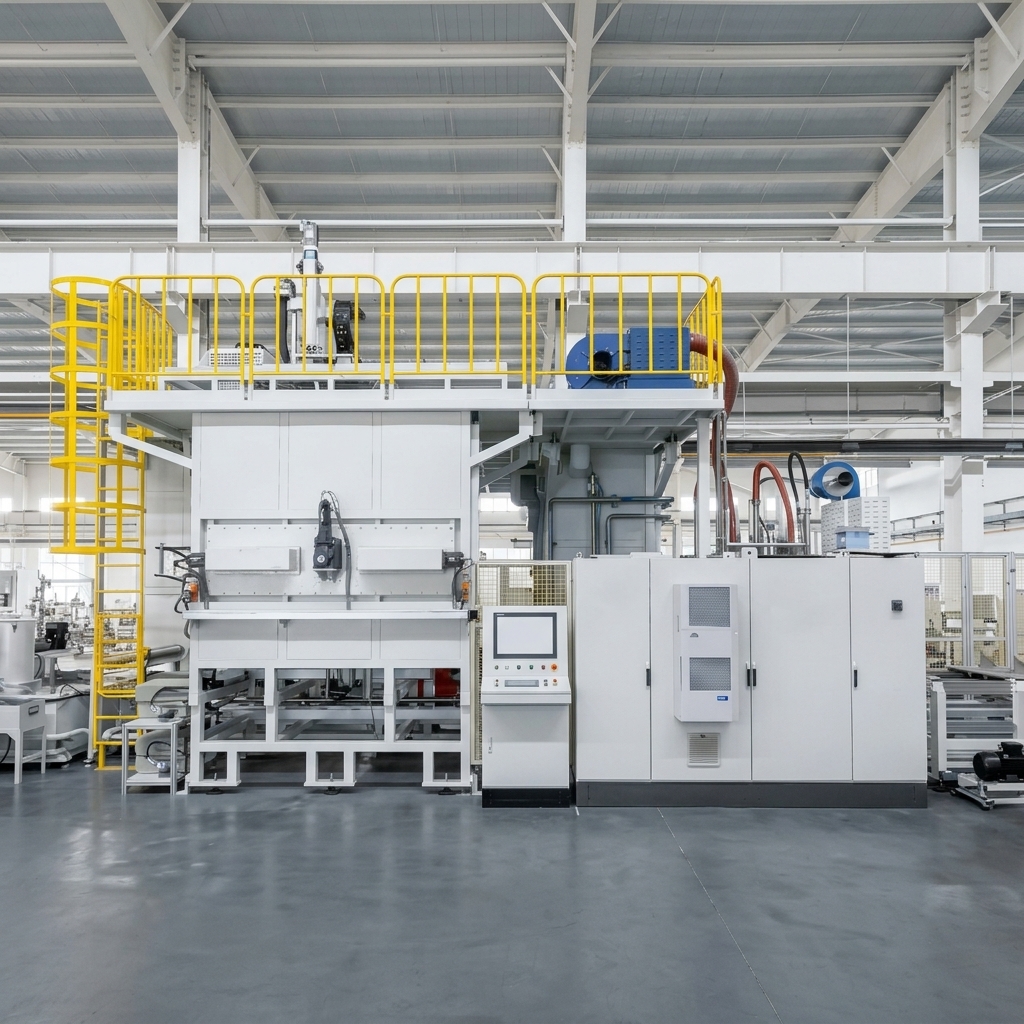
Многостанционная финальная система очистки автомобильных коленчатых валов для производства двигателей
Индивидуальное комплексное решение для ведущего производителя автомобильных коленчатых валов
Применение: Окончательная очистка коленчатых валов при производстве автомобильных двигателей
Заготовка: Автомобильные коленчатые валы — длина ≤ 800 мм, диаметр поворота ≤ Ø250 мм, масса ≤ 60 кг
Процесс уборки: Ультразвуковая очистка + струйная очистка (0,5 МПа) + высоконапорная локальная очистка (15–20 МПа) + струйная промывка + сушка горячим воздухом + вакуумная сушка
Давление очистки: Высоконапорная очистка 15–20 МПа (макс. 28 МПа) / струйная очистка 0,5 МПа — настраиваемо
Ультразвуковая очистка: Интегрированная ультразвуковая очистная станция — настраиваемо
Температура очистки: 35–45 °C (электронагрев) — настрается
Время цикла: ≤ 180 секунд на деталь (включая загрузку/выгрузку роботом) — настраиваемо в зависимости от требований производственной линии
Требования к чистоте: Общее остаточное загрязнение ≤ 10 мг; загрязнение масляных каналов ≤ 3 мг; размер частиц ≤ 0,6 мм; ограничения по количеству частиц в каждом диапазоне размеров — настраиваемо в зависимости от требований заказчика
Технология сушки: Сушка горячим воздухом + вакуумная сушка
Конфигурация роботов: 6-осевой робот (степень защиты IP67, грузоподъёмность 100 кг) — настраиваемо
Погрузка/разгрузка: Автоматическая загрузка (мостовой робот) / ручная выгрузка — настраиваемо
ОПИСАНИЕ
Многостанционная финальная система очистки автомобильных коленчатых валов
Промышленная многостанционная система окончательной очистки коленчатых валов Big Bird предназначена для окончательной очистки автомобильных коленчатых валов после механической обработки и полировки с использованием масляных составов. Система удаляет технологические смазочно-охлаждающие жидкости, металлическую стружку, масляные загрязнения и твёрдые остатки из масляных каналов, резьбовых отверстий и всех внешних поверхностей перед сборкой.
Оборудование поставляется как «ключевой» комплексный продукт, включающий проектирование, производство, монтаж и пусконаладку.
Применение заготовок
Система предназначена для обработки следующих типов автомобильных коленчатых валов:
| Параметр | Спецификация |
|---|---|
| Длина коленчатого вала | ≤ 800 мм |
| Диаметр обработки | ≤ Ø250 мм |
| Вес | ≤ 60 кг |
| Материал | Кованая сталь или чугун |
| Основной продукт | четырёхцилиндровый коленчатый вал для автомобильных двигателей |
| Совместимые продукты | Дополнительные варианты — путём замены оснастки (вручную) |
Все заготовки — автомобильные коленчатые валы для применения в производстве двигателей. Система спроектирована с возможностью ручной замены компонентов для обработки дополнительных вариантов коленчатых валов посредством замены приспособлений, корректировки управляющей программы и изменения траектории движения робота.
Автоматическое производство смешанных моделей
Система поддерживает автоматическое производство смешанных моделей с функциями:
Автоматическая загрузка
Робот-портал автоматически устанавливает заготовку на V-образные установочные опоры на станции загрузки.
Механизм перемещения стола передвигает заготовку в положение захвата роботом.
Очистка центровых отверстий заготовки сжатым воздухом перед захватом роботом.
Система идентификации заготовок (на основе переключателей) для существующих вариантов.
Средства предотвращения ошибок: обнаружение осевого положения, обнаружение радиального положения и обнаружение ориентации по большому/малому концу.
Ограждение безопасности с электронной блокировкой.
Роботизированная система
Шестизвенный робот ABB IRB6700-200/2.6.
Защита IP67
максимальная грузоподъёмность — 100 кг.
Захватное устройство робота оснащено функцией самоблокировки (заготовка не упадёт при отключении питания или подачи сжатого воздуха).
Ручная смена захвата для различных вариантов заготовок
Ручная разгрузка
Оператор снимает заготовку на станции разгрузки
Световой барьер безопасности для защиты оператора
Механизм базирования заготовки для лазерной маркировки (лазерный маркер предоставляется заказчиком)
Многоступенчатый процесс очистки
Система объединяет несколько технологий очистки в 8-ступенчатой автоматической последовательности:
Этап 1: Загрузка (1ST)
Портальный робот автоматически устанавливает заготовку на V-блоки базирования на станции загрузки. Механизм подачи салазок перемещает заготовку в позицию захвата роботом. Робот продувает центральное отверстие перед захватом, затем перемещает заготовку в камеру очистки.
При переключении вариантов заготовок требуется ручная замена блоков базирования. На станции предусмотрены идентификация заготовки (на основе переключателей), защита от ошибок (осевое обнаружение, радиальное обнаружение, обнаружение ориентации) и защитный кожух с электронной блокировкой.
Этап 2: Ультразвуковая и струйная очистка (2ST) — 0.5 МПа
Робот перемещает заготовку на поддон станции ультразвуковой очистки. Поддон опускается, погружая заготовку в очистной бак, предварительно заполненный очистной жидкостью. Ультразвуковая очистка (25 кГц) удаляет загрязнения со всех поверхностей и внутренних каналов.
После ультразвуковой очистки форсунки-распылители с обеих сторон выполняют струйную очистку поверхности заготовки. После очистки подъёмный механизм поднимает заготовку, и робот перемещает её на следующую станцию.
Этап 3: Очистка фиксированных точек высоким давлением (3ST) — 15–20 МПа (макс. 28 МПа)
Робот перемещает заготовку на поддон станции очистки высоким давлением. Трёхосевой модуль XYZ позиционирует форсунки для очистки центральных отверстий на обоих концах заготовки.
После очистки центрального отверстия сервопривод приводит в действие зажимные рычаги для фиксации заготовки через центры с обоих концов, при этом установочные штифты входят в отверстия для установочных штифтов. Паллета опускается, а зажимной механизм поворачивает заготовку до заданного угла.
Трехосный модуль XYZ выполняет точечную и сканирующую очистку поверхностей заготовки и масляных каналов под высоким давлением. После очистки сопла для продувки высушивают заготовку. Робот затем перемещает заготовку на следующую станцию.
Шпиндель оснащен автоматической сменой сопел трех типов: прямых, веерных и угловых, с соответствующими держателями сопел.
Этап 4: Ополаскивание распылением (4ST)
Робот перемещает заготовку на паллету станции ополаскивания. Сервопривод приводит в действие зажимные рычаги для фиксации заготовки через центры с обоих концов, при этом установочные штифты входят в отверстия для установочных штифтов. Паллета опускается, а зажимной механизм поворачивает заготовку до заданного угла.
Трёхосевой модуль XYZ выполняет промывку поверхностей заготовки и масляных каналов в фиксированной точке и в режиме сканирования. После промывки сопла для продувки высушивают заготовку. Затем робот передаёт заготовку на следующую станцию.
Шпиндель оснащён автоматической заменой сопел трёх типов: прямыми, плоскими (вентиляторными) и угловыми соплами.
Этап 5: Точка передачи (5ST)
Робот устанавливает очищенную заготовку на транспортную подставку. Система конвейера с цепным приводом перемещает заготовку на следующую станцию.
Этап 6: Сушка горячим воздухом (6ST)
Заготовка вместе с подставкой поступает на станцию сушки горячим воздухом. Позиционирующие цилиндры фиксируют подставку в заданном положении. Цилиндры перемещают воздушные ножи вверх и вниз вдоль коленчатого вала для полной сушки.
После завершения сушки все цилиндры возвращаются в исходное положение, а заготовка направляется на следующую станцию.
Этап 7: Вакуумная сушка (7ST)
Заготовка и поддон транспортируются на станцию вакуумной сушки. Позиционирующие цилиндры фиксируют поддон в рабочем положении. Верхний подвижный вакуумный колпак опускается, образуя герметичную камеру совместно с поддоном. Вакуумный насос откачивает воздух из камеры и поддерживает вакуум в течение заданного времени, удаляя остаточную влагу со всех поверхностей и внутренних каналов.
После вакуумной сушки все цилиндры возвращаются в исходные положения, а заготовка транспортируется на следующую станцию.
Этап 8: Выгрузка (8ST)
Заготовка и поддон транспортируются в зону выгрузки. Оператор извлекает заготовку. При смене вариантов заготовок требуется ручная замена блоков позиционирования поддона.
Вентилятор обеспечивает обдув поверхности заготовки воздухом (с регулируемым нагревом температуры). Световой защитный занавес обеспечивает безопасность оператора. Механизм позиционирования заготовки устанавливает её в требуемое положение для лазерной маркировки (лазерный маркировщик поставляется заказчиком).
Технология очистки высокого давления
Система оснащена высоконапорной мойкой с исключительными характеристиками:
| Параметр | Спецификация |
|---|---|
| Уборочный давление | 15–20 МПа (максимально регулируемое значение — 28 МПа) |
| Высоконапорный насос | INTER HF25, 73 л/мин, 40 кВт |
| Контроль | Интеллектуальное управление частотным преобразователем |
| Типы сопел | Прямой, вентиляторный, угловой (автоматическое переключение) |
| Ключевая особенность | Трёхосевой модуль XYZ для точного позиционирования и сканирования |
Контроль технической чистоты
В производстве автомобильных двигателей чистота масляных каналов и поверхностей коленчатого вала напрямую влияет на надёжность и рабочие характеристики двигателя.
Система спроектирована для выполнения строгих требований к чистоте:
| Область требований | Спецификация |
|---|---|
| Общее остаточное загрязнение | ≤10 мг |
| Загрязнение масляных каналов | ≤3 мг |
| Максимальный размер частиц | ≤0,6 мм |
| Количество частиц (0,2–0,4 мм) | ≤100 частиц |
| Количество частиц (0,4–0,6 мм) | ≤15 частиц |
| Частицы размером более 0,6 мм | Не разрешен |
| Стандарт проверки | давление промывки 0,6 МПа, объём промывки 1000 мл, мембранный фильтр с размером пор 5 мкм |
| Проверка сушки | На поверхностях и в каналах нет видимой влаги; ржавчина не образуется |
| Визуальная проверка | Отсутствуют царапины, следы ударов, пятна от воды или коррозия |
Усовершенствованное управление фильтрацией (все фильтры оснащены магнитными стержнями)
Система использует многоступенчатую систему фильтрации с магнитными стержнями во всех мешочных фильтрах для удаления порошковых частиц:
| Сцена | Тип фильтра | Ёмкость | Точность | Медиа | Количество |
|---|---|---|---|---|---|
| Первичный (очистной бак) | Магнитный сепаратор | 600 Л/мин | 50 мкм | Магнитный ролик | 1 |
| Первичный (промывочный бак) | Грубый фильтр | 300 л/мин | 40 сетка | Нейлоновый (с магнитными стержнями) | 2 |
| Вторичный (очистной бак) | Фильтр для мешков | 400 л/мин | 25 мкм | Из нетканого материала (с магнитными стержнями) | 2 (1 рабочий + 1 резервный) |
| Вторичный (промывочный бак) | Фильтр для мешков | 400 л/мин | 10 мкм | Из нетканого материала (с магнитными стержнями) | 2 (1 рабочий + 1 резервный) |
| Третичный (высоконапорный насос) | Фильтр для мешков | 400 л/мин | 10 мкм | Из нетканого материала (с магнитными стержнями) | 2 (1 рабочий + 1 резервный) |
Особенности фильтрации:
Все фильтры-мешки оснащены магнитными стержнями для удаления порошковых частиц
Магнитные решётки в точках возврата потока к станку
Сигнал тревоги при засорении с ручным переключением/изменением без остановки производства
Возможность непрерывной замены фильтра
Интеграция интеллектуального производства
Система соответствует требованиям Industry 4.0 благодаря всесторонней связности данных:
Связь с MES
Интерфейс Ethernet RJ-45
Открытый протокол данных для интеграции с MES
Возможность передачи данных производства на загрузку и выгрузку
Интерфейс оператора
HMI от Siemens с цветным дисплеем
Отображение состояния оборудования и неисправностей
Звуковые и визуальные сигналы тревоги (красный/жёлтый/зелёный)
Программа ПЛК с трёхуровневой защитой паролем
Напоминания о ежедневном техническом обслуживании с эскалацией (оператор не может снять, требуется подтверждение менеджера)
Система управления
SIEMENS S7-1500 PLC
Шинная связь PROFINET с ЧПУ и полевыми входами/выходами
Степень защиты электрических компонентов: IP54
Конфигурация счётчика мощности для контроля энергопотребления
Применение кейса
| Параметр | Спецификация |
|---|---|
| Проект | Ведущий производитель автомобильных коленчатых валов — многостанционная система окончательной очистки коленчатых валов |
| Заготовка | автомобильные четырёхцилиндровые коленчатые валы (длина ≤ 800 мм, масса ≤ 60 кг) |
| Время цикла | ≤ 180 секунд на деталь (включая загрузку и выгрузку роботом) |
| Технологии очистки | Ультразвук + распыление под давлением 0,5 МПа + высокое давление 15–20 МПа (макс. 28 МПа) + ополаскивание + сушка горячим воздухом + вакуумная сушка |
| Температура очистки | 35–45 °C |
| Робот | Робот ABB IRB6700-200/2,6, степень защиты IP67, грузоподъёмность 100 кг |
| Система управления | SIEMENS S7-1500 PLC |
| Вместимость бака | 2500 л (1200 + 800 + 500 л) |
| Общая мощность | 180 кВт (включая нагреватели общей мощностью 60 кВт) |
| Сжатый воздух | 6 нм³/мин |
Полное решение для очистки
Big Bird Industrial предоставляет комплексные инженерные решения, включая:
Разработка процесса
Анализ компонентов автомобильных коленчатых валов
Разработка процесса очистки для финальных операций очистки
Оценку требований к чистоте
Интеграция оборудования
Многостанционные системы очистки
Ультразвуковая технология очистки (25 кГц)
Системы очистки высокого давления (15–20 МПа, макс. 28 МПа)
Системы вакуумной сушки
Системы транспортировки и обработки поддонов
Автоматические системы смены форсунок
Связь с интеллектуальным производством
Интерфейс MES
Сбор производственных данных
Энергетический мониторинг
Почему выбирают Big Bird Industrial
Опыт в области автомобильных коленчатых валов
Big Bird Industrial специализируется на решениях для прецизионной очистки компонентов автомобильных силовых агрегатов и имеет подтверждённый опыт финальной очистки коленчатых валов для ведущих мировых производителей автомобильных двигателей.
Многостанционная технология очистки
Система объединяет ультразвуковую очистку, очистку распылением, очистку высоким давлением в фиксированных точках (15–20 МПа, макс. 28 МПа), промывку, сушку горячим воздухом и вакуумную сушку в одной компактной конфигурации из 8 станций для всестороннего удаления загрязнений.
Высоконапорная очистка с автоматической заменой насадок
Система оснащена трёхкоординатной высоконапорной очисткой XYZ с возможностью автоматической замены насадок (прямая, веерная и угловая насадки) для точечной очистки всех масляных каналов, центральных отверстий и поверхностей.
Инженерные возможности на уровне системы
Компания предоставляет комплексные решения — от разработки процесса очистки до интеграции в производство, включая ультразвуковую очистку, высоконапорную очистку, вакуумную сушку и подключение к MES.
Индивидуальная нестандартная инженерия
Каждый компонент и производственная линия имеют уникальные требования. Компания Big Bird Industrial предлагает индивидуальные инженерные решения на основе следующих факторов:
Анализа конструкции и материала компонента
Разработка процесса очистки
Разработки специальных приспособлений и автоматизированных решений
Интеграции планировки завода и потока производства
Часто задаваемые вопросы
Какие компоненты обрабатывает эта система очистки?
Система предназначена для автомобильных коленчатых валов длиной до 800 мм, диаметром поворота до Φ250 мм и массой до 60 кг в двигателях.
Какое давление очистки доступно?
Система обеспечивает высоконапорную очистку при давлении 15–20 МПа (максимально регулируемое — 28 МПа) с интеллектуальным управлением частотным преобразователем (VFD), а также распылительную очистку при давлении 0.5 МПа.
Какие технологии очистки интегрированы?
Система объединяет ультразвуковую очистку (25 кГц), распылительную очистку, высоконапорную точечную очистку, распылительное ополаскивание, сушку горячим воздухом и вакуумную сушку в конфигурации из 8 станций.
Какие загрязнения можно удалить?
Он удаляет смазочно-охлаждающие жидкости, металлическую стружку, масляные загрязнения и твёрдые остатки с масляных каналов, центральных отверстий и всех внешних поверхностей.
Какие уровни чистоты можно достичь?
Общее остаточное загрязнение ≤10 мг; загрязнение масляных каналов ≤3 мг; максимальный размер частиц ≤0,6 мм; строгие ограничения на количество частиц в каждом диапазоне размеров.
Поддерживает ли система интеграцию в автоматизированное производство?
Да. Система оснащена автоматической загрузкой через интерфейс роботизированного мостового манипулятора, автоматической идентификацией деталей, функцией предотвращения ошибок и возможностью взаимодействия с системой MES.
Каково типовое время цикла?
Система обеспечивает время цикла ≤180 секунд на деталь (включая загрузку и выгрузку роботом); продолжительность цикла может быть адаптирована под требования конкретной производственной линии.
Окончательная очистка коленчатого вала в производстве автомобильных двигателей
Окончательная очистка коленчатого вала в производстве автомобильных двигателей
Окончательная очистка коленчатого вала — это критически важный процесс между механической обработкой и сборкой в производстве автомобильных двигателей. Коленчатые валы со сложными масляными каналами, центральными отверстиями и прецизионными поверхностями требуют передовых технологий очистки для удаления СОЖ, металлической стружки, масляных загрязнений и твёрдых остатков. Ультразвуковая очистка проникает во внутренние каналы, недоступные для традиционной струйной очистки, а очистка под высоким давлением обеспечивает полное удаление стойких загрязнений со всех поверхностей.
Ультразвуковая и высоконапорная очистка компонентов коленчатого вала
Автомобильные коленчатые валы представляют собой уникальную задачу с точки зрения очистки из-за их сложной геометрии, масляных каналов и прецизионных поверхностей. Ультразвуковая очистка эффективно удаляет загрязнения из внутренних проходов и глухих отверстий, а очистка под высоким давлением (15–20 МПа, максимум 28 МПа) обеспечивает необходимую мощность для удаления стойких остатков. Многоступенчатые процессы очистки с интегрированной сушкой гарантируют полное удаление загрязнений и защиту от коррозии.
Технология вакуумной сушки для защиты компонентов
Технология вакуумной сушки обеспечивает полное удаление влаги с поверхностей коленчатых валов и из внутренних проходов без термических нагрузок и водяных пятен. Снижение давления в среде понижает температуру насыщенного пара, что позволяет эффективно испарять остаточную влагу. В сочетании с сушкой горячим воздухом вакуумная сушка исключает риск коррозии и образования водяных пятен на прецизионных поверхностях.
Технология магнитной фильтрации для удаления порошкообразных частиц
Эффективная фильтрация необходима для поддержания качества очистки коленчатых валов. Магнитные сепараторы и мешочные фильтры с магнитными стержнями эффективно удаляют частицы железного порошка из промывочной жидкости, защищая насосы и форсунки и обеспечивая стабильные результаты очистки. Возможность непрерывной замены фильтров с сигнализацией засорения гарантирует бесперебойную работу без простоев производства.
Технические характеристики
| Спецификация | ОПИСАНИЕ |
|---|---|
| Тип изделия | Многостанционная финальная система очистки автомобильных коленчатых валов |
| Применение | Финальная очистка автомобильных двигателей — коленчатые валы |
| Заготовка | Автомобильные коленчатые валы (≤800 мм / ≤Φ250 мм / ≤60 кг) |
| Очистки | Ультразвук (25 кГц) + распыление (0,5 МПа) + высокодавленчный локальный поток (15–20 МПа, макс. 28 МПа) + ополаскивание + сушка горячим воздухом + вакуумная сушка |
| Температура очистки | 35–45 °C (электронагрев) |
| Подогрев | нагреватели мощностью 15 кВт × 4, функция предварительного нагрева |
| Время цикла | ≤180 секунд на деталь (включая загрузку/выгрузку роботом) — настраиваемо |
| Модель робота | ABB IRB6700-200/2.6 |
| Защита робота | IP67 |
| Грузоподъёмность робота | 100 кг |
| Высоконапорный насос | INTER HF25, 73 л/мин, макс. 28 МПа, 40 кВт, регулируемый привод |
| Система управления | SIEMENS S7-1500 PLC |
| HMI | Siemens, сенсорный экран 9 дюймов |
| Протокол связи | PROFINET, Ethernet RJ-45 |
| Вместимость бака | 2500 л (1200 + 800 + 500 л) |
| Система фильтрации | Многоступенчатая (магнитный сепаратор / грубый фильтр / мешочные фильтры 25 мкм / 10 мкм) |
| Общая мощность | 180 кВт (включая нагреватели общей мощностью 60 кВт) |
| Сжатый воздух | 6 нм³/мин |
| Расход воды | 2500 л |
| Уровень шума | ≤75 дБ (в режиме ожидания) |
| Источник питания | Переменный ток 380 В, 50 Гц, трёхфазный |
