
 EN



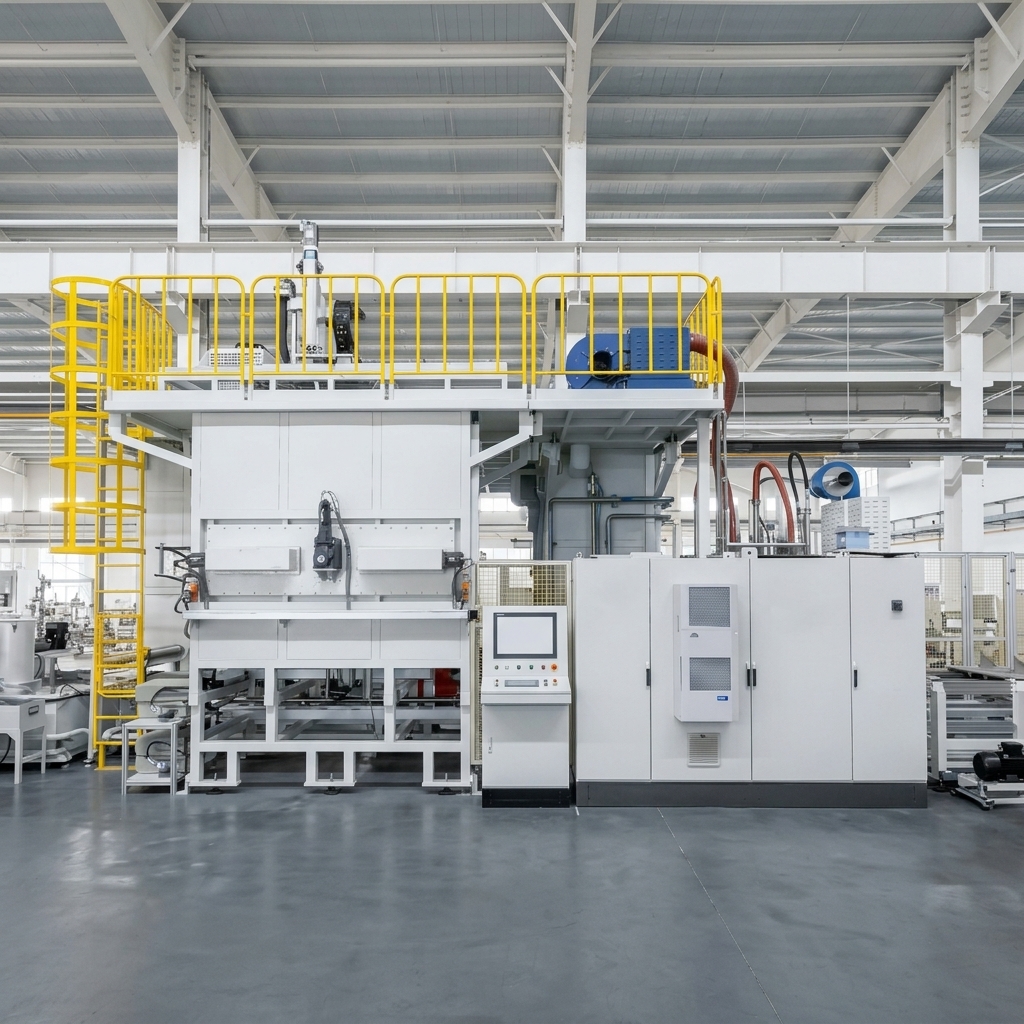
Autóipari hajtórúd-többállásos végleges tisztítórendszer motorok gyártásához
Egy jelentős autóipari kulcskerek-gyártó számára testre szabott kulcsrakész megoldás
Alkalmazási terület: Autómotor-gyártáshoz szükséges kulcskerek végleges tisztítása
Munkadarab: Autóipari kulcskerekek — hosszúság ≤800 mm, lengő átmérő ≤Φ250 mm, tömeg ≤60 kg
Tisztítási folyamat: Ultrahangos tisztítás + permetezéses tisztítás (0,5 MPa) + nagynyomású pontszerű tisztítás (15–20 MPa) + permetezéses öblítés + meleg levegős szárítás + vákuumos szárítás
Tisztítási nyomás: Nagynyomású: 15–20 MPa (max. 28 MPa) / permetezés: 0,5 MPa – testreszabható
Ultrahangos tisztítás: Integrált ultrahangos tisztítóállomás – testreszabható
Tisztítási hőmérséklet: 35–45 °C (elektromos fűtés) — testreszabható
Ciklusidő: ≤180 másodperc darabonként (a robotos betöltés/kirakás is beleértve) – testreszabható a gyártósor igényei szerint
Tisztasági követelmény: Teljes maradék szennyeződés ≤10 mg; olajcsatorna-szennyeződés ≤3 mg; részecskeméret ≤0,6 mm; részecskeszám-korlátok mérettartományonként – az ügyfél igényei szerint testreszabható
Szárítási technológia: Meleg levegős szárítás + vákuumos szárítás
Robotkonfiguráció: 6 tengelyes robot (IP67, 100 kg teherbírás) – testreszabható
Betöltés/Kiszerelés: Automatikus betöltés (hídrobot) / kézi kirakás – testreszabható
LEÍRÁS
Autóipari hajtórúd-többállásos végleges tisztítórendszer
A Big Bird Industrial forgattyús tengely többállásos végleges tisztító rendszere az autóipari forgattyús tengelyek végleges tisztítására készült a megmunkálás és az olajalapú polírozás után. A rendszer eltávolítja a vágófolyadékokat, a fémforgácsokat, az olajszennyeződéseket és a szilárd részecskés maradványokat az olajcsatornákból, a menetes furatokból és az összes külső felületről az összeszerelés előtt.
A berendezés készen álló megoldásként érhető el, amely tartalmazza a tervezést, gyártást, telepítést és üzembe helyezést.
Munkadarab-alkalmazások
A rendszer az autóipari forgattyús tengelyalkatrészeket fogadja el:
| Paraméter | Műszaki adatok |
|---|---|
| Forgattyús tengely hossza | ≤800 mm |
| Átmérő | ≤Φ250 mm |
| Súly | ≤60 kg |
| Anyag | Kovácsolt acél vagy öntöttvas |
| Fő termék | 4-hengeres forgattyús tengely gépkocsik motorjaihoz |
| Kompatibilis termékek | További változatok eszközváltással (kézi) |
Minden munkadarab autóipari hajtórúd motorok gyártásához. A rendszer kézi váltási lehetőséggel készült további hajtórúd-változatok számára, amelyeket befogóelem-csere, programbeállítás és robotpálya-módosítás tesz lehetővé.
Automatikus vegyes modellgyártás
A rendszer támogatja az automatikus vegyes modellgyártást a következőkkel:
Automatikus töltés
A kapurobot automatikusan helyezi a munkadarabot a V-alakú támasztóülésekre a betöltőállomáson
A csúszóhajtómű mechanizmus átvissza a munkadarabot a robot megfogási pozíciójába
Központi lyuk fúvása a robot általi megfogás előtt
Munkadarab-azonosító rendszer (kapcsolós) a meglévő változatokhoz
Hibabiztosítás: tengelyirányú érzékelés, sugárirányú érzékelés és nagy/kis vég felének tájolásának érzékelése
Biztonsági burkolat elektronikus zárórendszerrel
Robotrendszer
ABB IRB6700-200/2.6 hattengelyes robot
IP67 védelem
100 kg maximális teherbírás
A robotfogó önműködő zárfunkcióval rendelkezik (a munkadarab nem esik le áram- vagy levegővesztés esetén)
Kézi fogócsere különböző munkadarab-változatokhoz
Kézi Kirakodás
A munkavállaló eltávolítja a munkadarabot az ürítőállomáson
Biztonsági fényfüggöny a munkavállaló védelmére
Munkadarab-helyező mechanizmus lézerjelöléshez (a lézerjelölőt az ügyfél szállítja)
Többfokozatú tisztítási folyamat
A rendszer több tisztítási technológiát kombinál egy 8 fokozatból álló automatizált sorozatban:
1. szakasz: Betöltés (1ST)
A kapus robot automatikusan a munkadarabot a V-alakú helyezőülésekre helyezi a betöltőállomáson. A csúszóhajtás-mechanizmus a munkadarabot a robot fogási pozíciójába mozgatja. A robot a fogás előtt kioldja a központi furatot, majd a munkadarabot a tisztítókamrába viszi.
Munkadarab-változatok váltásakor kézi átállítás szükséges a helyezőblokkoknál. Az állomás munkadarab-azonosítással (kapcsolós), hibamentességet biztosító funkciókkal (axiális érzékelés, radiális érzékelés, orientációs érzékelés) és elektronikus reteszelésű biztonsági burkolattal rendelkezik.
2. szakasz: Ultrahangos és permetezéses tisztítás (2ST) — 0,5 MPa
A robot a munkadarabot átvizsgálja az ultrahangos tisztítóállomás palettájára. A paletta leereszkedik, így a munkadarab teljesen belesüllyed a tisztítófolyadékkal előre feltöltött tisztítótartályba. Az ultrahangos tisztítás (25 kHz) eltávolítja a szennyeződéseket minden felületről és belső csatornából.
Az ultrahangos tisztítás után a munkadarab felületét mindkét oldalról permetezőfejek tisztítják. A tisztítás befejezése után a felemelő mechanizmus felemeli a munkadarabot, és a robot átvizsgálja a következő állomásra.
3. szakasz: Nagynyomású, rögzített ponton történő tisztítás (3ST) — 15–20 MPa (max. 28 MPa)
A robot a munkadarabot átvizsgálja a nagynyomású tisztítóállomás palettájára. Az XYZ háromtengelyes modul a fúvókákat úgy helyezi el, hogy a munkadarab mindkét végén lévő központi furatokat nagynyomású tisztítással kezeljék.
A középpontos lyuk tisztítása után a szervomotor meghajtja a befogó karokat, amelyek a munkadarabot a két végén lévő középpontok segítségével fogják be, miközben a helyezőcsapok illeszkednek a helyezőcsap-lyukakba. A paletta leereszkedik, és a befogó mechanizmus a megadott szögre forgatja a munkadarabot.
Az XYZ háromtengelyes modul rögzített pontokon és pásztázással nagynyomású tisztítást végez a munkadarab felületein és olajcsatornáin. A tisztítás után a fúvókák szárazra fújják a munkadarabot. Ezután a robot átviszi a munkadarabot a következő állomásra.
A maróorsó automatikus fúvókacsere funkcióval rendelkezik, három fúvókatípussal: egyenes fúvókák, ventilátoros fúvókák és szögelt fúvókák, valamint hozzájuk tartozó fúvókatartókkal.
4. szakasz: permetezéses öblítés (4ST)
A robot átviszi a munkadarabot az öblítőállomás palettájára. A szervomotor meghajtja a befogó karokat, amelyek a munkadarabot a két végén lévő középpontok segítségével fogják be, miközben a helyezőcsapok illeszkednek a helyezőcsap-lyukakba. A paletta leereszkedik, és a befogó mechanizmus a megadott szögre forgatja a munkadarabot.
Az XYZ háromtengelyes modul rögzített ponton és szkenneléssel mossára szolgál a munkadarab felületeit és olajcsatornáit. A mosás után fúvókák szárítják a munkadarabot. Ezután a robot átviszi a munkadarabot a következő állomásra.
A forgószár automata fúvókacsere-rendszerrel rendelkezik, amely három fúvókatípust támogat: egyenes fúvókákat, ventilátoros fúvókákat és szögelt fúvókákat.
5. szakasz: Átvitelipont (5ST)
A robot a megtisztított munkadarabot az átviteli palettára helyezi. A láncszállító rendszer továbbviszi a munkadarabot a következő állomásra.
6. szakasz: Meleg levegős szárítás (6ST)
A munkadarab és a paletta a meleg levegős szárítóállomásra kerül. Pozícionáló hengerek rögzítik a palettát a helyén. A hengerek meghajtják a levegőkéseket a hajtókar hosszán végig felfelé és lefelé alapos szárítás érdekében.
A szárítás után minden henger visszatér eredeti helyzetébe, és a munkadarabot a következő állomásra szállítják.
7. szakasz: Vákuumos szárítás (7ST)
A munkadarab és a paletta a vákuumos szárítóállomásra kerül. A pozicionáló hengerek rögzítik a palettát a helyén. A felső mozgatható vákuumkupola leereszkedik, hogy tömör kamrát alkosson a palettával. A vákuumszivattyú kiszívja a levegőt a kamrából, és egy beállított ideig fenntartja a vákuumot, így eltávolítja a maradék nedvességet minden felületről és belső járatról.
A vákuumos szárítás után az összes henger visszatér eredeti helyzetébe, és a munkadarab a következő állomásra kerül.
8. szakasz: Kiszerelés (8ST)
A munkadarab és a paletta a kiszerelési pozícióba kerül. A munkavállaló eltávolítja a munkadarabot. A paletta helyezőblokkjainak manuális cseréje szükséges munkadarab-változatok váltásakor.
Egy ventilátor levegőfúvást biztosít a munkadarab felületén (beállítható hőmérsékletű fűtéssel). Egy biztonsági fényfüggöny védje a munkavállalót. Egy munkadarab-pozicionáló mechanizmus helyezi el a munkadarabot a lézeres jelöléshez (a lézeres jelölőgépet az ügyfél szállítja).
Nagy nyomású tisztítástechnológia
A rendszer kiváló teljesítményű nagynyomású tisztítást biztosít:
| Paraméter | Műszaki adatok |
|---|---|
| Tisztítási nyomás | 15–20 MPa (maximálisan beállítható: 28 MPa) |
| Magas nyomású pompa | INTER HF25, 73 L/perc, 40 kW |
| Szabályozás | Intelligens VFD-vezérlés |
| Fúvókák típusai | Egyenes, Ventilátoros, Szögelt (automatikus váltás) |
| Fő jellemző | XYZ háromtengelyes modul pontos pozicionáláshoz és szkenneléshez |
Műszaki tisztasági ellenőrzés
Az autóipari motorok gyártásánál a forgattyús tengely olajcsatornáinak és felületeinek tisztasága közvetlenül befolyásolja a motor megbízhatóságát és teljesítményét.
A rendszer a szigorú tisztasági követelmények teljesítésére lett tervezve:
| Követelmény területe | Műszaki adatok |
|---|---|
| Teljes maradék szennyeződés | ≤10 mg |
| Olajcsatorna-szennyeződés | ≤3 mg |
| Maximális részecskeméret | ≤0,6 mm |
| Részecskeszám (0,2–0,4 mm) | ≤100 részecske |
| Részecskeszám (0,4–0,6 mm) | ≤15 részecske |
| 0,6 mm-nél nagyobb részecskék | Nem engedélyezettek |
| Ellenőrzési szabvány | 0,6 MPa öblítőnyomás, 1000 mL öblítőfolyadék-mennyiség, 5 μm-es szűrőmembrán |
| Szárítás ellenőrzése | Nincs látható nedvesség a felületeken vagy átjárókban; nincs rozsdaképződés |
| Látóvizsgálat | Nincsenek karcolások, ütésnyomok, vízfoltok vagy korrózió |
Fejlett szűrésmenedzsment (összes szűrő mágneses rúddal)
A rendszer többfokozatú szűrőrendszert alkalmaz, amelyben minden zsákszűrő mágneses rúddal van ellátva a porrészecskék eltávolításához:
| Színpadon | Szűrő típusa | Kapacitás | Pontosság | Média | Mennyiség |
|---|---|---|---|---|---|
| Elsődleges (tisztító tartály) | Mágneses elválasztó | 600 L/perc | 50 μm | Mágneses tekercs | 1 |
| Elsődleges (öblítő tartály) | Durva szűrő | 300 L/perc | 40-es háló | Nylon (mágnesrúddal) | 2 |
| Másodlagos (tisztító tartály) | Zsákszűrő | 400 L/min | 25 μm | Nem szőtt anyag (mágnesrúddal) | 2 (1 aktív + 1 tartalék) |
| Másodlagos (öblítő tartály) | Zsákszűrő | 400 L/min | 10 μm | Nem szőtt anyag (mágnesrúddal) | 2 (1 aktív + 1 tartalék) |
| Harmadlagos (nagy nyomású szivattyú) | Zsákszűrő | 400 L/min | 10 μm | Nem szőtt anyag (mágnesrúddal) | 2 (1 aktív + 1 tartalék) |
Szűrési jellemzők:
Minden táskaszűrő mágneses rúddal van felszerelve a porrészecskék eltávolítására
Mágneses rácsok a gép visszafolyási pontjain
Elzáródás-riasztó kézi kapcsolással/cserével termelési megszakítás nélkül
Folyamatos szűrőcsere-képesség
Intelligent Manufacturing Integration
A rendszer az ipar 4.0 követelményeinek megfelelését teljes körű adatkapcsolattal támogatja:
MES-kommunikáció
Ethernet RJ-45 interfész
Nyitott adatprotokoll az MES-integrációhoz
Gyártási adatok feltöltése és letöltése
Kezelői felület
Siemens HMI színes kijelzővel
Berendezés állapotának és hibáinak megjelenítése
Hangos és vizuális riasztás (piros/sárga/zöld)
PLC-program háromszintes jelszóvédelemmel
Napi karbantartási emlékeztetők fokozatos figyelmeztetéssel (az üzemeltető nem tudja törölni, a menedzser megerősítése szükséges)
Vezérlőrendszer
SIEMENS S7-1500 PLC
PROFINET buszkommunikáció VFD-kkel és mezői I/O eszközökkel
Elektromos alkatrészek védettségi foka: IP54
Teljesítménymérő konfiguráció energiafelügyelet céljából
ALKALMAZÁSI ESET
| Paraméter | Műszaki adatok |
|---|---|
| Projekt | Nagy léptékű autóipari hajtókar-gyártó – Hajtókar többállásos végmosó rendszer |
| Munkadarab | négyhengeres autóipari hajtókarok (≤800 mm / ≤60 kg) |
| A ciklus időtartama | ≤180 másodperc darabonként (beleértve a robotos betöltést és kiszedést) |
| Tisztítási technológiák | Ultrahangos + permetezés 0,5 MPa nyomással + nagynyomású 15–20 MPa (max. 28 MPa) + öblítés + meleg levegős szárítás + vákuumos szárítás |
| Tisztítási hőmérséklet | 35–45 °C |
| Robot | ABB IRB6700-200/2,6, IP67, 100 kg |
| Vezérlőrendszer | SIEMENS S7-1500 PLC |
| Tartály kapacitás | 2500 L (1200 + 800 + 500 L) |
| Teljesítmény | 180 kW (beleértve a 60 kW-os fűtőelemeket) |
| Sűrített levegő | 6 Nm³/perc |
Teljes tisztítási megoldás
A Big Bird Industrial körülhatólagos mérnöki megoldásokat kínál, ideértve:
Folyamatfejlesztés
Automobil-kulcsforgók komponensanalízise
Végleges tisztítási alkalmazásokhoz szükséges tisztítási folyamat tervezése
Tisztasági követelmények értékelése
Felszerelésintegráció
Többállásos tisztítórendszerek
Ultrahangos tisztítástechnológia (25 kHz)
Nagy nyomású tisztítórendszerek (15–20 MPa, legfeljebb 28 MPa)
Vákuumos szárítórendszerek
Szállítószalag- és palettakezelő rendszerek
Automatikus fúvókacsere-rendszerek
Okos gyártási kapcsolat
MES-felület
Gyártási adatgyűjtést
Energiafelügyelet
Miért éppen a Big Bird Industrial-t válassza
Automobil-kulcsforgó tapasztalat
A Big Bird Industrial a járműhajtáslánc-alkatrészek precíziós tisztítási megoldásainak szakértője, és igazolt tapasztalattal rendelkezik a nagy autómotor-gyártók kulcsforgóinak végleges tisztításában.
Többállásos tisztítási technológia
A rendszer egyetlen, kompakt nyolcállásos konfigurációban integrálja az ultrahangos tisztítást, a permetezéses tisztítást, a nagynyomású pontszerű tisztítást (15–20 MPa, legfeljebb 28 MPa), az öblítést, a meleg levegős szárítást és a vákuumos szárítást a szennyeződések teljes körű eltávolítása érdekében.
Nagynyomású tisztítás automatikus fúvókacsere-funkcióval
A rendszer XYZ háromtengelyes nagynyomású tisztítási funkciót és automatikus fúvókacsere-képességet (egyenes, ventilátor- és ferde fúvókák) biztosít az összes olajcsatorna, középponti furat és felület pontos tisztításához.
Rendszerszintű mérnöki képesség
A cég teljes megoldásokat kínál a tisztítási folyamat fejlesztésétől a gyártásba való integrációig, ideértve az ultrahangos tisztítást, a nagynyomású tisztítást, a vákuumos szárítást és az MES-kapcsolatot.
Egyedi, nem szabványos mérnöki megoldások
Minden alkatrész és gyártósor egyedi igényeket támaszt. A Big Bird Industrial egyedi mérnöki megoldásokat kínál az alábbiak alapján:
Alkatrész szerkezetének és anyagának elemzése
Tisztítási folyamat fejlesztése
Egyedi rögzítőberendezés- és automatizálástervezés
Gyártóüzem elrendezése és gyártási folyamatok integrációja
GYIK
Milyen alkatrészeket dolgoz fel ez a tisztítórendszer?
Ez a rendszer autóipari hajtókarokhoz készült, amelyek legfeljebb 800 mm hosszúak, Φ250 mm forgódiaméterűek és legfeljebb 60 kg súlyúak motorok gyártásához.
Milyen tisztítónyomás érhető el?
A rendszer 15–20 MPa nyomású (maximálisan beállítható: 28 MPa) nagynyomású tisztítást biztosít intelligens VFD-vezérléssel, valamint 0,5 MPa nyomású permetezéses tisztítást.
Milyen tisztítási technológiák vannak integrálva?
A rendszer ultrahangos tisztítást (25 kHz), permetezéses tisztítást, nagynyomású pontszerű tisztítást, permetezéses öblítést, meleg levegős szárítást és vákuumos szárítást integrál egy 8 állomásos konfigurációban.
Milyen szennyeződések távolíthatók el?
Eltávolítja a vágófolyadékokat, a fémforgácsokat, az olajszennyeződéseket és a részecskés maradványokat az olajcsatornákból, a központi furatokból és minden külső felületről.
Milyen tisztasági szintek érhetők el?
Teljes maradék szennyeződés ≤10 mg; olajcsatorna-szennyeződés ≤3 mg; maximális részecskeméret ≤0,6 mm; szigorú részecskeszám-korlátozás mérethasábónként.
Támogatja-e az automatizált gyártásba való integrációt?
Igen. A rendszer automatikus betöltést kínál darus robotfelületen keresztül, automatikus munkadarab-azonosítást, hibabiztosítást és MES-kommunikációs képességet.
Mi a tipikus ciklusidő?
A rendszer ≤180 másodpercet vesz igénybe darabonként (a robotos betöltést és kirakást is beleértve), a ciklusidő testreszabható a gyártósor követelményei szerint.
A gépkocsik motorjainak gyártásában a forgattyús tengely végleges tisztítása
A gépkocsik motorjainak gyártásában a forgattyús tengely végleges tisztítása
A főtengely végleges tisztítása kritikus folyamat az autóipari motorok gyártásában a megmunkálás és az összeszerelés között. A bonyolult olajcsatornákkal, központi furatokkal és precíziós felületekkel rendelkező főtengelyek speciális tisztítási technológiákat igényelnek a vágófolyadékok, fémforgácsok, olajszennyeződések és részecskeszennyeződések eltávolításához. Az ultrahangos tisztítás eléri azokat a belső járatokat, amelyekhez a hagyományos permetezéses tisztítás nem jut hozzá, míg a nagynyomású tisztítás biztosítja a makacs szennyeződések teljes eltávolítását minden felületről.
Ultrahangos és nagynyomású tisztítás főtengelyalkatrészekhez
Az autóipari hajtókarok tisztítása különleges kihívásokat jelent a bonyolult geometriájuk, az olajcsatornáik és a pontos felületeik miatt. Az ultrahangos tisztítás hatékonyan eltávolítja a szennyeződéseket a belső járatokból és vakfuratokból, míg a nagynyomású tisztítás (15–20 MPa, legfeljebb 28 MPa) biztosítja a makacs maradékok eltávolításához szükséges tisztítóerőt. A többfokozatú tisztítási folyamatok integrált szárítással együtt teljes szennyeződéseltávolítást és korrózióvédelmet biztosítanak.
Vákuumos szárítástechnológia alkatrészvédelem céljából
A vákuumos szárítástechnológia teljes mértékben eltávolítja a nedvességet a hajtókarok felületeiről és belső járataiból anélkül, hogy hőterhelést vagy vízfoltokat okozna. A csökkent nyomású környezet lecsökkenti a telített gőz hőmérsékletét, így a maradék nedvesség hatékonyan elpárolog. A forró levegős szárítással kombinálva a vákuumos szárítás kizárja a korrózió és a vízfoltok kockázatát a pontos felületeken.
Mágneses szűrőtechnológia porrészecskék eltávolítására
A hatékony szűrés elengedhetetlen a hajtókarok tisztításának minőségének fenntartásához. A mágneses szeparátorok és a mágnesrúddal felszerelt zsákos szűrők hatékonyan eltávolítják a vasalapú porrészecskéket a tisztítófolyadékból, így védelmet nyújtanak a szivattyúknak és a fúvókáknak, miközben biztosítják a konzisztens tisztítási eredményeket. A folyamatos szűrőcsere képessége és az eldugulási riasztók lehetővé teszik a megszakításmentes üzemelést anélkül, hogy a gyártási folyamatot meg kellene szakítani.
Műszaki adatok
| Műszaki adatok | LEÍRÁS |
|---|---|
| Termék típusa | Autóipari hajtórúd-többállásos végleges tisztítórendszer |
| Alkalmazás | Autóipari motorhajtókarok végleges tisztítása |
| Munkadarab | Autóipari hajtókarok (≤800 mm / ≤Φ250 mm / ≤60 kg) |
| Tisztítási technológia | Ultrahangos (25 kHz) + permetezés (0,5 MPa) + HP rögzített pont (15–20 MPa, max. 28 MPa) + öblítés + meleg levegős szárítás + vákuumos szárítás |
| Tisztítási hőmérséklet | 35–45 °C (elektromos fűtés) |
| Fűtés | 15 kW × 4 fűtőelem, előmelegítési funkcióval |
| A ciklus időtartama | ≤180 másodperc darabonként (robotos betöltés/kirakás is beleértve) – testre szabható |
| Robot modell | ABB IRB6700-200/2,6 |
| Robotvédelem | IP67 |
| Robot teherbírása | 100 kg |
| Magas nyomású pompa | INTER HF25, 73 L/perc, MAX 28 MPa, 40 kW, VFD |
| Vezérlőrendszer | SIEMENS S7-1500 PLC |
| HMI | Siemens 9" érintőképernyő |
| Kommunikációs protokoll | PROFINET, Ethernet RJ-45 |
| Tartály kapacitás | 2500 L (1200 + 800 + 500 L) |
| Szűrő rendszer | Többfokozatú (mágneses szeparátor / durva szűrő / 25 μm-es zacskós szűrők / 10 μm-es zacskós szűrők) |
| Teljesítmény | 180 kW (beleértve a 60 kW-os fűtőelemeket) |
| Sűrített levegő | 6 Nm³/perc |
| Vízfogyasztás | 2500 L |
| A zajszint | ≤75 dB (alapjárat) |
| Tápegység | AC 380 V, 50 Hz, háromfázisú |
