
 EN



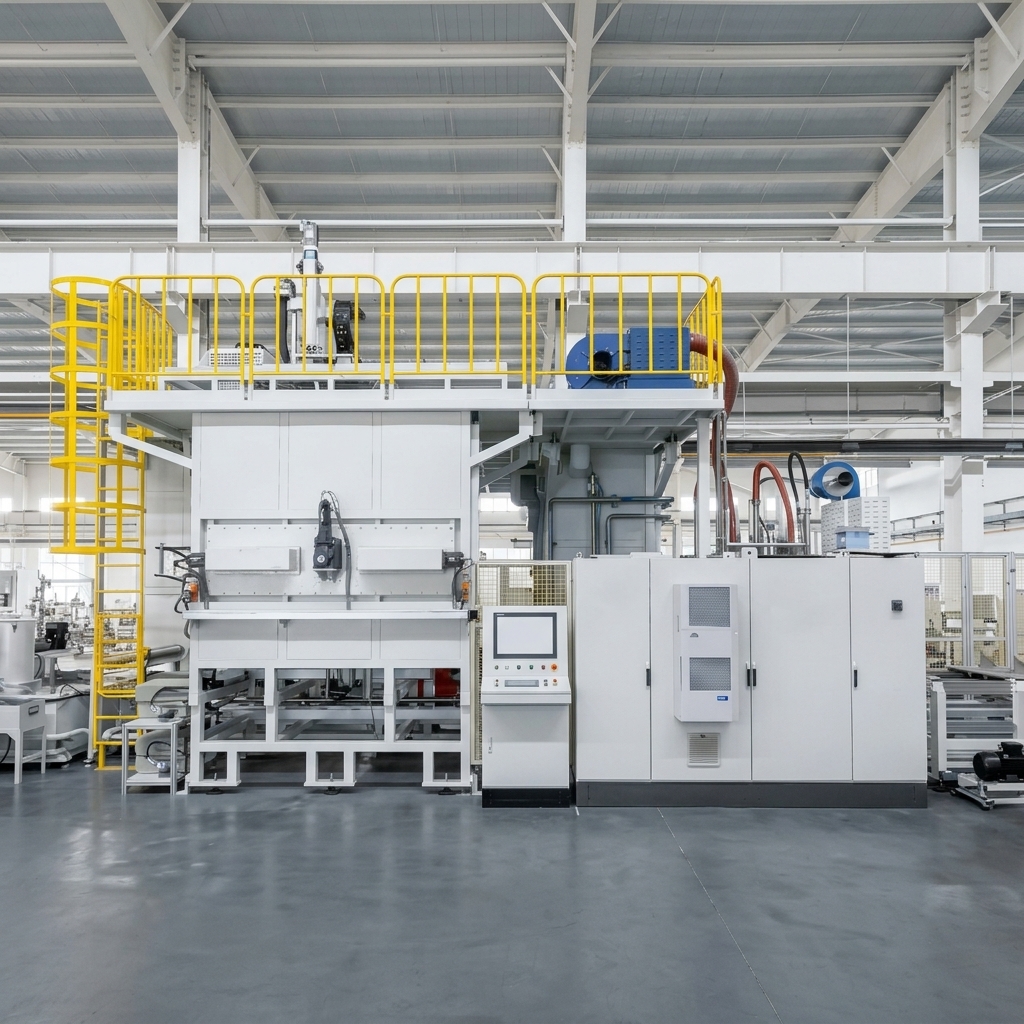
Automobilkrumtaktsaksel med flerstasjonssystem for endelig rengjøring i motorproduksjon
Tilpasset ferdigløsningspakke for en stor bilindustris krumakselprodusent
Bruksområde: Endelig krumakselrensing for produksjon av bilmotorer
Arbeidsstykke: Bilkrumtakker — lengde ≤ 800 mm, svingdiameter ≤ Φ250 mm, vekt ≤ 60 kg
Rengjøringsprosess: Ultralydrengjøring + sprayrengjøring (0,5 MPa) + høytrykksfastpunktrengjøring (15–20 MPa) + spraystøvning + tørking med varmluft + vakuumtørking
Rensetrykk: Høytrykk 15–20 MPa (maks. 28 MPa) / spray 0,5 MPa — tilpassbar
Ultralydrengjøring: Integrert ultralydrengjestasjon — tilpassbar
Rengjørings temperatur: 35–45 °C (elektrisk oppvarming) — tilpassbar
Syklus tid: ≤ 180 sekunder per stykk (inkludert robotlastning/lossing) — tilpassbar etter krav fra produksjonslinje
Renhetkrav: Total resterende forurensning ≤ 10 mg; forurensning i oljekanal ≤ 3 mg; partikkelstørrelse ≤ 0,6 mm; grenser for partikkeltall per størrelsesområde — tilpassbar etter kundens krav
Tørketeknologi: Tørking med varmluft + vakuumtørking
Robotkonfigurasjon: 6-akset robot (IP67, bæreevne 100 kg) — tilpassbar
Laste/losse: Automatisk lasting (portrobot) / manuell lossing — tilpassbar
BESKRIVELSE
Automobilkrumtaktsaksel med flerstasjonssystem for endelig rengjøring
The Big Bird Industrial krumakselens flerstasjonssystem for siste rengjøring er utviklet for siste rengjøring av bilkrumakslar etter maskinering og oljebasert poleringsprosesser. Systemet fjerner skjærevæsker, metallspåner, oljeforurensninger og partikkelavleiring fra oljekanaler, gjengede hull og alle eksterne overflater før montering.
Utstyret leveres som en ferdig løsning inkludert konstruksjon, produksjon, installasjon og igangsetting.
Arbeidsstykkeapplikasjoner
Systemet håndterer bilkrumakselkomponenter:
| Parameter | Spesifikasjon |
|---|---|
| Krumakselens lengde | ≤800 mm |
| Svingdiameter | ≤Φ250 mm |
| Vekt | ≤60 kg |
| Materiale | Smettet stål eller støpejern |
| Hovedprodukt | 4-sylindret krumaksel for bilmotorer |
| Kompatible produkter | Ekstra varianter via verktøybytte (manuelt) |
Alle arbeidsstykkene er bilkrumtaksel for motorproduksjonsanvendelser. Systemet er utformet med manuell bytteevne for ekstra krumtakselvarianter gjennom utskiftning av fester, programjustering og modifisering av robotbaner.
Automatisk produksjon av blandede modeller
Systemet støtter automatisk produksjon av blandede modeller med:
Automatisk lasting
Gantryrobot plasserer automatisk arbeidsstykket på V-blokk-utstyrsplasser ved lastestasjonen
Skivebevegelsesmekanisme overfører arbeidsstykket til robotens taktposisjon
Blåsing av sentrumshull før robotgrep
Arbeidsstykkenidentifikasjonssystem (bryterbasert) for eksisterende varianter
Feilforebygging: aksialdeteksjon, radialdeteksjon og orienteringsdeteksjon for stor-/liten ende
Sikkerhetsbeskyttelse med elektronisk mellomkobling
Robot system
ABB IRB6700-200/2.6 6-akse robot
IP67 Beskyttelse
100 kg maksimal last
Robotgrepere har selv-låsefunksjon (arbeidsstykket kan ikke falle ned ved strøm- eller luftsvikt)
Manuell bytte av grepere for ulike arbeidsstykkevarianter
Manuell lossing
Operatøren fjerner arbeidsstykket ved utlastestasjonen
Sikkerhetslysskjerm for beskyttelse av operatøren
Arbeidsstykkeposisjoneringsmekanisme for lasermerking (lasermerker levert av kunden)
Flere trinn i rensesprosessen
Systemet kombinerer flere rengjøringsmetoder i en automatisk sekvens på åtte trinn:
Trinn 1: Lasing (1ST)
Gantryroboten plasserer automatisk arbeidsstykket på V-blokk-posisjoneringsseter ved lastestasjonen. Skivebevegelsesmekanismen overfører arbeidsstykket til robotens taktposisjon. Roboten blåser av sentrumshullet før griping, og overfører deretter arbeidsstykket inn i rengjøringskammeret.
Manuell omstilling av posisjoneringsblokker er nødvendig ved bytte mellom arbeidsstykkevarianter. Stasjonen har arbeidsstykkeidentifisering (bryterbasert), feilforebygging (aksialdeteksjon, radialdeteksjon, orienteringsdeteksjon) og sikkerhetsbeskyttelse med elektronisk interlock.
Trinn 2: Ultralyd- og sprayrengjøring (2ST) — 0,5 MPa
Robotten overfører arbeidsstykket til pallen ved ultralydrengjøringsstasjonen. Pallen senkes, slik at arbeidsstykket nedsenkes i rensebassenget, som allerede er fylt med rensevæske. Ultralydrengjøring (25 kHz) fjerner forurensninger fra alle overflater og interne kanaler.
Etter ultralydrengjøring utfører sprøytedyser på begge sider en sprayrengjøring av arbeidsstykkets overflate. Etter rengjøring heves arbeidsstykket av hevemekanismen, og robotten overfører det til neste stasjon.
Trinn 3: Høytrykksrengjøring med fast punkt (3ST) — 15–20 MPa (maks. 28 MPa)
Robotten overfører arbeidsstykket til pallen ved høytrykksrengjøringsstasjonen. XYZ-tre-aksemodulen posisjonerer dyser for høytrykksrengjøring av sentrumshullene i begge ender.
Etter rengjøring av sentrumshullet driver servomotoren klemarmene for å klemme arbeidsstykket ved hjelp av sentre i begge ender, mens plasseringspinner griper inn i plasseringspinnehullene. Pallen senkes, og klemmekmekanismen roterer arbeidsstykket til den angitte vinkelen.
XYZ-tre-aksemodulen utfører punktbestemt og sveipebasert høytrykksrengjøring av arbeidsstykkets overflater og oljekanaler. Etter rengjøring tørker blåsenozzler arbeidsstykket. Deretter overfører roboten arbeidsstykket til neste stasjon.
Spindelen har automatisk dysebytte med tre dysetyper: rette dyser, vifteformete dyser og skrådyser, med tilhørende dyesekker.
Trinn 4: Sprayvask (4ST)
Roboten overfører arbeidsstykket til pallen på vaskestasjonen. Servomotoren driver klemarmene for å klemme arbeidsstykket ved hjelp av sentre i begge ender, mens plasseringspinner griper inn i plasseringspinnehullene. Pallen senkes, og klemmekmekanismen roterer arbeidsstykket til den angitte vinkelen.
XYZ-modulen med tre akser utfører fastpunkts- og sveipevask av arbeidsstykkets overflater og smørekanaler. Etter vasking tørker blåsenozzler arbeidsstykket. Roboten overfører deretter arbeidsstykket til neste stasjon.
Spindelen har automatisk utveksling av dyser med tre dysetyper: rette dyser, vifteformete dyser og skrådyser.
Steg 5: Overføringspunkt (5ST)
Roboten plasserer det rengjorte arbeidsstykket på overføringspallen. Kjedetransportøren frakter arbeidsstykket til neste stasjon.
Steg 6: Tørking med varmluft (6ST)
Arbeidsstykket og pallen fraktes til stasjonen for tørking med varmluft. Posisjoneringssylindre låser pallen på plass. Sylindre driver luftkniver opp og ned langs krumtappen for grundig tørking.
Etter tørking returnerer alle sylindre til sine opprinnelige posisjoner, og arbeidsstykket fraktes til neste stasjon.
Steg 7: Vakuumtørking (7ST)
Arbeidsstykket og pallaten transporteres til vakuumtørkestasjonen. Posisjoneringssylindre låser pallaten på plass. Den øvre bevegelige vakuumhuden senkes for å danne en tet kamer med pallaten. Vakuumppumpen tømmer kameret og opprettholder vakuum i en innstilt periode for å fjerne restfuktighet fra alle overflater og interne kanaler.
Etter vakuumtørking returnerer alle sylindre til sine opprinnelige posisjoner, og arbeidsstykket transporteres til neste stasjon.
Trinn 8: Losslastning (8ST)
Arbeidsstykket og pallaten transporteres til losslastingsposisjonen. Operatøren fjerner arbeidsstykket. Manuell bytting av pallatplasseringsblokker er nødvendig ved skift mellom ulike arbeidsstykkevarianter.
En vifte gir luftblåsing (med justerbar temperaturoppvarming) på arbeidsstykkets overflate. En sikkerhetslysskjerm beskytter operatøren. En arbeidsstykkeposisjoneringmekanisme plasserer arbeidsstykket for lasermerking (lasermerker levert av kunden).
Høytrykkrense-teknologi
Systemet har høytrykkrengjøring med eksepsjonell kapasitet:
| Parameter | Spesifikasjon |
|---|---|
| Rensingstrykk | 15–20 MPa (Maksimalt justerbar til 28 MPa) |
| Høytrykkspumpe | INTER HF25, 73 L/min, 40 kW |
| Kontroll | Intelligent VFD-styring |
| Dysevarianter | Rettslinjet, vifteformet, vinklet (automatisk bytte) |
| Nøkkelfunksjon | XYZ-tre-aksemodul for nøyaktig posisjonering og scanning |
Teknisk renhetskontroll
I bilprodusenters motorproduksjon påvirker renheten i krumakseloljekanaler og overflater direkte motorens pålitelighet og ytelse.
Systemet er designet for å oppfylle strenge renhetskrav:
| Kravområde | Spesifikasjon |
|---|---|
| Total restforurensning | ≤10 mg |
| Forurensning i oljekanaler | ≤3 mg |
| Maksimal partikkelstørrelse | ≤0,6 mm |
| Partikkelantall (0,2–0,4 mm) | ≤100 partikler |
| Partikkelantall (0,4–0,6 mm) | ≤15 partikler |
| Partikler >0,6 mm | Ikke tillatt |
| Inspeksjonsstandard | spølingstrykk på 0,6 MPa, spølingsvolum på 1 000 mL, filtermembran på 5 μm |
| Tørkingsbekreftelse | Ingen synlig fuktighet på overflater eller kanaler; ingen rustdannelse |
| Visuell inspeksjon | Ingen riper, støtmerker, vannflekker eller korrosjon |
Avansert filtreringsstyring (alle filtre med magnetstaver)
Systemet bruker et flertrinnsfiltreringssystem med magnetstaver i alle sekkgjennomstrømningsfiltre for fjerning av pulverpartikler:
| Scene | Filtertype | Kapasitet | Nøyaktighet | Media | Antall |
|---|---|---|---|---|---|
| Primær (rensetank) | Magnetisk separatør | 600 L/min | 50 μm | Magnetisk rulle | 1 |
| Primær (skyllingstank) | Grovt filter | 300 L/min | 40 mesh | Nylon (med magnetstaver) | 2 |
| Sekundær (rengjøringstank) | Bagfilter | 400 l/min | 25 μm | Ikke-vevd (med magnetstaver) | 2 (1 aktiv + 1 reserve) |
| Sekundær (skyllingstank) | Bagfilter | 400 l/min | 10 μm | Ikke-vevd (med magnetstaver) | 2 (1 aktiv + 1 reserve) |
| Tertiær (høytrykkspumpe) | Bagfilter | 400 l/min | 10 μm | Ikke-vevd (med magnetstaver) | 2 (1 aktiv + 1 reserve) |
Filtrasjonsfunksjoner:
Alle posefilter utstyrt med magnetiske staver for fjerning av pulverpartikler
Magnetiske rister ved maskinens returstrømningspunkter
Tilstoppingsalarm med manuell bryter/bytte uten produksjonsavbrudd
Mulighet for filterbytte uten stopp
Intelligent Manufacturing Integration
Systemet støtter kravene til Industri 4.0 gjennom omfattende datakobling:
MES-kommunikasjon
Ethernet RJ-45-grensesnitt
Åpen dataprotokoll for MES-integrasjon
Mulighet for opplasting og nedlasting av produksjonsdata
Operatørgrensesnitt
Siemens HMI med fargedisplay
Utstyrstatus og feilvisning
Lydsignaler og visuelle alarmer (rødt/gult/grønt)
PLC-program med tre-nivå passordbeskyttelse
Daglige vedlikeholdsminner med eskalering (operatør kan ikke nullstille; bekreftelse fra leder kreves)
Styringsystem
SIEMENS S7-1500 PLC
PROFINET-bus-kommunikasjon med frekvensomformere og feltinnganger/utganger
Beskyttelsesgrad for elektriske komponenter: IP54
Konfigurasjon av strømmåler for energiövervåking
SØKNADSTILFELLE
| Parameter | Spesifikasjon |
|---|---|
| Prosjekt | Stor bilprodusent av krumaksel — endelig rensesystem for krumaksel med flere stasjoner |
| Arbeidsstykke | bilkrumaksel med fire sylindre (≤800 mm / ≤60 kg) |
| Syklustid | ≤180 sekunder per stykk (inkludert robotlastning/lossing) |
| Renseteknologier | Ultralyd + spray 0,5 MPa + HP 15–20 MPa (maks. 28 MPa) + skylling + tørking med varmluft + vakuumtørking |
| Rengjørings temperatur | 35–45 °C |
| Roboten | ABB IRB6700-200/2,6, IP67, 100 kg |
| Styringsystem | SIEMENS S7-1500 PLC |
| Tankkapasitet | 2 500 L (1 200 + 800 + 500 L) |
| Totalt effektforbruk | 180 kW (inkludert 60 kW varmeapparater) |
| Komprimert luft | 6 Nm³/min |
Fullstendig renseløsning
Big Bird Industrial tilbyr omfattende ingeniørløsninger, blant annet:
Prosesutvikling
Komponentanalyse for bilkrukkskiver
Rengjøringsprosessdesign for endelig rengjøring
Vurdering av renhetskrav
Utstyrsintegrering
Flerspors rengjøringsanlegg
Ultralydrengjøringsteknologi (25 kHz)
Høytrykksrengjøringsanlegg (15–20 MPa, maks 28 MPa)
Vakuumtørkeanlegg
Transportbånd- og pallhåndteringssystemer
Automatiske dyskbyttesystemer
Smart Manufacturing-tilkobling
MES-grensesnitt
Produksjonsdatainnsamling
Energimåling
Hvorfor velge Big Bird Industrial
Erfaring med bilkrukkskiver
Big Bird Industrial spesialiserer seg på presisjonsrengjøringsløsninger for bilens drivlinjekomponenter, med dokumentert erfaring innen endelig rengjøring av krukkskiver for store bilprodusenter av motorer.
Teknologi for rengjøring på flere stasjoner
Systemet integrerer ultralydrengjøring, sprayrengjøring, høytrykksrengjøring med fast punkt (15–20 MPa, maks. 28 MPa), skylling, tørking med varmluft og vakuumtørking i en kompakt konfigurasjon med åtte stasjoner for omfattende fjerning av forurensninger.
Høytrykksrengjøring med automatisk dysebytte
Systemet har XYZ-tre-akset høytrykksrengjøring med automatisk dysebytte (rettslinjet, vifteformet og skrått utrettet dyser) for nøyaktig rengjøring av alle oljekanaler, sentrumshull og overflater.
Systemnivåteknisk kompetanse
Selskapet leverer komplette løsninger fra utvikling av rengjøringsprosesser til integrering i produksjonen, inkludert ultralydrengjøring, høytrykksrengjøring, vakuumtørking og tilkobling til MES.
Tilpasset ikke-standard teknisk utforming
Hver komponent og hver produksjonslinje har unike krav. Big Bird Industrial tilbyr tilpassede tekniske løsninger basert på:
Komponentstruktur og materialeanalyse
Utvikling av rengjøringsprosess
Tilpasset festeutstyr og automatiseringsdesign
Fabrikksoppsett og integrasjon av produksjonsflyt
Ofte stilte spørsmål
Hvilke komponenter behandles av dette rensesystemet?
Dette systemet er utformet for bilkrukksakser med en lengde på inntil 800 mm, en svingdiameter på Φ250 mm og en vekt på 60 kg for motorproduksjon.
Hvilket rengjøringstrykk er tilgjengelig?
Systemet leverer høytrykksrengjøring på 15–20 MPa (maksimalt justerbar til 28 MPa) med intelligent VFD-styring, samt sprayrengjøring på 0,5 MPa.
Hvilke rengjøringsmetoder er integrert?
Systemet integrerer ultralydrengjøring (25 kHz), sprayrengjøring, høytrykksrengjøring på faste punkter, spraystøvning, tørking med varmluft og vakuumtørking i en konfigurasjon med åtte stasjoner.
Hvilke forurensninger kan fjernes?
Det fjerner skjærevæsker, metallspåner, oljeforurensninger og partikkelavleiring fra oljekanaler, sentrumshull og alle eksterne overflater.
Hvilke renhetsnivåer kan oppnås?
Total resterende forurensning ≤10 mg; forurensning i oljekanaler ≤3 mg; maksimal partikkelstørrelse ≤0,6 mm; med strenge grenser for antall partikler innenfor hver størrelseskategori.
Støtter systemet automatisert produksjonsintegrering?
Ja. Systemet har automatisk lasting via portrobott-grensesnitt, automatisk identifisering av arbeidsstykker, feilforebygging og evne til kommunikasjon med MES.
Hva er typisk syklustid?
Systemet leverer ≤180 sekunder per stykk (inkludert lasting/utlasting med robot), der syklustiden kan tilpasses etter kravene til den enkelte produksjonslinjen.
Krumakselen siste rengjøring i produksjon av bilmotorer
Krumakselen siste rengjøring i produksjon av bilmotorer
Krumakselens endelige rengjøring er en kritisk prosess mellom bearbeiding og montering i produksjonen av bilmotorer. Krumaksler med komplekse smørekanaler, senterrør og presisjonsflater krever avanserte rengjøringsmetoder for å fjerne skjærevæsker, metallspåner, oljeforurensninger og partikkelrester. Ultralydrengjøring når innvendige kanaler som konvensjonell sprayrengjøring ikke kan nå, mens høytrykksrengjøring sikrer grundig fjerning av hardføre forurensninger fra alle flater.
Ultralyd- og høytrykksrengjøring for krumakselkomponenter
Bilkrummeaksler stiller unike rengjøringsutfordringer på grunn av deres komplekse geometrier, oljekanaler og presisjonsflater. Ultralydrengjøring fjerner effektivt forurensninger fra indre kanaler og blinde hull, mens høytrykksrengjøring (15–20 MPa, maks 28 MPa) gir den rengjøringskraften som trengs for hardføre rester. Flertrinnsrengjøringssekvenser med integrert tørking sikrer fullstendig fjerning av forurensninger og korrosjonsbeskyttelse.
Vakuumtørketeknologi for komponentbeskyttelse
Vakuumtørketeknologi sikrer fullstendig fjerning av fuktighet fra krumsakslerflater og indre kanaler uten termisk stress eller vannflekker. Miljøet med redusert trykk senker temperaturen til mettet damp, noe som fører til effektiv fordampning av restfuktighet. I kombinasjon med varmluftstørking eliminerer vakuumtørking risikoen for korrosjon og vannflekker på presisjonsflater.
Magnetisk filtrasjonsteknologi for fjerning av pulverpartikler
Effektiv filtrering er avgjørende for å opprettholde renholdskvaliteten ved rengjøring av krumaksel. Magnetiske separatorene og posefilter med magnetiske staver fjerner effektivt jernholdige pulverpartikler fra rengjøringsvæsken, beskytter pumper og dyser og sikrer konsekvente rengjøringsresultater. Mulighet for kontinuerlig filterbytte med blokkeringsalarmer sikrer uavbrutt drift uten produksjonsavbrot.
Tekniske spesifikasjoner
| Spesifikasjon | BESKRIVELSE |
|---|---|
| Produkttype | Automobilkrumtaktsaksel med flerstasjonssystem for endelig rengjøring |
| Søknad | Endelig rengjøring av krumaksel til bilmotorer |
| Arbeidsstykke | Krumaksler til biler (≤ 800 mm / ≤ Φ250 mm / ≤ 60 kg) |
| Rengjøringsteknologi | Ultralyd (25 kHz) + Spray (0,5 MPa) + HP fast punkt (15–20 MPa, maks 28 MPa) + Skylling + Tørring med varmluft + Vakuumtørring |
| Rengjørings temperatur | 35–45 °C (elektrisk oppvarming) |
| Oppvarming | 15 kW × 4 varmelegemer, mulighet for forvarming |
| Syklustid | ≤ 180 sekunder per stykk (inkludert robotlastning/lossing) — kan tilpasses |
| Robotmodell | ABB IRB6700-200/2,6 |
| Robotbeskyttelse | IP67 |
| Robotens bæreevne | 100 KG |
| Høytrykkspumpe | INTER HF25, 73 L/min, maks 28 MPa, 40 kW, frekvensomformer |
| Styringsystem | SIEMENS S7-1500 PLC |
| HMI | Siemens 9-tommers trykkskjerm |
| Kommunikasjonsprotokoll | PROFINET, Ethernet RJ-45 |
| Tankkapasitet | 2 500 L (1 200 + 800 + 500 L) |
| Filtreringssystem | Flertrinns (magnetisk separator / grovfilter / posefiltre 25 μm / 10 μm) |
| Totalt effektforbruk | 180 kW (inkludert 60 kW varmeapparater) |
| Komprimert luft | 6 Nm³/min |
| Vannforbruk | 2 500 L |
| Støynivå | ≤75 dB (i tilstand uten belastning) |
| Strømforsyning | AC 380 V 50 Hz trefase |
