
 EN



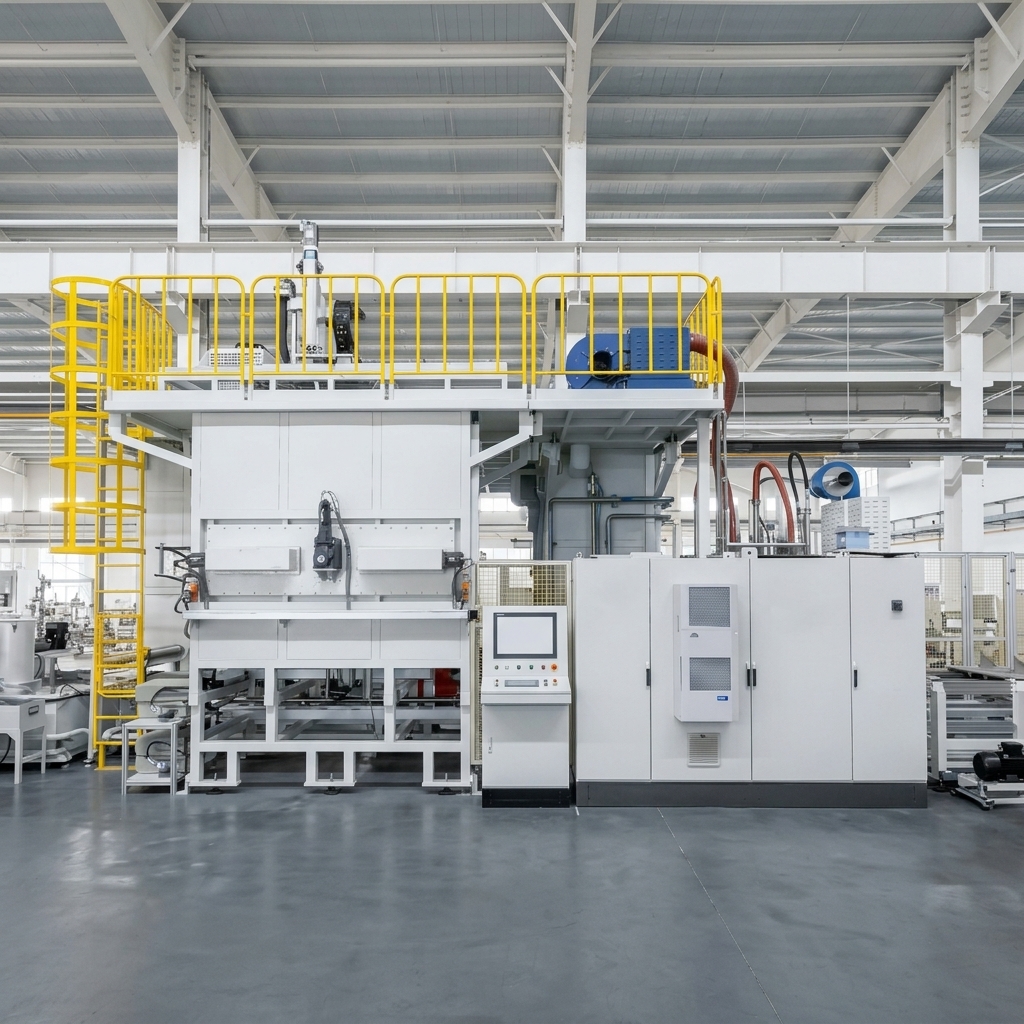
Večstanični končni sistemi za čiščenje avtomobilskih kolenskih gred za proizvodnjo motorjev
Prilagojena ključ-za-vrata rešitev za večjega proizvajalca kolenastih gredi za avtomobile
Uporaba: Končno čiščenje kolenastih gredi za proizvodnjo avtomobilskih motorjev
Obdelovanec: Avtomobilski kolenaste gredi — dolžina ≤ 800 mm, navorni premer ≤ Φ250 mm, teža ≤ 60 kg
Postopek čiščenja: Ultrazvočno čiščenje + pršilno čiščenje (0,5 MPa) + visokotlačno točkovno čiščenje (15–20 MPa) + pršilno izpiranje + sušenje z vročim zrakom + vakuumsko sušenje
Tlak čiščenja: Visokotlačno 15–20 MPa (največ 28 MPa) / pršilno 0,5 MPa — po meri prilagodljivo
Ultrazvočno čiščenje: Integrirana ultrazvočna čistilna postaja — po meri prilagodljiva
Temperatura čiščenja: 35–45 °C (električno ogrevanje) — prilagodljivo
Čas cikla: ≤180 sekund na kos (vključno s samodejnim nalaganjem/izpraznjevanjem z robotom) — po meri prilagodljivo glede na zahteve proizvodne linije
Zahteve glede čistosti: Skupna ostankova kontaminacija ≤10 mg; kontaminacija oljnega kanala ≤3 mg; velikost delcev ≤0,6 mm; omejitve števila delcev po razredih velikosti — po meri prilagodljivo glede na zahteve stranke
Tehnologija sušenja: Sušenje z vročim zrakom + vakuumsko sušenje
Konfiguracija robotov: 6-osni robot (IP67, nosilnost 100 kg) — po meri prilagodljiv
Nalaganje/izvažanje: Samodejno nalaganje (mostni robot) / ročno izpraznjevanje — po meri prilagodljivo
OPIS
Večstanični končni sistemi za čiščenje avtomobilskih kolenskih gred za proizvodnjo motorjev
Industrijski večpostajni sistem za končno čiščenje kolenskih vajakov Big Bird je razvit za končno čiščenje avtomobilskih kolenskih vajakov po obdelavi in operacijah oljne poliranja. Sistem odstrani rezalna olja, kovinske drobce, oljne onesnaževalce in delce iz oljnih kanalov, navitih lukenj ter vseh zunanjih površin pred sestavo.
Oprema se dobavi kot ključ-v-roko rešitev, ki vključuje načrtovanje, izdelavo, namestitev in vzpostavitev.
Uporabne predmete
Sistem sprejme naslednje komponente kolenskih vajakov za avtomobile:
| Parameter | Specifikacija |
|---|---|
| Dolžina kolenskega vajaka | ≤ 800 mm |
| Premer zamika | ≤ Φ 250 mm |
| Teža | ≤ 60 kg |
| Material | Kovan jeklen ali litinski |
| Glavni izdelek | kolenski vajak za štiricilindrične avtomobilske motore |
| Skladni izdelki | Dodatne različice z menjavo orodja (ročno) |
Vsi deli so avtomobilski kolenasti vtiči za proizvodnjo motorjev. Sistem je zasnovan z možnostjo ročne menjave za dodatne različice kolenastih vtičev prek zamenjave pritrdilnih elementov, prilagoditve programa in spremembe poti robota.
Samodejna proizvodnja mešanih modelov
Sistem podpira avtomatsko proizvodnjo mešanih modelov z:
Avtomatsko nalaganje
Gantry robot samodejno postavi del na V-oblikovna pozicionirna mesta na postanku za nalaganje
Mehanizem za premikanje delovne površine prenese del do položaja, kjer ga robot zajame
Pihanje centričnih lukenj pred zajemom z robotom
Sistem za identifikacijo delov (na podlagi stikala) za obstoječe različice
Zaščita pred napakami: osna detekcija, radialna detekcija in detekcija usmeritve večjega/manjšega konca
Varnostna ograda z elektronsko zaklepno napravo
Robotski sistem
ABB IRB6700-200/2.6 6-osni robot
IP67 zaščita
največja nosilna zmogljivost 100 kg
Robotski prijemnik ima funkcijo samozapiranja (delovni kos se ne more spustiti ob izpadu elektrike/zraka)
Ročna zamenjava prijemnika za različne variante delovnih kosov
Ročno raztovarjanje
Operator odstrani delovni kos na postanku za raztovarjanje
Varnostna svetlobna zavesa za zaščito operatorja
Mehanizem za določitev položaja delovnega kosa za lasersko označevanje (laserji zagotavlja naročnik)
Večstopenjski postopek čiščenja
Sistem združuje več tehnologij čiščenja v avtomatizirani osemfazni zaporedji:
Faza 1: Nalaganje (1ST)
Gantni robot avtomatsko postavi delovni kos na V-oblikovne opornike za določitev položaja na postanku za nalaganje. Mehanski sistem za premikanje pomakne delovni kos na pozicijo, kjer ga robot lahko zajame. Robot pred zajemanjem izvede pihalno čiščenje sredinskega izvrtka, nato prenese delovni kos v komoro za čiščenje.
Pri menjavi variant delovnih kosov je potrebna ročna zamenjava opornikov za določitev položaja. Postanka vključuje identifikacijo delovnega kosa (s stikalom), varnostno preverjanje (zaznavanje v osi, zaznavanje v radiju, zaznavanje orientacije) ter varnostno ogradnjo z elektronsko zaklepanjem.
Stopnja 2: Ultrazvočno in pršilno čiščenje (2ST) — 0,5 MPa
Robot prenese delovni kos na paleto postaje za ultrazvočno čiščenje. Plošča se spusti in delovni kos potopi v čistilno kopel, ki je bila vnaprej napolnjena s čistilno tekočino. Ultrazvočno čiščenje (25 kHz) odstrani onesnaževalce s površin in notranjih kanalov.
Po ultrazvočnem čiščenju pršilne šobe na obeh straneh izvedejo pršilno čiščenje površine delovnega kosa. Po čiščenju dvigalni mehanizem dvigne delovni kos in ga robot prenese na naslednjo postajo.
Stopnja 3: Visokotlačno točkovno čiščenje (3ST) — 15–20 MPa (največ 28 MPa)
Robot prenese delovni kos na paleto postaje za visokotlačno čiščenje. Triosni XYZ modul pozicionira šobe za visokotlačno čiščenje centralnih lukenj na obeh koncih.
Po čiščenju sredinskega otvora servomotor premakne prijemne roke, da zategnejo delovni kos prek središč na obeh koncih, pri čemer se pozicionirni klini vtaknejo v ustrezne luknje za pozicioniranje. Plošča se spusti in mehanizem za zategovanje zavrti delovni kos do določenega kota.
Modul s tremi osmi (X, Y, Z) izvede visokotlačno čiščenje določenih točk in površin delovnega kosa ter oljnih kanalov. Po čiščenju delovni kos posušijo piščalke za odpihavanje. Nato ga robot prenese na naslednjo postajo.
Vreteno ima avtomatsko menjavo šob z tremi vrstami šob: ravnimi, ventilatorskimi in poševnimi šobami ter ustrezno držali za šobe.
Stopnja 4: Pršenje za izpiranje (4ST)
Robot prenese delovni kos na ploščo za izpiranje. Servomotor premakne prijemne roke, da zategnejo delovni kos prek središč na obeh koncih, pri čemer se pozicionirni klini vtaknejo v ustrezne luknje za pozicioniranje. Plošča se spusti in mehanizem za zategovanje zavrti delovni kos do določenega kota.
Modul XYZ z tremi osmi izvaja pritrditveno in skenirno izpiranje površin delovnih kosov in oljnih kanalov. Po izpiranju ščetke za odpihavanje posušijo delovni kos. Robot nato prenese delovni kos na naslednjo postajo.
Vreteno ima avtomatsko menjavo šopov z tremi vrstami šopov: ravnimi šopi, ventilatorskimi šopi in poševnimi šopi.
Stopnja 5: Prehodna točka (5ST)
Robot postavi očiščen delovni kos na prehodno paleto. Verižni transportni sistem prenese delovni kos na naslednjo postajo.
Stopnja 6: Sušenje z vročim zrakom (6ST)
Delovni kos in palta se preneseta na postajo za sušenje z vročim zrakom. Pozicionirni valji zaklenijo palto v položaju. Valji premikajo zrakove nožice navzgor in navzdol po kolenastem gredi za temeljito sušenje.
Po sušenju se vsi valji vrnejo v izvirne položaje in delovni kos se prenese na naslednjo postajo.
Stopnja 7: Sušenje pod vakuumom (7ST)
Delovno kos in podstavek se prenašata do postaje za sušenje pod vakuumom. Pozicionirni valji zaklenejo podstavek na mestu. Zgornji premični vakuumski pokrov se spusti, da tvori tesno zaprto komoro skupaj z podstavkom. Vakuumsko črpalko uporabimo za izčrpavanje komore in vzdrževanje vakuuma v določenem časovnem obdobju, s čimer odstranimo ostanki vlage s površin in notranjih kanalov.
Po sušenju pod vakuumom se vsi valji vrnejo v izvirne položaje in delovni kos se prenese na naslednjo postajo.
Stopnja 8: Raztovarjanje (8ST)
Delovni kos in podstavek se prenašata do mesta za raztovarjanje. Operater odstrani delovni kos. Pri menjavi različic delovnih kosov je potrebna ročna zamenjava blokov za pozicioniranje podstavka.
Ventilator zagotavlja pihanje zraka (z nastavljivo temperaturo segrevanja) na površino delovnega kosa. Varnostna svetlobna zavesa ščiti operaterja. Mehanski sistem za pozicioniranje delovnega kosa ga pravilno namesti za lasersko označevanje (laserji so dobavljeni s strani stranke).
Tehnologija čiščenja pod visokim tlakom
Sistem omogoča čiščenje pod visokim tlakom z izjemno učinkovitostjo:
| Parameter | Specifikacija |
|---|---|
| Čiščilni tlak | 15–20 MPa (najvišje nastavljivo 28 MPa) |
| Visokotlak nasos | INTER HF25, 73 L/min, 40 kW |
| Nadzor | Inteligenčna krmilna naprava z variabilno frekvenco (VFD) |
| Vrste šob | Ravne, ventilatorske, pod kotom (samodejna zamenjava) |
| Ključna značilnost | XYZ modul s tremi osmi za natančno pozicioniranje in skeniranje |
Kontrola tehnične čistosti
Pri proizvodnji avtomobilskih motorjev čistoča oljnih kanalov in površin kolenastega vratila neposredno vpliva na zanesljivost in zmogljivost motorja.
Sistem je zasnovan tako, da izpolnjuje stroge zahteve glede čistoče:
| Področje zahtev | Specifikacija |
|---|---|
| Skupna ostankova kontaminacija | ≤10 mg |
| Zagrnjenost oljnega kanala | ≤3 mg |
| Največja velikost delcev | ≤0,6 mm |
| Število delcev (0,2–0,4 mm) | ≤ 100 delcev |
| Število delcev (0,4–0,6 mm) | ≤ 15 delcev |
| Delci > 0,6 mm | Ni dovoljeno |
| PREGLEDAVNI STANDARD | pritisak pri izpiranju: 0,6 MPa, prostornina izpiranja: 1000 mL, membrana filtra z velikostjo pore 5 μm |
| Preverjanje sušenja | Na površinah ali v prehodih ni vidne vlage; ni nastajanja rje |
| Vizualna preverjanja | Brez rež, udarnih sledi, madežev od vode ali korozije |
Napredno upravljanje filtracije (vsi filtri z magnetnimi palicami)
Sistem uporablja večstopenjski sistem filtracije z magnetnimi palicami v vseh vrečastih filtrih za odstranjevanje delcev prahu:
| Scena | Vrsta filtra | Zmogljivost | Natančnost | Mediji | Količina |
|---|---|---|---|---|---|
| Primarni (čistilni rezervoar) | Magnetni separator | 600 L/min | 50 μm | Magnetni valj | 1 |
| Primarni (umivalni rezervoar) | Grob filter | 300 L/min | 40 mreža | Najlon (z magnetnimi palicami) | 2 |
| Sekundarni (čistilni rezervoar) | Vrečast filter | 400 l/min | 25 μm | Neprepletena tkanina (z magnetnimi palicami) | 2 (1 aktivna + 1 v pripravljenosti) |
| Sekundarni (umivalni rezervoar) | Vrečast filter | 400 l/min | 10 μm | Neprepletena tkanina (z magnetnimi palicami) | 2 (1 aktivna + 1 v pripravljenosti) |
| Terciarni (visokotlačna črpalka) | Vrečast filter | 400 l/min | 10 μm | Neprepletena tkanina (z magnetnimi palicami) | 2 (1 aktivna + 1 v pripravljenosti) |
Značilnosti filtra:
Vsi vrečni filtri opremljeni z magnetnimi palicami za odstranjevanje praškastih delcev
Magnetne mreže na točkah povratnega pretoka stroja
Alarm za zamašitev z ročnim preklopom/zamenjavo brez preklica proizvodnje
Možnost neprekinjene zamenjave filtra
Integracija inteligentne proizvodnje
Sistem izpolnjuje zahteve Industrije 4.0 prek celovite povezave podatkov:
Komunikacija z MES
Ethernet RJ-45 vmesnik
Odprt protokol podatkov za integracijo v MES
Možnost nalaganja in prenašanja proizvodnih podatkov
Vmesnik uporabnika
Siemens HMI z barvnim zaslonom
Prikaz stanja opreme in napak
Zvočni in vizualni alarmi (rdeča/rumena/zelena)
PLC-program z zaščito s tremi ravni gesel
Dnevni spomini na vzdrževanje z eskalacijo (operator ne more potrditi, zahtevano je potrditev upravitelja)
Krmilni sistem
SIEMENS S7-1500 PLC
PROFINET avtobusna komunikacija z napravami za spremembo frekvence (VFD) in poljskimi vhodi/izhodi
Zaščitna stopnja električnih komponent: IP54
Konfiguracija merilnika moči za spremljanje porabe energije
Primer uporabe
| Parameter | Specifikacija |
|---|---|
| Projekt | Vodilni proizvajalec avtomobilskih kolenastih gred — večstanični končni sistemi za čiščenje kolenastih gred |
| Delovni predmet | avtomobilski kolenaste gredi štirih valjev (≤ 800 mm / ≤ 60 kg) |
| Čas cikla | ≤ 180 sekund na kos (vključno s samodejnim nalaganjem in raznalaganjem z robotom) |
| Tehnologije čiščenja | Ultrazvočno + pršenje pri 0,5 MPa + visokotlačno pršenje 15–20 MPa (največ 28 MPa) + izpiranje + sušenje z vročim zrakom + vakuumsko sušenje |
| Temperatura čiščenja | 35–45 °C |
| Robot | ABB IRB6700-200/2.6, IP67, 100 kg |
| Krmilni sistem | SIEMENS S7-1500 PLC |
| Kapaciteta rezervoarja | 2500 L (1200 + 800 + 500 L) |
| Skupna moč | 180 kW (vključno s 60 kW grelci) |
| Stisnjen zrak | 6 Nm³/min |
Popolna rešitev za čiščenje
Big Bird Industrial ponuja celovite inženirske rešitve, med drugim:
Razvoj procesa
Analiza komponent za avtomobilske kolenske gredi
Oblikovanje čistilnega procesa za končne čistilne aplikacije
Ocenjevanje zahtev za čistočo
Vgrajevanje opreme
Večstanični čistilni sistemi
Ultrazvočna čistilna tehnologija (25 kHz)
Čistilni sistemi z visokim tlakom (15–20 MPa, največ 28 MPa)
Sistemi za sušenje pod vakuumom
Sistemi za transport in rokovanje z konvejerji ter paletnimi nosilci
Avtomatski sistemi za menjavo šob
Povezava pametne proizvodnje
Vmesnik MES
Pridobivanje podatkov o proizvodnji
Spremljanje energije
Zakaj izbrati Big Bird Industrial
Izkušnje z avtomobilskimi kolenskimi gredmi
Big Bird Industrial se specializira za natančne čistilne rešitve za avtomobilske komponente pogonskega sistema, z dokazano izkušnjo pri končnem čiščenju kolenskih gredi za večje proizvajalce avtomobilskih motorjev.
Večstatijska tehnologija čiščenja
Sistem združuje ultrazvočno čiščenje, pršilno čiščenje, visokotlačno točkovno čiščenje (15–20 MPa, največ 28 MPa), izpiranje, sušenje z vročim zrakom in vakuumsko sušenje v eni kompaktni osemstatijski konfiguraciji za izčrpno odstranitev onesnaževalcev.
Visokotlačno čiščenje z avtomatsko zamenjavo šob
Sistem ima triosno visokotlačno čiščenje XYZ z avtomatsko zamenjavo šob (ravne, ventilatorske in kotočne šobe) za natančno čiščenje vseh oljnih kanalov, sredinskih lukenj in površin.
Inženirski kapaciteti na sistemski ravni
Podjetje ponuja popolne rešitve od razvoja procesa čiščenja do integracije v proizvodnjo, vključno z ultrazvočnim čiščenjem, visokotlačnim čiščenjem, vakuumskim sušenjem in povezavo z MES.
Prilagojeno nestandardno inženirstvo
Vsaka komponenta in vsaka proizvodna linija ima edinstvene zahteve. Big Bird Industrial ponuja prilagojene inženirske rešitve na podlagi:
Sestava komponent in analiza materialov
Razvoj postopka čiščenja
Prilagojeni pripravki in načrtovanje avtomatizacije
Postavitev tovarne in integracija proizvodnega procesa
Pogosta vprašanja
Kateri komponenti se s tem sistemom za čiščenje obdelujejo?
Ta sistem je zasnovan za avtomobilsko izdelavo kolenastih gred do dolžine 800 mm, premera vrtenja Φ250 mm in mase 60 kg.
Kakšni tlaki za čiščenje so na voljo?
Sistem zagotavlja visokotlačno čiščenje pri 15–20 MPa (najvišje nastavljivo do 28 MPa) z inteligentno regulacijo s frekvenčnim pretvornikom ter pršilno čiščenje pri 0,5 MPa.
Kateri tehnologiji za čiščenje so integrirane?
Sistem združuje ultrazvočno čiščenje (25 kHz), pršilno čiščenje, visokotlačno točkovno čiščenje, pršilno izpiranje, sušenje z vročim zrakom in vakuumsko sušenje v osemstopniški konfiguraciji.
Kateri onesnaževalci se lahko odstranijo?
Odstrani rezalne tekočine, kovinske stružke, oljne onesnaževalce in delce iz oljnih kanalov, sredinskih lukenj ter vseh zunanjih površin.
Katera stopnja čistoče je dosegljiva?
Skupna ostankova onesnaženost ≤10 mg; onesnaženost oljnih kanalov ≤3 mg; največja velikost delcev ≤0,6 mm; stroge meje števila delcev za vsak razred velikosti.
Ali podpira integracijo v avtomatizirano proizvodnjo?
Da. Sistem omogoča samodejno nalaganje prek robota na mostu, samodejno prepoznavanje predmetov, varnostno preprečevanje napak ter komunikacijo z MES.
Kakšen je običajen čas cikla?
Sistem zagotavlja čas obdelave ≤180 sekund na kos (vključno z nalaganjem in raznalaganjem z robotom); čas cikla je po meri prilagodljiv glede na zahteve proizvodne linije.
Končno čiščenje kolenskega vajaka pri proizvodnji avtomobilskih motorjev
Končno čiščenje kolenskega vajaka pri proizvodnji avtomobilskih motorjev
Končno čiščenje kolenskega vretena je kritičen proces med obdelavo in sestavljanjem v proizvodnji avtomobilskih motorjev. Kolenska vretena z zapletenimi kanali za olje, sredinskimi izvrtinami in natančnimi površinami zahtevajo napredne tehnologije čiščenja za odstranitev rezalnih tekočin, kovinskih drobcev, oljnih onesnaževalcev in delcev ostankov. Ultrazvočno čiščenje doseže notranje prehode, do katerih konvencionalno pršilno čiščenje ne more dostopati, medtem ko visokotlačno čiščenje zagotavlja temeljito odstranitev trdovratnih onesnaževalcev s vseh površin.
Ultrazvočno in visokotlačno čiščenje komponent kolenskega vretena
Avtomobilske kolenčne gredi predstavljajo edinstvene izzive pri čiščenju zaradi njihove zapletene geometrije, kanalov za olje in natančnih površin. Ultrazvočno čiščenje učinkovito odstrani onesnaževala iz notranjih prehodov in slepih lukenj, medtem ko visokotlačno čiščenje (15–20 MPa, največ 28 MPa) zagotavlja potrebno čistilno moč za trdovratne ostankе.
Tehnologija sušenja pod vakuumom za zaščito komponent
Tehnologija sušenja pod vakuumom zagotavlja popolno odstranitev vlage s površin kolenčnih gredi in iz notranjih prehodov brez toplotnega napetja ali madežev vode. Okolje z znižanim tlakom zniža temperaturo zasičene pare, kar omogoča učinkovito izparevanje ostankov vlage. V kombinaciji z sušenjem s toplim zrakom sušenje pod vakuumom odpravi tveganje korozije in madežev vode na natančnih površinah.
Magnetna filtracijska tehnologija za odstranjevanje prahastih delcev
Učinkovito filtriranje je ključno za ohranjanje kakovosti čiščenja pri čiščenju izvodnih gred. Magnetni ločevalniki in vrečkasti filtri z magnetnimi palicami učinkovito odstranjujejo železne praškaste delce iz tekočine za čiščenje, s čimer zaščitijo črpalke in šobice ter zagotavljajo dosledne rezultate čiščenja. Možnost neprekinjene zamenjave filtrov skupaj z alarmi za zamašitev omogoča neprekinjeno obratovanje brez prekinitev proizvodnje.
Tehnične specifikacije
| Specifikacija | OPIS |
|---|---|
| Vrsta izdelka | Večstanični končni sistemi za čiščenje avtomobilskih kolenskih gred za proizvodnjo motorjev |
| Vloga | Končno čiščenje avtomobilskih motorjev – izvodne grede |
| Delovni predmet | Avtomobilski izvodne grede (≤ 800 mm / ≤ Ø250 mm / ≤ 60 kg) |
| Tehnologija čiščenja | Ultrazvočno (25 kHz) + pršenje (0,5 MPa) + visokotlačno točkovno (15–20 MPa, največ 28 MPa) + izpiranje + sušenje z vročim zrakom + vakuumsko sušenje |
| Temperatura čiščenja | 35–45 °C (električno ogrevanje) |
| Ogrevanje | 4 grelniki po 15 kW, možnost predogrevanja |
| Čas cikla | ≤ 180 sekund na kos (vključno z nalaganjem/izvlačenjem s strani robota) – prilagodljivo |
| Model robota | ABB IRB6700-200/2.6 |
| Zaščita robotov | IP67 |
| Nosilnost robota | 100 kg |
| Visokotlak nasos | INTER HF25, 73 L/min, največ 28 MPa, 40 kW, regulacija frekvence napetosti (VFD) |
| Krmilni sistem | SIEMENS S7-1500 PLC |
| HMI | Siemens 9" dotikalni zaslon |
| Komunikacijski protokol | PROFINET, Ethernet RJ-45 |
| Kapaciteta rezervoarja | 2500 L (1200 + 800 + 500 L) |
| Filtralni sistem | Večstopenjski (magnetni ločevalec / grobi filter / vrečkasti filtri 25 μm / 10 μm) |
| Skupna moč | 180 kW (vključno s 60 kW grelci) |
| Stisnjen zrak | 6 Nm³/min |
| Poraba vode | 2.500 L |
| Raven bučnosti | ≤75 dB (v prostem teku) |
| Napajalnik | AC 380 V 50 Hz trifazno |
