
 EN



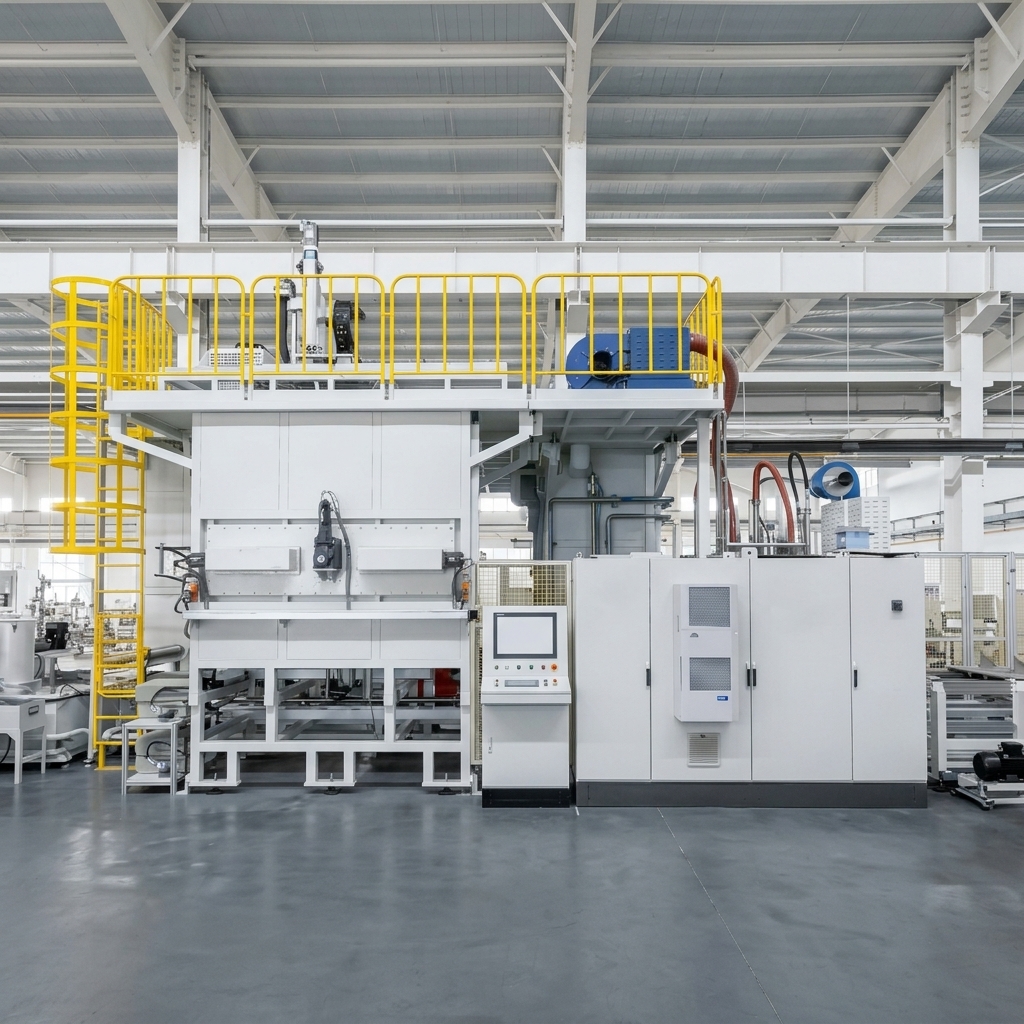
Automobilens vevaxel flerstations slutrengöringssystem för motorproduktion
Anpassad färdiglösning för en ledande tillverkare av bilvevaxlar
Användning: Slutlig vevaxelrenovering för bilmotortillverkning
Arbetsstycke: Bilvevaxlar — längd ≤800 mm, svängdiameter ≤Φ250 mm, vikt ≤60 kg
Rengöringsprocess: Ultraljudsrenovering + sprayrenovering (0,5 MPa) + högtrycksfixpunktsrenovering (15–20 MPa) + sprayavspolning + varmluftsuttorning + vakuumuttorning
Rengöringstryck: Högtryck 15–20 MPa (max 28 MPa) / spray 0,5 MPa — anpassningsbart
Ultraljudsrensningsutrustning: Integrerad ultraljudsrenoveringsstation — anpassningsbar
Rengöringstemperatur: 35–45 °C (elvärmning) – anpassningsbart
Cykeltid: ≤180 sekunder per styck (inklusive robotladdning/ur-laddning) — anpassningsbart efter kraven för produktionslinjen
Renhetkrav: Total återstående förorening ≤10 mg; Oljekanalens förorening ≤3 mg; Partikelstorlek ≤0,6 mm; Gränsvärden för partikelantal per storleksområde – anpassningsbara efter kundens krav
Torkteknik: Torkning med varm luft + vakuumtorkning
Robotkonfiguration: 6-axlig robot (IP67, bärförmåga 100 kg) – anpassningsbar
Lastning/Avlastning: Automatisk lastning (portrobot) / manuell urlastning – anpassningsbar
BESKRIVNING
Automobilens vevaxel – flerstations slutrengöringssystem
The Big Bird Industrial vevaxel – flerstations slutrengöringssystem är utvecklat för slutrengöring av automobilvevaxlar efter bearbetning och oljebaserad poleringsprocess. Systemet tar bort skärvätskor, metallspån, oljeföroreningar och partikulära rester från oljekanaler, gängade hål och alla yttre ytor innan montering.
Utrustningen levereras som en färdig lösning inklusive konstruktion, tillverkning, installation och igångkörning.
Arbetsstyckeanvändningar
Systemet är anpassat för följande automobilvevaxelkomponenter:
| Parameter | Specifikation |
|---|---|
| Vevaxellängd | ≤800 mm |
| Svingdiameter | ≤Φ250 mm |
| Vikt | ≤60 kg |
| Material | Smidd stål eller gjutjärn |
| Primär produkt | 4-cylindrig vevaxel för automotorer |
| Kompatibla produkter | Ytterligare varianter via verktygsbyte (manuellt) |
Alla arbetsstycken är bilmotorers vevaxlar för motorproduktionsapplikationer. Systemet är utformat med möjlighet till manuellt byte för ytterligare vevaxelvarianter genom utbyte av spännfack, programanpassning och justering av robotens rörelsbana.
Automatisk blandad modellproduktion
Systemet stödjer automatisk blandad modellproduktion med:
Automatisk lastning
Portroboten placerar automatiskt arbetsstycket på V-blocks positioneringsplatser vid laststationen
Skjutdrivmekanismen transporterar arbetsstycket till robotens upptagningsposition
Blåsning av centrumhål innan roboten tar tag i arbetsstycket
Identifieringssystem för arbetsstycken (baserat på strömbrytare) för befintliga varianter
Felundvikning: axial detektering, radial detektering samt identifiering av orientering mellan stora och små ändar
Säkerhetsskydd med elektronisk interlåsning
Robotsystem
ABB IRB6700-200/2.6 6-axlig robot
IP67-skydd
maximal nyttolast 100 kg
Robotgreppare med självlåsningsfunktion (arbetsstycke kan inte falla vid ström-/luftbortfall)
Manuell byten av greppare för olika arbetsstykvariationer
Manuell lossning
Operatören tar bort arbetsstycket vid lossningsstationen
Säkerhetsljusförhänge för operatörens skydd
Arbetsstyckespositioneringsmekanism för lasermarkering (lasermarkör levereras av kunden)
Flervägs rengöringsprocess
Systemet kombinerar flera rengörningstekniker i en 8-stegs automatiserad sekvens:
Steg 1: Lastning (1ST)
Gantryroboten placerar automatiskt arbetsstycket på V-block-positioneringsplatser vid lastningsstationen. Skjutdrivmekanismen transporterar arbetsstycket till robotens upptagningsposition. Roboten utför blåsning av centrumhålet innan den griper arbetsstycket och överför det sedan till rengöringskammaren.
Manuell omställning av positioneringsblock krävs vid byte mellan arbetsstykvariationer. Stationen har arbetsstyckesidentifiering (baserad på strömbrytare), felundvikning (axialdetektering, radialdetektering, orienteringsdetektering) samt säkerhetsskydd med elektronisk interlock.
Steg 2: Ultraljuds- och sprayrengöring (2ST) – 0,5 MPa
Robotarmen överför arbetsstycket till pallten för ultraljudsrengöring. Pallten sänks, vilket nedsänker arbetsstycket i rengöringsbädden, som tidigare fyllts med rengöringsvätska. Ultraljudsrengöring (25 kHz) tar bort föroreningar från alla ytor och inre kanaler.
Efter ultraljudsrengöring utför sprutmunstycken på båda sidor en sprutrengöring av arbetsstyckets yta. Efter rengöringen lyfts arbetsstycket upp av lyftmekanismen, och robotarmen överför det till nästa station.
Steg 3: Höghastighets fixpunktsrengöring (3ST) – 15–20 MPa (max 28 MPa)
Robotarmen överför arbetsstycket till pallten för höghastighetsrengöring. XYZ-treaxelsmodulen positionerar munstyckena för höghastighetsrengöring av centerborrningarna i båda ändarna.
Efter rengöring av centrumhålet driver servomotorn klämmarmar för att kila fast arbetsstycket via centrum i båda ändar, med positioneringsstift som engagerar positioneringsstifthålen. Pallten sänks och klämmekanismen roterar arbetsstycket till den angivna vinkeln.
XYZ-treaxelsmodulen utför punktvis och svepande högtrycksrengöring av arbetsstyckets ytor och oljekanaler. Efter rengöring blåses arbetsstycket torrt med blåsdyser. Roboten överför sedan arbetsstycket till nästa station.
Spindeln har automatisk munstykeskiftning med tre munstyptyper: raka munstycken, fläktmunstycken och vinklade munstycken, med motsvarande munstyphållare.
Steg 4: Sköljning med spray (4ST)
Roboten överför arbetsstycket till sköljstationspallen. Servomotorn driver klämmarmar för att kila fast arbetsstycket via centrum i båda ändar, med positioneringsstift som engagerar positioneringsstifthålen. Pallten sänks och klämmekanismen roterar arbetsstycket till den angivna vinkeln.
XYZ-modulen med tre axlar utför fastpunkts- och sveprinsning av arbetsstyckens ytor och oljekanaler. Efter spolningen torkar blåsnippor arbetsstycket. Roboten överför sedan arbetsstycket till nästa station.
Spindeln har automatisk munstycksbyten med tre munstyckstyper: raka munstycken, fläktdistributionsmunstycken och vinklade munstycken.
Steg 5: Överföringspunkt (5ST)
Roboten placerar det rengjorda arbetsstycket på överföringspallen. Kedjekonveyorsystemet transporterar arbetsstycket till nästa station.
Steg 6: Torkning med varm luft (6ST)
Arbetsstycket och pallen transporteras till stationen för torkning med varm luft. Positioneringscylindrar låser pallen på plats. Cylindrar driver luftknivar upp och ner längs krumvågen för fullständig torkning.
Efter torkningen återgår alla cylindrar till sina ursprungliga positioner, och arbetsstycket transporteras till nästa station.
Steg 7: Vakuumtorkning (7ST)
Arbetsstycket och pallen transporteras till vakuumtorkstationen. Positioneringscylindrar låser fast pallen på plats. Den övre rörliga vakuumhuvden sänks ner för att bilda en tät kammare tillsammans med pallen. Vakuumpannan evakuerar kammaren och upprätthåller vakuum under en inställd tid för att ta bort återstående fukt från alla ytor och interna kanaler.
Efter vakuumtorkning återgår alla cylindrar till sina ursprungliga positioner och arbetsstycket transporteras till nästa station.
Steg 8: Lossning (8ST)
Arbetsstycket och pallen transporteras till lossningspositionen. Operatören tar bort arbetsstycket. Manuell byte av pallpositioneringsblock krävs vid byte mellan olika arbetsstykvarianter.
En fläkt tillhandahåller luftblåsning (med justerbar temperaturuppvärmning) på arbetsstyckets yta. En säkerhetsljusförda skyddar operatören. En arbetsstyckspositioneringsmekanism placerar arbetsstycket för lasermarkering (lasermarkör levererad av kunden).
Högtryckstvättteknik
Systemet har högtrycksrengöring med exceptionell kapacitet:
| Parameter | Specifikation |
|---|---|
| Rensningstryck | 15–20 MPa (maximalt justerbar till 28 MPa) |
| Höghäckspump | INTER HF25, 73 L/min, 40 kW |
| KONTROLL | Intelligent VFD-styrning |
| Typ av munstycken | Rak, fläktformad, vinklad (automatisk omställning) |
| Nyckelfunktion | XYZ-treaxlig modul för exakt positionering och avskanning |
Teknisk renhetskontroll
För tillverkning av bilmotorer påverkar renheten i krumvågsoljekanaler och ytor direkt motorernas tillförlitlighet och prestanda.
Systemet är utformat för att uppfylla strikta renlighetskrav:
| Kravområde | Specifikation |
|---|---|
| Total återstående förorening | ≤10 mg |
| Oljekanal-föroreningar | ≤3 mg |
| Största partikeldiameter | ≤0,6 mm |
| Partikelantal (0,2–0,4 mm) | ≤100 partiklar |
| Partikelantal (0,4–0,6 mm) | ≤15 partiklar |
| Partiklar >0,6 mm | Ej tillåtet |
| Inspektionsstandard | spoltryck 0,6 MPa, spolvolymer 1 000 ml, filtermembran 5 μm |
| Torkningsverifiering | Ingen synlig fukt på ytor eller kanaler; ingen rostbildning |
| Visuell inspektion | Inga repor, stötskador, vattenfläckar eller korrosion |
Avancerad filtreringshantering (alla filter med magnetstavar)
Systemet använder ett flerstegsfiltersystem med magnetstavar i alla påsefilter för borttagning av pulverpartiklar:
| Etapp | Filtertyp | Kapacitet | Noggrannhet | Media | Antal |
|---|---|---|---|---|---|
| Primär (rengöringstank) | Magnetisk separator | 600 l/min | 50 μm | Magnetvals | 1 |
| Primär (spolbad) | Grovväsk | 300 L/min | 40 maskor | Nylon (med magnetstavar) | 2 |
| Sekundär (rengöringsbad) | Filter för säckar | 400 l/min | 25 μm | Icke-vovet (med magnetstavar) | 2 (1 aktiv + 1 reserv) |
| Sekundär (spolbad) | Filter för säckar | 400 l/min | 10 μm | Icke-vovet (med magnetstavar) | 2 (1 aktiv + 1 reserv) |
| Tertiär (högtryckspump) | Filter för säckar | 400 l/min | 10 μm | Icke-vovet (med magnetstavar) | 2 (1 aktiv + 1 reserv) |
Filterfunktioner:
Alla påsfilter utrustade med magnetstavar för borttagning av pulverpartiklar
Magnetiska nät vid maskinens returflödespunkter
Blockeringslarm med manuell omkoppling/byte utan produktionsstopp
Möjlighet att byta filter utan avbrott
Intelligent Tillverkningsintegration
Systemet uppfyller kraven för Industri 4.0 genom omfattande dataanslutning:
MES-kommunikation
Ethernet-RJ-45-gränssnitt
Öppen dataprotokoll för MES-integration
Funktion för uppladdning och nedladdning av produktionsdata
Operatörsgränssnitt
Siemens-HMI med färgdisplay
Utrustningsstatus och felmeddelanden
Ljud- och visuella larm (röd/gul/grön)
PLC-program med tregradig lösenordsskydd
Påminnelser om daglig underhållsarbete med eskalering (operatören kan inte återställa, kräver bekräftelse från chef)
Styrssystem
SIEMENS S7-1500 PLC
PROFINET-busskommunikation med VFD:er och fält-I/O
Skyddsklass för elektriska komponenter: IP54
Konfiguration av effektmätare för energiövervakning
ANSÖKNINGSCASE
| Parameter | Specifikation |
|---|---|
| Projekt | Stor bilcylinderväxellåda – Multistations slutrengöringssystem för crankaxlar |
| Arbetsstycke | bilcylinderväxellådor med fyra cylindrar (≤800 mm / ≤60 kg) |
| Cykeltid | ≤180 sekunder per styck (inklusive robotladdning/urpackning) |
| Rengörningstekniker | Ultraljud + spray 0,5 MPa + HP 15–20 MPa (max 28 MPa) + sköljning + torkning med varm luft + vakuumtorkning |
| Rengöringstemperatur | 35–45 °C |
| Robot | ABB IRB6700-200/2,6, IP67, 100 kg |
| Styrssystem | SIEMENS S7-1500 PLC |
| Tankkapacitet | 2 500 L (1 200 + 800 + 500 L) |
| Total effekt | 180 kW (inklusive 60 kW värmeelement) |
| Komprimerad Luft | 6 Nm³/min |
Komplett rengörningslösning
Big Bird Industrial erbjuder omfattande ingenjörlösningar inklusive:
Processutveckling
Komponentanalys för bilmotorers vevaxlar
Utformning av rengöringsprocesser för slutrengöring
Utvärdering av renhetskrav
Utrustningsintegration
Flertestningsrengöringssystem
Ultraljudsrengöringsteknik (25 kHz)
Högtrycksrengöringssystem (15–20 MPa, max 28 MPa)
Vakuumtorkningssystem
Transportband- och pallhanteringssystem
Automatiska munstycksväxelsystem
Smart Manufacturing-anslutning
MES-gränssnitt
Produktionsdatainsamling
Energiövervakning
Varför välja Big Bird Industrial
Erfarenhet av bilmotorers vevaxlar
Big Bird Industrial specialiserar sig på precisionsrengöringslösningar för bilmotorers drivlina, med bevisad erfarenhet av slutrengöring av vevaxlar åt stora bilmotorillverkare.
Flertestningsrengöringsteknik
Systemet integrerar ultraljudsrengöring, sprayrengöring, högtrycksrengöring med fast punkt (15–20 MPa, max 28 MPa), sköljning, torkning med varm luft och vakuumtorkning i en enda, kompakt konfiguration med åtta stationer för omfattande borttagning av föroreningar.
Högtrycksrengöring med automatisk munstycksväxling
Systemet har XYZ-treaxlig högtrycksrengöring med möjlighet till automatisk munstycksväxling (raka, fläkformade och vinklade munstycken) för exakt rengöring av alla oljekanaler, centrumhål och ytor.
Systemnivåns ingenjörsförmåga
Företaget erbjuder kompletta lösningar från utveckling av rengöringsprocesser till produktionssammanföring, inklusive ultraljudsrengöring, högtrycksrengöring, vakuumtorkning och anslutning till MES.
Anpassad icke-standardteknik
Varje komponent och produktionslinje har unika krav. Big Bird Industrial erbjuder anpassade tekniklösningar baserat på:
Komponentstruktur och materialanalys
Utveckling av rengöringsprocess
Anpassad fästutrustning och automatiseringsdesign
Fabrikslayout och integrering av produktionsflöde
Vanliga frågor
Vilka komponenter behandlar detta rengöringssystem?
Detta system är utformat för bilmotorers krumvågar upp till 800 mm i längd, Φ250 mm svängdiameter och 60 kg i vikt.
Vilket rengöringstryck är tillgängligt?
Systemet levererar högtrycksrengöring vid 15–20 MPa (max justerbar till 28 MPa) med intelligent VFD-styrning samt sprayrengöring vid 0.5 MPa.
Vilka rengöringstekniker är integrerade?
Systemet integrerar ultraljudsrengöring (25 kHz), sprayrengöring, högtrycksrengöring på fasta punkter, sprayavspolning, torkning med varm luft och vakuumtorkning i en konfiguration med åtta stationer.
Vilka föroreningar kan tas bort?
Det tar bort skärvätskor, metallspån, oljeföroreningar och partikelföroreningar från oljekanaler, centrumhål och alla yttre ytor.
Vilka renhetsnivåer kan uppnås?
Total återstående förorening ≤10 mg; förorening i oljekanal ≤3 mg; maximal partikelstorlek ≤0,6 mm; med strikta gränsvärden för partikelantal per storleksintervall.
Stödjer det integrering med automatiserad produktion?
Ja. Systemet har automatisk inläsning via gantrobotgränssnitt, automatisk identifiering av arbetsstycken, felundvikning och möjlighet till kommunikation med MES.
Vad är den typiska cykeltiden?
Systemet levererar ≤180 sekunder per styck (inklusive robotinläsning/utläsning), med cykeltid som kan anpassas efter kraven för produktionslinjen.
Slutrengöring av vevaxlar i tillverkning av automotorer
Slutrengöring av vevaxlar i tillverkning av automotorer
Slutförande rengöring av vevaxlar är en avgörande process mellan bearbetning och montering i tillverkningen av bilmotorer. Vevaxlar med komplexa oljekanalerna, centrumhål och precisionsytor kräver avancerade rengöringstekniker för att ta bort skärvätskor, metallspån, oljeföroreningar och partikulära rester. Ultraljudsrengöring når inre passages som konventionell sprayrengöring inte kan komma åt, medan högtrycksrengöring säkerställer fullständig borttagning av envisa föroreningar från alla ytor.
Ultraljuds- & högtrycksrengöring för vevaxelkomponenter
Bilmotorers krumvågar ställer unika krav på rengöring på grund av deras komplexa geometrier, oljekanaler och precisionsytor. Ultraljudsrengöring tar effektivt bort föroreningar från inre kanaler och döda hål, medan högtrycksrengöring (15–20 MPa, max 28 MPa) ger den rengöringskraft som krävs för motståndskraftiga rester. Flerstegsrengöringssekvenser med integrerad torkning säkerställer fullständig borttagning av föroreningar samt korrosionsskydd.
Vakuumtorkningsteknik för komponentskydd
Vakuumtorkningsteknik säkerställer fullständig borttagning av fukt från krumvågytor och inre kanaler utan termisk belastning eller vattenfläckar. Den minskade tryckmiljön sänker mättnadstemperaturen för ånga, vilket gör att återstående fukt avdunstar effektivt. I kombination med varmluftstorkning elimineras risken för korrosion och vattenfläckar på precisionsytor.
Magnetisk filtreringsteknik för borttagning av pulverpartiklar
Effektiv filtrering är avgörande för att upprätthålla rengöringskvaliteten vid krummaskelrengöring. Magnetiska separatorer och påsfilter med magnetstavar tar effektivt bort järnhaltiga pulverpartiklar från rengöringsvätskan, vilket skyddar pumpar och munstycken samt säkerställer konsekventa rengöringsresultat. Möjligheten till filterbyte utan avbrott tillsammans med blockeringslarm säkerställer kontinuerlig drift utan produktionsavbrott.
Tekniska specifikationer
| Specifikation | BESKRIVNING |
|---|---|
| Produkttyp | Automobilens vevaxel – flerstations slutrengöringssystem |
| Användning | Slutrengöring av bilmotorers krummaskel |
| Arbetsstycke | Bilmotorers krummaskel (≤800 mm / ≤Φ250 mm / ≤60 kg) |
| Rengöringstekniken | Ultraljud (25 kHz) + Sprutning (0,5 MPa) + HP fast punkt (15–20 MPa, max 28 MPa) + Sköljning + Torkning med varm luft + Vakuumtorkning |
| Rengöringstemperatur | 35–45 °C (elvärmning) |
| Värme | 15 kW × 4 värmeelement, möjlighet till förvärmning |
| Cykeltid | ≤180 sekunder per styck (inklusive robotladdning/ur-laddning) – anpassningsbart |
| Robotmodell | ABB IRB6700-200/2.6 |
| Robotskydd | IP67 |
| Robotens bärförmåga | 100 kg |
| Höghäckspump | INTER HF25, 73 L/min, MAX 28 MPa, 40 kW, VFD |
| Styrssystem | SIEMENS S7-1500 PLC |
| HMI | Siemens 9-tums pekskärm |
| Kommunikationsprotokoll | PROFINET, Ethernet RJ-45 |
| Tankkapacitet | 2 500 L (1 200 + 800 + 500 L) |
| Filtreringssystem | Flerstegsprocess (magnetisk separator / grovfilter / påsefilter 25 μm / 10 μm) |
| Total effekt | 180 kW (inklusive 60 kW värmeelement) |
| Komprimerad Luft | 6 Nm³/min |
| Vattenförbrukning | 2 500 L |
| Bullernivå | ≤75 dB (tomgång) |
| Strömförsörjning | AC 380 V 50 Hz trefas |
