
 EN



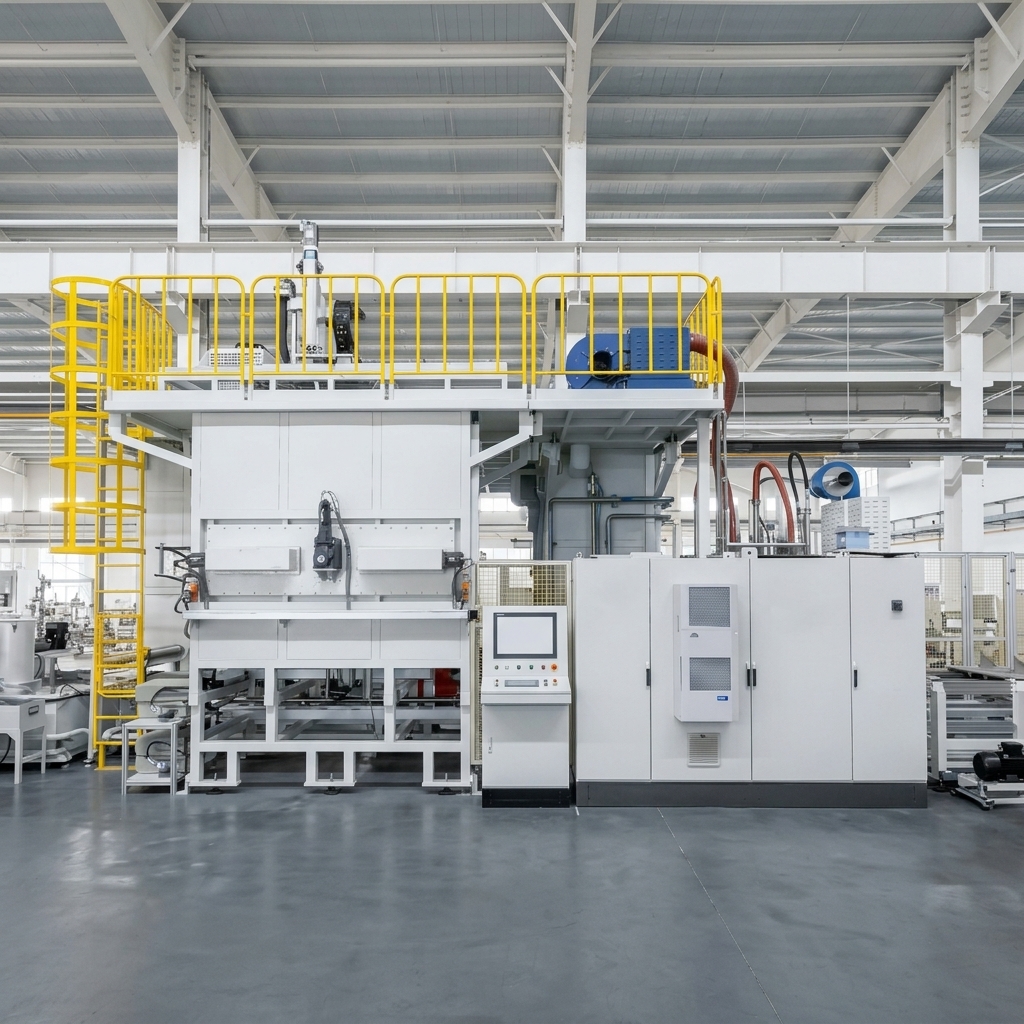
Mehrstationäres Endreinigungssystem für Automobil-Crankshafts in der Motorenfertigung
Maßgeschneiderte schlüsselfertige Lösung für einen führenden Automobil-Kurbelwellenhersteller
Anwendung: Endreinigung von Kurbelwellen für die Kraftfahrzeug-Motorenfertigung
Werkstück: Kfz-Kurbelwellen — Länge ≤ 800 mm, Schwingdurchmesser ≤ Φ 250 mm, Gewicht ≤ 60 kg
Reinigungsverfahren: Ultraschallreinigung + Sprühreinigung (0,5 MPa) + Hochdruck-Festpunkt-Reinigung (15–20 MPa) + Sprühspülung + Heißlufttrocknung + Vakuumtrocknung
Reinigungsdruck: Hochdruck 15–20 MPa (max. 28 MPa) / Sprühreinigung 0,5 MPa — anpassbar
Ultraschallreinigung: Integrierte Ultraschallreinigungsstation — anpassbar
Reinigungstemperatur: 35–45 °C (elektrische Heizung) — anpassbar
Zykluszeit: ≤ 180 Sekunden pro Werkstück (einschließlich Roboter-Beladung/Entladung) — anpassbar je nach Anlagenanforderungen
Sauberkeitsanforderung: Gesamt-Rückstandskontamination ≤ 10 mg; Ölgalerie-Kontamination ≤ 3 mg; Partikelgröße ≤ 0,6 mm; Partikelanzahl-Grenzwerte je Größenbereich — anpassbar je nach Kundenanforderungen
Trocknungstechnologie: Heißlufttrocknung + Vakuumtrocknung
Roboter-Konfiguration: 6-Achsen-Roboter (IP67, Traglast 100 kg) — anpassbar
Laden/Entladen: Automatische Beladung (Portalkranroboter) / manuelle Entladung — anpassbar
BESCHREIBUNG
Mehrstationäres Endreinigungssystem für Automobil-Crankshafts in der Motorenfertigung
Die industrielle Mehrstationen-Endreinigungsanlage Big Bird für Kurbelwellen wurde für die Endreinigung von Kurbelwellen für Kraftfahrzeuge nach der Bearbeitung und nach ölbasierter Polierbearbeitung entwickelt. Das System entfernt Zerspanungsflüssigkeiten, Metallspäne, Ölverunreinigungen sowie partikuläre Rückstände aus Ölgalerien, Gewindebohrungen und allen Außenflächen vor der Montage.
Die Anlage wird als schlüsselfertige Lösung inklusive Konstruktion, Fertigung, Installation und Inbetriebnahme bereitgestellt.
Werkstückanwendungen
Das System verarbeitet Kurbelwellenkomponenten für Kraftfahrzeuge:
| Parameter | Spezifikation |
|---|---|
| Kurbelwellenlänge | ≤ 800 mm |
| Schwenkdurchmesser | ≤ Φ 250 mm |
| Gewicht | ≤ 60 kg |
| Material | Geschmiedeter Stahl oder Gusseisen |
| Hauptprodukt | vierzylinder-Kurbelwelle für Kraftfahrzeugmotoren |
| Kompatible Produkte | Zusätzliche Varianten mittels Werkzeugwechsels (manuell) |
Alle Werkstücke sind Automobil-Crankshafts für Motorfertigungsanwendungen. Das System ist mit einer manuellen Umrüstfunktion für zusätzliche Crankshaft-Varianten ausgelegt, die durch Austausch der Spannvorrichtung, Anpassung des Programms und Modifikation der Roboterbahn erfolgt.
Automatische Mischproduktion
Das System unterstützt die automatische Mischmodellfertigung mit:
Automatisches Be- und Entladen
Gantry-Roboter platziert das Werkstück automatisch auf V-Block-Positioniersitzen an der Lade-Station.
Schubantriebsmechanismus transportiert das Werkstück zur Roboter-Abholposition.
Zentrierloch-Entstaubung vor dem Greifen durch den Roboter.
Werkstück-Identifikationssystem (schalterbasiert) für bestehende Varianten.
Fehlervermeidung: axiale Erkennung, radiale Erkennung sowie Orientierungserkennung für großes/kleines Ende.
Sicherheitsabdeckung mit elektronischer Verriegelung.
Robotersystem
ABB IRB6700-200/2.6 6-Achsen-Roboter.
IP67 Schutz
maximale Traglast: 100 kg.
Roboter-Greifer mit Selbstverriegelungsfunktion (Werkstück kann bei Strom-/Luftausfall nicht herabfallen).
Manueller Wechsel des Greifers für verschiedene Werkstückvarianten
Manuelles Entladen
Der Bediener entnimmt das Werkstück an der Entlade-Station
Sicherheitslichtvorhang zum Schutz des Bedieners
Werkstück-Positioniermechanismus für die Laserbeschriftung (Lasermarkierer wird vom Kunden bereitgestellt)
Mehrstufiger Reinigungsprozess
Das System kombiniert mehrere Reinigungstechnologien in einer automatisierten 8-Stufen-Sequenz:
Stufe 1: Beladen (1. ST)
Der Portalroboter platziert das Werkstück automatisch auf V-Block-Positioniersitzen an der Lade-Station. Der Schiebe-Antriebsmechanismus transportiert das Werkstück zur Roboter-Abholposition. Der Roboter führt vor dem Greifen eine Blasreinigung der Zentrierbohrung durch und überführt das Werkstück anschließend in die Reinigungskammer.
Ein manueller Wechsel der Positionierblöcke ist beim Umschalten zwischen Werkstückvarianten erforderlich. Die Station verfügt über Werkstück-Identifikation (schalterbasiert), Fehlervermeidung (axiale Detektion, radiale Detektion, Orientierungsdetektion) sowie eine Sicherheitsabschirmung mit elektronischem Verriegelungsmechanismus.
Stufe 2: Ultraschall- & Sprühreinigung (2ST) — 0,5 MPa
Der Roboter überträgt das Werkstück auf die Palette der Ultraschallreinigungsstation. Die Palette senkt sich ab und taucht das Werkstück in den Reinigungstank ein, der zuvor mit Reinigungsflüssigkeit gefüllt wurde. Die Ultraschallreinigung (25 kHz) entfernt Verunreinigungen von allen Oberflächen und inneren Durchgängen.
Nach der Ultraschallreinigung führen Sprühdüsen auf beiden Seiten eine Sprühreinigung der Werkstückoberfläche durch. Nach der Reinigung hebt der Hebevorgang das Werkstück an, und der Roboter überträgt es zur nächsten Station.
Stufe 3: Hochdruck-Festpunkt-Reinigung (3ST) — 15–20 MPa (max. 28 MPa)
Der Roboter überträgt das Werkstück auf die Palette der Hochdruckreinigungsstation. Das XYZ-Dreiachsen-Modul positioniert die Düsen für die Hochdruckreinigung der Zentrierbohrungen an beiden Enden.
Nach der Reinigung des Zentrierbohrlochs bewegt ein Servomotor die Spannarme, um das Werkstück über die Zentrierstellen an beiden Enden zu spannen, wobei Positionierstifte in die Positionierstiftlöcher eingreifen. Die Palette senkt sich ab, und der Spannmechanismus dreht das Werkstück auf den vorgegebenen Winkel.
Das XYZ-Dreiachsenmodul führt eine punktgenaue und abtastende Hochdruckreinigung der Werkstückoberflächen und Ölkanäle durch. Nach der Reinigung trocknen Abblasdüsen das Werkstück. Anschließend überträgt der Roboter das Werkstück zur nächsten Station.
Die Spindel verfügt über einen automatischen Düsenwechsel mit drei Düsentypen: Geraddüsen, Flachstrahldüsen und Schrägduesen sowie den zugehörigen Düsenaufnahmen.
Stufe 4: Sprühspülung (4ST)
Der Roboter überträgt das Werkstück auf die Palette der Spülstation. Der Servomotor bewegt die Spannarme, um das Werkstück über die Zentrierstellen an beiden Enden zu spannen, wobei Positionierstifte in die Positionierstiftlöcher eingreifen. Die Palette senkt sich ab, und der Spannmechanismus dreht das Werkstück auf den vorgegebenen Winkel.
Das XYZ-Dreiachsenmodul führt Festpunktspritzung und Abtastspülung von Werkstückoberflächen sowie Ölkanälen durch. Nach der Spülung trocknen Abblasdüsen das Werkstück. Anschließend überträgt der Roboter das Werkstück zur nächsten Station.
Die Spindel verfügt über einen automatischen Düsenwechsel mit drei Düsentypen: Gerade Düsen, Flachstrahldüsen und Winkeldüsen.
Stufe 5: Übergabepunkt (5ST)
Der Roboter legt das gereinigte Werkstück auf die Übergabepalette. Das Kettenförderersystem transportiert das Werkstück zur nächsten Station.
Stufe 6: Heißlufttrocknung (6ST)
Das Werkstück und die Palette werden zur Heißlufttrocknungsstation gefördert. Positionierzylinder fixieren die Palette in Position. Zylinder bewegen Luftmesser vertikal entlang der Kurbelwelle für eine gründliche Trocknung.
Nach der Trocknung kehren alle Zylinder in ihre Ausgangspositionen zurück, und das Werkstück wird zur nächsten Station gefördert.
Stufe 7: Vakuumtrocknung (7ST)
Das Werkstück und die Palette werden zur Vakuumtrocknungsstation transportiert. Positionierzylinder verriegeln die Palette an ihrer Stelle. Die obere bewegliche Vakuumhaube fährt abwärts, um mit der Palette eine dichte Kammer zu bilden. Die Vakuumpumpe evakuiert die Kammer und hält das Vakuum für eine voreingestellte Zeit aufrecht, wodurch restliche Feuchtigkeit von allen Oberflächen und inneren Durchgängen entfernt wird.
Nach der Vakuumtrocknung kehren alle Zylinder in ihre Ausgangspositionen zurück, und das Werkstück wird zur nächsten Station transportiert.
Stufe 8: Entladen (8ST)
Das Werkstück und die Palette werden zur Entladeposition transportiert. Der Bediener entnimmt das Werkstück. Bei einem Wechsel der Werkstückvarianten ist ein manueller Austausch der Palettenpositionierblöcke erforderlich.
Ein Gebläse sorgt für eine Luftabblasung (mit einstellbarer Temperaturheizung) auf der Werkstückoberfläche. Ein Sicherheitslichtvorhang schützt den Bediener. Ein Werkstückpositioniersystem positioniert das Werkstück für die Laserbeschriftung (Laserbeschrifter wird vom Kunden bereitgestellt).
Hochdruckreinigungstechnologie
Das System bietet Hochdruckreinigung mit außergewöhnlicher Leistungsfähigkeit:
| Parameter | Spezifikation |
|---|---|
| Reinigungsdruck | 15–20 MPa (maximal einstellbar 28 MPa) |
| Hochdruckpumpe | INTER HF25, 73 L/min, 40 kW |
| KONTROLLE | Intelligente Drehzahlregelung mittels Frequenzumrichter |
| Düsenarten | Gerade, radial, schräg (automatischer Wechsel) |
| Schlüsselmerkmal | XYZ-Dreiachsen-Modul für präzise Positionierung und Abtastung |
Technische Sauberkeitskontrolle
Für die Automobil-Motorenfertigung beeinflusst die Sauberkeit der Kurbelwellen-Ölgänge und -Oberflächen direkt Zuverlässigkeit und Leistung des Motors.
Das System ist so konzipiert, dass es strenge Reinheitsanforderungen erfüllt:
| Anforderungsbereich | Spezifikation |
|---|---|
| Gesamt-Rückstandskontamination | ≤10 mg |
| Verschmutzung der Ölgänge | ≤3 mg |
| Maximale Teilchengröße | ≤0,6 mm |
| Partikelanzahl (0,2–0,4 mm) | ≤100 Partikel |
| Partikelanzahl (0,4–0,6 mm) | ≤15 Partikel |
| Partikel >0,6 mm | Nicht erlaubt |
| Prüfnorm | spüldruck 0,6 MPa, Spülvolumen 1.000 mL, Filtermembran mit 5 μm |
| Trocknungsbestätigung | Keine sichtbare Feuchtigkeit auf Oberflächen oder Durchgängen; keine Rostbildung |
| Sichtprüfung | Keine Kratzer, Stoßstellen, Wasserflecken oder Korrosion |
Erweitertes Filtermanagement (alle Filter mit Magnetruten)
Das System verwendet ein mehrstufiges Filtersystem mit Magnetruten in allen Beutelfiltern zur Entfernung von Pulverpartikeln:
| Bühne | Filterart | Kapazität | Genauigkeit | Medien | Menge |
|---|---|---|---|---|---|
| Primär (Reinigungstank) | Magnetseparator | 600 L/min | 50 μm | Magnetrolle | 1 |
| Primär (Spülbehälter) | Grobfilter | 300 L/min | 40 Mesh | Nylon (mit Magnetrohren) | 2 |
| Sekundär (Reinigungsbehälter) | Taschenfilter | 400 l/min | 25 μm | Vliesstoff (mit Magnetrohren) | 2 (1 aktiv + 1 Standby) |
| Sekundär (Spülbehälter) | Taschenfilter | 400 l/min | 10 μm | Vliesstoff (mit Magnetrohren) | 2 (1 aktiv + 1 Standby) |
| Tertiär (Hochdruckpumpe) | Taschenfilter | 400 l/min | 10 μm | Vliesstoff (mit Magnetrohren) | 2 (1 aktiv + 1 Standby) |
Filtermerkmale:
Alle Beutelfilter mit Magnetrohren zur Entfernung von Pulverpartikeln
Magnetgitter an den Rücklaufstellen der Maschine
Blockierungsalarm mit manuellem Schalter/Wechsel ohne Produktionsunterbrechung
Filterwechsel ohne Unterbrechung möglich
Intelligente Fertigungsintegration
Das System erfüllt die Anforderungen von Industrie 4.0 durch umfassende Datenanbindung:
MES-Kommunikation
Ethernet-RJ-45-Schnittstelle
Offenes Datenprotokoll für MES-Integration
Funktion zum Hochladen und Herunterladen von Produktionsdaten
Bedienerschnittstelle
Siemens-HMI mit Farbdisplay
Anzeige des Gerätestatus und von Störungen
Akustische und optische Alarme (Rot/Gelb/Grün)
SPS-Programm mit dreistufigem Passweltschutz
Tägliche Wartungserinnerungen mit Eskalation (Bediener kann nicht bestätigen, Bestätigung durch Manager erforderlich)
Steuersystem
SIEMENS S7-1500 SPS
PROFINET-Bus-Kommunikation mit Drehzahlreglern und Feld-E/A
Schutzart elektrischer Komponenten: IP54
Konfiguration des Leistungsmessgeräts für die Energiemonitoring-Funktion
ANWENDUNGSFALL
| Parameter | Spezifikation |
|---|---|
| Projekt | Führender Hersteller von Kurbelwellen für Kraftfahrzeuge – Mehrstationensystem für die Endreinigung von Kurbelwellen |
| Werkstück | kurbelwellen für Viertakt-Kraftfahrzeugmotoren (≤ 800 mm / ≤ 60 kg) |
| Taktzeit | ≤ 180 Sekunden pro Werkstück (einschließlich Roboter-Beladung/Entladung) |
| Reinigungstechnologien | Ultraschall + Sprühreinigung bei 0,5 MPa + Hochdruckreinigung bei 15–20 MPa (max. 28 MPa) + Spülen + Trocknung mit Heißluft + Vakuumtrocknung |
| Reinigungstemperatur | 35–45 °C |
| Roboter | ABB IRB6700-200/2,6, IP67, 100 kg |
| Steuersystem | SIEMENS S7-1500 SPS |
| Tankkapazität | 2.500 L (1.200 + 800 + 500 L) |
| Gesamtleistung | 180 kW (einschließlich 60-kW-Heizungen) |
| Druckluft | 6 Nm³/min |
Komplettlösung für die Reinigung
Big Bird Industrial bietet umfassende technische Lösungen an, darunter:
Prozessentwicklung
Komponentenanalyse für Automobil-Kurbelwellen
Reinigungsprozessgestaltung für Endreinigungsanwendungen
Bewertung der Sauberkeitsanforderungen
Geräteintegration
Mehrstationen-Reinigungssysteme
Ultraschallreinigungstechnologie (25 kHz)
Hochdruckreinigungssysteme (15–20 MPa, max. 28 MPa)
Vakuumtrocknungssysteme
Förder- und Palettenhandhabungssysteme
Automatische Düsenwechselsysteme
Smart-Manufacturing-Anbindung
MES-Schnittstelle
Produktdatenakquisition
Energieüberwachung
Warum Big Bird Industrial wählen?
Erfahrung mit Automobil-Kurbelwellen
Big Bird Industrial spezialisiert sich auf Präzisionsreinigungslösungen für Krafttrain-Komponenten im Automobilbereich und verfügt über nachgewiesene Erfahrung in der Endreinigung von Kurbelwellen für führende Automobil-Motorenhersteller.
Mehrstationen-Reinigungstechnologie
Das System integriert Ultraschallreinigung, Sprühreinigung, hochdruckgestützte Einzelpunkt-Reinigung (15–20 MPa, max. 28 MPa), Spülen, Heißlufttrocknung und Vakuumtrocknung in einer kompakten, einheitlichen Acht-Stationen-Konfiguration zur umfassenden Entfernung von Verunreinigungen.
Hochdruckreinigung mit automatischem Düsenwechsel
Das System verfügt über eine dreiaxiale Hochdruckreinigung nach dem XYZ-Prinzip mit automatischem Düsenwechsel (gerade, fächerförmige und schräge Düsen) für eine präzise Reinigung sämtlicher Ölkanäle, Zentrierbohrungen und Oberflächen.
Systemübergreifende Ingenieurkompetenz
Das Unternehmen bietet komplette Lösungen – von der Entwicklung des Reinigungsprozesses bis zur Integration in die Serienfertigung – einschließlich Ultraschallreinigung, Hochdruckreinigung, Vakuumtrocknung und MES-Anbindung.
Kundenspezifische Sondermaschinenbau-Lösungen
Jedes Bauteil und jede Fertigungslinie stellt individuelle Anforderungen. Big Bird Industrial bietet kundenspezifische Engineering-Lösungen basierend auf:
Analyse der Bauteilstruktur und -werkstoffe
Entwicklung des Reinigungsprozesses
Kundenspezifischem Spann- und Automatisierungskonzept
Integration in die Fabrikplanung und den Produktionsfluss
FAQ
Welche Komponenten verarbeitet dieses Reinigungssystem?
Dieses System ist für Automobil-Crankwellen mit einer Länge bis zu 800 mm, einem Schwingdurchmesser von Φ250 mm und einem Gewicht bis zu 60 kg in der Motorenfertigung konzipiert.
Welcher Reinigungsdruck steht zur Verfügung?
Das System liefert Hochdruckreinigung bei 15–20 MPa (maximal einstellbar bis 28 MPa) mit intelligenter Drehzahlregelung über einen Frequenzumrichter (VFD) sowie Sprühreinigung bei 0.5 MPa.
Welche Reinigungstechnologien sind integriert?
Das System integriert Ultraschallreinigung (25 kHz), Sprühreinigung, hochdruckgestützte Einzelpunkt-Reinigung, Sprüh-Spülung, Heißlufttrocknung und Vakuumtrocknung in einer 8-Stationen-Konfiguration.
Welche Verunreinigungen können entfernt werden?
Es entfernt Schneidflüssigkeiten, Metallspäne, Ölverunreinigungen und partikuläre Rückstände aus Ölgalerien, Zentrierbohrungen und allen Außenflächen.
Welche Sauberkeitsstufen sind erreichbar?
Gesamt-Restverunreinigung ≤10 mg; Ölgalerie-Verunreinigung ≤3 mg; maximale Partikelgröße ≤0,6 mm; mit strengen Grenzwerten für die Partikelanzahl je Größenbereich.
Unterstützt es die Integration in automatisierte Produktionssysteme?
Ja. Das System verfügt über automatisches Laden über eine Gantry-Roboter-Schnittstelle, automatische Werkstückidentifikation, Fehlervermeidung sowie MES-Kommunikationsfähigkeit.
Was ist die typische Zykluszeit?
Das System erreicht ≤180 Sekunden pro Werkstück (einschließlich Roboter-Laden/Entladen); die Zykluszeit ist an die Anforderungen der jeweiligen Fertigungslinie anpassbar.
Endreinigung der Kurbelwelle in der Automotorenfertigung
Endreinigung der Kurbelwelle in der Automotorenfertigung
Die Endreinigung der Kurbelwelle ist ein kritischer Prozess zwischen der Bearbeitung und der Montage in der Automobil-Motorenfertigung. Kurbelwellen mit komplexen Ölgängen, Zentrierbohrungen und Präzisionsflächen erfordern fortschrittliche Reinigungstechnologien, um Schneidflüssigkeiten, Metallspäne, Ölverunreinigungen und partikuläre Rückstände zu entfernen. Die Ultraschallreinigung erreicht innere Durchgänge, auf die herkömmliche Sprühreinigung keinen Zugriff hat, während die Hochdruckreinigung eine gründliche Entfernung hartnäckiger Verunreinigungen von allen Oberflächen gewährleistet.
Ultraschall- und Hochdruckreinigung für Kurbelwellenkomponenten
Automobilische Kurbelwellen stellen aufgrund ihrer komplexen Geometrien, Ölgalerien und präzisen Oberflächen besondere Reinigungsherausforderungen dar. Ultraschallreinigung entfernt wirksam Verunreinigungen aus inneren Durchgängen und Sacklöchern, während Hochdruckreinigung (15–20 MPa, maximal 28 MPa) die erforderliche Reinigungskraft für hartnäckige Rückstände bereitstellt. Mehrstufige Reinigungsabläufe mit integrierter Trocknung gewährleisten eine vollständige Entfernung von Verunreinigungen sowie Korrosionsschutz.
Vakuumtrocknungstechnologie zum Komponentenschutz
Die Vakuumtrocknungstechnologie gewährleistet eine vollständige Entfernung von Feuchtigkeit von Kurbelwellenoberflächen und inneren Durchgängen ohne thermische Belastung oder Wasserflecken. Die reduzierte Druckumgebung senkt die Sättigungstemperatur des Wasserdampfs und ermöglicht so eine effiziente Verdampfung der Restfeuchtigkeit. In Kombination mit Heißlufttrocknung beseitigt die Vakuumtrocknung das Risiko von Korrosion und Wasserflecken auf präzisen Oberflächen.
Magnetfiltrationstechnologie zur Entfernung von Pulverpartikeln
Eine wirksame Filtration ist entscheidend für die Aufrechterhaltung der Reinigungsqualität bei der Kurbelwellenreinigung. Magnetscheider und Taschenfilter mit Magnetstäben entfernen effektiv Eisenpulverpartikel aus der Reinigungsflüssigkeit, schützen Pumpen und Düsen und gewährleisten konsistente Reinigungsergebnisse. Die Möglichkeit eines kontinuierlichen Filterwechsels mit Verstopfungsalarms stellt einen ununterbrochenen Betrieb ohne Produktionsunterbrechungen sicher.
Technische Spezifikationen
| Spezifikation | BESCHREIBUNG |
|---|---|
| Produkttyp | Mehrstationäres Endreinigungssystem für Automobil-Crankshafts in der Motorenfertigung |
| Anwendung | Endreinigung von Kraftfahrzeug-Motorkurbelwellen |
| Werkstück | Kraftfahrzeug-Kurbelwellen (≤ 800 mm / ≤ Φ 250 mm / ≤ 60 kg) |
| Reinigungstechnologie | Ultraschall (25 kHz) + Sprühreinigung (0,5 MPa) + Hochdruck-Festpunkt (15–20 MPa, max. 28 MPa) + Spülen + Heißlufttrocknung + Vakuumtrocknung |
| Reinigungstemperatur | 35–45 °C (elektrische Heizung) |
| Heizung | 15 kW × 4 Heizungen, Vorwärmfunktion |
| Taktzeit | ≤ 180 Sekunden pro Werkstück (einschließlich Roboter-Beladung/Entladung) – anpassbar |
| Modell des Roboters | ABB IRB6700-200/2.6 |
| Roboterschutz | IP67 |
| Roboter-Nutzlast | 100 kg |
| Hochdruckpumpe | INTER HF25, 73 L/min, MAX 28 MPa, 40 kW, Drehzahlregelung (VFD) |
| Steuersystem | SIEMENS S7-1500 SPS |
| HMI | Siemens 9" Touchscreen |
| Kommunikationsprotokoll | PROFINET, Ethernet RJ-45 |
| Tankkapazität | 2.500 L (1.200 + 800 + 500 L) |
| Filtersystem | Mehrstufig (Magnetabscheider / Grobfilter / Taschenfilter 25 μm / 10 μm) |
| Gesamtleistung | 180 kW (einschließlich 60-kW-Heizungen) |
| Druckluft | 6 Nm³/min |
| Wasserverbrauch | 2.500 L |
| Geräuschpegel | ≤75 dB (im Leerlauf) |
| Stromversorgung | Wechselstrom 380 V, 50 Hz, Dreiphasig |
