
 EN



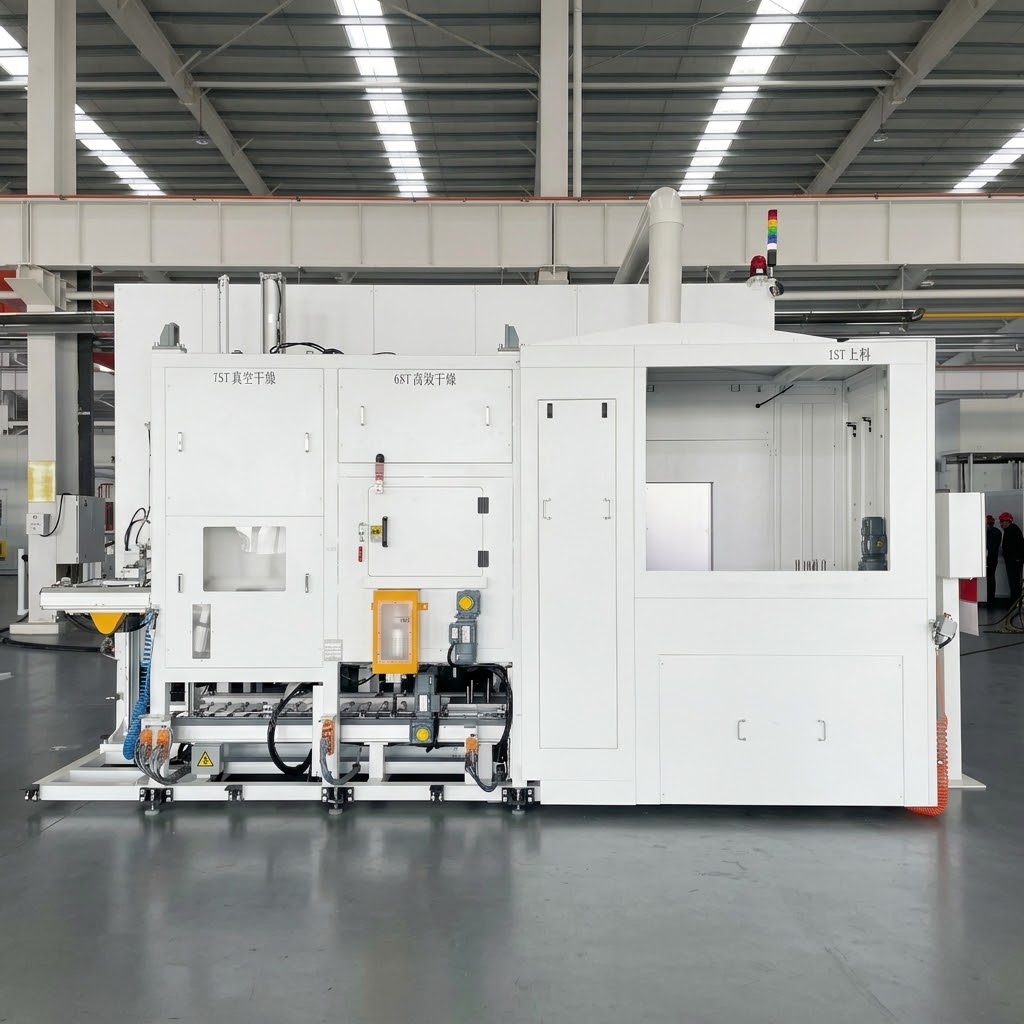
System för slutrengöring av cylinderräck för tunga dieselmotorer för tillverkning av bilmotorer och växellådor
Anpassad färdiglösning för en större tillverkare av bilkomponenter
Användning: Slutrenning av cylinderhuvuden för tillverkning av automobildrivlina
Arbetsstycke: Aluminiumcylinderhuvud för automobilapplikationer – flera varianter
Rengöringsprocess: Turbulent renning (1,5 MPa) + vattenjacketränning + högtrycksfixpunktsrenning (35 MPa, max 53 MPa) + lutande avtappning + torkning + vakuumtorkning
Rengöringstryck: Turbulent ≥1,5 MPa / högtryck ≥35 MPa (max justerbar till 53 MPa) – anpassningsbart
Rengöringstemperatur: 40–60 °C (elektrisk uppvärmning, max 45 kW) – anpassningsbart
Cykeltid: ≤240 sekunder per styck (inklusive 30 s lastning/urlastning) – anpassningsbart efter kraven för produktionslinjen
Renhetkrav: Vattenmantel ≤25 mg / Oljegalleri ≤5 mg / Oljehåla ≤20 mg / Portar och förbränningskammare ≤8 mg; Max partikelstorlek: Huvudoljegalleri ≤0,5 mm / Vattenmantel ≤1 mm — anpassningsbart enligt kundkrav
Torkteknik: Lufttorkning + vakuumtorkning
Filtreringssystem: Tvåstegsfiltrering (50 μm / 20 μm) — anpassningsbart
Robotkonfiguration: 6-axlig vattentät robot (IP67, räckvidd 2194 mm) — anpassningsbart
Lastning/Avlastning: Automatisk lastning och urlastning
BESKRIVNING
Slutrengöringssystem för tunga dieselmotorers cylinderlock
The Big Bird Industrial-system för slutrengöring av cylinderlock är utvecklat för slutrengöring av aluminiumcylinderlock som används i tillverkning av tunga dieselmotorer. Systemet tar bort bearbetningsrester, spån och föroreningar från skärvätska innan slutmontering och stödjer fullt automatisk produktion av blandade modeller.
Utrustningen levereras som en färdig lösning inklusive konstruktion, tillverkning, installation och igångkörning.
Arbetsstyckeanvändningar
Systemet hanterar flera varianter av cylinderlock för tillverkning av fordon:
| Variant | Material | Användning |
|---|---|---|
| Variant A | Aluminiumlegering | Tunga dieselmotorers cylinderlock |
| Variant B | Aluminiumlegering | Tunga dieselmotorers cylinderlock |
Alla arbetsstycken är aluminiumcylinderlock för motorapplikationer i fordon. Systemet har en enda greppdesign som är kompatibel med flera varianter och kräver endast mindre bytkomponenter (positioneringsnålar, greppfingrar) vid byte mellan varianter.
Automatisk blandad modellproduktion
Systemet stödjer fullt automatisk blandad modellproduktion med följande funktioner:
Automatisk Laddning/Avladdning
Portrobot placerar arbetsstycket på lastpallen
Lastskjutaren transporterar arbetsstycket till maskinens inmatningsöppning
Robot griper arbetsstycket direkt från inmatningspositionen
Tom pall återvänder till lastningspositionen för nästa cykel
Detektering av arbetsstyckets orientering vid lastningsstationen
Robotens greppdesign
SMC-vattentäta cylindrar integrerade med greppet
Kompatibel med alla cylinderhuvudsvarianter
Enkel omställning som endast kräver positioneringsnålar och fingrar
Slitagebeständiga och rostfria positionerings/spännkomponenter
Spänning förhindrar deformation och ytskador på arbetsstycket
MES-kommunikation
Systemet gränsar mot MES för produktionsövervakning, datainsamling och statusuppdateringar.
Flervägs rengöringsprocess
Systemet kombinerar flera rengöringstekniker i en komplett produktionssekvens:
Steg 1: Laddning
Gantryroboten placerar arbetsstycket på lastningspallen. Lastningsskivan för över arbetsstycket till maskinens inmatningsöppning. Roboten greppar arbetsstycket och för det in i rengöringskammaren. Lastningsstationen har en funktion för upptäckt av arbetsstyckets orientering.
Steg 2: Turbulent rengöring (1,5 MPa)
Roboten håller arbetsstycket och för det in i den turbulenta rengöringsbädden, som tidigare fyllts med rengöringsvätska. Roboten justerar flexibelt arbetsstyckets orientering samtidigt som omgivande munstycken riktar en turbulent ström mot alla ytor för att rengöra dem. Bäddens kärnvågsformade design säkerställer snabb avledning av förorenad vätska och spån.
Efter den turbulenta rengöringen öppnas avtappningsventilen för snabb avledning. Roboten positionerar arbetsstycket vid fasta munstyckspaneler för målrad rengöring av alla ytor.
Steg 3: Rengöring av vattenmantelplugg
Roboten ändrar arbetsstyckets orientering och placerar det vid munstycken med stor diameter. Rensningsvätska med hög flödeshastighet injiceras i vattenmantelkanalerna för grundlig rengöring av blockeringar i kylhålrummen.
Steg 4: Höghållfast rengöring på fast punkt (35 MPa, max 53 MPa)
Roboten positionerar arbetsstycket för höghållfast rengöring. Den höghållfasta pumpen (URACA, max 53 MPa, 37 kW) levererar höghållfast rengöring för:
Rengöring av huvudoljekanalens insättning
Viktiga oljekanaler
Ventilguid- och ventilsätesområden
Kritiska bearbetade ytor
Steg 5: Kippdränering
Roboten ändrar arbetsstyckets orientering för kippdränering, vilket gör att rengöringsvätskan kan rinna ut från alla interna kanaler och hålrum.
Steg 6: Torkning
Roboten placerar arbetsstycket på utgående transportbandpall. Transportbandet förar arbetsstycket till torkstationen, där en torkanordning avlägsnar ytvåtta.
Steg 7: Vakuumtorkning
Arbetsstycket och pallen transporteras in i vakuumkammaren. Den övre rörliga huven stängs mot den nedre fasta huven för att bilda en tätslutande kammare. Vakuumpannan (Leybold) evakuerar kammaren, vilket sänker mättnadstemperaturen för vattenånga så att återstående fukt avdunstar från alla ytor och inre kanaler.
Efter vakuumtorkningen öppnas vakuumhuven och transportbandet förar arbetsstycket till lossningsstationen.
Steg 8: Lossning
Arbetsstycket transporteras till lossningspositionen. Gantryroboten tar bort arbetsstycket. Tomma pallar återvänder till lastningspositionen via det undre transportbandet.
Högtryckstvättteknik
Systemet har högtrycksrengöring med exceptionell kapacitet:
| Parameter | Specifikation |
|---|---|
| Rensningstryck | ≥35 MPa (maximalt justerbar till 53 MPa) |
| Höghäckspump | URACA P3-10-530, 40 L/min, 37 kW |
| Nyckelfunktion | Rengöring av huvudoljekanalens insättning |
| Typen av doserare | Specialmunstycken i rostfritt stål (≥Φ2 mm innerdiameter) |
Teknisk renhetskontroll
För tillverkning av bilmotorer påverkar renheten i cylinderräns interna kanaler direkt motorernas prestanda och tillförlitlighet.
Systemet är utformat för att uppfylla strikta renlighetskrav:
| Area | Renhetgräns | Max partikelstorlek |
|---|---|---|
| Vattenjacka | ≤25 mg | ≤1 mm |
| Oljegalleri | ≤5 mg | ≤ 0,5 mm |
| Oljehåla | ≤20 mg | — |
| Inlopps/utloppsportar | ≤8 mg | — |
| Brännkammare | ≤8 mg | — |
| Tändstiftsområde | ≤8 mg | — |
Avancerad filtreringshantering
Systemet använder ett tvåstegsfiltreringssystem:
Filtreringskonfiguration:
Steg 1: Trumfilter — ≥120 m³/h, ≤50 μm, nylonnät, med automatisk återtvättning och blockeringsdetektering/larm
Steg 2: Påsefilter — ≥30 m³/h, ≤20 μm, ovävd duk (1 reserv + 3 i drift), med blockeringslarm och möjlighet till manuell utbyte
Ytterligare uppgifter:
Olje-vattenavskiljning med bältesformad skimmer
Skrapartypens spåntransportör med spånbil (utloppshöjd 1200 mm)
Kärlkonstruktion med trågform för snabb borttagning av spån och föroreningar
Robotsystem
| Parameter | Specifikation |
|---|---|
| Robotmodell | Stäubli TX200 HE |
| Skydd | IP67 (alla områden) |
| Räcka | 2194 mm |
| Montering | Flägsmonterade |
| Anslutning | Flygplanstypens kontaktkoppling |
| Nyckelfunktion | Fullständigt vattentät sexaxlig robot |
Intelligent Tillverkningsintegration
Systemet uppfyller kraven för Industri 4.0 genom omfattande dataanslutning:
Styrssystem
Siemens S7-1200 PLC med PROFINET-kommunikation
12-tums Siemens HMI-touchskärm
Driftlägen: Manuellt, Enkelcykelautomatiskt, Fullständigt automatiskt
Datainsamling
Registrering av produktionsantal och cykeltid
Övervakning av utrustningsfel
Spårning av utrustningens drifttid
Operatorgränssnittsfunktioner
Val av driftläge
Inmatning av rengöringsparametrar
Visning av produktionsinformation
Processövervakning
Felanalys med larmhistorik
Femfärgad tornlampa (gul/grön/röd/blå/vit) för statusindikering
ANSÖKNINGSCASE
| Parameter | Specifikation |
|---|---|
| Projekt | Stor bilkomponenttillverkare — Slutlig rengöringssystem för cylinderhuvuden |
| Arbetsstycke | Flertalet variationer av cylinderhuvuden för bilmotorer |
| Cykeltid | ≤240 sekunder per styck (inklusive 30 sekunders lastning/lossning) |
| Rengörningstekniker | Turbulent rengöring vid 1,5 MPa + vattenkylarkorkrengöring + högtrycksrengöring (35 MPa, max 53 MPa) + vakuumtorkning |
| Rengöringstemperatur | 40–60°C |
| Robot | Stäubli TX200 HE, IP67 |
| Tankkapacitet | 4 000 L |
| Total effekt | Anpassningsbart beroende på konfiguration |
Komplett rengörningslösning
Big Bird Industrial erbjuder omfattande ingenjörlösningar inklusive:
Processutveckling
Komponentanalys för cylinderhuvuden
Utformning av rengöringsprocessen
Utvärdering av renhetskrav
Utrustningsintegration
Turbulenta rengöringssystem
Vattenkylarkorkrengöring
Högtrycksrengöring (35 MPa, max 53 MPa)
Vakuumtorkningsteknik
Flerstegsfiltreringshantering
Automatiserad materialhantering
Smart Manufacturing-anslutning
MES-gränssnitt (PROFINET)
Produktionsdatainsamling
Varför välja Big Bird Industrial
Rengöringserfarenhet för cylinderhuvuden
Big Bird Industrial specialiserar sig på precisionsrengöringslösningar för bilmotorers drivlina, med bevisad erfarenhet av slutrengöring av cylinderhuvuden för tunga dieselmotorer.
Högtrycksrengöringsteknik (35 MPa, max 53 MPa)
Systemet levererar högtrycksrengöring upp till 35 MPa (max justerbar till 53 MPa) med URACA-pump-teknik, vilket säkerställer effektiv borttagning av envisa föroreningar från oljekanaler, ventilsäten och kritiska passages.
Komplett rengöringsprocess
Systemet kombinerar turbulent rengöring, rengöring av vattenkylskåpspluggar, högtrycksrengöring, torkning och vakuumtorkning i en komplett produktionssekvens, vilket säkerställer grundlig renlighet i alla interna passages och yttre ytor.
Systemnivåns ingenjörsförmåga
Företaget erbjuder kompletta lösningar – från utveckling av rengöringsprocesser till integrering i produktionen – inklusive högtrycksrengöring, vakuumtorkning och automatiserad materialhantering.
Anpassad icke-standardteknik
Varje komponent och produktionslinje har unika krav. Big Bird Industrial erbjuder anpassade tekniklösningar baserat på:
Komponentstruktur och materialanalys
Utveckling av rengöringsprocess
Anpassad fästutrustning och automatiseringsdesign
Fabrikslayout och integrering av produktionsflöde
Företagets icke-standardiserade ingenjörsförmåga gör att varje rengöringssystem kan anpassas till specifik komponentgeometri, cykeltidskrav, renhetskrav och automatiseringsnivå.
Vanliga frågor
Vilka komponenter behandlar detta rengöringssystem?
Detta system är utformat för aluminiumcylinderräck som används i tillverkning av bilmotorer.
Vilka föroreningar kan tas bort?
Det tar bort metallspån, rester av skärvätska och partikulära föroreningar från vattenhylsor, oljekanaler, oljehålor, insug/utfugshuvuden, förbränningskammare och tändstiftsområden.
Vilket rengöringstryck är tillgängligt?
Systemet levererar högtrycksrengöring upp till 35 MPa (max justerbar till 53 MPa) för effektiv borttagning av envisa föroreningar.
Vilka renhetsnivåer kan uppnås?
Vattenhylsa ≤25 mg; oljekanal ≤5 mg; oljehåla ≤20 mg; huvuden och förbränningskammare ≤8 mg.
Stödjer den automatiserad blandad-modellproduktion?
Ja. Greppdesignen stödjer flera varianter med enkel byte av positioneringsnitar och greppfingrar.
Vad är den typiska cykeltiden?
Systemet levererar ≤240 sekunder per styck (inklusive 30 sekunder för inläsning/utläsning), anpassningsbart efter kraven för produktionslinjen.
Stödjer det integration med MES?
Ja. PROFINET-kommunikation och insamling av produktionsdata stöds fullständigt.
Slutrengöring av cylinderlock i tillverkning av fordon
Slutrengöring av cylinderlock i tillverkning av fordon
Slutrengöring av cylinderlock är en avgörande process mellan bearbetning och montering i tillverkningen av bilmotorer. Den komplexa geometrin hos cylinderlock – inklusive oljekanalerna, vattenmantlarna, insug/utfugportarna, förbränningskammarna och ventilsätesområdena – kräver avancerade rengöringstekniker för att ta bort bearbetningsrester, metallspån och föroreningar från skärvätskor. System för högtrycksrengöring levererar den rengöringskraft som krävs för att effektivt ta bort envisa föroreningar från dessa kritiska komponenter.
Högtrycksrengöring (35 MPa) för cylinderlockkomponenter
Högtrycksrengöring vid 35 MPa (max 53 MPa) ger överlägsen borttagning av föroreningar från cylinderlockkomponenter. Den extrema trycknivån löser effektivt upp envisa partiklar från oljekanalerna, ventilsätena och de kritiska passageområdena, vilka inte kan nås med konventionell rengöring. URACA-pump-teknik med justerbar tryckkontroll säkerställer konsekventa rengöringsresultat för olika komponentkrav.
Teknik för rengöring av vattenmantelplugg
Rengöring av vattenmantelplugg säkerställer fullständig borttagning av föroreningar från kylkanaler. En högflödesrengöringsvätska injiceras direkt i vattenmantelkanalerna genom stornippel, vilket effektivt spolar bort föroreningar från komplexa kylhålsgeometrier som konventionell sprayrengöring inte kan nå.
Filtrering och vätskehantering vid cylinderhuvudrengöring
Effektiv filtrering är avgörande för att upprätthålla rengöringskvaliteten vid cylinderhuvudrengöring. Tvåstegsfiltreringskonfigurationer med trumfilter och påsefilter möjliggör kontinuerlig drift med möjlighet att byta filter i reservläge. Filtreringsnoggrannhet ned till 20 μm säkerställer att rengöringsvätskans kvalitet bibehålls, vilket minskar risken för återförorening och förlänger vätskans livslängd.
Tekniska specifikationer
| Specifikation | BESKRIVNING |
|---|---|
| Produkttyp | Slutrengöringssystem för cylinderhuvud |
| Användning | Slutrengöring av bilens cylinderhuvud |
| Arbetsstycke | Aluminiumcylinderhuvuden för bilmotorer |
| Rengöringstekniken | Turbulent (1,5 MPa) + rengöring av vattenmantelplugg + HP (35 MPa, max 53 MPa) + vakuumtorkning |
| Rengöringstemperatur | 40–60 °C (elvärmning, max 45 kW) |
| Torkteknik | Lufttorkning + vakuumtorkning |
| Cykeltid | ≤240 sekunder per styck (inklusive 30 s lastning/lossning) – anpassningsbart |
| Tankkapacitet | 4 000 L |
| Robotmodell | Stäubli TX200 HE |
| Robotskydd | IP67 |
| Robotens räckvidd | 2194 mm |
| Höghäckspump | URACA P3-10-530, 40 l/min, max 53 MPa, 37 kW |
| Vakuumpump | Leybold SV220B |
| Filtreringssystem | Tvåstegs: Trumma (≤50 μm) + påse (≤20 μm) |
| Styrssystem | Siemens S7-1200 PLC |
| HMI | Siemens 12-tums pekskärm |
| Kommunikationsprotokoll | PROFINET |
| Lastning/lossning | Automatisk |
| Strömförsörjning | AC 380 V 50 Hz trefas |
| Driftsvoltage | AC 220V 50Hz |
| Spår | Anpassningsbart enligt layout |
| Bullernivå | <70 dB (vid viloläge) |
| Säkerhetsnormer | GB/T 15706, IEC 62061, GB 5226.1 |
