
 EN



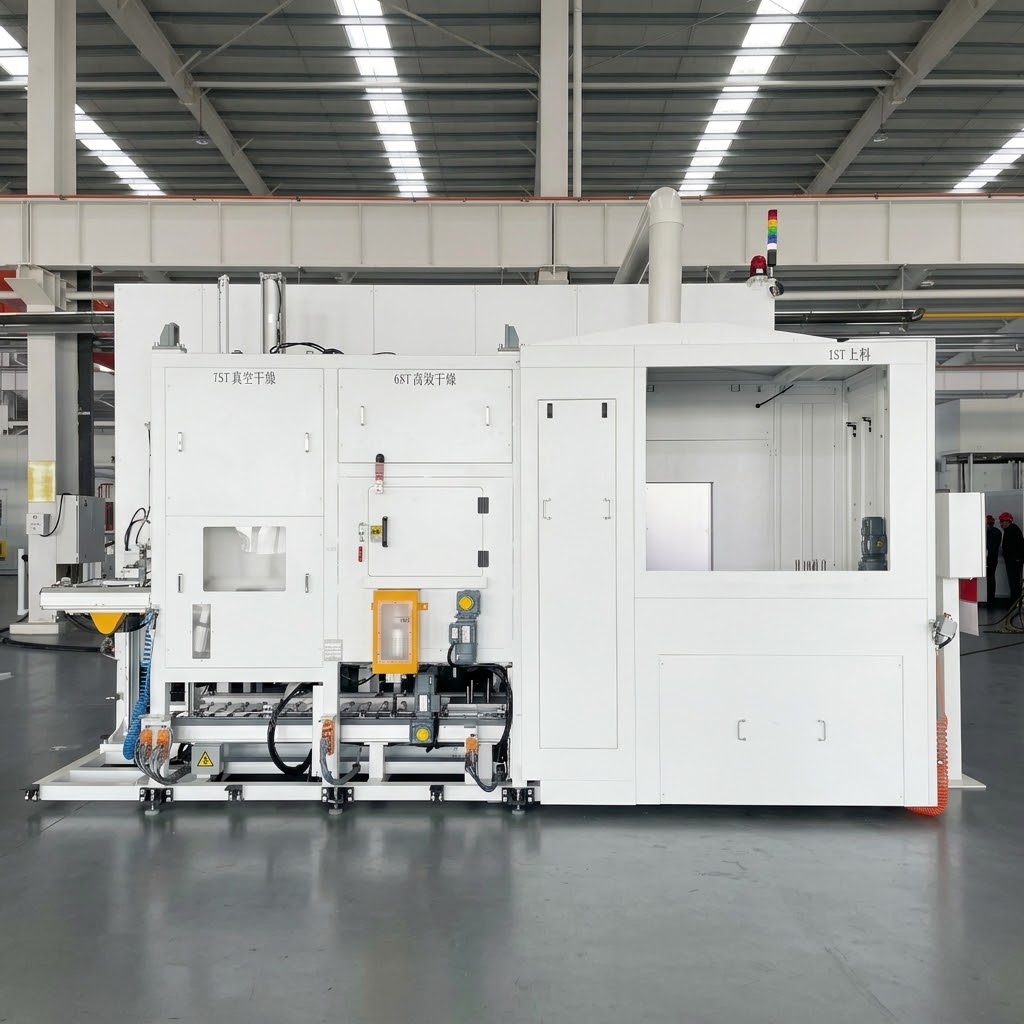
Sistema de limpieza final de culatas de motor diésel pesado para la fabricación de trenes motrices automotrices
Solución llave en mano personalizada para un importante fabricante de componentes automotrices
Aplicación: Limpieza final de culatas para la fabricación de trenes motrices automotrices
Pieza: Culata de aluminio para aplicaciones automotrices — múltiples variantes
Proceso de limpieza: Limpieza turbulenta (1,5 MPa) + limpieza de tapones del circuito de refrigerante + limpieza de punto fijo a alta presión (35 MPa, máximo 53 MPa) + drenaje inclinado + secado + secado al vacío
Presión de limpieza: Turbulenta ≥1,5 MPa / Alta presión ≥35 MPa (ajustable hasta un máximo de 53 MPa) — personalizable
Temperatura de limpieza: 40–60 °C (calefacción eléctrica, potencia máxima 45 kW) — personalizable
Tiempo de ciclo: ≤240 segundos por pieza (incluidos 30 s de carga/descarga) — personalizable según los requisitos de la línea de producción
Requisito de limpieza: Circuito de refrigerante ≤25 mg / galería de aceite ≤5 mg / cavidad de aceite ≤20 mg / orificios y cámara de combustión ≤8 mg; tamaño máximo de partícula: galería principal de aceite ≤0,5 mm / circuito de refrigerante ≤1 mm — personalizable según los requisitos del cliente
Tecnología de secado: Secado al aire + Secado al vacío
Sistema de Filtración: Filtración en dos etapas (50 μm / 20 μm) — personalizable
Configuración del robot: robot impermeable de 6 ejes (IP67, alcance de 2194 mm) — personalizable
Carga/Descarga: Carga y descarga automáticas
DESCRIPCIÓN
Sistema de limpieza final de culatas para motores diésel pesados
El sistema industrial de limpieza final de culatas Big Bird está desarrollado para la limpieza final de culatas de aluminio utilizadas en la fabricación de motores diésel pesados. El sistema elimina residuos de mecanizado, virutas y contaminantes de fluidos de corte antes del ensamblaje final y admite producción automática completa con múltiples modelos.
El equipo se suministra como una solución llave en mano, que incluye diseño, fabricación, instalación y puesta en marcha.
Aplicaciones de piezas de trabajo
El sistema acepta varias variantes de culatas para la fabricación automotriz:
| Variante | Material | Aplicación |
|---|---|---|
| Variante A | Aleación de Aluminio | Culata para motor diésel pesado |
| Variante B | Aleación de Aluminio | Culata para motor diésel pesado |
Todas las piezas de trabajo son culatas de cilindro de aluminio para aplicaciones en motores automotrices. El sistema cuenta con un diseño de pinza única compatible con múltiples variantes, requiriendo únicamente componentes menores para el cambio de variante (pasadores de localización y dedos).
Producción automática mixta por modelo
El sistema admite una producción automática mixta por modelo con las siguientes capacidades:
Carga/Descarga Automática
El robot tipo puente coloca la pieza de trabajo sobre la paleta de carga
La rampa de carga transfiere la pieza de trabajo a la entrada de la máquina
El robot sujeta la pieza de trabajo directamente desde la posición de entrada
La paleta vacía regresa a la posición de carga para el siguiente ciclo
Detección de la orientación de la pieza de trabajo en la estación de carga
Diseño de la pinza del robot
Cilindros resistentes al agua de SMC integrados en la pinza
Compatible con todas las variantes de culatas de cilindro
Cambio sencillo que requiere únicamente pasadores de localización y dedos
Componentes de localización/fijación resistentes al desgaste y a la corrosión
La fijación evita la deformación de la pieza de trabajo y los daños en su superficie
Comunicación con el sistema MES
El sistema se conecta con el sistema MES para el seguimiento de la producción, la adquisición de datos y las actualizaciones de estado.
Proceso de limpieza en múltiples etapas
El sistema combina varias tecnologías de limpieza en una secuencia de producción completa:
Etapa 1: Carga
El robot de pórtico coloca la pieza de trabajo sobre la plataforma de carga. La plataforma deslizante transfiere la pieza de trabajo a la entrada de la máquina. El robot sujeta la pieza de trabajo y la traslada a la cámara de limpieza. La estación de carga incluye detección de orientación de la pieza de trabajo.
Etapa 2: Limpieza turbulenta (1,5 MPa)
El robot sujeta la pieza de trabajo y la traslada al tanque de limpieza turbulenta, previamente lleno de líquido limpiador. El robot cambia flexiblemente la orientación de la pieza de trabajo mientras que unas boquillas circundantes dirigen un flujo turbulento para limpiar todas las superficies. El diseño del tanque en forma de embudo garantiza el drenaje rápido del líquido contaminado y las virutas.
Tras una limpieza turbulenta, la válvula de drenaje se abre para un drenaje rápido. El robot posiciona la pieza de trabajo frente a paneles de boquillas fijos para una limpieza dirigida de todas las superficies.
Etapa 3: Limpieza de los tapones del manguito de refrigeración
El robot cambia la orientación de la pieza de trabajo y la posiciona frente a boquillas de gran diámetro. Se inyecta fluido de limpieza de alto caudal en los conductos del manguito de refrigeración para una limpieza exhaustiva de los tapones de las cavidades de refrigeración.
Etapa 4: Limpieza de punto fijo a alta presión (35 MPa, máximo 53 MPa)
El robot posiciona la pieza de trabajo para la limpieza a alta presión. La bomba de alta presión (URACA, máximo 53 MPa, 37 kW) suministra limpieza a alta presión para:
Limpieza por inserción del conducto principal de aceite
Conductos clave de aceite
Áreas de las guías y asientos de las válvulas
Superficies mecanizadas críticas
Etapa 5: Drenaje con inclinación
El robot cambia la orientación de la pieza de trabajo para drenaje por inclinación, lo que permite que el fluido de limpieza drene de todos los conductos y cavidades internos.
Etapa 6: Secado
El robot coloca la pieza de trabajo sobre la paleta del transportador de salida. El transportador traslada la pieza de trabajo hasta la estación de secado, donde un dispositivo de secado elimina la humedad superficial.
Etapa 7: Secado al vacío
La pieza de trabajo y la paleta se trasladan a la cámara de vacío. La campana superior móvil se cierra con la campana inferior fija para formar una cámara hermética. La bomba de vacío (Leybold) evacúa la cámara, reduciendo la temperatura del vapor saturado para evaporar la humedad residual de todas las superficies y conductos internos.
Tras el secado al vacío, la campana de vacío se abre y el transportador traslada la pieza de trabajo hasta la estación de descarga.
Etapa 8: Descarga
La pieza de trabajo se traslada hasta la posición de descarga. El robot de pórtico retira la pieza de trabajo. Las paletas vacías regresan a la posición de carga mediante el transportador de capa inferior.
Tecnología de limpieza a alta presión
El sistema cuenta con limpieza a alta presión con capacidad excepcional:
| Parámetro | Especificación |
|---|---|
| Presión de limpieza | ≥35 MPa (ajustable como máximo a 53 MPa) |
| Bomba de alta presión | URACA P3-10-530, 40 L/min, 37 kW |
| Característica clave | Limpieza por inserción del conducto principal de aceite |
| Tipo de boquilla | Boquillas especiales de acero inoxidable (≥Φ2 mm de diámetro interior) |
Control de limpieza técnica
En la fabricación de motores para automóviles, la limpieza de los conductos internos de la culata afecta directamente al rendimiento y a la fiabilidad del motor.
El sistema está diseñado para cumplir requisitos estrictos de limpieza:
| Zona | Límite de limpieza | Tamaño Máximo de Partícula |
|---|---|---|
| Chaleco de agua | ≤25 mg | ≤1 mm |
| Galería de aceite | ≤5 mg | ≤ 0,5 mm |
| Cavidad de aceite | ≤20 mg | — |
| Puertos de admisión/escape | ≤8 mg | — |
| Cámara de combustión | ≤8 mg | — |
| Zona de la bujía | ≤8 mg | — |
Gestión avanzada de filtración
El sistema emplea un sistema de filtración de dos etapas:
Configuración de filtración:
Etapa 1: Filtro de tambor — ≥120 m³/h, ≤50 μm, malla de nailon, con retro-lavado automático y detección/alarma de obstrucción
Etapa 2: Filtro de bolsa — ≥30 m³/h, ≤20 μm, tejido no tejido (1 de respaldo + 3 en funcionamiento), con alarma de obstrucción y capacidad de cambio manual
Características adicionales:
Separación aceite-agua con desnatador de tipo cinta
Transportador de virutas de tipo raspador con carro para virutas (altura de descarga: 1200 mm)
Diseño de depósito de tipo embudo para eliminación rápida de virutas y contaminantes
Sistema robótico
| Parámetro | Especificación |
|---|---|
| Modelo de robot | Stäubli TX200 HE |
| Protección | IP67 (todas las zonas) |
| Alcanza | 2194 mm |
| Montaje | Con un tamaño de más de 1 mm |
| Conexión | Conexión tipo clavija para aviación |
| Característica clave | Robot totalmente impermeable de 6 ejes |
Integración de Fabricación Inteligente
El sistema cumple con los requisitos de la Industria 4.0 mediante una conectividad integral de datos:
Sistema de control
PLC Siemens S7-1200 con comunicación PROFINET
pantalla táctil HMI Siemens de 12 pulgadas
Modos de funcionamiento: Manual, automático por ciclo único, totalmente automático
Adquisición de datos
Registro de la cantidad producida y del tiempo de ciclo
Supervisión de fallos en los equipos
Seguimiento del tiempo de actividad operativa de los equipos
Características de la interfaz del operador
Selección del modo de funcionamiento
Introducción de parámetros de limpieza
Visualización de información de producción
Control de los procesos
Diagnóstico de fallos con historial de alarmas
Luz de torre de cinco colores (amarilla/verde/roja/azul/blanca) para indicación de estado
Caso de Aplicación
| Parámetro | Especificación |
|---|---|
| Proyecto | Fabricante principal de componentes automotrices — Sistema final de limpieza de culatas |
| Pieza de trabajo | Múltiples variantes de culatas para motores automotrices |
| Tiempo de ciclo | ≤240 segundos por pieza (incluyendo 30 s de carga/descarga) |
| Tecnologías de limpieza | Limpieza turbulenta a 1,5 MPa + obturación de camisas de agua + alta presión de 35 MPa (máx. 53 MPa) + secado al vacío |
| Temperatura de limpieza | 40–60°C |
| Robot | Stäubli TX200 HE, IP67 |
| Capacidad del tanque | 4 000 L |
| Potencia total | Personalizable según configuración |
Solución integral de limpieza
Big Bird Industrial ofrece soluciones integrales de ingeniería, incluidas:
Desarrollo de Procesos
Análisis de componentes para culatas de cilindro
Diseño del proceso de limpieza
Evaluación de los requisitos de limpieza
Integración de equipos
Sistemas de limpieza turbulenta
Limpieza del tapón de la camisa de agua
Limpieza a alta presión (35 MPa, máximo 53 MPa)
Tecnología de secado al vacío
Gestión de filtración en múltiples etapas
Manejo Automatizado de Materiales
Conexión de fabricación inteligente
Interfaz MES (PROFINET)
Adquisición de datos de producción
¿Por qué elegir Big Bird Industrial?
Experiencia en la limpieza de culatas
Big Bird Industrial se especializa en soluciones de limpieza de precisión para componentes del tren motriz automotriz, con experiencia comprobada en la limpieza final de culatas para aplicaciones de motores diésel de servicio pesado.
Tecnología de limpieza a alta presión (35 MPa, máximo 53 MPa)
El sistema ofrece limpieza a alta presión hasta 35 MPa (ajustable como máximo a 53 MPa) mediante tecnología de bombas URACA, garantizando la eliminación eficaz de contaminantes persistentes de los conductos de aceite, asientos de válvulas y pasajes críticos.
Proceso completo de limpieza
El sistema combina limpieza turbulenta, limpieza del tapón de la camisa de agua, limpieza a alta presión, secado y secado al vacío en una secuencia productiva completa, asegurando una limpieza exhaustiva de todos los pasajes internos y superficies externas.
Capacidad de ingeniería a nivel de sistema
La empresa ofrece soluciones completas, desde el desarrollo del proceso de limpieza hasta la integración en producción, incluyendo limpieza a alta presión, secado al vacío y manipulación automatizada de materiales.
Ingeniería personalizada no estandarizada
Cada componente y línea de producción presenta requisitos únicos. Big Bird Industrial ofrece soluciones de ingeniería personalizadas basadas en:
Análisis de la estructura y el material del componente
Desarrollo del proceso de limpieza
Diseño personalizado de utillajes y automatización
Integración del diseño de planta y del flujo productivo
La capacidad de ingeniería no estándar de la empresa permite adaptar cada sistema de limpieza a la geometría específica de los componentes, los requisitos de tiempo de ciclo, los estándares de limpieza y el nivel de automatización.
Preguntas frecuentes
¿Qué componentes procesa este sistema de limpieza?
Este sistema está diseñado para culatas de aluminio utilizadas en la fabricación de motores automotrices.
¿Qué contaminantes se pueden eliminar?
Elimina virutas metálicas, residuos de fluidos de corte y contaminación particulada de las camisas de agua, galerías de aceite, cavidades de aceite, conductos de admisión/escape, cámaras de combustión y zonas de bujías.
¿Qué presión de limpieza está disponible?
El sistema proporciona limpieza a alta presión de hasta 35 MPa (ajustable como máximo a 53 MPa) para eliminar eficazmente contaminantes persistentes.
¿Qué niveles de limpieza se pueden lograr?
Camisa de agua ≤25 mg; galería de aceite ≤5 mg; cavidad de aceite ≤20 mg; conductos y cámara de combustión ≤8 mg.
¿Admite producción automatizada con múltiples modelos?
Sí. El diseño de la pinza permite múltiples variantes mediante un simple cambio de pasadores y dedos de localización.
¿Cuál es el tiempo de ciclo típico?
El sistema logra un tiempo de ≤240 segundos por pieza (incluyendo 30 segundos de carga/descarga), personalizable según los requisitos de la línea de producción.
¿Admite integración con MES?
Sí. La comunicación PROFINET y la adquisición de datos de producción están completamente soportadas.
Limpieza final de culatas en la fabricación automotriz
Limpieza final de culatas en la fabricación automotriz
La limpieza final de la culata es un proceso crítico entre el mecanizado y el ensamblaje en la fabricación de motores automotrices. La geometría compleja de las culatas —incluidos los conductos de aceite, las camisas de agua, los orificios de admisión/escape, las cámaras de combustión y las zonas de asientos de válvulas— requiere tecnologías avanzadas de limpieza para eliminar residuos de mecanizado, virutas metálicas y contaminantes de fluidos de corte. Los sistemas de limpieza a alta presión ofrecen la potencia necesaria para eliminar completamente los contaminantes persistentes de estos componentes críticos.
Limpieza a alta presión (35 MPa) para componentes de culata
La limpieza a alta presión de 35 MPa (máx. 53 MPa) ofrece una eliminación superior de contaminantes en componentes de culata. La presión extrema desaloja eficazmente partículas persistentes de galerías de aceite, asientos de válvulas y pasajes críticos a los que no pueden acceder los métodos convencionales de limpieza. La tecnología de bombas URACA con control ajustable de presión garantiza resultados de limpieza consistentes para distintos requisitos de componentes.
Tecnología de limpieza de tapones de camisa de agua
La limpieza de tapones de camisa de agua asegura la eliminación exhaustiva de contaminantes de los pasajes de refrigeración. Un fluido de limpieza de alto caudal se inyecta directamente en los pasajes de la camisa de agua mediante boquillas de gran diámetro, eliminando eficazmente los contaminantes de geometrías complejas de cavidades de refrigeración a las que no pueden acceder los métodos convencionales de limpieza por pulverización.
Filtración y gestión del fluido en la limpieza de culatas
La filtración eficaz es esencial para mantener la calidad de la limpieza en la limpieza de culatas. Las configuraciones de filtración en dos etapas con filtros de tambor y filtros de bolsa permiten una operación continua con capacidad de cambio de filtro de respaldo. Una precisión de filtración de hasta 20 μm garantiza la calidad del fluido de limpieza, reduce los riesgos de recontaminación y prolonga la vida útil del fluido.
Especificaciones técnicas
| Especificación | DESCRIPCIÓN |
|---|---|
| Tipo de Producto | Sistema de limpieza final de culatas |
| Aplicación | Limpieza final de culatas para automoción |
| Pieza de trabajo | Culatas de aluminio para motores de automoción |
| Tecnología de limpieza | Turbulenta (1,5 MPa) + limpieza de tapones del circuito de refrigeración + alta presión (35 MPa, máx. 53 MPa) + secado al vacío |
| Temperatura de limpieza | 40–60 °C (calefacción eléctrica, máx. 45 kW) |
| Tecnología de secado | Secado al aire + Secado al vacío |
| Tiempo de ciclo | ≤240 segundos por pieza (incluidos 30 s de carga/descarga) — personalizable |
| Capacidad del tanque | 4 000 L |
| Modelo de robot | Stäubli TX200 HE |
| Protección del robot | IP67 |
| Alcance del robot | 2194 mm |
| Bomba de alta presión | URACA P3-10-530, 40 L/min, máx. 53 MPa, 37 kW |
| Bomba de vacío | Leybold SV220B |
| Sistema de filtración | Dos etapas: tambor (≤50 μm) + bolsa (≤20 μm) |
| Sistema de control | PLC Siemens S7-1200 |
| Interfaz de contacto | Pantalla táctil Siemens de 12 pulgadas |
| Protocolo de comunicación | PROFINET |
| Carga/descarga | Automático |
| Fuente de alimentación | CA 380 V, 50 Hz, trifásica |
| Tensión de funcionamiento | AC 220V 50Hz |
| Huella | Personalizable según diseño |
| Nivel de ruido | <70 dB (en reposo) |
| Normas de seguridad | GB/T 15706, IEC 62061, GB 5226.1 |
