
 EN



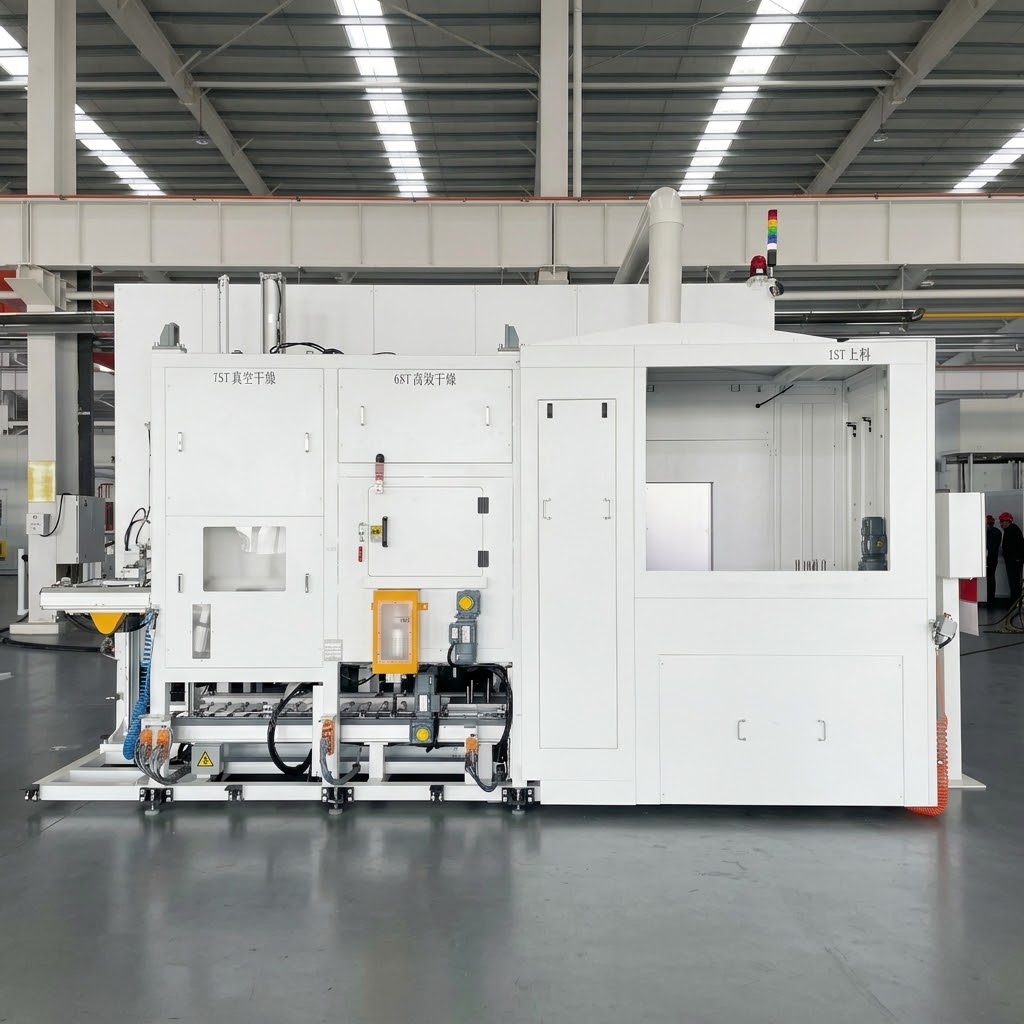
System końcowego czyszczenia główek cylindrów silników wysokoprężnych do produkcji układów napędowych samochodowych
Dostosowane rozwiązanie klucz-w-rękę dla jednego z największych producentów komponentów motocyklowych
Zastosowanie: Ostateczne czyszczenie głowy cylindra w produkcji układów napędowych pojazdów samochodowych
Przedmiot obrabiany: Głowa cylindra z aluminium do zastosowań motocyklowych — wiele wersji
Proces czyszczenia: Czyszczenie turbulentne (1,5 MPa) + czyszczenie kanału chłodzącego za pomocą zatyczek + czyszczenie punktowe pod wysokim ciśnieniem (35 MPa, maks. 53 MPa) + odpływ przy nachylaniu + suszenie + suszenie próżniowe
Ciśnienie czyszczenia: Czyszczenie turbulentne ≥1,5 MPa / czyszczenie pod wysokim ciśnieniem ≥35 MPa (maks. regulowalne do 53 MPa) — dostosowywalne
Temperatura czyszczenia: 40–60 °C (podgrzewanie elektryczne, maks. 45 kW) — dostosowywalne
Czas cyklu: ≤240 sekund na sztukę (w tym 30 sekund załadunku/rozładunku) — dostosowywalne zgodnie z wymaganiami konkretnej linii produkcyjnej
Wymagania dotyczące czystości: Kanał chłodzący ≤25 mg / kanał olejowy ≤5 mg / komora olejowa ≤20 mg / otwory i komora spalania ≤8 mg; maksymalny rozmiar cząstek: główny kanał olejowy ≤0,5 mm / kanał chłodzący ≤1 mm — dostosowywalne zgodnie z wymaganiami klienta
Technologia suszenia: Suszение powietrzem + suszenie próżniowe
System Filtracji: Dwustopniowa filtracja (50 μm / 20 μm) — dostosowywalna
Konfiguracja robotów: 6-osioowy robot odporny na wodę (stopień ochrony IP67, zasięg 2194 mm) — możliwy do dostosowania
Załadunek/rozładunek: Automatyczny załadunek i rozładunek
OPIS
System ostatecznego czyszczenia główek cylindrów ciężkich silników wysokoprężnych
Przemysłowy system ostatecznego czyszczenia główek cylindrów Big Bird został opracowany do ostatecznego czyszczenia aluminiowych główek cylindrów stosowanych w produkcji ciężkich silników wysokoprężnych. System usuwa pozostałości po obróbce mechanicznej, wióry oraz zanieczyszczenia pochodzące z płynów chłodząco-smarujących przed końcową montażem i obsługuje w pełni automatyczną produkcję wielomodelową.
Urządzenie jest dostarczane jako kompleksowe rozwiązanie klucz-w-rękę, obejmujące projektowanie, produkcję, instalację oraz uruchomienie.
Zastosowania przedmiotów obrabianych
System obsługuje wiele wariantów główek cylindrów do produkcji samochodowej:
| Wariant | Materiał | Zastosowanie |
|---|---|---|
| Wariant A | Stop aluminiumowy | Główka cylindrów ciężkiego silnika wysokoprężnego |
| Wariant B | Stop aluminiumowy | Główka cylindrów ciężkiego silnika wysokoprężnego |
Wszystkie przedmioty obrabiane to głowy cylindrów aluminiowych przeznaczonych do silników samochodowych. System charakteryzuje się konstrukcją chwytaka jednopunktowego, kompatybilnego z wieloma wariantami; do zmiany wariantu wymagane są jedynie niewielkie elementy wymienne (piny lokalizacyjne, palce chwytaka).
Automatyczna produkcja mieszana
System obsługuje w pełni automatyczną produkcję mieszaną z następującymi możliwościami:
Automatyczne Ładowanie/Wyładunek
Robot typu gantry umieszcza przedmiot obrabiany na paletę załadunkową
Stołek załadunkowy przesuwa przedmiot obrabiany do wejścia maszyny
Robot chwyta przedmiot obrabiany bezpośrednio z pozycji wejściowej
Pusta paleta wraca do pozycji załadunkowej w celu kolejnego cyklu
Wykrywanie orientacji przedmiotu obrabianego na stanowisku załadunkowym
Konstrukcja chwytaka robota
Wodoszczelne cylindry SMC zintegrowane z chwytakiem
Kompatybilny ze wszystkimi wariantami głów cylindrów
Prosta zmiana wariantu – wymagane są jedynie piny lokalizacyjne i palce
Wsporni i odporni na korozję elementy pozycjonujące/zaciskające
Zaciskanie zapobiega odkształceniu przedmiotu obrabianego oraz uszkodzeniom jego powierzchni
Komunikacji z systemem MES
System łączy się z systemem MES w celu śledzenia produkcji, pozyskiwania danych oraz aktualizacji stanu.
Wieloetapowy proces czyszczenia
System łączy wiele technologii czyszczenia w pełnej sekwencji produkcyjnej:
Etap 1: załadunek
Robot portalowy umieszcza przedmiot obrabiany na paletcie załadunkowej. Suwak załadunkowy przesuwa przedmiot obrabiany do wejścia maszyny. Robot chwyta przedmiot obrabiany i przenosi go do komory czyszczącej. Stacja załadunkowa wyposażona jest w wykrywanie orientacji przedmiotu obrabianego.
Etap 2: Czyszczenie turbulentne (1,5 MPa)
Robot chwyta przedmiot obrabiany i przenosi go do zbiornika czyszczenia turbulentnego, który został wcześniej napełniony cieczą czyszczącą. Robot elastycznie zmienia orientację przedmiotu obrabianego, podczas gdy dysze otaczające kierują strumieniem turbulentnym w celu oczyszczenia wszystkich powierzchni. Konstrukcja zbiornika w kształcie lejka zapewnia szybkie odprowadzanie skażonej cieczy i wiórków.
Po intensywnym czyszczeniu zawór odpływowy otwiera się, umożliwiając szybki odpływ. Robot ustawia przedmiot obrabiany przy stałych panelach dysz w celu skierowanego czyszczenia wszystkich powierzchni.
Etap 3: Czyszczenie korek przewodów chłodzących
Robot zmienia orientację przedmiotu obrabianego i ustawia go przy dyszach o dużym średnicy. Do przewodów chłodzących wprowadzane jest oczyszczające medium o wysokim przepływie, co zapewnia skuteczne czyszczenie korek w komorach chłodzących.
Etap 4: Stałe czyszczenie pod wysokim ciśnieniem (35 MPa, maks. 53 MPa)
Robot ustawia przedmiot obrabiany do czyszczenia pod wysokim ciśnieniem. Pompa wysokociśnieniowa (URACA, maks. 53 MPa, 37 kW) dostarcza medium czyszczące pod wysokim ciśnieniem do:
Czyszczenia wnętrza głównego kanału olejowego
Kluczowych przewodów olejowych
Obszarów prowadnic zaworów i gniazd zaworów
Krytycznych powierzchni frezowanych
Etap 5: Odpływ z nachyleniem
Robot zmienia orientację przedmiotu obrabianego w celu odpływu pod kątem, umożliwiając odpływ cieczy czyszczącej ze wszystkich wewnętrznych przewodów i wnęk.
Etapa 6: Suszenie
Robot umieszcza przedmiot obrabiany na paletach taśmy wyjściowej. Taśma transportuje przedmiot obrabiany do stacji suszenia, gdzie urządzenie suszące usuwa wilgoć z powierzchni.
Etapa 7: Suszenie w próżni
Przedmiot obrabiany i paleta są transportowane do komory próżniowej. Ruchoma górna osłona zamyka się z nieruchomą dolną osłoną, tworząc uszczelnioną komorę. Pompa próżniowa (Leybold) opróżnia komorę, obniżając temperaturę nasyconej pary wodnej w celu odparowania resztkowej wilgoci ze wszystkich powierzchni oraz wewnętrznych przewodów.
Po zakończeniu suszenia w próżni górna osłona próżniowa otwiera się, a taśma transportuje przedmiot obrabiany do stacji rozładunku.
Etapa 8: Rozładunek
Przedmiot obrabiany jest transportowany do pozycji rozładunku. Robot suwnicowy usuwa przedmiot obrabiany. Puste palety wracają do pozycji załadunku za pośrednictwem taśmy dolnej warstwy.
Technologia czyszczenia pod wysokim ciśnieniem
System charakteryzuje się myciem pod wysokim ciśnieniem o wyjątkowej skuteczności:
| Parametr | Specyfikacja |
|---|---|
| Ciśnienie czyszczenia | ≥35 MPa (maksymalnie regulowalne do 53 MPa) |
| Wysokociśnieniowy pompa | URACA P3-10-530, 40 l/min, 37 kW |
| Kluczowa funkcja | Czyszczenia wnętrza głównego kanału olejowego |
| Typ dysz | Specjalne dysze ze stali nierdzewnej (średnica wewnętrzna ≥2 mm) |
Kontrola czystości technicznej
W produkcji silników samochodowych czystość kanałów wewnętrznych głowy cylindra ma bezpośredni wpływ na wydajność i niezawodność silnika.
System został zaprojektowany z myślą o spełnieniu surowych wymagań dotyczących czystości:
| Obszar | Limit czystości | Maksymalny rozmiar cząstek |
|---|---|---|
| Powłoka wodna | ≤25 mg | ≤1 mm |
| Kanał oleju | ≤5 mg | ≤ 0,5 mm |
| Komora oleju | ≤20 mg | — |
| Zawory dolotowe/wydechowe | ≤8 mg | — |
| Komora spalania | ≤8 mg | — |
| Obszar świecy zapłonowej | ≤8 mg | — |
Zaawansowane zarządzanie filtracją
System wykorzystuje dwustopniowy system filtracji:
Konfiguracja filtracji:
Etap 1: Filtr bębenkowy — ≥120 m³/h, ≤50 μm, siatka z nylonu, z automatycznym odwróconym przepływem czyszczącym oraz wykrywaniem/zgłaszaniem zablokowania
Etap 2: Filtr workowy — ≥30 m³/h, ≤20 μm, materiał niepletiony (1 zapasowy + 3 aktywne), z alarmem zablokowania i możliwością ręcznej wymiany
Dodatkowe Funkcje:
Oddzielanie oleju od wody za pomocą skimmera taśmowego
Taśmowy transporterek wiórków typu skrapujący z pojemnikiem na wiórki (wysokość odprowadzania 1200 mm)
Projekt zbiornika w kształcie lejka umożliwiający szybkie usuwanie wiórków i zanieczyszczeń
System robotów
| Parametr | Specyfikacja |
|---|---|
| Model robota | Stäubli TX200 HE |
| Ochrona | IP67 (we wszystkich obszarach) |
| Osiągnąć | 2194 mm |
| Montaż | Wyroby z tworzyw sztucznych |
| Połączenie | Złącze lotnicze |
| Kluczowa funkcja | W pełni wodoodporne roboty sześciostopniowe |
Inteligentna Integracja Produkcji
System spełnia wymagania Industry 4.0 dzięki komprehensywnemu połączeniu danych:
System sterowania
Sterownik PLC Siemens S7-1200 z komunikacją PROFINET
12-calowy dotykowy ekran HMI firmy Siemens
Tryby pracy: ręczny, automatyczny pojedynczy cykl, w pełni automatyczny
Pozyskiwanie danych
Rejestrowanie liczby wyprodukowanych sztuk i czasu cyklu
Monitorowanie usterek sprzętu
Śledzenie czasu gotowości pracy sprzętu
Funkcje interfejsu operatora
Wybór trybu pracy
Wprowadzanie parametrów czyszczenia
Wyświetlanie informacji produkcyjnych
Monitorowanie procesu
Diagnostyka usterki z historią alarmów
Pięciokolorowa latarnia wieżowa (żółta/zielona/czerwona/niebieska/biała) do wskazywania stanu
W przypadku zastosowania
| Parametr | Specyfikacja |
|---|---|
| Projekt | Główny producent komponentów motocyklowych — system ostatecznego czyszczenia główek cylindrów |
| Obiekt obrabiany | Wiele wariantów główek cylindrów dla silników samochodowych |
| Czas cyklu | ≤240 sekund na sztukę (w tym 30 sekund na załadunek/wyładunek) |
| Technologie czyszczenia | Turbulencyjne czyszczenie pod ciśnieniem 1,5 MPa + zatkanie przestrzeni wody chłodzącej + wysokie ciśnienie 35 MPa (maks. 53 MPa) + suszenie próżniowe |
| Temperatura czyszczenia | 40–60°C |
| Robot | Stäubli TX200 HE, stopień ochrony IP67 |
| Pojemność zbiornika | 4000 L |
| Moc całkowita | Dostosowywalne w zależności od konfiguracji |
Kompleksowe rozwiązanie do czyszczenia
Big Bird Industrial oferuje kompleksowe rozwiązania inżynieryjne, w tym:
Rozwój procesu
Analiza komponentów główek cylindrowych
Projektowanie procesu czyszczenia
Oceny wymagań dotyczących czystości
Integracja sprzętu
Systemy czyszczenia turbulencyjnego
Czyszczenie korek otworów wody chłodzącej
Czyszczenie pod wysokim ciśnieniem (35 MPa, maks. 53 MPa)
Technologia suszenia próżniowego
Zarządzanie wielostopniowym filtrowaniem
Automatyczne obróbki materiałów
Połączenia z inteligentną produkcją
Interfejs MES (PROFINET)
Pozyskiwanie danych produkcyjnych
Dlaczego wybrać Big Bird Industrial
Doświadczenie w czyszczeniu główek cylindrów
Big Bird Industrial specjalizuje się w precyzyjnych rozwiązaniach do czyszczenia elementów układu napędowego pojazdów, z udokumentowanym doświadczeniem w końcowym czyszczeniu główek cylindrów stosowanych w silnikach wysokoprężnych o dużej mocy.
Technologia czyszczenia pod wysokim ciśnieniem (35 MPa, maks. 53 MPa)
System zapewnia czyszczenie pod wysokim ciśnieniem do 35 MPa (maksymalnie regulowane do 53 MPa) przy użyciu technologii pomp URACA, co gwarantuje skuteczne usuwanie trudno usuwalnych zanieczyszczeń z kanałów olejowych, gniazd zaworów oraz innych kluczowych przewodów.
Kompleksowy proces czyszczenia
System łączy czyszczenie turbulentne, czyszczenie korek otworów wody chłodzącej, czyszczenie pod wysokim ciśnieniem, suszenie oraz suszenie próżniowe w jednej pełnej sekwencji produkcyjnej, zapewniając dokładne oczyszczenie wszystkich przewodów wewnętrznych i powierzchni zewnętrznych.
Możliwości inżynierskie na poziomie systemowym
Firma dostarcza kompleksowych rozwiązań – od opracowywania procesu czyszczenia po integrację z produkcją, w tym czyszczenie pod wysokim ciśnieniem, suszenie próżniowe oraz zautomatyzowaną obsługę materiałów.
Dostosowane inżynieria niestandardowa
Każdy element i linia produkcyjna ma unikalne wymagania. Big Bird Industrial oferuje dostosowane rozwiązania inżynieryjne oparte na:
Analizie struktury i materiału elementu
Rozwój procesu czyszczenia
Dostosowanym projektowaniu uchwytów i automatyki
Integracji układu fabrycznego oraz przepływu produkcji
Niesterowna zdolność inżynieryjna firmy pozwala na dopasowanie każdego systemu czyszczącego do konkretnej geometrii komponentów, wymagań dotyczących czasu cyklu, standardów czystości oraz poziomu automatyzacji.
Często zadawane pytania
Jakie komponenty przetwarza ten system czyszczący?
Ten system został zaprojektowany do obróbki główek cylindrowych z aluminium stosowanych w produkcji silników samochodowych.
Jakie zanieczyszczenia można usunąć?
Usuwa wióry metalowe, pozostałości oleju chłodzącego oraz zanieczyszczenia cząsteczkowe z kanałów chłodzenia wody, kanałów olejowych, komór olejowych, otworów dolotowych/wydechowych, komór spalania oraz obszarów świec zapłonowych.
Jaki zakres ciśnienia czyszczenia jest dostępny?
System zapewnia czyszczenie pod wysokim ciśnieniem do 35 MPa (maksymalnie regulowane do 53 MPa) umożliwiające skuteczne usuwanie trudnych do usunięcia zanieczyszczeń.
Jakiego poziomu czystości można osiągnąć?
Kanały chłodzenia wody ≤25 mg; kanały olejowe ≤5 mg; komory olejowe ≤20 mg; otwory i komory spalania ≤8 mg.
Czy obsługuje zautomatyzowaną produkcję mieszanych modeli?
Tak. Konstrukcja chwytaka pozwala na obsługę wielu wariantów przy prostym wymianie elementów pozycjonujących i palców chwytających.
Jaki jest typowy czas cyklu?
Czas cyklu systemu wynosi ≤240 sekund na sztukę (wliczając 30 sekund załadunku/rozładunku), możliwy do dostosowania zgodnie z wymaganiami konkretnej linii produkcyjnej.
Czy system obsługuje integrację z MES?
Tak. Komunikacja PROFINET oraz pozyskiwanie danych produkcyjnych są w pełni obsługiwane.
Ostateczne czyszczenie główek cylindrów w produkcji samochodowej
Ostateczne czyszczenie główek cylindrów w produkcji samochodowej
Ostateczne czyszczenie głowy cylindra to kluczowy proces między obróbką a montażem w produkcji silników samochodowych. Złożona geometria głów cylindrów — w tym kanały olejowe, płaszcze chłodnicze, doloty i wydechy, komory spalania oraz obszary siedzisk zaworów — wymaga zaawansowanych technologii czyszczących do usuwania pozostałości po obróbce, wiórów metalowych oraz zanieczyszczeń pochodzących z płynów chłodząco-smarujących. Systemy czyszczenia pod wysokim ciśnieniem zapewniają niezbędną moc czyszczącą do skutecznego usunięcia upartych zanieczyszczeń z tych kluczowych elementów.
Czyszczenie pod wysokim ciśnieniem (35 MPa) elementów głowy cylindra
Wysokociśnieniowe czyszczenie przy ciśnieniu 35 MPa (maks. 53 MPa) zapewnia doskonałe usuwanie zanieczyszczeń z elementów głowy cylindra. Ekstremalne ciśnienie skutecznie usuwa trudno usuwalne cząstki z kanałów olejowych, gniazd zaworów oraz kluczowych przewodów, do których nie dociera konwencjonalne czyszczenie. Technologia pomp URACA z regulowanym ciśnieniem zapewnia spójne rezultaty czyszczenia dla różnych wymagań dotyczących elementów.
Technologia czyszczenia korek płaszcza chłodzącego
Czyszczenie korek płaszcza chłodzącego zapewnia kompleksowe usuwanie zanieczyszczeń z przewodów chłodzących. Płyn czyszczący o wysokim przepływie jest wstrzykiwany bezpośrednio do przewodów płaszcza chłodzącego za pomocą dysz o dużym średnicy, skutecznie wypłukując zanieczyszczenia z złożonych geometrii komór chłodzących, do których nie dociera konwencjonalne czyszczenie strumieniowe.
Filtracja i zarządzanie płynem podczas czyszczenia głowy cylindra
Skuteczna filtracja jest niezbędna do utrzymania jakości czyszczenia główek cylindrów. Dwustopniowe konfiguracje filtracyjne z użyciem filtrów bębenkowych i workowych umożliwiają ciągłą pracę z możliwością wymiany filtra zapasowego. Dokładność filtracji do 20 μm zapewnia utrzymanie jakości cieczy czyszczącej, zmniejszając ryzyko ponownego zanieczyszczenia i wydłużając żywotność cieczy.
Specyfikacja techniczna
| Specyfikacja | OPIS |
|---|---|
| Typ produktu | System ostatecznego czyszczenia główek cylindrów |
| Zastosowanie | Ostateczne czyszczenie główek cylindrów w przemyśle motocyklowym i samochodowym |
| Obiekt obrabiany | Główki cylindrów aluminiowe do silników samochodowych |
| Technologię czyszczącą | Czyszczenie turbulentne (1,5 MPa) + czyszczenie otworów wody chłodzącej za pomocą korek + czyszczenie pod wysokim ciśnieniem (35 MPa, maks. 53 MPa) + suszenie próżniowe |
| Temperatura czyszczenia | 40–60 °C (grzanie elektryczne, maks. 45 kW) |
| Technologia suszenia | Suszение powietrzem + suszenie próżniowe |
| Czas cyklu | ≤240 sekund na sztukę (w tym 30 sekund załadunku/wyładunku) — możliwa dostosowana konfiguracja |
| Pojemność zbiornika | 4000 L |
| Model robota | Stäubli TX200 HE |
| Ochrona robota | IP67 |
| Zasięg robota | 2194 mm |
| Wysokociśnieniowy pompa | URACA P3-10-530, 40 L/min, maks. 53 MPa, 37 kW |
| Pompa próżniowa | Leybold SV220B |
| System filtracji | Dwustopniowa: bębenkowy (≤50 μm) + workowy (≤20 μm) |
| System sterowania | Sterownik PLC Siemens S7-1200 |
| HMI | 12-calowy ekran dotykowy Siemens |
| Protokół komunikacyjny | PROFINET |
| Władowanie/wyładowanie | Automatyczna |
| Zasilanie | Prąd przemienny 380 V, 50 Hz, trójfazowy |
| Napięcie robocze | AC 220V 50Hz |
| Ślady | Dostosowywalny zgodnie z układem |
| Poziom hałasu | < 70 dB (tryb bezczynności) |
| Normy bezpieczeństwa | GB/T 15706, IEC 62061, GB 5226.1 |
