
 EN



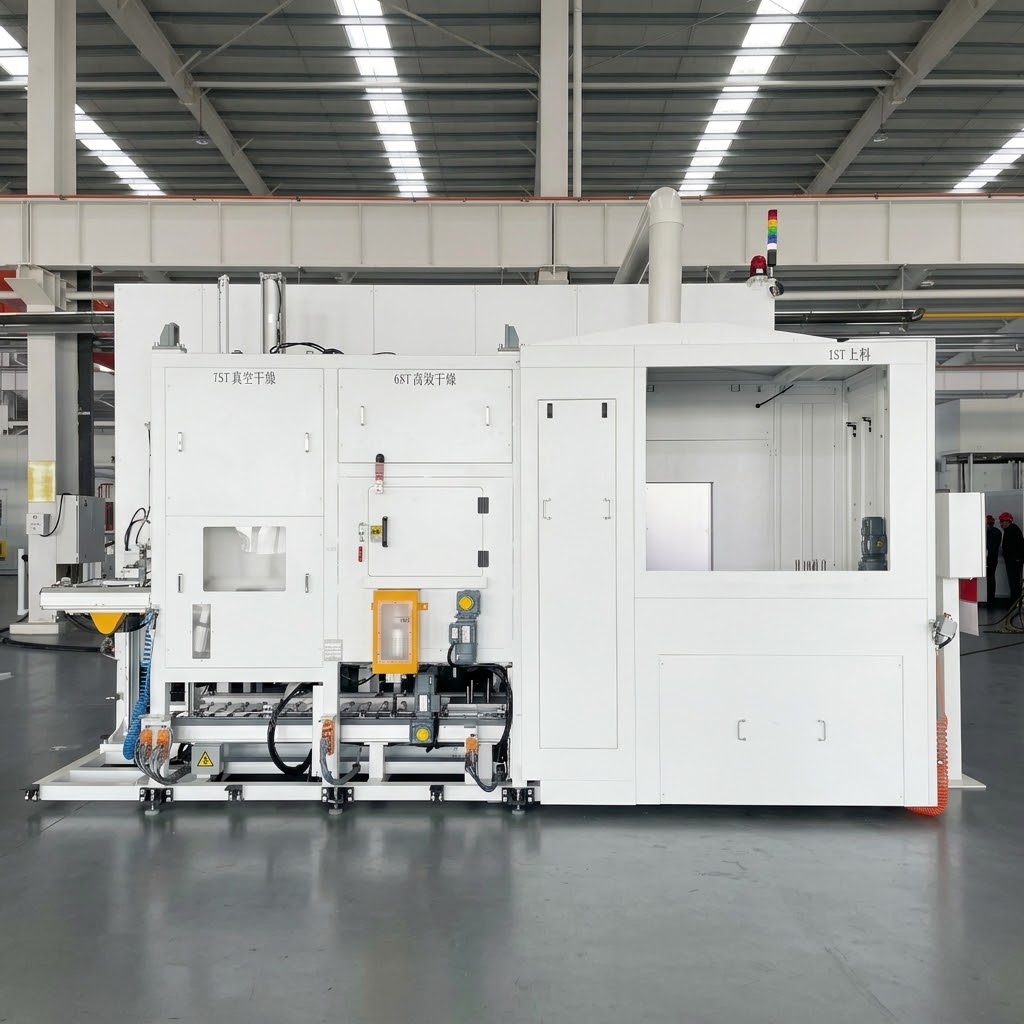
Მძიმე დატვირთვის დიზელ ძრავის ცილინდრის თავის საბოლოო სუფთავების სისტემა ავტომობილების ძრავის წარმოებისთვის
Ინდივიდუალურად შექმნილი ტერმინალური ამოხსნა მნიშვნელოვანი ავტომობილის კომპონენტების წარმოებლისთვის.
Გამოყენება: Ავტომობილის ძრავის სისტემის წარმოების საბოლოო სუფთავად გაკეთება — ცილინდრის თავი.
Დამუშავების ნაკლები: Ალუმინის ცილინდრის თავი ავტომობილის გამოყენებისთვის — რამდენიმე ვარიანტი.
Გასუფთავების პროცესი: Ტურბულენტური სუფთავა (1,5 მპა) + წყლის ჯაკეტის პლაგის სუფთავა + მაღალი წნევის ფიქსირებული წერტილის სუფთავა (35 მპა, მაქსიმუმ 53 მპა) + გადახრილი გადასხევა + შემშრალება + ვაკუუმური შემშრალება.
Სუფთავი წნევა: Ტურბულენტური ≥1,5 მპა / მაღალი წნევა ≥35 მპа (მაქსიმუმ რეგულირებადი 53 მპა) — მორგება შესაძლებელია.
Სუფთავების ტემპერატურა: 40–60°C (ელექტრო გათბობა, მაქსიმუმ 45 კვტ) — მორგება შესაძლებელია.
Ციკლის დრო: 240 წამში ან ნაკლებში ერთ ნაკეთობას (ჩათვლილი 30 წამი ჩასატვირთად/გასატვირთად) — მორგება შესაძლებელია წარმოებლის ხაზის მოთხოვნების მიხედვით.
Სისუფთავის მოთხოვნა: Წყლის გარსი ≤25 მგ / ზეთის გალერეა ≤5 მგ / ზეთის ცხოვრების სივრცე ≤20 მგ / პორტები და წვის კომპარტამენტი ≤8 მგ; მაქსიმალური ნაკრების ზომა: ძირითადი ზეთის გალერეა ≤0,5 მმ / წყლის გარსი ≤1 მმ — მომხმარებლის მოთხოვნების მიხედვით შესაძლებელია ადაპტაცია
Გაშრობის ტექნოლოგია: Ჰაერით შემშრალება + ვაკუუმური შემშრალება
Ფილტრაციის სისტემა: Ორსტუფენიანი ფილტრაცია (50 მკმ / 20 მკმ) — მომხმარებლის მოთხოვნების მიხედვით შესაძლებელია ადაპტაცია
Რობოტების კონფიგურაცია: 6-ღერძიანი წყალგაუმძლური რობოტი (IP67, 2194 მმ მიღწევა) — მომხმარებლის მოთხოვნების მიხედვით შესაძლებელია ადაპტაცია
Ჩასმა/გამოსმა: Ავტომატური ჩასმა და გამოსმა
Აღწერა
Მძიმე დიზელ ძრავების ცილინდრის თავის საბოლოო სუფთავების სისტემა
Big Bird Industrial-ის ცილინდრის თავის საბოლოო სუფთავების სისტემა შეიმუშავებულია მძიმე დიზელ ძრავების წარმოებაში გამოყენებული ალუმინის ცილინდრის თავების საბოლოო სუფთავებისთვის. სისტემა ამოიღებს მექანიკური დამუშავების ნარჩევებს, ხელოვნურ ნაკერებს და ჭრის სითხის დაბინძურებებს საბოლოო შეკრებამდე და მხარს უჭერს სრულად ავტომატურ შერეული მოდელების წარმოებას.
Აღჭურვილობა მიიღება სრულად მზად მიწოდებული ამონაკლარის სახით, რომელიც მოიცავს დიზაინს, წარმოებას, დაყენებას და გაშვებას.
Დამუშავების საგნების გამოყენება
Სისტემა მოერგება რამდენიმე ცილინდრის თავის ვარიანტს ავტომობილების წარმოებაში:
| Ვარიანტი | Მასალა | Აპლიკაცია |
|---|---|---|
| Ვარიანტი A | Ალუმინის ლეგირება | Მძიმე დიზელ ძრავების ცილინდრის თავი |
| Ვარიანტი B | Ალუმინის ლეგირება | Მძიმე დიზელ ძრავების ცილინდრის თავი |
Ყველა ნაკეთობა არის ავტომობილის ძრავის გამოსაყენებლად შექმნილი ალუმინის ცილინდრის თავები. სისტემა მოიცავს ერთი ხელის დიზაინს, რომელიც თავსებადია რამდენიმე ვარიანტთან და ვარიანტების შეცვლა მოითხოვს მხოლოდ მცირე შეცვლადი კომპონენტებს (ლოკალიზაციის საკეპის და თითებს).
Ავტომატური შერეული მოდელების წარმოება
Სისტემა მხარს უჭერს სრულიად ავტომატურ შერეული მოდელების წარმოებას შემდეგი შესაძლებლობებით:
Ავტომატური ჩატვირთვა/გატვირთვა
Განტრის რობოტი ადებს ნაკეთობას ჩასატვირთად საფარებზე
Ჩასატვირთად საჭიროებული სრიალება გადაადგილებს ნაკეთობას მანქანის შესასვლელში
Რობოტი იჭერს ნაკეთობას პირდაპირ შესასვლელი პოზიციიდან
Ცარიელი საფარები უკან ბრუნდება ჩასატვირთად მდებარეობაში შემდეგი ციკლისთვის
Ნაკეთობის მიმართულების გამოსავლენად ჩასატვირთად სადგურში
Რობოტის ხელის დიზაინი
SMC-ის წყალგაუმძლური ცილინდრები, რომლებიც ინტეგრირებულია ხელთან
Თავსებადი ყველა ცილინდრის თავის ვარიანტთან
Მარტივი ვარიანტების შეცვლა, რომელიც მოითხოვს მხოლოდ ლოკალიზაციის საკეპებს და თითებს
Მოსახერხებლად გამძლე და კოროზიის წინააღმდეგ მოწყობილობები მდებარეობის დადგენისა და დაკავშირებისთვის
Დაკავშირება თავისდება სამუშაო ნაკრების დეფორმაციასა და ზედაპირის ზიანს
MES-თან კავშირი
Სისტემა ინტერფეისებს MES-თან წარმოების მონიტორინგის, მონაცემების შეგროვების და სტატუსის განახლების მიზნით.
Მრავალსტუფიანი სუფთავის პროცესი
Სისტემა კომბინირებს რამდენიმე სუფთავების ტექნოლოგიას სრულ წარმოების თანმიმდევრობაში:
Ეტაპი 1: ჩატვირთვა
Განტრი რობოტი სამუშაო ნაკრებს ადებს ჩასასწორებლად გამოყენებულ პალეტაზე. ჩასასწორებლად გამოყენებული სრიალების საშუალებით ნაკრები გადაიტანება მანქანის შესასვლელში. რობოტი იჭერს სამუშაო ნაკრებს და გადაადგილებს მას სუფთავების კამერაში. ჩასასწორებლად გამოყენებულ სადგურში განხორციელდება სამუშაო ნაკრების მიმართულების გამოკვლევა.
Ეტაპი 2: ტურბულენტური სუფთავება (1,5 MPa)
Რობოტი იჭერს სამუშაო ნაკრებს და გადაადგილებს მას ტურბულენტური სუფთავების ტენკში, რომელიც წინასწარ არის სუფთავების სითხით სავსე. რობოტი მოქნილად ცვლის სამუშაო ნაკრების მიმართულებას, ხოლო გარშემო მდებარე ნოზლები მიმართავენ ტურბულენტურ ნაკადს ყველა ზედაპირის სუფთავების მიზნით. ფუნთუშის ტიპის ტენკის დიზაინი უზრუნველყოფს დაბინძურებული სითხისა და ნაკერძების სწრაფ გადასხმას.
Ტურბულენტული სასუფთავო პროცესის შემდეგ გამოდინების ვალვა ღებილდება სწრაფი გამოდინების მიზნით. რობოტი ადგენს დამუშავების ნიმუშს ფიქსირებული სასუფთავო ნოზლების პანელებზე, რათა მიეღწიას ყველა ზედაპირის სამიზნის სასუფთავო დამუშავებას.
Ეტაპი 3: წყლის ჯაკეტის პლაგის სასუფთავო დამუშავება
Რობოტი ცვლის დამუშავების ნიმუშის ორიენტაციას და ადგენს მას დიდი დიამეტრის ნოზლებზე. სასუფთავო სითხე მაღალი სიჩქარით შეიყვანება წყლის ჯაკეტის გასავლელებში, რათა სრულად გაისუფთავდეს გაგრილების სივრცეების პლაგები.
Ეტაპი 4: მაღალი წნევის ფიქსირებული წერტილის სასუფთავო დამუშავება (35 მპა, მაქს. 53 მპა)
Რობოტი ადგენს დამუშავების ნიმუშს მაღალი წნევის სასუფთავო დამუშავების მიზნით. მაღალი წნევის პუმპა (URACA, მაქს. 53 მპა, 37 კვტ) ახდენს მაღალი წნევის სასუფთავო დამუშავებას შემდეგი ნაკრებებისთვის:
Ძირითადი ზეთის გასავლელის ჩასმის სასუფთავო დამუშავება
Მნიშვნელოვანი ზეთის გასავლელები
Სავალვულო მიმართულების და სავალვულო სასადგურის არეები
Კრიტიკული მექანიკურად დამუშავებული ზედაპირები
Ეტაპი 5: დახრილი გამოდინება
Რობოტი ცვლის დამუშავების ნაკეთობის ორიენტაციას დახრილი გადასხევისთვის, რაც საშუალებას აძლევს სასუფთავო სითხეს გამოვიდეს ყველა შიგა გასასვლელიდან და ღრუებიდან.
Ეტაპი 6: გამოშრობა
Რობოტი ადებს დამუშავების ნაკეთობას გამოსასვლელ კონვეიერზე. კონვეიერი გადაადგილებს ნაკეთობას გამოშრობის სადგურში, სადაც გამოშრობის მოწყობილობა ამოიღებს ზედაპირზე მყოფ ტენს.
Ეტაპი 7: ვაკუუმური გამოშრობა
Დამუშავების ნაკეთობა და პალეტი გადაადგილდება ვაკუუმურ კომპარტამში. ზედა მოძრავი კერპი დახურვის შემდეგ ერთდება ქვედა ფიქსირებულ კერპთან და ქმნის ჰერმეტულ კომპარტამს. ვაკუუმური პომპა (Leybold) აცხადებს კომპარტამს, რაც ამცირებს დაკონდენსირებული წყალწარმონაქმნის ტემპერატურას და აიძულებს ნარჩენ ტენს აორთქლდეს ყველა ზედაპირზე და შიგა გასასვლელებში.
Ვაკუუმური გამოშრობის შემდეგ ვაკუუმური კერპი გაიხსნება და კონვეიერი გადაადგილებს ნაკეთობას გამოტანის სადგურში.
Ეტაპი 8: გამოტანა
Ნაკეთობა გადაადგილდება გამოტანის პოზიციაში. განტრის რობოტი ამოიღებს ნაკეთობას. ცარიელი პალეტები დაბრუნდება ჩასასვლელ პოზიციაში ქვედა ფენის კონვეიერის საშუალებით.
Სიმაღლეში წნევის სისტემა სისუფთავის დასამყარებლად
Სისტემა მაღალი წნევის სუფთავების ფუნქციას იძლევა განსაკუთრებული შესაძლებლობით:
| Პარამეტრი | Ტექნიკური მახასიათებლები |
|---|---|
| Გასუფთავების წნევა | ≥35 მპა (მაქსიმალურად რეგულირებადი — 53 მპა) |
| Მაღალ წ圧ოვანი პუმპა | URACA P3-10-530, 40 ლ/წთ, 37 კვტ |
| Ძირითადი მახასიათებელი | Ძირითადი ზეთის გასავლელის ჩასმის სასუფთავო დამუშავება |
| Ნოზლის ტიპი | Სპეციალური ნეიროსაწინააღმდეგო ფოლადის სასხივები (≥Φ2 მმ შიგ. დიამეტრი) |
Ტექნიკური სისუფთავის კონტროლი
Ავტომობილის ძრავის წარმოების დროს ცილინდრის თავის შიდა გასასვლელების სისუფთავე პირდაპირ აისახება ძრავის მუშაობასა და სიმდგრადობაზე.
Სისტემა შეიძლება დაკმაყოფილებს მკაცრ სისუფთავის მოთხოვნებს:
| Ფართობი | Სისუფთავის ზღვარი | Მაქსიმალური ნაწილაკის ზომა |
|---|---|---|
| Წყლის გარსი | ≤25 მგ | ≤1 მმ |
| Საცხიმის გასასვლელი | ≤5 მგ | ≤0,5 მმ |
| Საცხიმის სივრცე | ≤20 მგ | — |
| Შესასვლელი/გამოსასვლელი პორტები | ≤8 მგ | — |
| Წვის კამერაში | ≤8 მგ | — |
| Სპარკ-პლაგის არე | ≤8 მგ | — |
Განვითარებული ფილტრაციის მართვა
Სისტემა იყენებს ორსტუფიან ფილტრაციის სისტემას:
Ფილტრაციის კონფიგურაცია:
Პირველი სტუფენი: Ბარაბანის ფილტრი — ≥120 მ³/სთ, ≤50 მკმ, ნეილონის ქსელი, ავტომატური უკუგაწმეტა და დაბლოკვის გამოვლენა/შეტყობინება
2-ლი სტუფია: Ჩანთის ფილტრი — ≥30 მ³/სთ, ≤20 მკმ, არაქსელულარული მასალა (1 რეზერვი + 3 აქტიური), დაბლოკვის შეტყობინებით და ხელით შეცვლის შესაძლებლობით
Დამატებითი მახასიათებლები:
Სითხეების გამოყოფა ზოლის ტიპის სკიმერით
Სკრეპერის ტიპის ნარჩენების გადამტანი ნარჩენების კონტეინერით (გამოყოფის სიმაღლე 1200 მმ)
Ფართო ფორმის ტანკის დიზაინი სწრაფად ნარჩენებისა და ნაკლებად სუფთა ნარევების ამოღებისთვის
Რობოტული სისტემა
| Პარამეტრი | Ტექნიკური მახასიათებლები |
|---|---|
| Რობოტის მოდელი | Stäubli TX200 HE |
| Დაცვა | IP67 (ყველა ზონა) |
| REACH | 2194 მმ |
| Მონტაჟი | Იატაკზე დამონტაჟებული |
| Კავშირი | Ავიაციური შეერთების გადატანის კაბელი |
| Ძირითადი მახასიათებელი | Სრულად წყალგაუმძლური 6 ღერძიანი რობოტი |
Ინტელექტუალური წარმოების ინტეგრაცია
Სისტემა მხარს უჭერს Industry 4.0 მოთხოვნებს სრული მონაცემთა კავშირის მეშვეობით:
Კონტროლის სისტემა
Siemens S7-1200 PLC PROFINET კომუნიკაციით
12 დიუйმიანი Siemens HMI ტაჩ ეკრანი
Ექსპლუატაციის რეჟიმები: ხელით, ერთჯერადი ციკლის ავტომატური, სრულად ავტომატური
Მონაცემების მოპოვება
Წარმოების რაოდენობის და ციკლის დროის ჩანაწერი
Მოწყობილობის შეცდომების მონიტორინგი
Მოწყობილობის მუშაობის დროის კონტროლი
Ოპერატორის ინტერფეისის შესაძლებლობები
Ექსპლუატაციის რეჟიმის არჩევა
Სუფთავის პარამეტრების შეყვანა
Წარმოების ინფორმაციის ჩვენება
Პროცესის მონიტორინგი
Შეცდომების დიაგნოსტიკა შეცდომების ისტორიით
Ხუთფეროვანი კოშკის სინათლე (ყვითელი/მწვანე/წითელი/ლურჯი/თეთრი) სტატუსის მისათითებლად
Განაცხადის შემთხვევა
| Პარამეტრი | Ტექნიკური მახასიათებლები |
|---|---|
| Პროექტი | Ძირევანი ავტომობილის კომპონენტების წარმოების მწარმოებელი — ცილინდრის თავის საბოლოო სუფთავის სისტემა |
| Მუშაობის ნაწილი | Ავტომობილის ძრავების რამდენიმე ცილინდრის თავის ვარიანტი |
| Ციკლის დრო | ≤240 წამი თითო ნაკეთობაზე (ჩათვლილი 30 წამი ჩასატვირთად/გასატვირთად) |
| Სუფთავების ტექნოლოგიები | Ტურბულენტური 1,5 მპა + წყლის გარსის პლაგინის სუფთავის პროცესი + მაღალი წნევის 35 მპა (მაქსიმუმ 53 მპა) + ვაკუუმური გამშრალება |
| Სუფთავების ტემპერატურა | 40–60°C |
| Რობოტი | Stäubli TX200 HE, IP67 |
| Ტანკის მოცულობა | 4 000 ლ |
| Მთლიანი სიმძლავრე | Შესაძლებელია კონფიგურაციის მიხედვით ადაპტაცია |
Სრული სასუფთავო ამოხსნა
Big Bird Industrial სთავაზობს სრულ ინჟინერულ ამონახსნებს, რომლებიც მოიცავს:
Პროცესის განვითარება
Ცილინდრის თავების კომპონენტური ანალიზი
Სუფთავის პროცესის დიზაინს
Სისუფთავის მოთხოვნილებების შეფასება
Აღჭურვილობის ინტეგრაცია
Ტურბულენტური სუფთავი სისტემები
Წყლის გარსის დახურვის სუფთავი პროცესი
Მაღალი წნევის სუფთავი ტექნოლოგია (35 მპა, მაქს. 53 მპა)
Ვაკუუმური შემშრალების ტექნოლოგია
Მრავალსტუფიანი ფილტრაციის მართვა
Ავტომატური მასალების ტრანსპორტირება
Ჭკვიანი წარმოების კავშირი
MES ინტერფეისი (PROFINET)
Წარმოების მონაცემების შეგროვება
Რატომ აირჩიოთ Big Bird Industrial
Ცილინდრის თავების სუფთავი გამოცდილება
Big Bird Industrial სპეციალიზდება ავტომობილების ძრავის ტრანსმისიის კომპონენტების სიზუსტის სუფთავი ამოხსნებში და აქვს დამტკიცებული გამოცდილება მძიმე დიზელ ძრავების ცილინდრის თავების საბოლოო სუფთავის სფეროში.
Მაღალი წნევის სუფთავი ტექნოლოგია (35 მპა, მაქს. 53 მპა)
Სისტემა იძლევა მაღალი წნევის სუფთავის შესაძლებლობას 35 მპა-მდე (მაქს. რეგულირებადი 53 მპა) URACA პომპის ტექნოლოგიის გამოყენებით, რაც უზრუნველყოფს მაღალი ეფექტურობით მაგრად დაბმული დაბინძურების მოხსნას ზეთის გასასვლელებიდან, სავალვულო სასხივარტოებიდან და საკრიტიკო გასასვლელებიდან.
Სრული სუფთავი პროცესი
Სისტემა კომბინირებს ტურბულენტურ სუფთავას, წყლის გარსის პლაგინების სუფთავას, მაღალი წნევის სუფთავას, შემდგომ გამოშრობას და ვაკუუმურ გამოშრობას სრულ წარმოების მიმდევრობაში, რაც უზრუნველყოფს ყველა შიდა გასასვლელისა და გარე ზედაპირის სრულ სუფთავას.
Სისტემური დონის ინჟინერიული შესაძლებლობა
Კომპანია აძლევს სრულ ამოხსნებს სუფთავის პროცესის დამუშავებიდან წარმოების ინტეგრაციამდე, მათ შორის მაღალი წნევის სუფთავას, ვაკუუმურ გამოშრობას და ავტომატიზებულ მასალების მოძრაობას.
Ინდივიდუალურად შექმნილი არასტანდარტული ინჟინერია
Თითოეული კომპონენტი და წარმოების ხაზი განსაკუთრებულ მოთხოვნებს აკმაყოფილებს. Big Bird Industrial ინჟინერიის ინდივიდუალურად შექმნილ ამოხსნებს სთავაზობს შემდეგი ფაქტორების საფუძველზე:
Კომპონენტის სტრუქტურისა და მასალის ანალიზი
Სუფთავების პროცესის დამუშავება
Ინდივიდუალურად შექმნილი მიმაგრების საშუალებების და ავტომატიზაციის დიზაინი
Საწარმოს განლაგება და წარმოების ნაკადის ინტეგრაცია
Კომპანიის არასტანდარტული ინჟინერიის შესაძლებლობა საშუალებას აძლევს თითოეული სუფთავების სისტემის ადაპტაციას კონკრეტული კომპონენტის გეომეტრიას, ციკლის ხანგრძლივობის მოთხოვნებს, სუფთავების სტანდარტებს და ავტომატიზაციის დონეს.
Ხშირად დასმული კითხვები
Რომელი კომპონენტები იქნება ამ სუფთავების სისტემის მიერ დამუშავებული?
Ეს სისტემა შეიმუშავებულია ავტომობილების ძრავების წარმოებაში გამოყენებადი ალუმინის ცილინდრის თავებისთვის.
Რომელი დაბინძურებები შეიძლება მოიცილოს?
Ის ამოიღებს მეტალის ნაჭრებს, ჭრის სითხის ნარჩევებს და ნაკრების დაბინძურებას წყლის გარსიდან, ზეთის გასასვლელებიდან, ზეთის ცხრილებიდან, შესასვლელი/გამოსასვლელი პორტებიდან, წვის კომპარტამენტებიდან და სპარკული გამაგრების არეებიდან.
Რომელი სუფთავი წნევაა ხელმისაწვდომი?
Სისტემა ახდენს მაღალი წნევის სუფთავას 35 მპა-მდე (მაქსიმალურად რეგულირებადი — 53 მპა), რაც ეფექტურად ამოიღებს მოუხსნელ დაბინძურებას.
Როგორი სუფთავების დონე შეიძლება მიღწევა?
Წყლის გარსი — ≤25 მგ; ზეთის გასასვლელი — ≤5 მგ; ზეთის ცხრილი — ≤20 მგ; პორტები და წვის კომპარტამენტი — ≤8 მგ.
Მხარს უჭერს თუ არა ავტომატიზებულ შერეული მოდელების წარმოებას?
Კი. გრიპერის დიზაინი მოერგება რამდენიმე ვარიანტს მხოლოდ ლოკაციური ფინგერებისა და პინების შეცვლით.
Რა არის ტიპური ციკლის ხანგრძლივობა?
Სისტემა ასრულებს ერთ ნაკეთობას 240 წამში ან ნაკლებში (ჩათვლილი 30 წამი ჩასატვირთად/გასატვირთად), რაც შეიძლება მორგებული იყოს წარმოებლის ხაზის მოთხოვნების მიხედვით.
Მხარდაჭერს თუ არ მხარდაჭერს MES-ის ინტეგრაციას?
Კი. სრულად მხარდაჭერილია PROFINET-ის კომუნიკაცია და წარმოებლის მონაცემების შეგროვება.
Ავტომობილების წარმოებაში ცილინდრის თავის საბოლოო სუფთავება
Ავტომობილების წარმოებაში ცილინდრის თავის საბოლოო სუფთავება
Ცილინდრის თავის საბოლოო გასუფთავება ავტომობილის ძრავის წარმოებაში მექანიკური დამუშავებისა და შეკრების შორის მნიშვნელოვანი პროცესია. ცილინდრის თავის სირთულე მოიცავს ზეთის გალერეებს, წყლის გარსებს, შესასვლელ/გამოსასვლელ პორტებს, წვის კომპარტამენტებს და სავერტიკალო სასხიველო არეებს — რაც მოჭრილობის ნარჩენების, ლითონის ნაკრებების და ჭრის სითხის დაბინძურების მოსაშორებლად საჭიროებს საერთაშორისო სტანდარტებს შემდგომი გასუფთავების ტექნოლოგიებს. მაღალი წნევის გასუფთავების სისტემები უზრუნველყოფს ამ კრიტიკული კომპონენტებიდან მკვეთრად დაბინძურებული ნარჩენების სრულად მოშორების საჭიროებას.
Ცილინდრის თავის კომპონენტების მაღალი წნევის გასუფთავება (35 მპა)
35 მპა (მაქსიმუმ 53 მპა) წნევის მაღალწნევიანი გასუფთავება უზრუნველყოფს ცილინდრის თავის კომპონენტების საუკეთესო დაბინძურების მოშორებას. ეს უმაღლესი წნევა ეფექტურად ამოიღებს მტკიცე ნაკელებს ზეთის გასასვლელებიდან, საჭიროების ადგილებიდან და სხვა მნიშვნელოვანი გასასვლელებიდან, რომლებსაც ჩვეულებრივი გასუფთავება ვერ აღემატება. URACA-ს პომპის ტექნოლოგია რეგულირებადი წნევის კონტროლით უზრუნველყოფს სხვადასხვა კომპონენტის მოთხოვნილებების შესაბამისად მუდმივი გასუფთავების შედეგებს.
Წყლის ჯაკეტის პლაგინის გასუფთავების ტექნოლოგია
Წყლის ჯაკეტის პლაგინის გასუფთავება უზრუნველყოფს გაგრილების გასასვლელებიდან დაბინძურების სრულ მოშორებას. მაღალი სიჩქარით მოძრავი გასუფთავების სითხე პირდაპირ შეიყვანება წყლის ჯაკეტის გასასვლელებში დიდი დიამეტრის ნოზლების მეშვეობით და ეფექტურად ამოიღებს დაბინძურებას რთული გაგრილების ღრუების გეომეტრიიდან, რომლებსაც ჩვეულებრივი სპრეის გასუფთავება ვერ აღემატება.
Ცილინდრის თავის გასუფთავებაში ფილტრაცია და სითხის მართვა
Ეფექტური ფილტრაცია საჭიროებს ცილინდრის თავის სუფთავების ხარისხის შენარჩუნებას. ორსტუფიანი ფილტრაციის კონფიგურაციები, რომლებშიც გამოყენებულია ბარაბანის და ჩანთის ფილტრები, საშუალებას აძლევს უწყვეტად მუშაობის განხორციელებას და რეზერვული ფილტრის შეცვლის შესაძლებლობას. 20 მკმ-მდე მიღწევადი ფილტრაციის სიზუსტე უზრუნველყოფს სუფთავების სითხის ხარისხის შენარჩუნებას, რაც ამცირებს ხელახლა დასაბინძურებლობის რისკს და გაზრდის სითხის სიცოცხლის ხანგრძლივობას.
Ტექნიკური სპეციფიკაციები
| Ტექნიკური მახასიათებლები | Აღწერა |
|---|---|
| Პროდუქტის ტიპი | Ცილინდრის თავის საბოლოო სუფთავების სისტემა |
| Აპლიკაცია | Ავტომობილების ცილინდრის თავის საბოლოო სუფთავება |
| Მუშაობის ნაწილი | Ავტომობილების ძრავების ალუმინის ცილინდრის თავები |
| Გასუფთავების ტექნოლოგია | Ტურბულენტური (1,5 მპა) + წყლის გარსის პლაგინის სუფთავება + მაღალი წნევა (35 მპა, მაქს. 53 მპა) + ვაკუუმური გამოშრობა |
| Სუფთავების ტემპერატურა | 40–60 °C (ელექტრო გათბობა, მაქს. 45 კვტ) |
| Გამშრობის ტექნოლოგია | Ჰაერით შემშრალება + ვაკუუმური შემშრალება |
| Ციკლის დრო | ≤240 წამი თითო ნაკრებზე (ჩათვლილი 30 წამი ჩასმა/ამოღება) — მორგებადი |
| Ტანკის მოცულობა | 4 000 ლ |
| Რობოტის მოდელი | Stäubli TX200 HE |
| Რობოტის დაცვა | IP67 |
| Რობოტის მიღწევა | 2194 მმ |
| Მაღალ წ圧ოვანი პუმპა | URACA P3-10-530, 40 ლ/წთ, მაქს. 53 მპა, 37 კვტ |
| Ვაკუუმური პუმპა | Leybold SV220B |
| Ფილტრაციის სისტემა | Ორსტუფიანი: ბარაბანი (≤50 მკმ) + ჩანთა (≤20 მკმ) |
| Კონტროლის სისტემა | Siemens S7-1200 PLC |
| HMI | Siemens 12" ტაჩ ეკრანი |
| Კომუნიკაციის პროტოკოლი | Profinet |
| Ჩასმა/გამოტანა | Ავტომატური |
| Ძაბვის მომარაგების ბლოკი | AC 380 V 50 Hz სამფაზიანი |
| Მუშა ძაბვა | AC 220 ვ 50 ჰც |
| Ნაკვეთის შემცირებით | Შესაძლებელია მორგება განლაგების მიხედვით |
| Შუქის დონე | <70 დბ (უძრავი მდგომარეობა) |
| Უსაფრთხოების სტანდარტები | GB/T 15706, IEC 62061, GB 5226.1 |
