
 EN



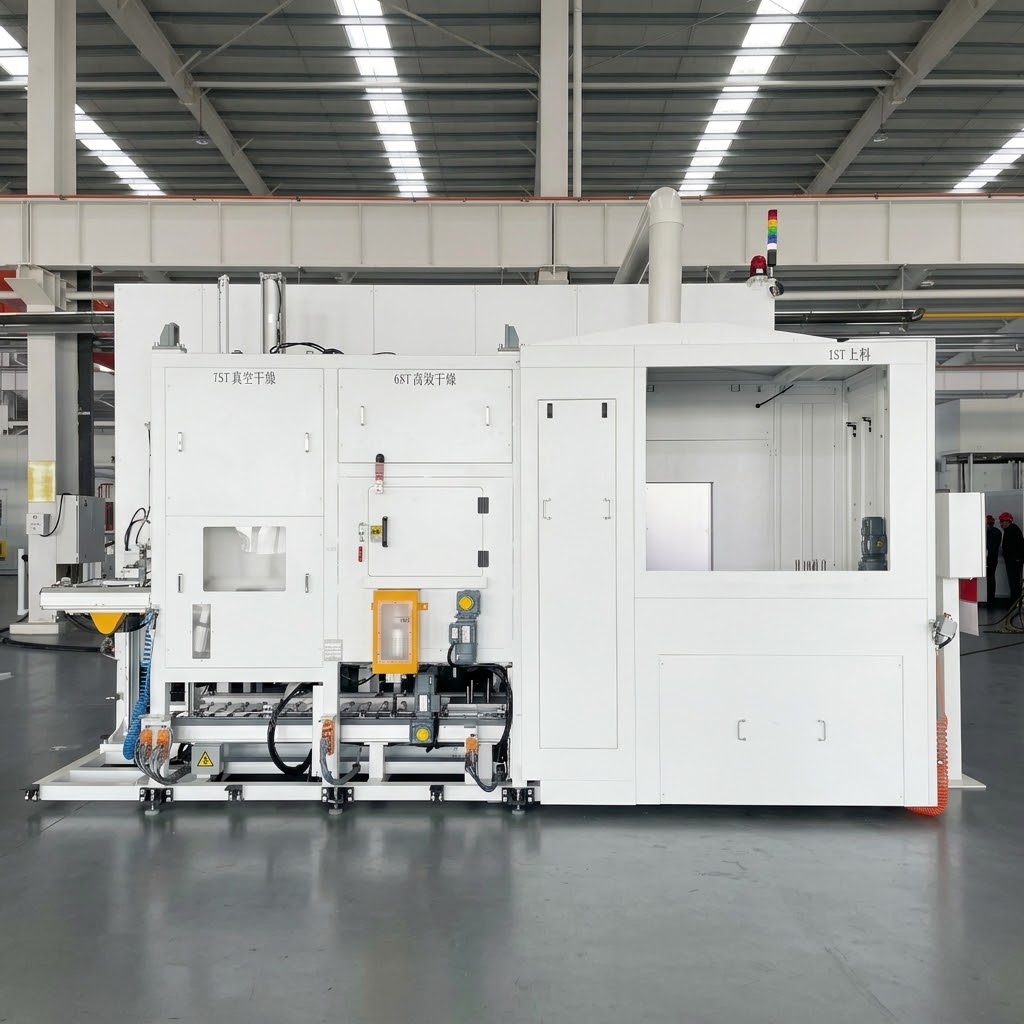
Système de nettoyage final pour culasses de moteurs diesel lourds dans la fabrication de groupes motopropulseurs automobiles
Solution clé en main personnalisée pour un important fabricant de composants automobiles
Application : Nettoyage final des culasses dans la fabrication de groupes motopropulseurs automobiles
Pièce : Culasse en aluminium pour applications automobiles — plusieurs variantes
Procédé de nettoyage : Nettoyage turbulent (1,5 MPa) + nettoyage des bouchons du circuit d’eau + nettoyage à haute pression ponctuel (35 MPa, max 53 MPa) + vidange par inclinaison + séchage + séchage sous vide
Pression de nettoyage : Turbulent ≥1,5 MPa / haute pression ≥35 MPa (réglable jusqu’à 53 MPa maximum) — personnalisable
Température de nettoyage : 40–60 °C (chauffage électrique, puissance maximale 45 kW) — personnalisable
Temps de cycle : ≤240 secondes par pièce (y compris 30 s de chargement/déchargement) — personnalisable selon les exigences de la ligne de production
Exigence de propreté : Circuit d’eau ≤25 mg / galerie d’huile ≤5 mg / cavité d’huile ≤20 mg / orifices et chambre de combustion ≤8 mg ; taille maximale des particules : galerie principale d’huile ≤0,5 mm / circuit d’eau ≤1 mm — personnalisable selon les exigences du client
Technologie de séchage : Séchage à l’air + séchage sous vide
Système de Filtration: Filtration à deux étages (50 μm / 20 μm) — personnalisable
Configuration robotisée : robot étanche à 6 axes (IP67, portée de 2194 mm) — personnalisable
Chargement/Déchargement : Chargement et déchargement automatiques
DESCRIPTION
Système de nettoyage final de culasse pour moteurs diesel lourds
Le système industriel de nettoyage final de culasse « The Big Bird » est conçu pour le nettoyage final de culasses en aluminium utilisées dans la fabrication de moteurs diesel lourds. Ce système élimine les résidus d’usinage, les copeaux et les contaminants provenant des fluides de coupe avant l’assemblage final, et prend en charge une production entièrement automatique multi-modèles.
L’équipement est fourni sous forme de solution clé en main, incluant conception, fabrication, installation et mise en service.
Applications sur pièces
Ce système accepte plusieurs variantes de culasses pour la fabrication automobile :
| Variante | Matériau | Application |
|---|---|---|
| Variante A | Alliage d'aluminium | Culasse pour moteur diesel lourd |
| Variante B | Alliage d'aluminium | Culasse pour moteur diesel lourd |
Toutes les pièces sont des culasses en aluminium destinées aux moteurs automobiles. Le système comporte une conception à pince unique, compatible avec plusieurs variantes, nécessitant uniquement des composants de changement mineurs (broches de positionnement, doigts) pour passer d’une variante à l’autre.
Production automatique mixte
Le système prend en charge une production automatique mixte complète avec les fonctionnalités suivantes :
Chargement/Déchargement automatique
Le robot à portique place la pièce sur le plateau de chargement
La glissière de chargement transfère la pièce à l’entrée de la machine
Le robot saisit directement la pièce depuis la position d’entrée
Le plateau vide revient à la position de chargement pour le cycle suivant
Détection de l’orientation de la pièce à la station de chargement
Conception de la pince du robot
Vérins étanches SMC intégrés à la pince
Compatible avec toutes les variantes de culasses
Changement simple nécessitant uniquement des broches de positionnement et des doigts
Composants de positionnement/serrage résistants à l’usure et à la corrosion
Le serrage empêche la déformation de la pièce et les dommages à sa surface
Communication avec le système MES
Le système s’interface avec le système de gestion de la production (MES) pour le suivi de fabrication, l’acquisition de données et les mises à jour d’état.
Processus de nettoyage en plusieurs étapes
Le système associe plusieurs technologies de nettoyage dans une séquence de production complète :
Étape 1 : Chargement
Le robot à portique place la pièce sur la palette de chargement. Le tiroir de chargement transfère la pièce à l’entrée de la machine. Le robot saisit la pièce et la transfère dans la chambre de nettoyage. La station de chargement intègre une détection d’orientation de la pièce.
Étape 2 : Nettoyage turbulent (1,5 MPa)
Le robot maintient la pièce et la transfère dans la cuve de nettoyage turbulent, préalablement remplie de liquide de nettoyage. Le robot modifie souplement l’orientation de la pièce tandis que des buses disposées tout autour dirigent un flux turbulent afin de nettoyer toutes les surfaces. La conception en forme d’entonnoir de la cuve permet une évacuation rapide du liquide contaminé et des copeaux.
Après un nettoyage turbulent, la vanne de vidange s’ouvre pour un évacuation rapide. Le robot positionne la pièce sur des panneaux de buses fixes afin de nettoyer de façon ciblée toutes les surfaces.
Étape 3 : Nettoyage des bouchons du manchon d’eau
Le robot modifie l’orientation de la pièce et la positionne devant des buses à grand diamètre. Un fluide de nettoyage à débit élevé est injecté dans les passages du manchon d’eau afin d’assurer un nettoyage complet des bouchons des cavités de refroidissement.
Étape 4 : Nettoyage haute pression en points fixes (35 MPa, max 53 MPa)
Le robot positionne la pièce pour le nettoyage haute pression. La pompe haute pression (URACA, max 53 MPa, 37 kW) fournit un nettoyage haute pression pour :
Nettoyage par insertion dans la galerie principale d’huile
Passages d’huile essentiels
Zones des guides de soupape et des sièges de soupape
Surfaces usinées critiques
Étape 5 : Vidange inclinée
Le robot modifie l’orientation de la pièce pour permettre un écoulement incliné, ce qui facilite l’évacuation du liquide de nettoyage depuis tous les passages internes et cavités.
Étape 6 : Séchage
Le robot dépose la pièce sur le plateau du convoyeur de sortie. Ce convoyeur achemine la pièce vers la station de séchage, où un dispositif de séchage élimine l’humidité en surface.
Étape 7 : Séchage sous vide
La pièce et son plateau sont acheminés dans la chambre à vide. Le capot supérieur mobile se referme sur le capot inférieur fixe afin de former une enceinte étanche. La pompe à vide (Leybold) évacue l’enceinte, abaissant ainsi la température de vapeur saturée pour faire évaporer l’humidité résiduelle présente sur toutes les surfaces et dans tous les passages internes.
Une fois le séchage sous vide terminé, le capot à vide s’ouvre et le convoyeur achemine la pièce vers la station de déchargement.
Étape 8 : Déchargement
La pièce est acheminée jusqu’à la position de déchargement. Le robot à portique retire la pièce. Les plateaux vides retournent à la position de chargement via le convoyeur de la couche inférieure.
Technologie de nettoyage haute pression
Le système offre un nettoyage à haute pression doté de performances exceptionnelles :
| Paramètre | Spécification |
|---|---|
| Pression de nettoyage | ≥35 MPa (réglable jusqu’à 53 MPa au maximum) |
| Pompe haute pression | URACA P3-10-530, 40 L/min, 37 kW |
| Caractéristique principale | Nettoyage par insertion dans la galerie principale d’huile |
| Type de Buse | Buses spéciales en acier inoxydable (≥ Ø2 mm ID) |
Contrôle de propreté technique
Dans la fabrication de moteurs automobiles, la propreté des passages internes de la culasse influence directement les performances et la fiabilité du moteur.
Le système est conçu pour répondre aux exigences strictes de propreté :
| Surface | Limite de propreté | Taille maximale des particules |
|---|---|---|
| Doublure d'eau | ≤ 25 mg | ≤1 mm |
| Galerie d’huile | ≤5 mg | ≤ 0,5 mm |
| Cavité d’huile | ≤ 20 mg | — |
| Orifices d’admission/échappement | ≤ 8 mg | — |
| Chambre de combustion | ≤ 8 mg | — |
| Zone de la bougie d’allumage | ≤ 8 mg | — |
Gestion avancée de la filtration
Le système utilise un système de filtration à deux étapes :
Configuration de la filtration :
Étape 1 : Filtre à tambour — ≥ 120 m³/h, ≤ 50 μm, maille en nylon, avec nettoyage inversé automatique et détection/déclenchement d’alarme en cas de colmatage
Étape 2 : Filtre à sac — ≥ 30 m³/h, ≤ 20 μm, tissu non tissé (1 de secours + 3 en service), avec alarme de colmatage et possibilité de remplacement manuel
Caractéristiques supplémentaires :
Séparation huile-eau avec récupérateur à bande
Convoyeur à copeaux à raclette avec chariot à copeaux (hauteur de déchargement : 1200 mm)
Conception du bac en forme d’entonnoir pour une évacuation rapide des copeaux et des contaminants
Système robotique
| Paramètre | Spécification |
|---|---|
| Modèle de robot | Stäubli TX200 HE |
| Protection | IP67 (toutes les zones) |
| REACH | 2194 mm |
| Montage | À plancher |
| Connexion | Connexion par fiche aviation |
| Caractéristique principale | Robot étanche intégral à 6 axes |
Intégration de la Fabrication Intelligente
Le système répond aux exigences de l’industrie 4.0 grâce à une connectivité de données complète :
Système de contrôle
API Siemens S7-1200 avec communication PROFINET
écran tactile HMI Siemens de 12 pouces
Modes de fonctionnement : manuel, automatique en cycle simple, entièrement automatique
Acquisition de données
Enregistrement du nombre de pièces produites et du temps de cycle
Surveillance des pannes d’équipement
Suivi du temps de fonctionnement des équipements
Fonctionnalités de l’interface opérateur
Sélection du mode de fonctionnement
Saisie des paramètres de nettoyage
Affichage des informations de production
Surveillance des processus
Diagnostic des pannes avec historique des alarmes
Feu tricolore à cinq couleurs (jaune/vert/rouge/bleu/blanc) pour l’indication de l’état
CAS D'APPLICATION
| Paramètre | Spécification |
|---|---|
| Projet | Fabricant majeur de composants automobiles — Système de nettoyage final des culasses |
| Pièce à usiner | Plusieurs variantes de culasses pour moteurs automobiles |
| Temps de cycle | ≤ 240 secondes par pièce (y compris 30 s de chargement/déchargement) |
| Technologies de nettoyage | Nettoyage turbulent à 1,5 MPa + obturation des chemises d’eau + nettoyage haute pression à 35 MPa (max. 53 MPa) + séchage sous vide |
| Température de nettoyage | 40–60°C |
| Robot | Stäubli TX200 HE, IP67 |
| Capacité du réservoir | 4 000 L |
| Puissance totale | Personnalisable selon la configuration |
Solution complète de nettoyage
Big Bird Industrial fournit des solutions d’ingénierie complètes, notamment :
Développement du processus
Analyse des composants pour culasses
Conception du procédé de nettoyage
Évaluation des exigences de propreté
Intégration des équipements
Systèmes de nettoyage turbulent
Nettoyage des bouchons de chemise d’eau
Nettoyage haute pression (35 MPa, max 53 MPa)
Technologie de séchage sous vide
Gestion de la filtration en plusieurs étapes
Manutention Automatisée des Matériaux
Connexion à la fabrication intelligente
Interface MES (PROFINET)
Acquisition de données de production
Pourquoi choisir Big Bird Industrial
Expérience de nettoyage des culasses
Big Bird Industrial se spécialise dans les solutions de nettoyage de précision pour les composants de groupe motopropulseur automobile, avec une expérience éprouvée dans le nettoyage final des culasses destinées aux moteurs diesel lourds.
Technologie de nettoyage haute pression (35 MPa, max 53 MPa)
Le système assure un nettoyage haute pression allant jusqu’à 35 MPa (réglable au maximum à 53 MPa), grâce à la technologie de pompe URACA, garantissant l’élimination efficace des contaminants tenaces des galeries d’huile, des sièges de soupape et des passages critiques.
Procédure complète de nettoyage
Le système associe nettoyage turbulent, nettoyage des bouchons de chemise d’eau, nettoyage haute pression, séchage et séchage sous vide dans une séquence de production complète, assurant ainsi une propreté optimale de tous les passages internes et des surfaces externes.
Capacité d’ingénierie au niveau système
L’entreprise fournit des solutions complètes, de la conception du procédé de nettoyage jusqu’à l’intégration en production, y compris le nettoyage à haute pression, le séchage sous vide et la manutention automatisée des pièces.
Ingénierie sur mesure non standard
Chaque composant et chaque ligne de production présente des exigences spécifiques. Big Bird Industrial propose des solutions d’ingénierie sur mesure fondées sur :
L’analyse de la structure et du matériau du composant
Développement du procédé de nettoyage
La conception sur mesure de dispositifs de fixation et d’automatisation
L’intégration dans l’aménagement de l’usine et le flux de production
La capacité non standard de l’entreprise en ingénierie permet d’adapter chaque système de nettoyage à la géométrie spécifique des composants, aux exigences de temps de cycle, aux normes de propreté et au niveau d’automatisation.
FAQ
Quels composants ce système de nettoyage traite-t-il ?
Ce système est conçu pour les culasses en aluminium utilisées dans la fabrication de moteurs automobiles.
Quels contaminants peuvent être éliminés ?
Il élimine les copeaux métalliques, les résidus de fluide de coupe et les contaminations particulaires provenant des chemises d’eau, des galeries d’huile, des cavités d’huile, des orifices d’admission/échappement, des chambres de combustion et des zones des bougies d’allumage.
Quelle pression de nettoyage est disponible ?
Le système assure un nettoyage à haute pression allant jusqu’à 35 MPa (réglable au maximum à 53 MPa) afin d’éliminer efficacement les contaminants tenaces.
Quels niveaux de propreté peuvent être atteints ?
Chemise d’eau ≤ 25 mg ; galerie d’huile ≤ 5 mg ; cavité d’huile ≤ 20 mg ; orifices et chambre de combustion ≤ 8 mg.
Prend-il en charge la production automatisée multi-modèles ?
Oui. La conception de la pince permet de traiter plusieurs variantes grâce à un simple changement des broches de positionnement et des doigts de préhension.
Quel est le temps de cycle typique ?
Le système assure un cycle inférieur ou égal à 240 secondes par pièce (y compris 30 secondes de chargement/déchargement), personnalisable selon les exigences de la ligne de production.
Prend-il en charge l’intégration au système MES ?
Oui. La communication PROFINET et l’acquisition des données de production sont entièrement prises en charge.
Nettoyage final de culasse dans la fabrication automobile
Nettoyage final de culasse dans la fabrication automobile
Le nettoyage final de la culasse est un processus critique entre l’usinage et l’assemblage dans la fabrication d’engins automobiles. La géométrie complexe des culasses—y compris les galeries d’huile, les chemises d’eau, les orifices d’admission/échappement, les chambres de combustion et les zones des sièges de soupape—exige des technologies de nettoyage avancées afin d’éliminer les résidus d’usinage, les copeaux métalliques et les contaminants provenant des fluides de coupe. Les systèmes de nettoyage à haute pression fournissent la puissance nécessaire pour éliminer en profondeur les contaminants tenaces présents sur ces composants critiques.
Nettoyage à haute pression (35 MPa) pour composants de culasse
Le nettoyage à haute pression à 35 MPa (jusqu’à 53 MPa au maximum) assure une élimination supérieure des contaminants sur les composants de culasse. Cette pression extrême permet de déloger efficacement les particules tenaces situées dans les galeries d’huile, sur les sièges de soupape et dans les passages critiques que les méthodes de nettoyage conventionnelles ne peuvent pas atteindre. La technologie de pompe URACA, dotée d’un réglage précis de la pression, garantit des résultats de nettoyage constants, adaptés aux exigences spécifiques de chaque composant.
Technologie de nettoyage des bouchons de chemise d’eau
Le nettoyage des bouchons de chemise d’eau permet une élimination complète des contaminants présents dans les passages de refroidissement. Un fluide de nettoyage à débit élevé est injecté directement dans les passages de la chemise d’eau via des buses à grand diamètre, ce qui évacue efficacement les contaminants des géométries complexes des cavités de refroidissement, inaccessibles aux méthodes de nettoyage par pulvérisation conventionnelles.
Filtration et gestion du fluide dans le nettoyage des culasses
Une filtration efficace est essentielle pour maintenir la qualité du nettoyage des culasses. Des configurations de filtration à deux étages, combinant des filtres à tambour et des filtres à sac, permettent un fonctionnement continu avec possibilité de changer le filtre de secours sans arrêt. Une précision de filtration allant jusqu’à 20 μm garantit la qualité du fluide de nettoyage, réduit les risques de recontamination et prolonge la durée de vie du fluide.
Spécifications techniques
| Spécification | DESCRIPTION |
|---|---|
| Type de produit | Système de nettoyage final de culasse |
| Application | Nettoyage final de culasse automobile |
| Pièce à usiner | Culasses en aluminium pour moteurs automobiles |
| Technologie de nettoyage | Nettoyage turbulent (1,5 MPa) + bouchons de chemise d’eau + haute pression (35 MPa, max 53 MPa) + séchage sous vide |
| Température de nettoyage | 40–60 °C (chauffage électrique, puissance max 45 kW) |
| Technologie de séchage | Séchage à l’air + séchage sous vide |
| Temps de cycle | ≤ 240 secondes par pièce (y compris 30 s de chargement/déchargement) — personnalisable |
| Capacité du réservoir | 4 000 L |
| Modèle de robot | Stäubli TX200 HE |
| Protection robotisée | IP67 |
| Portée du robot | 2194 mm |
| Pompe haute pression | URACA P3-10-530, 40 L/min, MAX 53 MPa, 37 kW |
| Pompe à vide | Leybold SV220B |
| Système de filtration | À deux étages : tambour (≤ 50 μm) + sac (≤ 20 μm) |
| Système de contrôle | API Siemens S7-1200 |
| Interface de fréquence | Écran tactile Siemens de 12 pouces |
| Protocole de communication | PROFINET |
| Chargement/déchargement | Automatique |
| Alimentation électrique | Courant alternatif 380 V, 50 Hz, triphasé |
| Tension de fonctionnement | AC 220V 50 Hz |
| Empreinte | Personnalisable selon la disposition |
| Niveau sonore | < 70 dB (en veille) |
| Normes de sécurité | GB/T 15706, IEC 62061, GB 5226.1 |
