
 EN



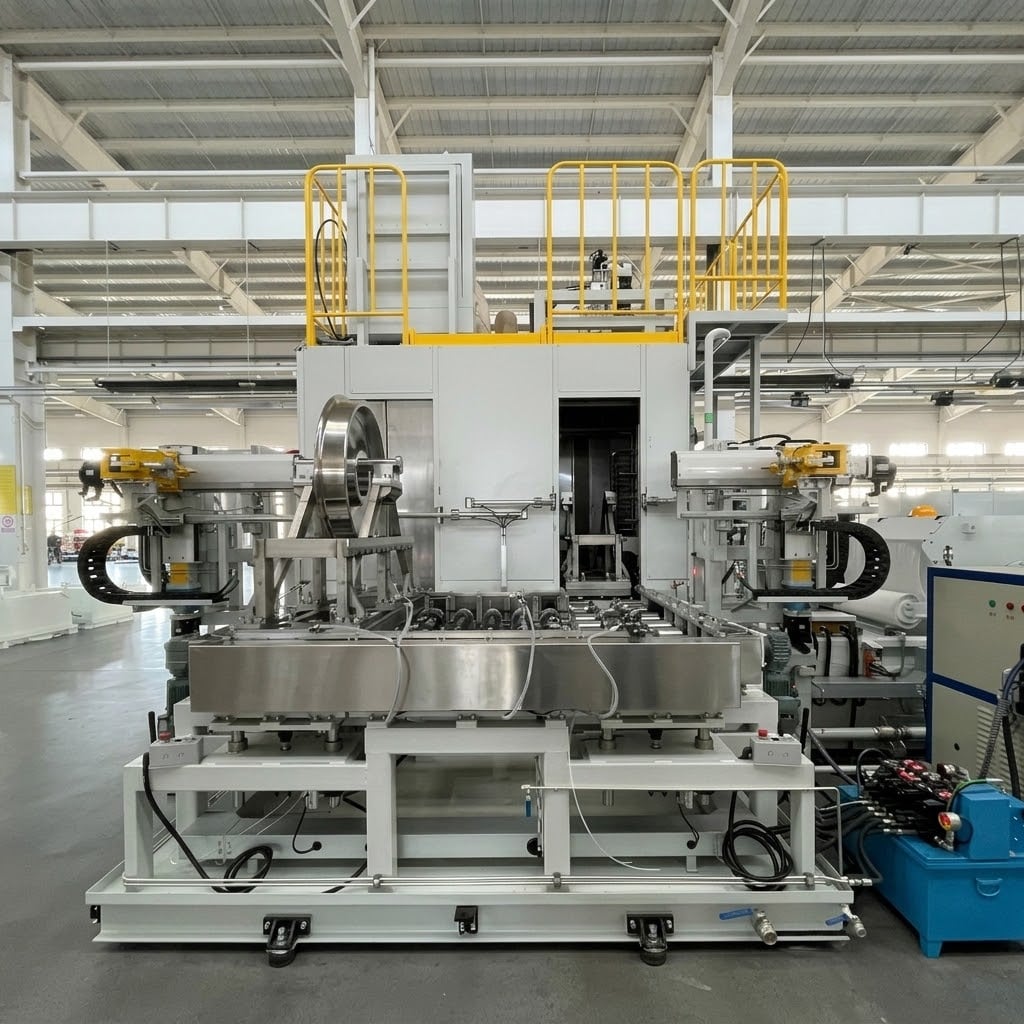
Система очистки железнодорожных колёс U-образного типа с проходной подачей для производства высокоскоростных и тяжелонагруженных поездов
Индивидуальное комплексное решение для одного из ведущих производителей железнодорожных колёс
Применение: Очистка железнодорожных колёс для производства высокоскоростных поездов и тяжёлых грузовых составов — первая технологическая операция и очистка после магнитопорошкового контроля
Заготовка: Колёса железнодорожные — диаметр 860–1320 мм, масса ≤1000 кг
Процесс уборки: Удаление этикеток высоким давлением (33 МПа) + очистка низким давлением (2,0 МПа) + ополаскивание струёй + сушка продувкой + сушка воздушным ножом
Давление очистки: Низкое давление ≥2,0 МПа / высокое давление ≥33 МПа (удаление этикеток) — настраиваемо
Температура очистки: 40–60 °C (электронагрев) — настраиваемо
Время цикла: ≤120 секунд на деталь — настраиваемо в зависимости от требований производственной линии
Требования к чистоте: Остаток воды ≤0,1 мг/кг; остаток металла ≤2 мг/кг (или среднее значение показаний прибора чистоты ≥70 %) — настраиваемо в зависимости от требований заказчика
Технология сушки: Сушка продувкой + сушка воздушным ножом
Система фильтрации: Четырёхступенчатая фильтрация (40 ячеек/дюйм / 20 мкм / 10 мкм) + бумажный ленточный фильтр — настраиваемо
Погрузка/разгрузка: Автоматический режим (интерфейс для ганти-робота) — настраиваемо
Конфигурация системы: Две системы очистки — первая станция (очистка перед предварительным осмотром) + вторая станция (очистка после MPI)
ОПИСАНИЕ
Система очистки железнодорожных колёс U-образного типа с проходной подачей
Промышленная система очистки железнодорожных колёс Big Bird разработана для высокоэффективной очистки колёс, применяемых в высокоскоростных поездах и при производстве тяжелонагруженных составов. Система состоит из двух станций очистки: первая станция, расположенная в начале линии контроля, удаляет технологические смазочно-охлаждающие жидкости, защитные технологические жидкости, масляные загрязнения и технологические этикетки; вторая станция, расположенная после магнитопорошкового контроля, удаляет жидкости, применяемые при магнитопорошковом контроле.
Оборудование поставляется как «ключевой» комплексный продукт, включающий проектирование, производство, монтаж и пусконаладку.
Применение заготовок
Система предназначена для обработки следующих компонентов железнодорожных колёс:
| Параметр | Спецификация |
|---|---|
| Диаметр колеса (включая буртик) | 860–1320 мм |
| Диаметр катания | 800–1260 мм |
| Общая толщина | 130–260 мм |
| Ширина обода | 120–150 мм |
| Длина ступицы | 140–230 мм |
| Диаметр отверстия ступицы | 150–230 мм |
| Максимальное расстояние от обода до ступицы | ≤80 мм |
| Единый вес | ≤1000 кг |
| Основные размеры изделий | колёса Ø840, Ø860, Ø915, Ø920, Ø1260 |
| Формы продуктов | С-образная решётка, гофрированная решётка, наклонная, прямая, ступенчатая решётка |
Все заготовки — железнодорожные колёса для высокоскоростных и тяжёлых грузовых поездов. Система предназначена для обработки широкого диапазона размеров и форм колёс с ручной переналадкой за ≤10 минут.
Двухпозиционная конфигурация очистки
Первая станция очистки (линия предварительного осмотра)
Расположена на первом этапе линии осмотра и удаляет загрязнения с поверхности колёс, накопившиеся в процессе механической обработки и хранения:
Режущие жидкости и защитные технологические жидкости
Масляные и жировые загрязнения
Пыль и частицы
Технологические этикетки с поверхности протектора
Станция сочетает удаление этикеток под высоким давлением (33 МПа) и очистку распылением под низким давлением (2,0 МПа) для обеспечения всесторонней очистки.
Вторая станция очистки (после MPI)
Расположена после магнитопорошкового контроля и удаляет жидкости магнитопорошкового контроля с поверхности колёс после неразрушающего контроля.
Обе станции выполнены по U-образной сквозной схеме с вертикальным расположением колёс на поддонах.
Автоматическое производство смешанных моделей
Система поддерживает полную автоматическую интеграцию в производство с:
Автоматическая загрузка/выгрузка
Первая станция: взаимодействие с мостовым роботом № 1 (захват с наклоном)
Вторая станция: взаимодействие с мостовыми роботами № 4/№ 5 (прямой захват)
Вертикальная позиционировка колеса на базовых поддонах
Автоматическая смена модели
Время переналадки ≤ 10 минут; процедуры переналадки разработаны для всех типов колёс.
Интеграция процессов
Полностью автоматический режим работы с управлением через систему PCS
Отслеживание материалов и передача данных о производстве
Безопасная блокировка в связке с системами мостовых роботов
Многоступенчатый процесс очистки — первая станция
Этап 1: загрузка
Мостовой робот устанавливает колесо вертикально на базовый поддон. Конвейер с приводом от электродвигателя перемещает колесо вместе с поддоном в камеру очистки. Этикетка на изделии располагается в верхней части колеса с помощью предварительного сканирования для оптимального удаления струёй высокого давления.
Этап 2: удаление этикетки струёй высокого давления (33 МПа)
Сопла высокого давления, расположенные над колесом, обеспечивают очистку с давлением 33 МПа для удаления технологических этикеток с поверхности протектора. Система высокого давления размещена в звукоизолированном корпусе для поддержания уровня шума ниже 80 дБ.
Этап 3: Очистка распылением низкого давления (2,0 МПа)
Распылительные сопла совершают колебательное движение по поверхности колеса для удаления охлаждающе-смазочных жидкостей, технологических защитных жидкостей, масляных загрязнений и твёрдых частиц. Очистка низким давлением обеспечивает полное покрытие при высокой скорости потока.
Этап 4: Промывка распылением
Колесо подвергается промывке распылением для удаления ослабленных загрязнений и остатков моющей жидкости.
Этап 5: Сушка струёй воздуха
Сопла высокоскоростного воздуха удаляют остаточную влагу с поверхности колеса и внутренних полостей.
Этап 6: Сушка воздушными ножами
Воздушные ножи обеспечивают финальную сушку, гарантируя полную сухость колеса перед последующей размерной проверкой. Температура на выходе контролируется и не превышает 40 °C для точного измерения геометрических параметров.
Многоступенчатый процесс очистки — вторая станция
Этап 1: загрузка
Кран-манипулятор устанавливает колесо вертикально на позиционирующую подставку.
Этап 2: Пустая станция (буфер)
Колесо размещается на пустой станции для обеспечения бесперебойного производственного процесса.
Этап 3: Струйная очистка (2,0 МПа)
Распылительные сопла совершают колебательные движения по поверхности колеса, чтобы удалить жидкости для магнитопорошкового контроля со всех поверхностей.
Этап 4: Обдув сушкой
Сопла с высокоскоростным воздушным потоком удаляют остаточную влагу с поверхности колеса.
Этап 5: Сушка воздушными ножами
Воздушные ножи обеспечивают окончательную сушку, гарантируя полное высыхание колеса перед последующими операциями.
Технология удаления этикеток под высоким давлением
Первая станция очистки оснащена специализированной технологией высокого давления для удаления этикеток:
| Параметр | Спецификация |
|---|---|
| Уборочный давление | ≥33 МПа |
| Высоконапорный насос | Uraca EP-36-28-4D, 60 л/мин, 37 кВт |
| Покрытие соплами | Полное покрытие поверхности протектора |
| Контроль шума | Звукоизолирующий корпус (<80 дБ на расстоянии 1 м) |
| Стандарты соответствия | GB/T 14976-2012, GB/T 12771-2019, GB/T 28708-2012, GB/T 10544-2022 |
Контроль технической чистоты
При производстве железнодорожных колёс чистота влияет как на точность измерений геометрических параметров, так и на качество готовой продукции.
Система спроектирована для выполнения строгих требований к чистоте:
| Область требований | Спецификация |
|---|---|
| Остатки воды | ≤0,1 мг/кг (подтверждено по разнице массы бумажной салфетки) |
| Металлические остатки | ≤2 мг/кг (тестовая жидкость объёмом 2 л при давлении 0,2 МПа, фильтрационная мембрана с размером пор 5 мкм) |
| Чистота поверхности | Средний показатель чистоты по измерительной шкале ≥70 % (пятиточечное измерение) |
| Визуальная проверка | На поверхностях колёс отсутствуют крупные водяные пятна |
| Температура на выходе из первой станции | <40 °C |
| Диапазон pH рабочей жидкости (в пределах цикла замены) | 6.8–9.5 |
Усовершенствованное управление фильтрацией
Система фильтрации первой станции (четырёхступенчатая)
| Тип фильтра | Ёмкость | Точность | Применение |
|---|---|---|---|
| Корзиночный фильтр | 300 л/мин | 40 сетка | Первичная фильтрация (3 единицы) |
| Фильтр с бумажной лентой | 600 Л/мин | — | Вторичная фильтрация (1 единица, удаление бумажных этикеток) |
| Фильтр для мешков | 300 л/мин | 20 мкм | Третичная фильтрация (2 активных + 1 резервный) |
| Фильтр-мешок в линию | 300 л/мин | 10 мкм | Четвертичная фильтрация (1 активный + 1 резервный) |
Расход фильтрации:
Танк для очистки: корзина → возвратный насос → фильтр с бумажной лентой → первичный танк → фильтрующий насос → линейный мешочный фильтр → усилительный насос → вторичный танк → мешочный фильтр → высоконапорный насос
Танк для ополаскивания: корзина → танк для ополаскивания → насос для ополаскивания → линейный мешочный фильтр
Система фильтрации второй станции (с магнитным сепаратором)
| Тип фильтра | Ёмкость | Точность | Применение |
|---|---|---|---|
| Корзиночный фильтр | 300 л/мин | 40 сетка | Первичная фильтрация (3 единицы) |
| Фильтр с бумажной лентой | 500 л/мин | — | Вторичная фильтрация (1 единица) |
| Мешочный фильтр (с магнитными стержнями) | 300 л/мин | 20 мкм | Третичная фильтрация (1 активный + 2 резервных) |
| Магнитный сепаратор | 200 л/мин | — | Четвертичная фильтрация (1 единица, удаление магнитных частиц) |
Расход фильтрации:
Очистка резервуара: корзина → возвратный насос → бумажный ленточный фильтр → первичный резервуар → фильтрующий насос → вторичный резервуар → мешочный фильтр
Интеграция интеллектуального производства
Система соответствует требованиям Industry 4.0 благодаря всесторонней связности данных:
Связь PCS/ MES
Протокол связи PROFINET
Обмен данными по TCP/IP с системой PCS
Передача производственных данных, данных о состоянии оборудования и данных о качестве
Сбор данных по OPC UA
Интеграция аппаратного обеспечения
Разъёмы Harting с 24 контактами для сигналов безопасности (3 комплекта)
Куплеры PN/PN для связи по PROFINET
Блокировка аварийного останова совместно с системами роботов-мостов
Интерфейс оператора
Сенсорный экран HMI Siemens TP1200
Управление оборудованием, настройка параметров и анализ графиков
Отслеживание и передача информации о заготовке
Диагностика неисправностей и отображение аварийных сигналов
Применение кейса
| Параметр | Первая станция | Вторая станция |
|---|---|---|
| Проект | Крупнейший производитель железнодорожных колёс — U-образная система сквозной очистки (2 единицы) | |
| Заготовка | Железнодорожные колёса — Ø860–1320 мм, ≤1000 кг | |
| Время цикла | ≤120 секунд/штука | ≤120 секунд/штука |
| Технологии очистки | ВП 33 МПа + НП 2,0 МПа + ополаскивание + сушка | НП 2,0 МПа + ополаскивание + сушка |
| Температура очистки | 40–60°C | 40–60°C |
| Общая мощность | 185 кВт (нагреватель 90 кВт) | 102 кВт (нагреватель 45 кВт) |
| Вместимость бака | 3700 л | 2200 л |
| Сжатый воздух | 8 нм³/мин | 8 нм³/мин |
Полное решение для очистки
Big Bird Industrial предоставляет комплексные инженерные решения, включая:
Разработка процесса
Анализ компонентов железнодорожных колёс
Разработка процесса очистки для интеграции в линию контроля
Оценку требований к чистоте
Интеграция оборудования
U-образные сквозные системы очистки
Технология удаления этикеток высоким давлением (33 МПа)
Системы очистки распылением низкого давления
Управление многоступенчатой фильтрацией
Системы транспортировки и обработки поддонов
Связь с интеллектуальным производством
Интерфейс PCS/MES
Сбор производственных данных
Отслеживание и прослеживаемость материалов
Почему выбирают Big Bird Industrial
Опыт очистки железнодорожных колёс
Big Bird Industrial специализируется на решениях для прецизионной очистки компонентов железнодорожного оборудования; компания имеет подтверждённый опыт очистки колёс для высокоскоростных и тяжелогрузных железнодорожных систем, обрабатывая заготовки диаметром до 1320 мм и массой до 1000 кг.
Технология проходной U-образной линии
U-образная конфигурация обеспечивает эффективное использование площади пола за счёт автоматической загрузки/выгрузки с одной стороны. Вертикальное позиционирование колёс и транспортировка на поддонах гарантируют устойчивую обработку крупногабаритных и тяжёлых компонентов.
Удаление маркировочных этикеток высоким давлением (33 МПа)
Система оснащена специализированной технологией высокого давления (33 МПа) для эффективного удаления технологических этикеток с поверхности беговой дорожки колеса. Звукоизолирующий корпус обеспечивает уровень шума ниже 80 дБ на расстоянии 1 м.
Готовое решение с двумя рабочими станциями
Проект предусматривает поставку двух полных систем очистки в виде «ключевого» решения, охватывающего как предварительную очистку перед осмотром (удаление загрязнений и этикеток), так и последующую очистку после магнитопорошкового контроля (удаление магнитных частиц) в рамках одного проекта.
Инженерные возможности на уровне системы
Компания предоставляет комплексные решения — от разработки процесса очистки до интеграции в производство, включая очистку высокого давления, управление фильтрацией, интеграцию с PCS/MES и интерфейс с порталом робота.
Индивидуальная нестандартная инженерия
Каждый компонент и производственная линия имеют уникальные требования. Компания Big Bird Industrial предлагает индивидуальные инженерные решения на основе следующих факторов:
Анализа конструкции и материала компонента
Разработка процесса очистки
Разработки специальных приспособлений и автоматизированных решений
Интеграции планировки завода и потока производства
Часто задаваемые вопросы
Какие компоненты обрабатывает эта система очистки?
Эта система предназначена для железнодорожных колёс, применяемых при производстве высокоскоростных и тяжелонагруженных поездов: диаметр — 860–1320 мм, масса — до 1000 кг.
Что включает конфигурация с двумя станциями?
Система включает две станции очистки: Станция 1 расположена на первом этапе линии осмотра (удаляет технологические жидкости резания, защитные технологические жидкости, масло и этикетки); Станция 2 расположена после магнитопорошкового контроля (удаляет магнитные порошковые жидкости).
Какое давление очистки доступно?
Очистка низким давлением при 2,0 МПа для общей очистки. На станции 1 также предусмотрена высоконапорная очистка этикеток при 33 МПа для удаления технологических этикеток с поверхности протектора.
Какие загрязнения можно удалить?
Система удаляет охлаждающие жидкости для резания, защитные технологические жидкости, масляные и жировые загрязнения, пыль, технологические этикетки и жидкости для магнитопорошкового контроля с поверхностей колёс.
Какие уровни чистоты можно достичь?
Остаточное количество воды ≤0,1 мг/кг; остаточное количество металлических частиц ≤2 мг/кг (или показатель чистоты по измерителю чистоты ≥70 %); отсутствие крупных водяных пятен; температура на выходе со станции 1 <40 °C.
Поддерживает ли система интеграцию в автоматизированное производство?
Да. Система взаимодействует с роботами-манипуляторами для автоматической загрузки/выгрузки, а также с системами PCS/MES для отслеживания производственных данных и прослеживаемости материалов.
Каково типовое время цикла?
Производительность системы составляет ≤120 секунд на единицу продукции, что обеспечивает высокопроизводительное производство железнодорожных колёс.
Очистка железнодорожных колёс при производстве высокоскоростных поездов
Очистка железнодорожных колёс — критически важный процесс между механической обработкой и окончательным контролем при производстве высокоскоростных и тяжелогрузных поездов. Колёса диаметром до 1320 мм и массой до 1000 кг требуют применения передовых технологий очистки для удаления смазочно-охлаждающих жидкостей, защитных технологических жидкостей, масляных загрязнений и технологических меток перед измерительным контролем, а также магнитных суспензий после неразрушающего контроля. U-образные проходные очистные системы обеспечивают эффективную интеграцию в автоматизированные производственные линии.
Технология удаления этикеток под высоким давлением
Технологические метки на поверхности катания колёс требуют применения специализированной технологии высокого давления для их эффективного удаления без повреждения поверхности колеса. Очистка высоким давлением (33 МПа) с полным охватом поверхности катания гарантирует полное удаление меток. Звукоизолирующие кожухи поддерживают уровень шума на рабочем месте ниже 80 дБ, что соответствует требованиям охраны труда и одновременно обеспечивает необходимую мощность очистки для стойких клеевых составов меток.
Технология фильтрации для очистки железнодорожных колёс
Эффективная фильтрация необходима для поддержания качества очистки при серийном производстве железнодорожных колёс. Четырёхступенчатые системы фильтрации с корзиночными фильтрами, бумажными ленточными фильтрами (для удаления этикеточной бумаги), мешочными фильтрами и встраиваемыми мешочными фильтрами обеспечивают стабильное качество промывочной жидкости. Магнитные сепараторы на участке после MPI эффективно удаляют магнитные частицы из промывочной жидкости, продлевая срок её службы и гарантируя стабильные результаты очистки.
U-образная конфигурация с проходной подачей для интеграции в производственную линию
U-образные проходные системы очистки обеспечивают эффективную интеграцию в производственную линию с автоматической загрузкой/выгрузкой с одной стороны. Такая конфигурация идеально подходит для совместной работы с роботизированными системами мостового типа и обеспечивает отличное использование площади пола. Вертикальное позиционирование колёс на поддонах гарантирует устойчивое обращение с крупными и тяжёлыми деталями, а также позволяет быстро перенастраивать систему под различные размеры и формы колёс.
Технические характеристики
| Спецификация | Первая станция | Вторая станция |
|---|---|---|
| Тип изделия | U-образная проходная система очистки | U-образная проходная система очистки |
| Применение | Очистка перед предварительным осмотром (загрязнения и этикетки) | Очистка после MPI |
| Заготовка | Железнодорожные колёса (860–1320 мм, ≤1000 кг) | Железнодорожные колёса (860–1320 мм, ≤1000 кг) |
| Очистки | ВП 33 МПа + НП 2,0 МПа + ополаскивание + сушка | НП 2,0 МПа + ополаскивание + сушка |
| Температура очистки | 40–60°C | 40–60°C |
| Время цикла | ≤120 секунд/штука | ≤120 секунд/штука |
| Вместимость бака | 3700 л (1500 + 700 + 1500 л) | 2200 л (1500 + 700 л) |
| Мощность нагрева | 90 кВт (6 нагревателей × 15 кВт) | 45 кВт (3 нагревателя × 15 кВт) |
| Общая мощность | 185 КВт | 102 кВт |
| Сжатый воздух | 8 нм³/мин | 8 нм³/мин |
| Расход воды | 3700 л | 2200 л |
| Система фильтрации | Четырёхступенчатая (40 ячеек/дюйм / 20 мкм / 10 мкм + бумажная лента) | Четырёхступенчатая (40 ячеек/дюйм / 20 мкм + бумажная лента + магнитный сепаратор) |
| Высоконапорный насос | Uraca EP-36-28-4D (37 кВт, 60 л/мин, макс. 33 МПа) | — |
| Насос низкого давления | CNP CDLK32-140/14-2 (30 кВт, 500 л/мин, 2,0 МПа) | CNP CDLK32-140/14-2 (30 кВт, 500 л/мин, 2,0 МПа) |
| Система управления | PLC Siemens S7-1200 + HMI TP1200 | PLC Siemens S7-1200 + HMI TP1200 |
| Связь | PROFINET, TCP/IP | PROFINET, TCP/IP |
| Уровень шума | <80 дБ (на расстоянии 1 м) | <80 дБ (на расстоянии 1 м) |
| Углеродный след | Согласно схеме заказчика | Согласно схеме заказчика |
