
 EN



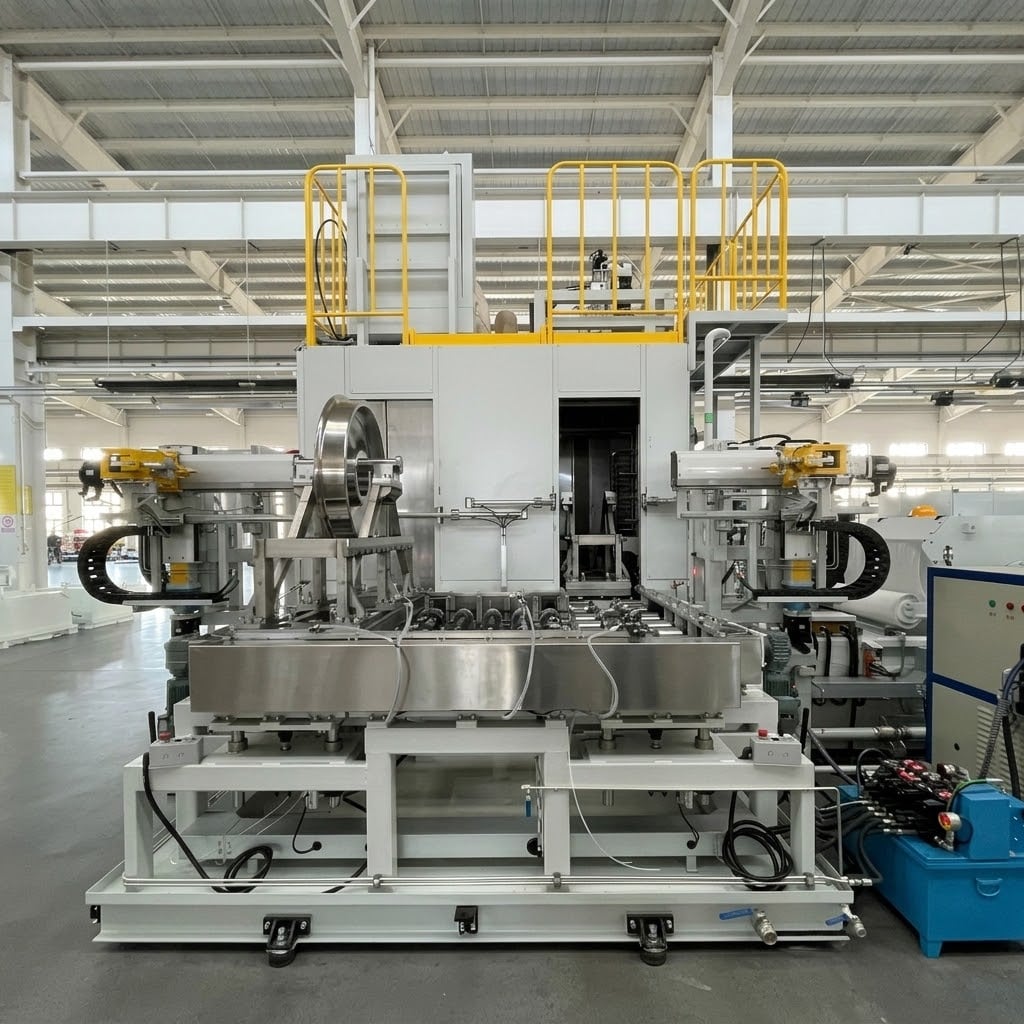
고속철도 및 중량화물 제조용 철도 바퀴 U형 통과식 세정 시스템
주요 철도 차륜 제조사용 맞춤형 턴키 솔루션
적용 분야: 고속철도 및 중량화물 제조용 철도 바퀴 세정 — 1차 공정 및 자석입자검사 후 공정
작업물: 철도 바퀴 — 지름 860~1320mm, 무게 1000kg 이하
청소 방식: 고압 라벨 제거(33MPa) + 저압 분사 세정(2.0MPa) + 분사 헹굼 + 에어블로우 건조 + 에어나이프 건조
세정 압력: 저압 2.0MPa 이상 / 고압 33MPa 이상(라벨 제거용) — 고객 요구에 따라 조정 가능
세정 온도: 40–60°C(전기 가열) — 고객 요구에 따라 조정 가능
사이클 시간: 제품당 120초 이내 — 생산 라인 요구사항에 따라 조정 가능
청결도 요구 사항: 잔류 수분 0.1mg/kg 이하; 잔류 금속 입자 2mg/kg 이하(또는 청결도 측정기 평균 70% 이상) — 고객 요구사항에 따라 조정 가능
건조 기술: 에어블로우 건조 + 에어나이프 건조
필터 시스템: 4단계 여과(40메시 / 20μm / 10μm) + 종이 벨트 필터 — 고객 요구에 따라 조정 가능
적재/하역: 자동화(가antry 로봇 인터페이스) — 고객 요구에 따라 조정 가능
시스템 구성: 2단계 세정 시스템 — 1차 공정(검사 전 세정) + 2차 공정(자석입자검사 후 세정)
설명
철도 바퀴 U형 통과식 세정 시스템
빅버드 인더스트리얼 철도 바퀴 세척 시스템은 고속철도 및 중량 화물용 철도 바퀴 제조 공정에서 고효율 세척을 위해 개발된 시스템이다. 이 시스템은 두 개의 세척 스테이션으로 구성되어 있으며, 첫 번째 스테이션은 검사 라인 시작 지점에 위치하여 절삭유, 공정 보호 유체, 기름 오염물질 및 공정 라벨을 제거한다. 두 번째 스테이션은 자력 입자 검사 후에 위치하여 자력 입자 검사 유체를 제거한다.
이 장비는 설계, 제조, 설치, 시운전을 포함한 턴키 솔루션으로 제공된다.
작업물 적용 분야
이 시스템은 다음 철도 바퀴 부품을 처리할 수 있다.
| 사양 | 사양 |
|---|---|
| 바퀴 직경(플랜지 포함) | 860–1,320 mm |
| 트레드 직경 | 800–1,260 mm |
| 전체 두께 | 130–260 mm |
| 림 너비 | 120–150 mm |
| 허브 길이 | 140–230 mm |
| 허브 내경 지름 | 150–230 mm |
| 최대 림-허브 거리 | 80 mm 이하 |
| 단일 무게 | 1,000 kg 이하 |
| 주요 제품 규격 | φ840, Φ860, Φ915, Φ920, Φ1260 바퀴 |
| 제품 형태 | S형 웹, 골판지형 웹, 경사형, 직선형, 계단형 웹 |
모든 가공물은 고속철도 및 중량 운반용 철도 바퀴이다. 이 시스템은 수동 교체 시간이 10분 이내로 다양한 바퀴 크기와 형상을 처리하도록 설계되었다.
2단계 세정 구성
첫 번째 세정 스테이션(사전 검사 라인)
검사 라인의 첫 번째 공정에 위치하며, 가공 및 보관 과정에서 휠 표면에 축적된 오염물을 제거합니다.
절삭유 및 공정 보호 유체
기름 및 그리스 오염물
먼지 및 미세먼지
트레드 표면의 공정 라벨
이 공정은 고압 라벨 제거(33 MPa)와 저압 분사 세정(2.0 MPa)을 결합하여 종합적인 세정을 수행합니다.
두 번째 세정 공정(자기입자검사 후)
자기입자검사(MPI) 후 비파괴 검사 과정에서 휠 표면에 남은 자기입자검사 유체를 제거하는 공정입니다.
두 공정 모두 U자형 통과식 구성이며, 팔레트 위에 휠을 수직으로 배치합니다.
자동 혼합 모델 생산
이 시스템은 완전 자동화된 생산 연동을 지원합니다:
자동 로딩/언로딩
첫 번째 공정: 갠트리 로봇 #1(각도 조절 그립퍼)과 인터페이스 연결
두 번째 공정: 갠트리 로봇 #4/#5(직선형 그립퍼)와 인터페이스 연결
위치 고정 팔레트 상에서 바퀴의 수직 정렬
자동 모델 전환
모든 바퀴 변형에 대응하도록 설계된 교체 절차를 통해 교체 시간 10분 이하
공정 통합
PCS 시스템 제어에 의한 완전 자동 운전
자재 추적 및 생산 데이터 업로드
간트리 로봇 시스템과의 안전 연동
다단계 세정 공정 — 첫 번째 공정
단계 1: 적재
간트리 로봇이 바퀴를 수직으로 위치 고정 팔레트 위에 배치한다. 모터 구동 컨베이어가 바퀴와 팔레트를 세정 챔버로 이송한다. 프리스캔을 통해 공정 라벨이 바퀴 상부 영역에 정확히 위치해 고압 세정 시 최적의 제거 효과를 발휘한다.
두 번째 단계: 고압 라벨 제거(33 MPa)
바퀴 상부에 설치된 고압 노즐이 트레드 표면의 공정 라벨을 제거하기 위해 33 MPa의 압력을 가한다. 고압 시스템은 소음 수준을 80 dB 이하로 유지하기 위해 방음 캐비닛 내부에 완전 밀폐되어 있다.
3단계: 저압 분사 세척(2.0 MPa)
분사 노즐이 휠 표면을 따라 진동하며 절삭유, 공정 보호 유체, 오일 오염물질 및 미세 입자를 제거합니다. 저압 세척은 높은 유량으로 전면적인 세척 효과를 보장합니다.
4단계: 분사 헹굼
휠은 헹굼 분사를 통해 이전 단계에서 풀린 오염물질과 세척액 잔여물을 제거합니다.
5단계: 블로우 건조
고속 공기 노즐이 휠 표면과 내부 공동에 남아 있는 수분을 제거합니다.
6단계: 에어 나이프 건조
에어 나이프가 최종 건조를 수행하여 후속 치수 검사를 위해 휠을 완전히 건조시킵니다. 출구 온도는 정확한 치수 측정을 위해 40°C 이하로 제어됩니다.
다단계 세척 공정 — 2번 스테이션
단계 1: 적재
갠트리 로봇이 휠을 위치 고정 팔레트 위에 수직으로 배치합니다.
단계 2: 빈 스테이션(버퍼)
원활한 생산 흐름을 위해 휠을 빈 스테이션에 배치합니다.
단계 3: 분사 세척(2.0 MPa)
분사 노즐이 휠 표면 전반에 걸쳐 진동하며 모든 표면의 자성 입자 검사 액체를 제거합니다.
단계 4: 에어 블로우 건조
고속 공기 노즐이 휠 표면의 잔여 수분을 제거합니다.
단계 5: 에어 나이프 건조
에어 나이프가 최종 건조를 수행하여 후속 공정에 사용할 수 있도록 휠을 완전히 건조시킵니다.
고압 라벨 제거 기술
첫 번째 세척 스테이션은 라벨 제거를 위한 특화된 고압 기술을 채택했습니다:
| 사양 | 사양 |
|---|---|
| 세척 압력 | 33 MPa 이상 |
| 고압 펌프 | 우라카 EP-36-28-4D, 60 L/분, 37 kW |
| 노즐 커버리지 | 전 타이어 트레드 면적 커버리지 |
| 노이즈 제어 | 소음 차단 캐비닛(1미터 거리에서 80 dB 미만) |
| 준수 기준 | GB/T 14976-2012, GB/T 12771-2019, GB/T 28708-2012, GB/T 10544-2022 |
기술적 청결도 관리
철도 차량 바퀴 제조 시, 청결도는 치수 검사 정확도와 최종 제품 품질 모두에 영향을 미친다.
이 시스템은 엄격한 청결도 요구사항을 충족하도록 설계되었습니다:
| 요구사항 영역 | 사양 |
|---|---|
| 물의 잔여물 | 0.1 mg/kg 이하(티슈 페이퍼 무게 차이로 검증) |
| 금속 잔류물 | 2 mg/kg 이하(0.2 MPa 조건에서 2L 시험 유체 사용, 5 μm 필터 막대) |
| 표면 청결도 | 청결도 측정기 평균 ≥70% (5점 측정) |
| 시각 검사 | 바퀴 표면에 큰 물 자국 없음 |
| 첫 번째 공정의 유출 온도 | <40°C |
| 유체 pH 범위 (교체 주기 내) | 6.8–9.5 |
첨단 여과 관리
첫 번째 공정의 여과 시스템(4단계)
| 필터 타입 | 용량 | 정확도 | 적용 |
|---|---|---|---|
| 바스켓 필터 | 300 L/min | 40 메시 | 1차 여과(3대) |
| 종이 벨트 필터 | 600 L/min | — | 2차 여과(1대, 종이 라벨 제거용) |
| 가방 필터 | 300 L/min | 20 μm | 3차 여과(작동 중 2대 + 대기 1대) |
| 직렬형 백 필터 | 300 L/min | 10 μm | 4차 여과(1개 작동 + 1개 대기) |
여과 유량:
세정 탱크: 바스켓 → 복귀 펌프 → 종이 벨트 필터 → 1차 탱크 → 필터 펌프 → 직렬 백 필터 → 부스터 펌프 → 2차 탱크 → 백 필터 → 고압 펌프
린스 탱크: 바스켓 → 린스 탱크 → 린스 펌프 → 직렬 백 필터
2차 스테이션 여과 시스템(자기 분리기 포함)
| 필터 타입 | 용량 | 정확도 | 적용 |
|---|---|---|---|
| 바스켓 필터 | 300 L/min | 40 메시 | 1차 여과(3대) |
| 종이 벨트 필터 | 500 L/min | — | 2차 여과(1대) |
| 백 필터(자기 막대 포함) | 300 L/min | 20 μm | 3차 여과(1개 작동 + 2개 대기) |
| 자기식 분리기 | 200 L/min | — | 4차 여과(1대, 자성 입자 제거용) |
여과 유량:
세정 탱크: 바스켓 → 복귀 펌프 → 종이 벨트 필터 → 1차 탱크 → 필터 펌프 → 2차 탱크 → 백 필터
지능형 제조 통합
이 시스템은 포괄적인 데이터 연결을 통해 산업 4.0 요구 사항을 지원함:
PCS/MES 통신
PROFINET 통신 프로토콜
PCS 시스템과의 TCP/IP 데이터 교환
생산 데이터, 장비 상태, 품질 데이터 전송
OPC UA 데이터 수집
하드웨어 통합
안전 신호용 하르팅 24핀 커넥터(3세트)
PROFINET 통신용 PN/PN 커플러
갠트리 로봇 시스템과의 비상 정지 연동
운영자 인터페이스
지멘스 TP1200 HMI 터치스크린
장비 제어, 파라미터 설정 및 차트 분석
작업물 정보 추적 및 업로드
고장 진단 및 경보 표시
응용 사례
| 사양 | 첫 번째 공정 | 두 번째 공정 |
|---|---|---|
| 프로젝트 | 주요 철도 차륜 제조업체 — U형 통과식 세척 시스템(2대) | |
| 작업장 | 철도 차륜 — 지름 860~1,320 mm, 무게 1,000 kg 이하 | |
| 사이클 시간 | 편당 120초 이하 | 편당 120초 이하 |
| 세척 기술 | 고압 33 MPa + 저압 2.0 MPa + 헹굼 + 건조 | 저압 2.0 MPa + 헹굼 + 건조 |
| 세정 온도 | 40–60°C | 40–60°C |
| 총출력 | 185 kW(히터 90 kW) | 102 kW (히터 45 kW) |
| 탱크 용량 | 3,700 L | 2,200 L |
| 압축 공기 | 8 Nm³/min | 8 Nm³/min |
완전한 세정 솔루션
빅버드 인더스트리얼은 다음을 포함한 포괄적인 엔지니어링 솔루션을 제공합니다:
공정 개발
철도 차륜 부품 분석
검사 라인 통합을 위한 세정 공정 설계
청결도 요구사항 평가
장비 통합
U자형 통과식 세정 시스템
고압 라벨 제거 기술(33 MPa)
저압 분사 세정 시스템
다단계 여과 관리
컨베이어 및 팔레트 취급 시스템
스마트 제조 연결
PCS/MES 인터페이스
생산 데이터 수집
소재 추적 및 추적성
빅 버드 인더스트리얼을 선택해야 하는 이유
철도 차륜 세척 경험
빅버드 인더스트리얼은 철도 부품 제조를 위한 정밀 세척 솔루션 전문 기업으로, 최대 지름 1,320mm, 무게 1,000kg에 이르는 차륜을 대상으로 한 고속철도 및 중량화물 운반용 차륜 세척 실적을 보유하고 있습니다.
U자형 통과식 기술
U자형 배치는 동일 측면에서의 자동 적재/적출이 가능해 바닥 공간 활용 효율을 높입니다. 수직 차륜 위치 고정 방식과 팔레트 기반 이송 시스템은 대형·중량 부품의 안정적인 취급을 보장합니다.
고압 라벨 제거 (33 MPa)
이 시스템은 차륜 트레드 표면의 공정 라벨을 효과적으로 제거하기 위해 특화된 고압 기술(33 MPa)을 채택했습니다. 소음 차단 캐비닛을 통해 1미터 거리에서 소음 수준을 80dB 이하로 유지합니다.
2공정 턴키 솔루션
이 프로젝트는 턴키 솔루션으로서 두 개의 완전한 세정 시스템을 제공하며, 단일 프로젝트 범위 내에서 사전 검사 세정(오염물질 + 라벨 제거)과 MPI 후 세정(자기 입자 제거)을 모두 포함한다.
시스템 수준 엔지니어링 역량
해당 기업은 고압 세정, 여과 관리, PCS/MES 연동, 갠트리 로봇 인터페이스를 포함하여 세정 공정 개발부터 양산 적용까지 전 과정에 대한 종합 솔루션을 제공한다.
맞춤형 비표준 엔지니어링
각 부품과 생산 라인은 고유한 요구 사항을 지닙니다. 빅 버드 인더스트리얼은 다음 기반에서 맞춤형 엔지니어링 솔루션을 제공합니다:
부품 구조 및 재료 분석
청소 공정 개발
맞춤형 피ixture 및 자동화 설계
공장 배치 및 생산 흐름 통합
자주 묻는 질문
이 세정 시스템은 어떤 부품을 처리하나요?
이 시스템은 고속철도 및 중량 화물용 철도 차량 휠 제조에 사용되는 휠을 대상으로 설계되었으며, 지름은 860~1,320 mm, 최대 중량은 1,000 kg이다.
이중 스테이션 구성에는 어떤 요소가 포함되나요?
해당 시스템은 두 개의 세정 스테이션으로 구성되어 있다: 스테이션 1은 검사 라인의 첫 번째 공정 위치에 설치되어 절삭유, 공정 보호 유체, 오일, 라벨을 제거하고, 스테이션 2는 자기 입자 검사(MPI) 후 위치하여 자기 입자 유체를 제거한다.
사용 가능한 세정 압력은 얼마인가요?
일반 세정을 위한 2.0 MPa 저압 분사 세정. 스테이션 1은 트레드 표면에서 공정 라벨 제거를 위한 33 MPa 고압 라벨 제거 기능도 갖추고 있음.
제거 가능한 오염 물질은 무엇인가요?
이 시스템은 휠 표면에서 절삭유, 공정 보호 유체, 오일/윤활제 오염물, 먼지, 공정 라벨, 자기 입자 검사 유체를 제거함.
어떤 청결도 수준을 달성할 수 있습니까?
잔류 수분 ≤0.1 mg/kg; 금속 잔류물 ≤2 mg/kg(또는 청결도 측정기 ≥70%); 큰 물 자국 없음; 스테이션 1 출구 온도 <40°C.
자동화된 생산 통합을 지원하나요?
예. 이 시스템은 자동 적재/적출을 위한 갠트리 로봇과 생산 데이터 추적 및 소재 추적성을 위한 PCS/MES 시스템과 연동됨.
일반적인 사이클 시간은 얼마입니까?
이 시스템은 편당 ≤120초의 처리 속도를 제공하여 대량 철도 차륜 생산을 지원함.
고속철도 제조 공정에서의 철도 바퀴 세척
철도 차륜 세정은 고속철도 및 중량화물 제조 공정에서 가공과 최종 검사 사이의 핵심 공정이다. 지름 1,320 mm, 무게 1,000 kg에 이르는 차륜은 치수 검사를 실시하기 전에 절삭유, 공정 보호 유체, 기름 오염물질, 공정 라벨을 제거하고, 비파괴 검사 후에는 자석 입자 검사 유체를 제거하기 위해 고급 세정 기술을 필요로 한다. U형 통과식 세정 시스템은 자동화된 생산 라인에 효율적으로 통합될 수 있다.
고압 라벨 제거 기술
차륜 트레드 표면에 부착된 공정 라벨은 차륜 표면을 손상시키지 않으면서 효과적으로 제거하기 위해 특화된 고압 기술이 필요하다. 전체 트레드 표면을 균일하게 커버하는 33 MPa의 고압 세정은 라벨을 철저히 제거한다. 소음 차단 캐비닛은 작업장 소음 수준을 80 dB 이하로 유지하여 산업 보건 기준을 충족하면서도 끈끈한 라벨 접착제 제거에 필요한 세정 성능을 확보한다.
철도 차륜 세정용 여과 기술
대량 생산 철도 차륜 제조 공정에서 세정 품질을 유지하려면 효과적인 여과가 필수적이다. 바스켓 필터, 종이 벨트 필터(라벨 용지 제거용), 백 필터, 인라인 백 필터로 구성된 4단계 여과 시스템을 통해 세정액의 품질을 지속적으로 보장한다. MPI 후 공정에 설치된 자석 분리기는 세정액 내 자성 입자를 효과적으로 제거하여 세정액 수명을 연장하고, 일관된 세정 성능을 확보한다.
U자형 통과식 배치 방식 — 생산 라인 통합용
U자형 통과식 세정 시스템은 동일 측면에서 자동화된 적재 및 하역이 가능해 생산 라인 통합 효율을 극대화한다. 이 배치 방식은 갠트리 로봇 시스템과의 통합에 특히 적합하며, 바닥 공간 활용도도 매우 우수하다. 팔레트 상의 바퀴를 수직으로 고정함으로써 대형·중량 부품의 안정적인 취급이 가능하며, 다양한 크기와 형상의 바퀴 간 신속한 교체도 지원한다.
기술 사양
| 사양 | 첫 번째 공정 | 두 번째 공정 |
|---|---|---|
| 제품 유형 | U자형 통과식 세정 시스템 | U자형 통과식 세정 시스템 |
| 적용 | 사전 점검 세척(오염물질 + 라벨 제거) | MPI 후 세척 |
| 작업장 | 철도 차량 휠(860~1,320mm, 최대 1,000kg) | 철도 차량 휠(860~1,320mm, 최대 1,000kg) |
| 청소 기술 | 고압 33 MPa + 저압 2.0 MPa + 헹굼 + 건조 | 저압 2.0 MPa + 헹굼 + 건조 |
| 세정 온도 | 40–60°C | 40–60°C |
| 사이클 시간 | 편당 120초 이하 | 편당 120초 이하 |
| 탱크 용량 | 3,700L(1,500 + 700 + 1,500L) | 2,200L(1,500 + 700L) |
| 난방 출력 | 90kW(히터 6개 × 15kW) | 45kW(히터 3개 × 15kW) |
| 총출력 | 185 KW | 102 kW |
| 압축 공기 | 8 Nm³/min | 8 Nm³/min |
| 물 소비량 | 3,700 L | 2,200 L |
| 여과 시스템 | 4단계(40메시/20μm/10μm + 종이 벨트) | 4단계(40메시/20μm + 종이 벨트 + 자석 분리기) |
| 고압 펌프 | 우라카 EP-36-28-4D(37kW, 60L/min, 최대 33MPa) | — |
| 저압 펌프 | CNP CDLK32-140/14-2 (30 kW, 500 L/min, 2.0 MPa) | CNP CDLK32-140/14-2 (30 kW, 500 L/min, 2.0 MPa) |
| 제어 시스템 | 지멘스 S7-1200 PLC + TP1200 HMI | 지멘스 S7-1200 PLC + TP1200 HMI |
| 통신 | PROFINET, TCP/IP | PROFINET, TCP/IP |
| 소음 수준 | 1미터 거리 기준 <80 dB | 1미터 거리 기준 <80 dB |
| 탄소 발자국 | 고객 요구에 따른 배치 | 고객 요구에 따른 배치 |
