
 EN



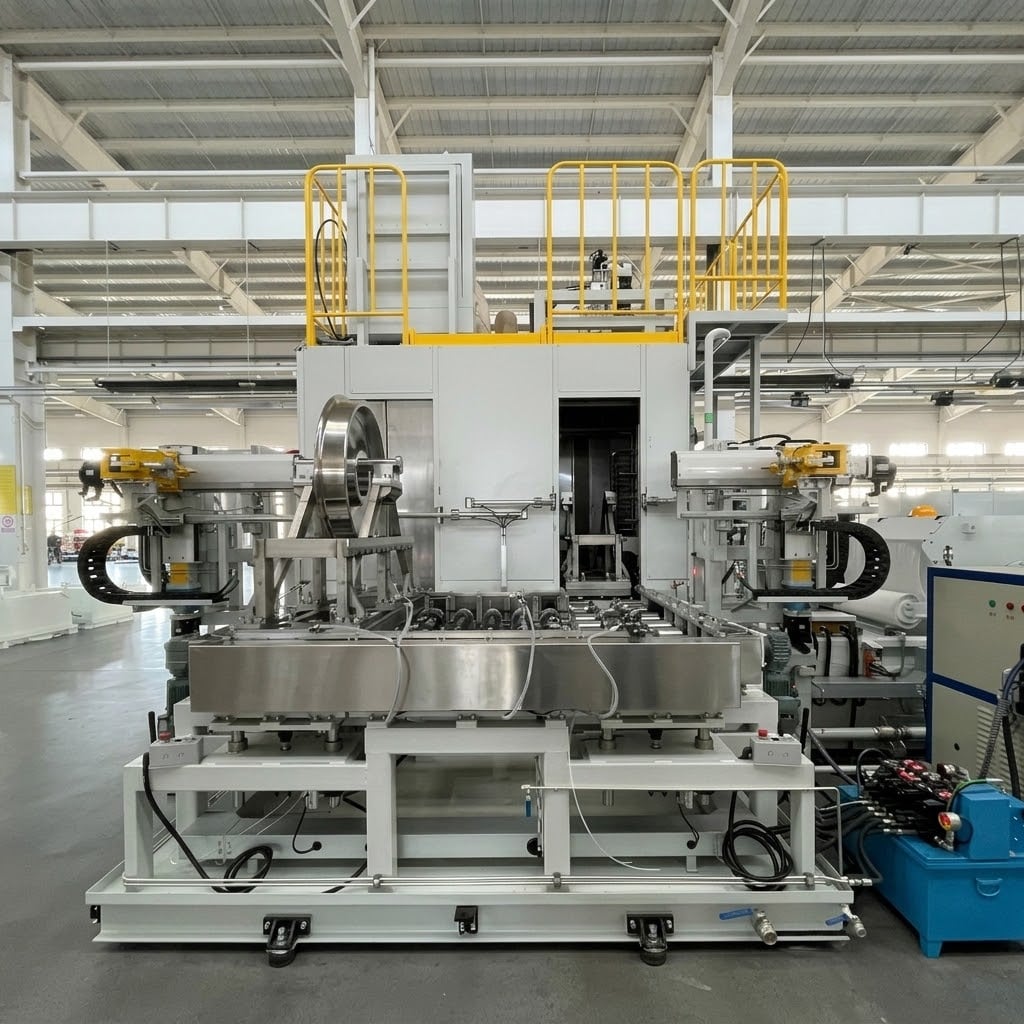
Sistem za čiščenje železniških koles z U-obliko in neprekinjenim prehodom za proizvodnjo hitrih vlakov in težkih tovornih vlakov
Po meri izdeljena ključ-v-roko rešitev za večjega proizvajalca železniških koles
Uporaba: Čiščenje železniških koles za proizvodnjo hitrih vlakov in težkih tovornih vlakov — prva obrabna faza ter po magnetnem delcih
Obdelovanec: Kolesa za železnico — premer 860–1320 mm, teža ≤1000 kg
Postopek čiščenja: Odstranjevanje nalepk pod visokim tlakom (33 MPa) + čiščenje z nizkotlačnim pršenjem (2,0 MPa) + pršenje za izpiranje + sušenje z zrakom + sušenje z zračnim nožem
Tlak čiščenja: Nizki tlak ≥2,0 MPa / visoki tlak ≥33 MPa (odstranjevanje nalepk) — po meri
Temperatura čiščenja: 40–60 °C (električno ogrevanje) — prilagodljivo
Čas cikla: ≤120 sekund na kos — po meri glede na zahteve proizvodne linije
Zahteve glede čistosti: Ostanek vode ≤0,1 mg/kg; kovinski ostanek ≤2 mg/kg (ali povprečna vrednost merilnika čistosti ≥70 %) — po meri glede na zahteve stranke
Tehnologija sušenja: Sušenje z zrakom + sušenje z zračnim nožem
Filtracijski sistem: Štiristopenjsko filtriranje (40 mesh / 20 μm / 10 μm) + filtar z papirnato trakovo — po meri
Nalaganje/izvažanje: Samodejno (vmesnik za mostni robota) — po meri
Konfiguracija sistema: Dva sistema za čiščenje — prva postaja (predpregledno čiščenje) + druga postaja (čiščenje po MPI)
OPIS
Sistem za čiščenje železniških koles z U-obliko in neprekinjenim prehodom
Industrijski sistem za čiščenje koles za železniška vozila Big Bird je razvit za visoko učinkovito čiščenje koles za železniška vozila, ki se uporabljajo pri proizvodnji hitrih vlakov in težkih tovornih vlakov. Sistem vključuje dve čistilni postanki: prva postanka na začetku linije za pregled odstrani rezalne tekočine, tekočine za zaščito procesa, oljne onesnaževalce in oznake procesa; druga postanka po magnetoprašni preiskavi odstrani tekočine za magnetoprašno preiskavo.
Oprema se dobavi kot ključ-v-roko rešitev, ki vključuje načrtovanje, izdelavo, namestitev in vzpostavitev.
Uporabne predmete
Sistem omogoča obdelavo koles za železniška vozila:
| Parameter | Specifikacija |
|---|---|
| Premer kolesa (vključno z robnikom) | 860–1320 mm |
| Premer tekača | 800–1260 mm |
| Skupna debelina | 130–260 mm |
| Širina kolesa | 120–150 mm |
| Dolžina osi | 140–230 mm |
| Premer izvrtine v sredici kolesa | 150–230 mm |
| Največja razdalja med obročem in sredico | ≤80 mm |
| Teža posameznega dela | ≤1.000 kg |
| Glavne velikosti izdelkov | kolesa Φ840, Φ860, Φ915, Φ920, Φ1260 |
| Oblike izdelkov | S-oblika, gubasta, poševna, ravna, stopničasta |
Vsi deli so železniška kolesa za visokohitrostne in težko obremenitvene programe. Sistem je zasnovan za obravnavo širokega spektra velikosti in oblik koles z ročno menjavo v času do 10 minut.
Konfiguracija čistilne naprave z dvema postajama
Prva čistilna postaja (pred pregledno linijo)
Ta postaja je na začetku pregledne linije in odstrani onesnaževalce s površin koles, ki se nabirajo med obdelavo in shranjevanjem:
Rezalne tekočine in tekočine za zaščito procesa
Oljne in maščobne onesnaževalce
Prah in delci
Procesne nalepke s površin prog
Postaja združuje odstranjevanje nalepk pod visokim tlakom (33 MPa) z nizkotlačnim pršenjem (2,0 MPa) za izčrpno čiščenje.
Druga čistilna postaja (po MPI)
Ta postaja je nameščena po magnetoprašni preiskavi in odstrani tekočine za magnetoprašno preiskavo s površin koles po nedestruktivnem preskusu.
Obe postanki imata U-obliko z neprekinjenim prehodom in navpično pozicioniranje koles na podstavkih.
Samodejna proizvodnja mešanih modelov
Sistem omogoča popolnoma avtomatsko integracijo v proizvodnjo z:
Samodejno nalaganje/izalaganje
Prva postanka: povezana z mostnim robotom št. 1 (priključek pod kotom)
Druga postanka: povezana z mostnim robotom št. 4/5 (raven priključek)
Navpično pozicioniranje koles na locirnih podstavkah
Samodejna sprememba modela
Čas za menjavo ≤10 minut; postopki menjave so zasnovani za vse različice koles.
Integracija procesov
Popolnoma avtomatsko delovanje pod nadzorom sistema PCS
Sledenje materialu in nalaganje podatkov o proizvodnji
Varnostna medsebojna blokada z sistemi mostnih robotov
Večstopenjski čistilni proces – prva postanka
Stopnja 1: Nalaganje
Gantni robot postavi kolo navpično na pozicionirno paleto. Motoriziran transportni trak prenese kolo in palto v čistilno komoro. Procesna oznaka je postavljena v zgornji del kolesa s predskeniranjem za optimalno odstranitev pod visokim tlakom.
Stopnja 2: Odstranitev oznake pod visokim tlakom (33 MPa)
Šobice pod visokim tlakom, nameščene nad kolesom, izvajajo čiščenje z 33 MPa za odstranitev procesnih oznak s površine profila. Sistem pod visokim tlakom je zaprt v zvočno izolirani ohišju, da se ohrani raven hrupa pod 80 dB.
Stopnja 3: Pršilno čiščenje pod nizkim tlakom (2,0 MPa)
Pršilne šobice se nihajo po površini kolesa, da odstranijo rezalna sredstva, zaščitna tekoča sredstva za procese, oljne onesnaževalce in delce. Čiščenje pod nizkim tlakom zagotavlja temeljito pokritost pri visoki pretokovni hitrosti.
Stopnja 4: Pršilno izpiranje
Kolo se podvrže pršilnemu izpiranju za odstranitev razrahljanih onesnaževalcev in ostankov čistilne tekočine.
Stopnja 5: Sušenje z zrakom
Ščipalci z visoko hitrostjo zraka odstranijo ostanki vlage s površine kolesa in iz notranjih votlin.
Stopnja 6: Sušenje z zračnimi noži
Zračni noži zagotavljajo končno sušenje, da je kolo popolnoma suho za nadaljnji dimenzionalni pregled. Temperatura na izhodu je nadzorovana do največ 40 °C za natančno dimenzionalno merjenje.
Večstopenjski postopek čiščenja – druga postaja
Stopnja 1: Nalaganje
Gantni robot postavi kolo navpično na pozicionirno ploščo.
Stopnja 2: Prazen prostor (medpomnilnik)
Kolo se postavi na prazen prostor, da se zagotovi gladek proizvodni tok.
Stopnja 3: Pršenje za čiščenje (2,0 MPa)
Pršilne ščipalce se premikajo naprej in nazaj po površini kolesa, da odstranijo tekočine za magnetnopraškovni pregled s vseh površin.
Stopnja 4: Sušenje z zrakom
Ščitniki z visoko hitrostjo zraka odstranijo ostanki vlage s površine kolesa.
Stopnja 5: Sušenje z zračnimi noži
Zračni noži zagotavljajo končno sušenje, da je kolo popolnoma suho za nadaljnje operacije.
Tehnologija odstranjevanja nalepk pod visokim tlakom
Prva postaja za čiščenje vključuje specializirano tehnologijo pod visokim tlakom za odstranjevanje nalepk:
| Parameter | Specifikacija |
|---|---|
| Čiščilni tlak | ≥33 MPa |
| Visokotlak nasos | Uraca EP-36-28-4D, 60 L/min, 37 kW |
| Pokritost ščitnikov | Popolna pokritost površine profila |
| Kontrola bučnosti | Zvočno izolirana ohišja (<80 dB na razdalji 1 m) |
| Standardi skladnosti | GB/T 14976-2012, GB/T 12771-2019, GB/T 28708-2012, GB/T 10544-2022 |
Kontrola tehnične čistosti
Pri izdelavi železniških koles čistoča vpliva tako na natančnost dimenzijskega pregleda kot na končno kakovost izdelka.
Sistem je zasnovan tako, da izpolnjuje stroge zahteve glede čistoče:
| Področje zahtev | Specifikacija |
|---|---|
| Ostankov vode | ≤0,1 mg/kg (potrjeno z razliko v teži filtrovne papirnate brisače) |
| Kovinski ostanki | ≤2 mg/kg (2 L testne tekočine pri 0,2 MPa, membrana za filtriranje z velikostjo pore 5 μm) |
| Čistost površine | Merilnik čistoče ≥70 % povprečno (meritev na petih točkah) |
| Vizualna preverjanja | Na površini koles ne sme biti večjih kapljic vode |
| Temperatura na izhodu prve postaje | <40 °C |
| Razpon pH tekočine (znotraj cikla zamenjave) | 6.8–9.5 |
Napredno upravljanje filtracije
Sistem za filtracijo na prvi postaji (štiristopenjski)
| Vrsta filtra | Zmogljivost | Natančnost | Vloga |
|---|---|---|---|
| Košarasti filter | 300 L/min | 40 mreža | Primarna filtracija (3 enote) |
| Papirnati trakasti filter | 600 L/min | — | Sekundarna filtracija (1 enota, odstranjevanje nalepk iz papirja) |
| Vrečast filter | 300 L/min | 20 μm | Terciarna filtracija (2 aktivni + 1 rezervna) |
| Filtracija v vrsti z vrečkastimi filtri | 300 L/min | 10 μm | Kvaternarna filtracija (1 aktivna + 1 rezervna) |
Pretok filtracije:
Čistilna posoda: košarasti filter → vrnitvena črpalka → papirnati trakasti filter → primarna posoda → filtarska črpalka → vgrajeni vrečkasti filter → povečevalna črpalka → sekundarna posoda → vrečkasti filter → črpalka visokega tlaka
Rinčna posoda: koš → rinčna posoda → rinčna črpalka → vgrajeni vrečkasti filter
Filtracijski sistem druge postaje (z magnetnim lovilcem)
| Vrsta filtra | Zmogljivost | Natančnost | Vloga |
|---|---|---|---|
| Košarasti filter | 300 L/min | 40 mreža | Primarna filtracija (3 enote) |
| Papirnati trakasti filter | 500 L/min | — | Sekundarna filtracija (1 enota) |
| Vrečkasti filter (z magnetnimi palicami) | 300 L/min | 20 μm | Terciarna filtracija (1 aktivna + 2 rezervni) |
| Magnetni separator | 200 L/min | — | Kvaternarna filtracija (1 enota, odstranjevanje magnetnih delcev) |
Pretok filtracije:
Čistilna posoda: koš → povratna črpalka → papirnati trakasti filter → primarna posoda → filtarska črpalka → sekundarna posoda → vrečkasti filter
Integracija inteligentne proizvodnje
Sistem izpolnjuje zahteve Industrije 4.0 prek celovite povezave podatkov:
Komunikacija PCS/MES
PROFINET komunikacijski protokol
Izmenjava podatkov po TCP/IP z sistemi PCS
Prenos podatkov o proizvodnji, stanju opreme in kakovosti
Pridobivanje podatkov prek OPC UA
Integracija strojne opreme
Hartingov 24-pinovski priključki za varnostne signale (3 kompleti)
PN/PN povezovalniki za komunikacijo prek PROFINET-a
Vzajemna blokada za izklop v sili z robotskimi sistemi tipa gantry
Vmesnik uporabnika
Dotikalni zaslon Siemens TP1200 HMI
Krmiljenje opreme, nastavitev parametrov in analiza grafov
Sledenje informacijam o delovnih kosih in njihovo nalaganje
Diagnostika napak in prikaz opozoril
Primer uporabe
| Parameter | Prva postaja | Druga postaja |
|---|---|---|
| Projekt | Vodilni proizvajalec železniških koles — čistilni sistem z neprekinjenim prehodom v obliki črke U (2 enoti) | |
| Delovni predmet | Železniška kolesa — Φ860–1 320 mm, ≤1 000 kg | |
| Čas cikla | ≤120 sekund na kos | ≤120 sekund na kos |
| Tehnologije čiščenja | HP 33 MPa + LP 2,0 MPa + izpiranje + sušenje | LP 2,0 MPa + izpiranje + sušenje |
| Temperatura čiščenja | 40–60 °C | 40–60 °C |
| Skupna moč | 185 kW (grelec 90 kW) | 102 kW (grelec 45 kW) |
| Kapaciteta rezervoarja | 3 700 L | 2 200 L |
| Stisnjen zrak | 8 Nm³/min | 8 Nm³/min |
Popolna rešitev za čiščenje
Big Bird Industrial ponuja celovite inženirske rešitve, med drugim:
Razvoj procesa
Analiza sestavnih delov za železniška kolesa
Oblikovanje postopka čiščenja za vključitev v linijo za pregled
Ocenjevanje zahtev za čistočo
Vgrajevanje opreme
U-oblikovni sistemi za čiščenje z neprekinjenim prehodom
Tehnologija odstranjevanja nalepk pod visokim tlakom (33 MPa)
Sistemi za čiščenje z nizkim tlakom in pršenjem
Večstopenjsko upravljanje filtracije
Sistemi za transport in rokovanje z konvejerji ter paletnimi nosilci
Povezava pametne proizvodnje
Vmesnik PCS/MES
Pridobivanje podatkov o proizvodnji
Sledljivost in sledenje materialom
Zakaj izbrati Big Bird Industrial
Izkušnje pri čiščenju železniških koles
Big Bird Industrial se specializira za točnostna rešitve za čiščenje pri proizvodnji železniških sestavnih delov, z dokazano izkušnjo pri čiščenju koles za hitroželezniške in težkoobremenitvene sisteme, pri čemer so obdelovani predmeti do premera 1.320 mm in mase 1.000 kg.
Tehnologija U-oblikovnega prehodnega sistema
U-oblikovna konfiguracija omogoča učinkovito izkoriščanje površine tal z avtomatiziranim nalaganjem/izpraznjevanjem z iste strani. Navpično pozicioniranje koles in prevoz na podstavkih zagotavljata stabilno rokovanje z velikimi, težkimi sestavnimi deli.
Odstranjevanje nalepk pod visokim tlakom (33 MPa)
Sistem vključuje specializirano tehnologijo visokega tlaka (33 MPa) za učinkovito odstranjevanje procesnih nalepk s površin kolesnih obročev. Zvočno izolirana ohišja zagotavljajo ravni hrupa pod 80 dB na razdalji 1 m.
Rešitev z dvema postajama
Projekt vključuje dva popolna čistilna sistema kot rešitev ključ v roko, ki pokriva tako predpregledno čiščenje (onesnaževalci + nalepke) kot tudi čiščenje po magnetoprašni preiskavi (MPI) (odstranjevanje magnetnega praška) v okviru enega projektnega obsega.
Inženirski kapaciteti na sistemski ravni
Podjetje ponuja popolne rešitve – od razvoja čistilnega procesa do integracije v proizvodnjo, vključno z visokotlačnim čiščenjem, upravljanjem filtracije, integracijo s sistemi PCS/MES ter vmesnikom za mostne robote.
Prilagojeno nestandardno inženirstvo
Vsaka komponenta in vsaka proizvodna linija ima edinstvene zahteve. Big Bird Industrial ponuja prilagojene inženirske rešitve na podlagi:
Sestava komponent in analiza materialov
Razvoj postopka čiščenja
Prilagojeni pripravki in načrtovanje avtomatizacije
Postavitev tovarne in integracija proizvodnega procesa
Pogosta vprašanja
Kateri komponenti se s tem sistemom za čiščenje obdelujejo?
Ta sistem je zasnovan za železniška kolesa, uporabljena pri proizvodnji hitrovoznih in težkih vlakov — premeri od 860 do 1320 mm, teža do 1000 kg.
Kaj vključuje dvostanična konfiguracija?
Sistem vključuje dve čistilni stanici: Stanica 1 je nameščena na prvem koraku pregledne linije (odstrani rezalne tekočine, zaščitne tekočine za obdelavo, olje in nalepke); Stanica 2 je nameščena po magnetoprašni preiskavi (odstrani magnetoprašne tekočine).
Kakšni tlaki za čiščenje so na voljo?
Čiščenje z nizkotlačnim pršenjem pri 2,0 MPa za splošno čiščenje. Stanica 1 poleg tega omogoča odstranjevanje nalepk z visokotlačnim pršenjem pri 33 MPa za odstranjevanje nalepk s površin tečajev.
Kateri onesnaževalci se lahko odstranijo?
Sistem odstrani rezalne tekočine, zaščitne tekočine za obdelavo, olje/maziva, prah, nalepke za obdelavo in magnetoprašne tekočine za preiskavo s površin koles.
Katera stopnja čistoče je dosegljiva?
Ostanek vode ≤ 0,1 mg/kg; kovinski ostanek ≤ 2 mg/kg (ali stopnja čistoče ≥ 70 %); brez večjih kapljic vode; izhodna temperatura na Stanici 1 < 40 °C.
Ali podpira integracijo v avtomatizirano proizvodnjo?
Da. Sistem komunicira z roboti na mostovih napravah za samodejno nalaganje/izlaganje ter s sistemi PCS/MES za sledenje proizvodnim podatkom in sledljivost materiala.
Kakšen je običajen čas cikla?
Sistem zagotavlja čas obdelave ≤120 sekund na kos, kar omogoča visokozmogljivo proizvodnjo železniških koles.
Čiščenje koles za železniška vozila pri proizvodnji hitrih vlakov
Čiščenje železniških koles je ključen postopek med obdelavo in končnim pregledom pri proizvodnji hitrovoznih in težkoobremenjenih vlakov. Kolesa premera do 1320 mm in mase do 1000 kg zahtevajo napredne tehnologije čiščenja, da se pred dimenzionirnim pregledom odstranijo rezalna sredstva, zaščitna sredstva za obdelavo, oljne nečistoče in oznake postopkov ter po nedestruktivnem preskušanju magnetna praškasta sredstva. U-oblikovni sistemi za čiščenje z neprekinjenim prehodom omogočajo učinkovito vključitev v avtomatizirane proizvodne linije.
Tehnologija odstranjevanja nalepk pod visokim tlakom
Oznake na površini tečajne površine koles zahtevajo specializirano visokotlačno tehnologijo za učinkovito odstranitev brez poškodbe površine kolesa. Visokotlačno čiščenje pri tlaku 33 MPa z zajetjem celotne tečajne površine zagotavlja temeljito odstranitev oznak. Zvočno izolirane ohišja ohranjajo ravni hrupa na delovnem mestu pod 80 dB, kar izpolnjuje zahteve za zdravje na delovnem mestu ter hkrati zagotavlja potrebno čistilno moč za trdovratne lepilne snovi oznak.
Filtracijska tehnologija za čiščenje železniških koles
Učinkovita filtracija je bistvena za ohranjanje kakovosti čiščenja pri visokozmerni proizvodnji železniških koles. Štiristopenjski filtracijski sistemi z košarskimi filtri, papirnimi traknimi filtri (za odstranjevanje papirja oznak), vrečkastimi filtri in vgrajenimi vrečkastimi filtri zagotavljajo ohranjanje kakovosti čistilne tekočine. Magnetni ločevalniki na postopku po MPI učinkovito odstranijo magnetne delce iz čistilne tekočine, s čimer podaljšajo življenjsko dobo tekočine in zagotovijo dosledne rezultate čiščenja.
U-oblična konfiguracija s prehodom skozi napravo za integracijo v proizvodno linijo
Sistemi za čiščenje z U-oblikovnim prehodom omogočajo učinkovito integracijo v proizvodno linijo z avtomatiziranim nalaganjem/izpraznjanjem z iste strani. Ta konfiguracija je idealna za integracijo z roboti na mostu in zagotavlja odlično izkoriščenost talne površine. Navpično pozicioniranje koles na paleto zagotavlja stabilno rokovanje z velikimi, težkimi komponentami ter omogoča hitro menjavo med različnimi velikostmi in oblikami koles.
Tehnične specifikacije
| Specifikacija | Prva postaja | Druga postaja |
|---|---|---|
| Vrsta izdelka | Sistem za čiščenje z U-oblikovnim prehodom | Sistem za čiščenje z U-oblikovnim prehodom |
| Vloga | Predpregledno čiščenje (kontaminanti + nalepke) | Čiščenje po MPI |
| Delovni predmet | Železniška kolesa (860–1320 mm, ≤1000 kg) | Železniška kolesa (860–1320 mm, ≤1000 kg) |
| Tehnologija čiščenja | HP 33 MPa + LP 2,0 MPa + izpiranje + sušenje | LP 2,0 MPa + izpiranje + sušenje |
| Temperatura čiščenja | 40–60 °C | 40–60 °C |
| Čas cikla | ≤120 sekund na kos | ≤120 sekund na kos |
| Kapaciteta rezervoarja | 3700 L (1500 + 700 + 1500 L) | 2200 L (1500 + 700 L) |
| Moč ogrevanja | 90 kW (6 grelnikov × 15 kW) | 45 kW (3 grelniki × 15 kW) |
| Skupna moč | 185 KW | 102 kW |
| Stisnjen zrak | 8 Nm³/min | 8 Nm³/min |
| Poraba vode | 3 700 L | 2 200 L |
| Filtralni sistem | Štiristopenjski (40 mrežic / 20 μm / 10 μm + papirnata trakastega filtra) | Štiristopenjski (40 mrežic / 20 μm + papirnata trakastega filtra + magnetni ločevalnik) |
| Visokotlak nasos | Uraca EP-36-28-4D (37 kW, 60 L/min, največ 33 MPa) | — |
| Nizkotlačna črpalka | CNP CDLK32-140/14-2 (30 kW, 500 L/min, 2,0 MPa) | CNP CDLK32-140/14-2 (30 kW, 500 L/min, 2,0 MPa) |
| Krmilni sistem | Siemens S7-1200 PLC + TP1200 HMI | Siemens S7-1200 PLC + TP1200 HMI |
| Komunikacija | PROFINET, TCP/IP | PROFINET, TCP/IP |
| Raven bučnosti | < 80 dB (na razdalji 1 m) | < 80 dB (na razdalji 1 m) |
| Otpes | Glede na postavitev stranke | Glede na postavitev stranke |
