
 EN



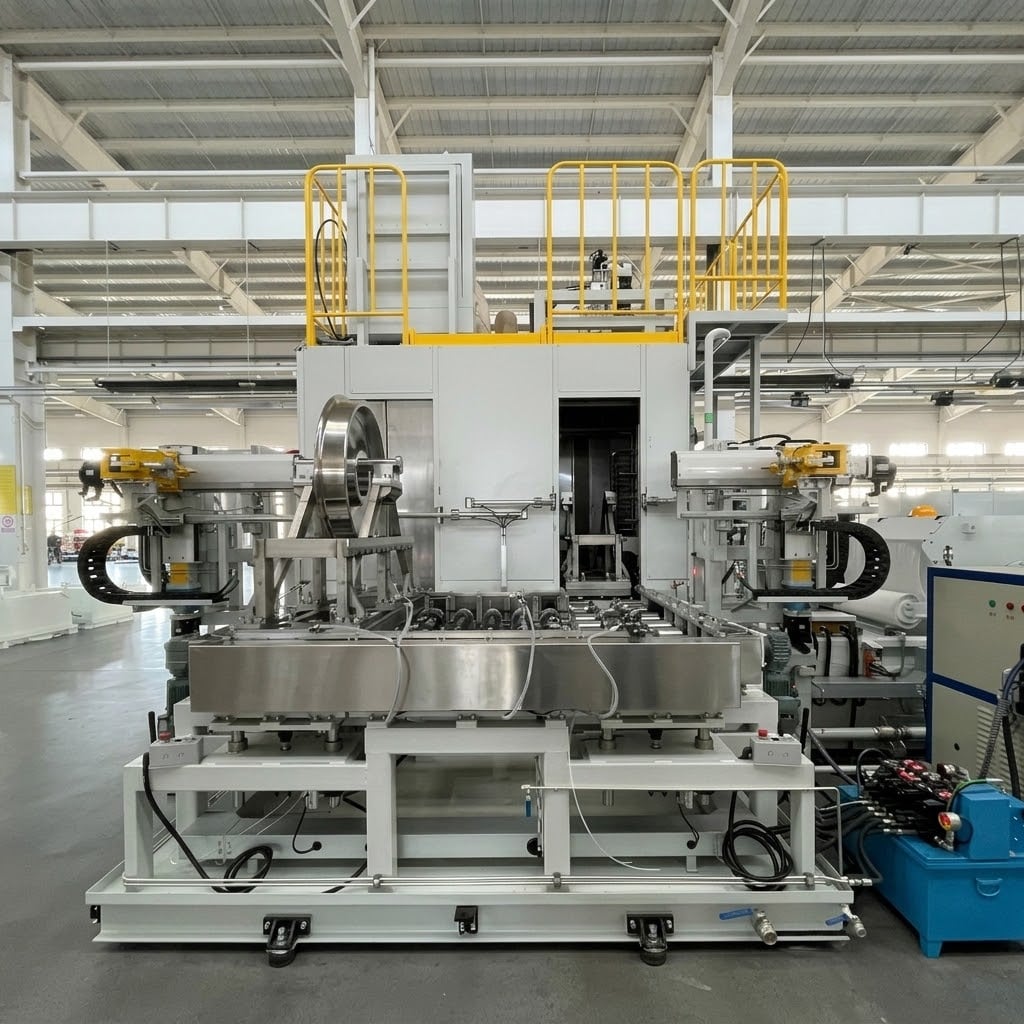
Čistící systém pro železniční kola typu U s průběžným způsobem dopravy pro výrobu vysokorychlostních a těžkotonážních vlaků
Přizpůsobené kompletní řešení pro významného výrobce železničních kol.
Použití: Čištění železničních kol pro výrobu vysokorychlostních a těžkotonážních vlaků – první výrobní krok a čištění po magnetopraškové zkoušce.
Obrobek: Železniční kola – průměr 860–1 320 mm, hmotnost ≤1 000 kg.
Čisticí proces: Odstraňování štítků vysokým tlakem (33 MPa) + čištění stříkáním nízkým tlakem (2,0 MPa) + oplachování stříkáním + sušení proudem vzduchu + sušení vzduchovým nožem.
Čistící tlak: Nízký tlak ≥2,0 MPa / vysoký tlak ≥33 MPa (pro odstraňování štítků) – přizpůsobitelné.
Teplota čištění: 40–60 °C (elektrické zahřívání) — přizpůsobitelné
Čas cyklu: ≤120 sekund na kus – přizpůsobitelné podle požadavků konkrétní výrobní linky.
Požadavky na čistotu: Zbytek vody ≤0,1 mg/kg; kovový zbytek ≤2 mg/kg (nebo průměrná hodnota čistoty dle měřiče ≥70 %) – přizpůsobitelné podle požadavků zákazníka.
Technologie sušení: Sušení proudem vzduchu + sušení vzduchovým nožem.
Filtrační systém: Čtyřstupňová filtrace (40 mesh / 20 μm / 10 μm) + papírový pásový filtr — přizpůsobitelné
Nakládání/vykládání: Automatické (rozhraní mostového robota) — přizpůsobitelné
Konfigurace systému: Dva čisticí systémy — první stanice (předkontrolní čištění) + druhá stanice (čištění po MPI)
POPIS
Čistící systém pro železniční kola typu U s průběžným způsobem dopravy
Průmyslový systém čištění železničních kol Big Bird je vyvinut pro účinné čištění železničních kol používaných ve výrobě vysokorychlostních železnic a těžkotonážních vozidel. Systém obsahuje dvě čistící stanice: první stanice umístěná na začátku inspekční linky odstraňuje chladicí kapaliny, ochranné technologické kapaliny, olejové nečistoty a technologické štítky; druhá stanice umístěná po magnetopraškové kontrole odstraňuje kapaliny pro magnetopraškovou kontrolu.
Zařízení je dodáváno jako kompletní řešení včetně návrhu, výroby, instalace a uvedení do provozu.
Aplikace na obrobky
Systém zpracovává následující součásti železničních kol:
| Parametr | Specifikace |
|---|---|
| Průměr kola (včetně patky) | 860–1 320 mm |
| Průměr běžné plochy | 800–1 260 mm |
| Celková tloušťka | 130–260 mm |
| Šířka ráfku | 120–150 mm |
| Délka osy | 140–230 mm |
| Průměr otvoru náboje | 150–230 mm |
| Maximální vzdálenost mezi okrajem kola a nábojem | ≤80 mm |
| Jednoduchá váha | ≤1 000 kg |
| Hlavní rozměry výrobků | kola Φ840, Φ860, Φ915, Φ920, Φ1260 |
| Tvary produktů | S-tvarová síť, vlnitá síť, šikmá síť, přímá síť, stupňovitá síť |
Všechny obrobky jsou železniční kola pro vysokorychlostní a těžké nákladní aplikace. Systém je navržen tak, aby zpracovával širokou škálu rozměrů a tvarů kol s ruční výměnou za dobu ≤10 minut.
Konfigurace čistícího zařízení se dvěma stanicemi
První čistící stanice (před inspekční linkou)
Tato stanice je umístěna na začátku inspekční linky a odstraňuje kontaminanty z povrchu kol, které se nahromadily během obrábění a skladování:
Obráběcí kapaliny a ochranné technologické kapaliny
Oleje a mastné kontaminanty
Prach a částice
Technologické štítky z povrchu pojezdové plochy
Stanice kombinuje odstraňování štítků vysokým tlakem (33 MPa) s čištěním nízkotlakým postřikem (2,0 MPa) pro komplexní čištění.
Druhá čistící stanice (po MPI)
Tato stanice je umístěna za magnetopraškovou kontrolou a odstraňuje kapaliny používané při magnetopraškové kontrole z povrchu kol po nedestruktivní zkoušce.
Obě stanice mají U-tvarovou průjezdnou konfiguraci se svislým umístěním kol na paletách.
Automatická výroba smíšeného modelu
Systém podporuje plně automatickou integraci do výroby s:
Automatické Nabíjení/Vykládání
První stanice: propojená s mostovým robotem č. 1 (upínací čelist pod úhlem)
Druhá stanice: propojená s mostovým robotem č. 4/č. 5 (přímá upínací čelist)
Svislé umístění kol na lokalizačních paletách
Automatická výměna modelu
Čas přeřazení ≤10 minut; postupy přeřazení jsou navrženy pro všechny varianty kol.
Integrace procesu
Plně automatický provoz řízený systémem PCS
Sledování materiálu a nahrávání výrobních dat
Bezpečné zámečkové spojení s mostovými robotickými systémy
Vícestupňový proces čištění – první stanice
Stupeň 1: Nahrávání
Gantrý robot umístí kolo svisle na centrovací paletu. Poháněný dopravník převede kolo i paletu do čistící komory. Technologický štítek je umístěn v horní části kola pomocí předskenování pro optimální odstranění vysokotlakou metodou.
Krok 2: Odstranění technologického štítku vysokotlakou metodou (33 MPa)
Vysokotlaké trysky umístěné nad kolem dodávají čistící tlak 33 MPa, čímž odstraňují technologické štítky z povrchu běhounu. Vysokotlaký systém je uzavřen ve zvukově izolované skříni, aby se hladina hluku udržela pod 80 dB.
Krok 3: Nízkotlaké postřikové čištění (2,0 MPa)
Postřikové trysky se pohybují po povrchu kola v kmitavém pohybu, čímž odstraňují řezné kapaliny, technologické ochranné kapaliny, olejové nečistoty a částice. Nízkotlaké čištění zajišťuje důkladné pokrytí při vysokém průtoku.
Krok 4: Postřikové oplachování
Kolo je oplachováno postřikem za účelem odstranění uvolněných nečistot a zbytků čistící kapaliny.
Krok 5: Vysušení proudem vzduchu
Tryskové trysky s vysokou rychlostí odstraňují zbytkovou vlhkost z povrchu kola a jeho vnitřních dutin.
Etapa 6: Sušení vzduchovými noži
Vzduchové nože zajišťují konečné sušení, aby bylo kolo úplně suché pro následnou rozměrovou kontrolu. Teplota výstupu je řízena na hodnotu ≤40 °C, aby bylo možné provést přesné rozměrové měření.
Víceetapový čisticí proces – druhá stanice
Stupeň 1: Nahrávání
Ganitový robot umístí kolo svisle na centrační paletu.
Etapa 2: Prázdná stanice (mezipaměť)
Kolo je na prázdné stanici dočasně umístěno, aby byl zajištěn hladký výrobní tok.
Etapa 3: Tryskové čištění (2,0 MPa)
Tryskové trysky se pohybují v kmitavém režimu po povrchu kola, aby odstranily kapaliny používané při magnetické práškové zkoušce ze všech povrchů.
Etapa 4: Vzduchové sušení
Tryzdní vzduchové trysky odstraňují z povrchu kola zbytkovou vlhkost.
Etapa 5: Sušení vzduchovým nožem
Vzduchové nože zajišťují konečné sušení, aby bylo kolo úplně suché pro následné operace.
Technologie odstraňování štítků vysokým tlakem
První čistící stanice je vybavena specializovanou technologií vysokého tlaku pro odstraňování štítků:
| Parametr | Specifikace |
|---|---|
| Tlak čištění | ≥33 MPa |
| Vys tlaková bilka | Uraca EP-36-28-4D, 60 L/min, 37 kW |
| Pokrytí tryskami | Úplné pokrytí povrchu běhounu |
| Ovládání hluku | Zvukově izolovaná skříň (<80 dB ve vzdálenosti 1 m) |
| Dodržované normy | GB/T 14976-2012, GB/T 12771-2019, GB/T 28708-2012, GB/T 10544-2022 |
Kontrola technické čistoty
U výroby železničních kol ovlivňuje čistota jak přesnost rozměrové kontroly, tak konečnou kvalitu výrobku.
Systém je navržen tak, aby splnil přísné požadavky na čistotu:
| Oblast požadavků | Specifikace |
|---|---|
| Vodnímu zbytku | ≤ 0,1 mg/kg (ověřeno rozdílem hmotnosti filtračního papíru) |
| Kovové zbytky | ≤ 2 mg/kg (2 l testovací kapaliny při tlaku 0,2 MPa, filtrační membrána s průměrem póru 5 μm) |
| Čistota povrchu | Průměrná hodnota měření čistoty ≥ 70 % (měření na pěti bodech) |
| Vizuální kontrola | Na povrchu kol nesmí být velké skvrny po vodě |
| Teplota výstupu z první stanice | <40 °C |
| Rozsah pH kapaliny (během jednoho výměnného cyklu) | 6.8–9.5 |
Pokročilá správa filtrace
Filtrační systém první stanice (čtyřstupňový)
| Typ filtra | Kapacita | Přesnost | Aplikace |
|---|---|---|---|
| Košíkový filtr | 300 L/min | síť 40 | Primární filtrace (3 jednotky) |
| Papírový pásový filtr | 600 l/min | — | Sekundární filtrace (1 jednotka, odstraňování etiket z papíru) |
| Filtrace pytlíků | 300 L/min | 20 μm | Terciární filtrace (2 aktivní + 1 záložní) |
| Filtrační vrecový filtr v řadě | 300 L/min | 10 μm | Kvartérní filtrace (1 aktivní + 1 záložní) |
Průtok filtrací:
Čistící nádrž: košík → návratové čerpadlo → papírový pásový filtr → primární nádrž → filtrační čerpadlo → linkový taškový filtr → zvyšovací čerpadlo → sekundární nádrž → taškový filtr → vysokotlaké čerpadlo
Oplachovací nádrž: košík → oplachovací nádrž → oplachovací čerpadlo → linkový taškový filtr
Systém filtrace na druhé stanici (s magnetickým separátorem)
| Typ filtra | Kapacita | Přesnost | Aplikace |
|---|---|---|---|
| Košíkový filtr | 300 L/min | síť 40 | Primární filtrace (3 jednotky) |
| Papírový pásový filtr | 500 L/min | — | Sekundární filtrace (1 jednotka) |
| Taštičkový filtr (s magnetickými tyčemi) | 300 L/min | 20 μm | Terciární filtrace (1 aktivní + 2 záložní) |
| Magnetický separátor | 200 L/min | — | Kvartérní filtrace (1 jednotka, odstraňování magnetických částic) |
Průtok filtrací:
Čistící nádrž: košík → návratové čerpadlo → papírový pásový filtr → primární nádrž → filtrační čerpadlo → sekundární nádrž → taštičkový filtr
Inteligentní integrace výroby
Systém splňuje požadavky Industry 4.0 díky komplexnímu propojení dat:
Komunikace PCS/MES
Komunikační protokol PROFINET
Výměna dat přes TCP/IP s systémem PCS
Přenos výrobních dat, stavu zařízení a kvalitních dat
Získávání dat pomocí OPC UA
Integrace hardwaru
Harting 24pinové konektory pro bezpečnostní signály (3 sady)
PN/PN propojovací moduly pro komunikaci přes PROFINET
Bezpečnostní závazek nouzového zastavení s robotickými systémy typu gantry
Operátorské rozhraní
Dotyková obrazovka Siemens TP1200 HMI
Ovládání zařízení, nastavení parametrů a analýza grafů
Sledování informací o obrobku a jejich nahrání
Diagnostika poruch a zobrazení poplachů
Případ aplikace
| Parametr | První stanice | Druhá stanice |
|---|---|---|
| Projekt | Hlavní výrobce železničních kol — čistící systém typu U s průběžným zaváděním (2 kusy) | |
| Obrobek | Železniční kola — průměr 860–1 320 mm, hmotnost do 1 000 kg | |
| Čas cyklu | do 120 sekund/kus | do 120 sekund/kus |
| Technologie čištění | Vysokotlaké čištění 33 MPa + nízkotlaké čištění 2,0 MPa + oplach + sušení | Nízkotlaké čištění 2,0 MPa + oplach + sušení |
| Teplota čištění | 40–60 °C | 40–60 °C |
| Celkový výkon | 185 kW (topné těleso 90 kW) | 102 kW (topné těleso 45 kW) |
| Kapacita nádrže | 3 700 l | 2 200 l |
| Stlačený vzduch | 8 Nm³/min | 8 Nm³/min |
Komplexní řešení pro čištění
Big Bird Industrial poskytuje komplexní inženýrská řešení, mezi něž patří:
Vývoj procesu
Analýza součástí pro železniční kola
Návrh procesu čištění pro integraci do linky pro kontrolu
Hodnocení požadavků na čistotu
Integrace zařízení
U-tvarové systémy pro průběžné čištění
Technologie odstraňování štítků vysokým tlakem (33 MPa)
Systémy pro čištění nízkotlakým postřikem
Vícestupňové řízení filtrace
Systémy pro manipulaci s dopravníky a paletami
Chytré výrobní připojení
Rozhraní PCS/MES
Získávání výrobních dat
Sledování materiálu a jeho stopovatelnost
Proč si vybrat Big Bird Industrial
Zkušenosti s čištěním železničních kol
Big Bird Industrial se specializuje na přesné řešení pro čištění součástí pro výrobu železničních vozidel a má ověřené zkušenosti s čištěním kol pro vysokorychlostní a těžkotonážní železniční aplikace, přičemž zpracovává součásti o průměru až 1 320 mm a hmotnosti až 1 000 kg.
U-tvarová technologie pro průběžné čištění
U-tvarová konfigurace umožňuje efektivní využití podlahové plochy s automatickým naložením a vyložením ze stejné strany. Svislé umístění kol a doprava na paletách zajišťují stabilní manipulaci s velkými a těžkými součástmi.
Odstraňování štítků za vysokého tlaku (33 MPa)
Systém je vybaven specializovanou technologií vysokého tlaku (33 MPa) pro účinné odstraňování technologických štítků z povrchu běžné části kola. Zvukově izolovaná skříň zajistí hladinu hluku pod 80 dB ve vzdálenosti 1 metr.
Řešení se dvěma pracovišti
Projekt poskytuje dvě kompletní čisticí soustavy jako řešení „klíč v ruce“, které pokrývají jak předkontrolní čištění (kontaminanty + štítky), tak čištění po MPI (odstranění magnetických částic) v rámci jednoho rozsahu projektu.
Inženýrská schopnost na úrovni systému
Společnost poskytuje kompletní řešení od vývoje čisticího procesu až po integraci do výroby, včetně čištění za vysokého tlaku, správy filtrací, integrace s PCS/MES a rozhraní s portálovými roboty.
Přizpůsobené nestandardní inženýrské řešení
Každá součást i každá výrobní linka má své specifické požadavky. Big Bird Industrial poskytuje přizpůsobená inženýrská řešení na základě:
Analýza struktury a materiálu komponentů
Vývoj procesu čištění
Návrh přizpůsobeného uchycení a automatizace
Integrace uspořádání výrobního závodu a výrobního toku
Často kladené otázky
Jaké komponenty tento čisticí systém zpracovává?
Tento systém je navržen pro železniční kola používaná ve výrobě vysokorychlostních a těžkotonážních vlaků – průměry 860–1 320 mm, hmotnosti až 1 000 kg.
Co zahrnuje konfigurace se dvěma stanicemi?
Systém zahrnuje dvě čistící stanice: Stanici 1 umístěnou na začátku inspekční linky (odstraňuje řezné kapaliny, ochranné technologické kapaliny, oleje a štítky); Stanici 2 umístěnou za magnetopraškovou kontrolou (odstraňuje magnetopraškové kapaliny).
Jaký čistící tlak je k dispozici?
Čištění nízkotlakovým postřikem při tlaku 2,0 MPa pro obecné čištění. Stanice 1 dále nabízí odstraňování štítků vysokotlakovým postřikem při tlaku 33 MPa pro odstranění technologických štítků z povrchu pojezdové plochy.
Jaké kontaminanty lze odstranit?
Systém odstraňuje z povrchu kol řezné kapaliny, ochranné technologické kapaliny, olejové a mastné kontaminanty, prach, technologické štítky a kapaliny pro magnetopraškovou kontrolu.
Jaké úrovně čistoty lze dosáhnout?
Zbytek vody ≤0,1 mg/kg; kovový zbytek ≤2 mg/kg (nebo čistota měřená čistoměrem ≥70 %); žádné velké vodní skvrny; teplota na výstupu ze Stanice 1 <40 °C.
Podporuje integraci do automatizované výroby?
Ano. Systém komunikuje s mostovými roboty pro automatické naložení/vyložení a s PCS/MES systémy pro sledování výrobních dat a stopovatelnost materiálů.
Jaká je typická doba cyklu?
Systém zajišťuje dobu zpracování ≤120 sekund na kus, což podporuje vysokorozsahovou výrobu železničních kol.
Čištění železničních kol při výrobě vysokorychlostních železnic
Čištění železničních kol je kritickým procesem mezi obráběním a konečnou kontrolou výroby vysokorychlostních a těžkotonážních kolejových vozidel. Kola o průměru až 1 320 mm a hmotnosti až 1 000 kg vyžadují pokročilé čistící technologie k odstranění řezných kapalin, ochranných kapalin pro výrobní procesy, olejových nečistot a výrobních štítků před rozměrovou kontrolou a magnetických částicových kapalin po nedestruktivním zkoušení. U-způsobem uspořádané průchozí čistící systémy umožňují efektivní začlenění do automatizovaných výrobních linek.
Technologie odstraňování štítků vysokým tlakem
Odstraňování procesních štítků z povrchu běžné plochy kola vyžaduje specializovanou technologii vysokotlakého čištění, která umožňuje účinné odstranění bez poškození povrchu kola. Vysokotlaké čištění za tlaku 33 MPa s plným pokrytím běžné plochy kola zajišťuje důkladné odstranění štítků. Zvukově izolované uzavřené boxy udržují hladinu hluku na pracovišti pod úrovní 80 dB, čímž splňují požadavky na ochranu zdraví při práci a zároveň poskytují potřebný čistící výkon pro odstranění tvrdohlavých lepidlových zbytků ze štítků.
Filtration Technology for Railway Wheel Cleaning
Účinná filtrace je nezbytná pro udržení kvality čištění při výrobě železničních kol vysokým výkonem. Čtyřstupňové filtrační systémy s košíkovými filtry, papírovými pásovými filtry (pro odstranění papíru ze štítků), pytlíkovými filtry a řadovými pytlíkovými filtry zajistí udržení kvality čistící kapaliny. Magnetické separátory v po-MPI stanicích účinně odstraňují magnetické částice z čistící kapaliny, čímž prodlužují životnost kapaliny a zajišťují konzistentní výsledky čištění.
U-Type Through-Feed Configuration for Production Line Integration
U-typové čistící systémy s průběžným zaváděním umožňují efektivní integraci do výrobní linky s automatickým nákladem a vykladem ze stejné strany. Tato konfigurace je ideální pro integraci s robotickými systémy typu mostový jeřáb a poskytuje vynikající využití plochy podlahy. Svislé umístění kol na paletách zajišťuje stabilní manipulaci s velkými a těžkými součástmi a zároveň umožňuje rychlou výměnu mezi různými rozměry a tvary kol.
Technické specifikace
| Specifikace | První stanice | Druhá stanice |
|---|---|---|
| Typ produktu | U-typový čistící systém s průběžným zaváděním | U-typový čistící systém s průběžným zaváděním |
| Aplikace | Čištění před kontrolou (kontaminanty + štítky) | Čištění po MPI |
| Obrobek | Kola pro železnici (860–1 320 mm, ≤1 000 kg) | Kola pro železnici (860–1 320 mm, ≤1 000 kg) |
| Technologie čištění | Vysokotlaké čištění 33 MPa + nízkotlaké čištění 2,0 MPa + oplach + sušení | Nízkotlaké čištění 2,0 MPa + oplach + sušení |
| Teplota čištění | 40–60 °C | 40–60 °C |
| Čas cyklu | do 120 sekund/kus | do 120 sekund/kus |
| Kapacita nádrže | 3 700 L (1 500 + 700 + 1 500 L) | 2 200 L (1 500 + 700 L) |
| Topný výkon | 90 kW (6 topných těles × 15 kW) | 45 kW (3 topná tělesa × 15 kW) |
| Celkový výkon | 185 kW | 102 kW |
| Stlačený vzduch | 8 Nm³/min | 8 Nm³/min |
| Spotřeba vody | 3 700 l | 2 200 l |
| Filtracní systém | Čtyřstupňový (40 mesh / 20 μm / 10 μm + papírový filtr) | Čtyřstupňový (40 mesh / 20 μm + papírový pás + magnetický separátor) |
| Vys tlaková bilka | Uraca EP-36-28-4D (37 kW, 60 L/min, MAX 33 MPa) | — |
| Nízkotlaké čerpadlo | CNP CDLK32-140/14-2 (30 kW, 500 L/min, 2,0 MPa) | CNP CDLK32-140/14-2 (30 kW, 500 L/min, 2,0 MPa) |
| Řídící systém | Siemens S7-1200 PLC + TP1200 HMI | Siemens S7-1200 PLC + TP1200 HMI |
| Komunikace | PROFINET, TCP/IP | PROFINET, TCP/IP |
| Hladina hluku | < 80 dB (ve vzdálenosti 1 m) | < 80 dB (ve vzdálenosti 1 m) |
| Stopa | Podle rozvržení zákazníka | Podle rozvržení zákazníka |
