
 EN



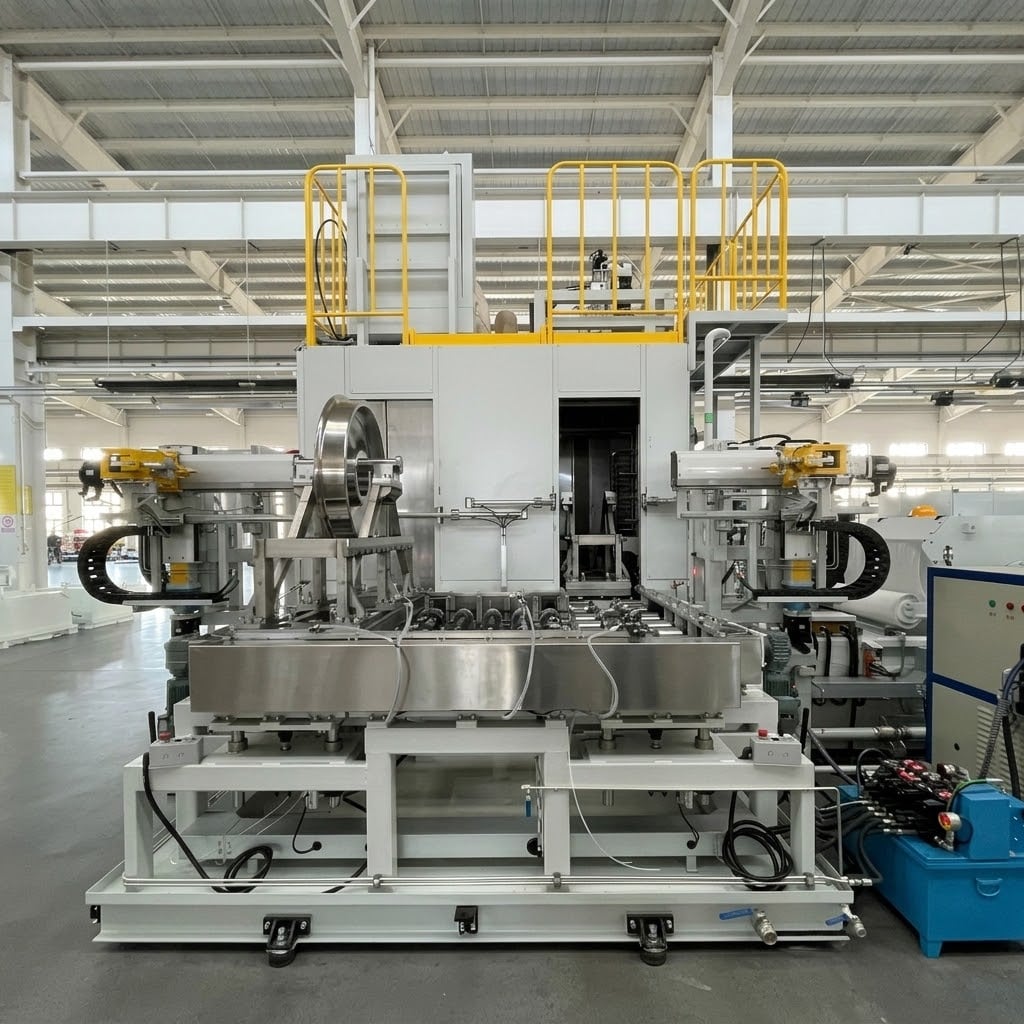
Système de nettoyage à alimentation continue en forme de U pour roues ferroviaires, destiné à la fabrication de trains à grande vitesse et au transport lourd
Solution clé en main personnalisée pour un important fabricant de roues ferroviaires
Application : Nettoyage des roues ferroviaires pour la fabrication de trains à grande vitesse et de trains lourds — Procédure en première ligne et après inspection par particules magnétiques
Pièce : Roues ferroviaires — Diamètre de 860 à 1 320 mm, masse ≤ 1 000 kg
Procédé de nettoyage : Désencollage haute pression (33 MPa) + nettoyage par pulvérisation basse pression (2,0 MPa) + rinçage par pulvérisation + séchage par soufflage + séchage par couteau à air
Pression de nettoyage : Basse pression ≥ 2,0 MPa / Haute pression ≥ 33 MPa (désencollage) — personnalisable
Température de nettoyage : 40–60 °C (chauffage électrique) — personnalisable
Temps de cycle : ≤ 120 secondes par pièce — personnalisable selon les exigences de la ligne de production
Exigence de propreté : Résidus d’eau ≤ 0,1 mg/kg ; résidus métalliques ≤ 2 mg/kg (ou indice de propreté moyen ≥ 70 %) — personnalisable selon les exigences du client
Technologie de séchage : Séchage par soufflage + séchage par couteau à air
Système de Filtration: Filtration en quatre étapes (tamis de 40 mailles / 20 μm / 10 μm) + filtre à bande papier — personnalisable
Chargement/Déchargement : Automatique (interface robot porteuse) — personnalisable
Configuration du système : Deux systèmes de nettoyage — première station (nettoyage pré-inspection) + deuxième station (nettoyage post-IPM)
DESCRIPTION
Système de nettoyage à alimentation continue en forme de U pour roues ferroviaires
Le système industriel de nettoyage des roues ferroviaires Big Bird est conçu pour le nettoyage hautement efficace des roues ferroviaires utilisées dans la fabrication de trains à grande vitesse et de wagons lourds. Le système comprend deux postes de nettoyage : le premier, situé au début de la ligne d’inspection, élimine les fluides de coupe, les fluides de protection en cours de fabrication, les contaminants huileux et les étiquettes de processus ; le second, situé après l’essai par particules magnétiques, élimine les fluides utilisés lors de cet essai.
L’équipement est fourni sous forme de solution clé en main, incluant conception, fabrication, installation et mise en service.
Applications sur pièces
Le système accepte les composants de roues ferroviaires :
| Paramètre | Spécification |
|---|---|
| Diamètre de la roue (y compris le bourrelet) | 860–1 320 mm |
| Diamètre de la bande de roulement | 800–1 260 mm |
| Épaisseur totale | 130–260 mm |
| Largeur de la jante | 120–150 mm |
| Longueur de l'essieu | 140–230 mm |
| Diamètre intérieur de la jante | 150 à 230 mm |
| Distance maximale entre la jante et le moyeu | ≤ 80 mm |
| Poids unitaire | ≤ 1 000 kg |
| Principales dimensions des produits | roues de diamètre Φ840, Φ860, Φ915, Φ920, Φ1260 |
| Formes des produits | Ame en S, ame ondulée, ame inclinée, ame droite, ame à gradins |
Toutes les pièces sont des roues ferroviaires destinées aux applications à grande vitesse et au transport lourd. Le système est conçu pour traiter une large gamme de dimensions et de formes de roues, avec un changement manuel nécessitant ≤ 10 minutes.
Configuration de nettoyage à deux postes
Premier poste de nettoyage (ligne de pré-inspection)
Située au premier poste de la ligne d’inspection, cette station élimine les contaminants présents sur les surfaces des jantes après l’usinage et le stockage :
Fluides de coupe et fluides de protection de procédé
Contaminants huileux et graisseux
Poussière et particules
Étiquettes de procédé présentes sur les surfaces de bande de roulement
Cette station associe un décolletage haute pression (33 MPa) à un nettoyage par pulvérisation basse pression (2,0 MPa) afin d’assurer un nettoyage complet.
Deuxième poste de nettoyage (après MPI)
Située après l’essai par magnétoscopie, cette station élimine les fluides utilisés lors de cet essai non destructif sur les surfaces des jantes.
Les deux postes adoptent une configuration de passage en forme de U avec un positionnement vertical des jantes sur des palettes.
Production automatique mixte
Le système permet une intégration entièrement automatique dans la production, notamment avec :
Chargement/Déchargement automatique
Premier poste : raccordé au robot portique n° 1 (pince inclinée)
Deuxième poste : Interface avec le robot portique n° 4 / n° 5 (pince droite)
Positionnement vertical de la roue sur les palettes de positionnement
Changement automatique de modèle
Temps de changement ≤ 10 minutes, avec des procédures de changement conçues pour toutes les variantes de roues.
Intégration des procédés
Fonctionnement entièrement automatique, piloté par le système PCS
Suivi des matières premières et transfert des données de production
Verrouillage de sécurité interfacé avec les systèmes de robots portiques
Procédure de nettoyage en plusieurs étapes — Premier poste
Étape 1 : Chargement
Le robot portique place la roue verticalement sur la palette de positionnement. Le convoyeur à entraînement moteur déplace la roue et la palette vers la chambre de nettoyage. L’étiquette de processus est positionnée dans la zone supérieure de la roue à l’aide d’un pré-numérisage afin d’optimiser l’élimination sous haute pression.
Étape 2 : Élimination de l’étiquette sous haute pression (33 MPa)
Des buses haute pression positionnées au-dessus de la roue délivrent un nettoyage à 33 MPa pour éliminer les étiquettes de processus de la surface de la bande de roulement. Le système haute pression est intégré dans une enceinte insonorisée afin de maintenir le niveau sonore en dessous de 80 dB.
Étape 3 : Nettoyage par pulvérisation à basse pression (2,0 MPa)
Les buses de pulvérisation oscillent sur la surface de la roue afin d’éliminer les fluides de coupe, les fluides de protection en cours de fabrication, les contaminants huileux et les particules. Le nettoyage à basse pression garantit une couverture complète avec un débit élevé.
Étape 4 : Rinçage par pulvérisation
La roue subit un rinçage par pulvérisation afin d’éliminer les contaminants désagrégés ainsi que les résidus du fluide de nettoyage.
Étape 5 : Séchage par soufflage
Des buses d’air à haute vitesse éliminent l’humidité résiduelle de la surface de la roue et des cavités internes.
Étape 6 : Séchage par couteau à air
Les couteaux à air assurent le séchage final afin de garantir que la roue est parfaitement sèche avant l’inspection dimensionnelle suivante. La température en sortie est régulée à ≤ 40 °C pour assurer une mesure dimensionnelle précise.
Procédure de nettoyage multi-étapes — Deuxième poste
Étape 1 : Chargement
Le robot à portique place la roue verticalement sur la palette de positionnement.
Étape 2 : Poste vide (tampon)
La roue est positionnée au poste vide afin d’assurer un flux de production fluide.
Étape 3 : Nettoyage par pulvérisation (2,0 MPa)
Les buses de pulvérisation oscillent sur la surface de la roue pour éliminer les fluides d’essai par particules magnétiques de toutes les surfaces.
Étape 4 : Séchage par soufflage
Des buses d’air à haute vitesse éliminent l’humidité résiduelle de la surface de la roue.
Étape 5 : Séchage par couteau à air
Les couteaux à air assurent le séchage final afin que la roue soit parfaitement sèche pour les opérations suivantes.
Technologie haute pression de retrait d’étiquettes
Le premier poste de nettoyage intègre une technologie spécialisée haute pression pour le retrait d’étiquettes :
| Paramètre | Spécification |
|---|---|
| Pression de nettoyage | ≥ 33 MPa |
| Pompe haute pression | Uraca EP-36-28-4D, 60 L/min, 37 kW |
| Couverture de la buse | Couverture complète de la surface de la bande de roulement |
| Contrôle du bruit | Enceinte insonorisée (< 80 dB à 1 mètre) |
| Normes de conformité | GB/T 14976-2012, GB/T 12771-2019, GB/T 28708-2012, GB/T 10544-2022 |
Contrôle de propreté technique
Dans la fabrication des roues ferroviaires, la propreté influence à la fois la précision des contrôles dimensionnels et la qualité finale du produit.
Le système est conçu pour répondre aux exigences strictes de propreté :
| Zone des exigences | Spécification |
|---|---|
| Résidus d'eau | ≤ 0,1 mg/kg (vérifié par différence de masse du papier essuie-tout) |
| Résidus métalliques | ≤ 2 mg/kg (2 L de fluide d’essai à 0,2 MPa, membrane filtrante de 5 μm) |
| Propreté de surface | Indicateur de propreté ≥ 70 % en moyenne (mesure sur 5 points) |
| Inspection visuelle | Absence de taches d’eau importantes sur les surfaces des roues |
| Température de sortie de la première station | <40 °C |
| Plage de pH du fluide (dans le cycle de remplacement) | 6.8–9.5 |
Gestion avancée de la filtration
Système de filtration de la première station (quatre étages)
| Type de filtre | Capacité | Précision | Application |
|---|---|---|---|
| Filtre à panier | 300 L/min | 40 mailles | Filtration primaire (3 unités) |
| Filtre à bande en papier | 600 L/min | — | Filtration secondaire (1 unité, avec retrait de l’étiquette en papier) |
| Filtre à sacs | 300 L/min | 20 μm | Filtration tertiaire (2 unités actives + 1 unité de secours) |
| Filtre à sac en ligne | 300 L/min | 10 μm | Filtration quaternaire (1 unité active + 1 unité de secours) |
Débit de filtration :
Réservoir de nettoyage : panier → pompe de retour → filtre à bande en papier → réservoir primaire → pompe de filtration → filtre à sac en ligne → pompe de surpression → réservoir secondaire → filtre à sac → pompe haute pression
Réservoir de rinçage : panier → réservoir de rinçage → pompe de rinçage → filtre à sac en ligne
Système de filtration de la deuxième station (avec séparateur magnétique)
| Type de filtre | Capacité | Précision | Application |
|---|---|---|---|
| Filtre à panier | 300 L/min | 40 mailles | Filtration primaire (3 unités) |
| Filtre à bande en papier | 500 L/min | — | Filtration secondaire (1 unité) |
| Filtre à sac (avec tiges magnétiques) | 300 L/min | 20 μm | Filtration tertiaire (1 unité active + 2 unités de secours) |
| Séparateur magnétique | 200 L/min | — | Filtration quaternaire (1 unité, élimination des particules magnétiques) |
Débit de filtration :
Réservoir de nettoyage : panier → pompe de retour → filtre à bande en papier → réservoir primaire → pompe de filtration → réservoir secondaire → filtre à sac
Intégration de la Fabrication Intelligente
Le système répond aux exigences de l’industrie 4.0 grâce à une connectivité de données complète :
Communication PCS/MES
Protocole de communication PROFINET
Échange de données TCP/IP avec le système PCS
Transmission des données de production, de l’état des équipements et des données qualité
Acquisition de données OPC UA
Intégration matérielle
Connecteurs Harting à 24 broches pour signaux de sécurité (3 jeux)
Coupleurs PN/PN pour la communication PROFINET
Verrouillage d’arrêt d’urgence avec les systèmes de robots à portique
Interface Opérateur
Écran tactile Siemens TP1200 HMI
Commande des équipements, réglage des paramètres et analyse graphique
Suivi et téléchargement des informations sur la pièce à usiner
Diagnostic des pannes et affichage des alarmes
CAS D'APPLICATION
| Paramètre | Première station | Deuxième station |
|---|---|---|
| Projet | Principal fabricant de roues ferroviaires — Système de nettoyage à alimentation continue en configuration en U (2 unités) | |
| Pièce à usiner | Roues ferroviaires — Φ860–1 320 mm, ≤1 000 kg | |
| Temps de cycle | ≤120 secondes/pièce | ≤120 secondes/pièce |
| Technologies de nettoyage | HP 33 MPa + BP 2,0 MPa + rinçage + séchage | BP 2,0 MPa + rinçage + séchage |
| Température de nettoyage | 40–60°C | 40–60°C |
| Puissance totale | 185 kW (chauffage 90 kW) | 102 kW (chauffage 45 kW) |
| Capacité du réservoir | 3 700 L | 2 200 L |
| Air comprimé | 8 Nm³/min | 8 Nm³/min |
Solution complète de nettoyage
Big Bird Industrial fournit des solutions d’ingénierie complètes, notamment :
Développement du processus
Analyse des composants pour roues ferroviaires
Conception du procédé de nettoyage pour intégration à la ligne d’inspection
Évaluation des exigences de propreté
Intégration des équipements
Systèmes de nettoyage à alimentation continue en configuration en U
Technologie de retrait d’étiquettes à haute pression (33 MPa)
Systèmes de nettoyage par pulvérisation à basse pression
Gestion de la filtration en plusieurs étapes
Systèmes de manutention de convoyeurs et de palettes
Connexion à la fabrication intelligente
Interface PCS/MES
Acquisition de données de production
Suivi et traçabilité des matériaux
Pourquoi choisir Big Bird Industrial
Expérience de nettoyage des roues ferroviaires
Big Bird Industrial se spécialise dans les solutions de nettoyage de précision pour la fabrication de composants ferroviaires, avec une expérience éprouvée dans le nettoyage des roues destinées au train à grande vitesse et aux applications lourdes, pour des pièces allant jusqu’à 1 320 mm de diamètre et 1 000 kg de masse.
Technologie de passage en boucle (U-type)
La configuration en forme de U permet une utilisation efficace de l’espace au sol, avec chargement/déchargement automatisés du même côté. Le positionnement vertical des roues et le convoyage sur palettes garantissent une manipulation stable des composants volumineux et lourds.
Désignation des étiquettes sous haute pression (33 MPa)
Le système intègre une technologie spécialisée sous haute pression (33 MPa) permettant d’éliminer efficacement les étiquettes de processus des surfaces de bande de roulement. L’enceinte insonorisée maintient le niveau sonore à moins de 80 dB à 1 mètre.
Solution clé en main à deux postes
Le projet fournit deux systèmes de nettoyage complets en tant que solution clé en main, couvrant à la fois le nettoyage pré-inspection (contaminants et étiquettes) et le nettoyage post-essai MPI (élimination des particules magnétiques) dans une seule portée de projet.
Capacité d’ingénierie au niveau système
L'entreprise fournit des solutions complètes, du développement du procédé de nettoyage jusqu’à l’intégration en production, y compris le nettoyage haute pression, la gestion des filtres, l’intégration aux systèmes PCS/MES et l’interface avec les robots à portique.
Ingénierie sur mesure non standard
Chaque composant et chaque ligne de production présente des exigences spécifiques. Big Bird Industrial propose des solutions d’ingénierie sur mesure fondées sur :
L’analyse de la structure et du matériau du composant
Développement du procédé de nettoyage
La conception sur mesure de dispositifs de fixation et d’automatisation
L’intégration dans l’aménagement de l’usine et le flux de production
FAQ
Quels composants ce système de nettoyage traite-t-il ?
Ce système est conçu pour les roues ferroviaires utilisées dans la fabrication de trains à grande vitesse et de trains à forte charge — diamètres de 860 à 1 320 mm, poids allant jusqu’à 1 000 kg.
Que comprend la configuration à deux postes ?
Le système comprend deux postes de nettoyage : le poste 1, situé au premier processus de la ligne d’inspection (élimine les fluides de coupe, les fluides de protection de procédé, l’huile et les étiquettes) ; le poste 2, situé après l’essai par particules magnétiques (élimine les fluides pour essais par particules magnétiques).
Quelle pression de nettoyage est disponible ?
Nettoyage par pulvérisation à basse pression à 2,0 MPa pour le nettoyage général. La station 1 intègre également un décollement des étiquettes à haute pression à 33 MPa afin d’éliminer les étiquettes de processus des surfaces de bande de roulement.
Quels contaminants peuvent être éliminés ?
Le système élimine les fluides de coupe, les fluides de protection de processus, les contaminants huileux/graisseux, la poussière, les étiquettes de processus et les fluides d’essai par particules magnétiques des surfaces des roues.
Quels niveaux de propreté peuvent être atteints ?
Résidu d’eau ≤ 0,1 mg/kg ; résidu métallique ≤ 2 mg/kg (ou indice de propreté ≥ 70 %) ; absence de grosses taches d’eau ; température en sortie de la station 1 < 40 °C.
Prend-il en charge l’intégration à une production automatisée ?
Oui. Le système s’interface avec des robots à portique pour le chargement/déchargement automatique, ainsi qu’avec les systèmes PCS/MES pour le suivi des données de production et la traçabilité des matériaux.
Quel est le temps de cycle typique ?
Le système assure un cycle ≤ 120 secondes par pièce, ce qui permet de soutenir une production ferroviaire de roues à haut volume.
Nettoyage des roues ferroviaires dans la fabrication de trains à grande vitesse
Le nettoyage des roues ferroviaires est un processus critique entre l’usinage et l’inspection finale dans la fabrication de trains à grande vitesse et de wagons à forte charge. Des roues pouvant atteindre 1 320 mm de diamètre et 1 000 kg de masse nécessitent des technologies de nettoyage avancées afin d’éliminer les fluides de coupe, les fluides de protection en cours de fabrication, les contaminants huileux et les étiquettes de processus avant l’inspection dimensionnelle, ainsi que les fluides pour essais par particules magnétiques après les contrôles non destructifs. Les systèmes de nettoyage à passage continu en configuration en U permettent une intégration efficace dans les lignes de production automatisées.
Technologie haute pression de retrait d’étiquettes
Les étiquettes de processus apposées sur les surfaces de bande de roulement des roues exigent une technologie haute pression spécialisée pour être retirées efficacement sans endommager la surface de la roue. Un nettoyage haute pression à 33 MPa, couvrant intégralement la surface de la bande de roulement, garantit l’élimination complète des étiquettes. Des enceintes insonorisées maintiennent le niveau sonore sur le lieu de travail en dessous de 80 dB, répondant ainsi aux exigences en matière de santé au travail tout en fournissant la puissance de nettoyage nécessaire pour décoller les adhésifs tenaces des étiquettes.
Technologie de filtration pour le nettoyage des roues ferroviaires
Une filtration efficace est essentielle pour maintenir la qualité du nettoyage dans la fabrication à haut volume de roues ferroviaires. Des systèmes de filtration en quatre étapes — comprenant des filtres à panier, des filtres à bande en papier (pour l’élimination des étiquettes en papier), des filtres à sac et des filtres à sac en ligne — garantissent le maintien de la qualité du fluide de nettoyage. Des séparateurs magnétiques installés en aval de la station MPI éliminent efficacement les particules magnétiques du fluide de nettoyage, ce qui prolonge sa durée de vie et assure des résultats de nettoyage constants.
Configuration à alimentation traversante en U pour l’intégration en ligne de production
Les systèmes de nettoyage à alimentation traversante en U permettent une intégration efficace en ligne de production, avec chargement et déchargement automatisés depuis le même côté. Cette configuration convient parfaitement à l’intégration avec des systèmes de robots à portique et offre une excellente utilisation de l’espace au sol. Le positionnement vertical des roues sur les palettes assure une manipulation stable des composants volumineux et lourds, tout en permettant un changement rapide entre différentes tailles et formes de roues.
Spécifications techniques
| Spécification | Première station | Deuxième station |
|---|---|---|
| Type de produit | Système de nettoyage à alimentation traversante en U | Système de nettoyage à alimentation traversante en U |
| Application | Nettoyage pré-inspection (contaminants et étiquettes) | Nettoyage post-contrôle MPI |
| Pièce à usiner | Roues ferroviaires (860 à 1 320 mm, ≤ 1 000 kg) | Roues ferroviaires (860 à 1 320 mm, ≤ 1 000 kg) |
| Technologie de nettoyage | HP 33 MPa + BP 2,0 MPa + rinçage + séchage | BP 2,0 MPa + rinçage + séchage |
| Température de nettoyage | 40–60°C | 40–60°C |
| Temps de cycle | ≤120 secondes/pièce | ≤120 secondes/pièce |
| Capacité du réservoir | 3 700 L (1 500 + 700 + 1 500 L) | 2 200 L (1 500 + 700 L) |
| Puissance de chauffage | 90 kW (6 chauffages × 15 kW) | 45 kW (3 chauffages × 15 kW) |
| Puissance totale | 185 kW | 102 kW |
| Air comprimé | 8 Nm³/min | 8 Nm³/min |
| Consommation d'eau | 3 700 L | 2 200 L |
| Système de filtration | Quatre étapes (tamis de 40 mailles / 20 μm / 10 μm + bande en papier) | Quatre étapes (tamis de 40 mailles / 20 μm + bande en papier + séparateur magnétique) |
| Pompe haute pression | Uraca EP-36-28-4D (37 kW, 60 L/min, MAX 33 MPa) | — |
| Pompe à basse pression | CNP CDLK32-140/14-2 (30 kW, 500 L/min, 2,0 MPa) | CNP CDLK32-140/14-2 (30 kW, 500 L/min, 2,0 MPa) |
| Système de contrôle | API Siemens S7-1200 + IHM TP1200 | API Siemens S7-1200 + IHM TP1200 |
| Communication | PROFINET, TCP/IP | PROFINET, TCP/IP |
| Niveau sonore | < 80 dB (à 1 mètre) | < 80 dB (à 1 mètre) |
| Empreinte | Selon la disposition définie par le client | Selon la disposition définie par le client |
