
 EN



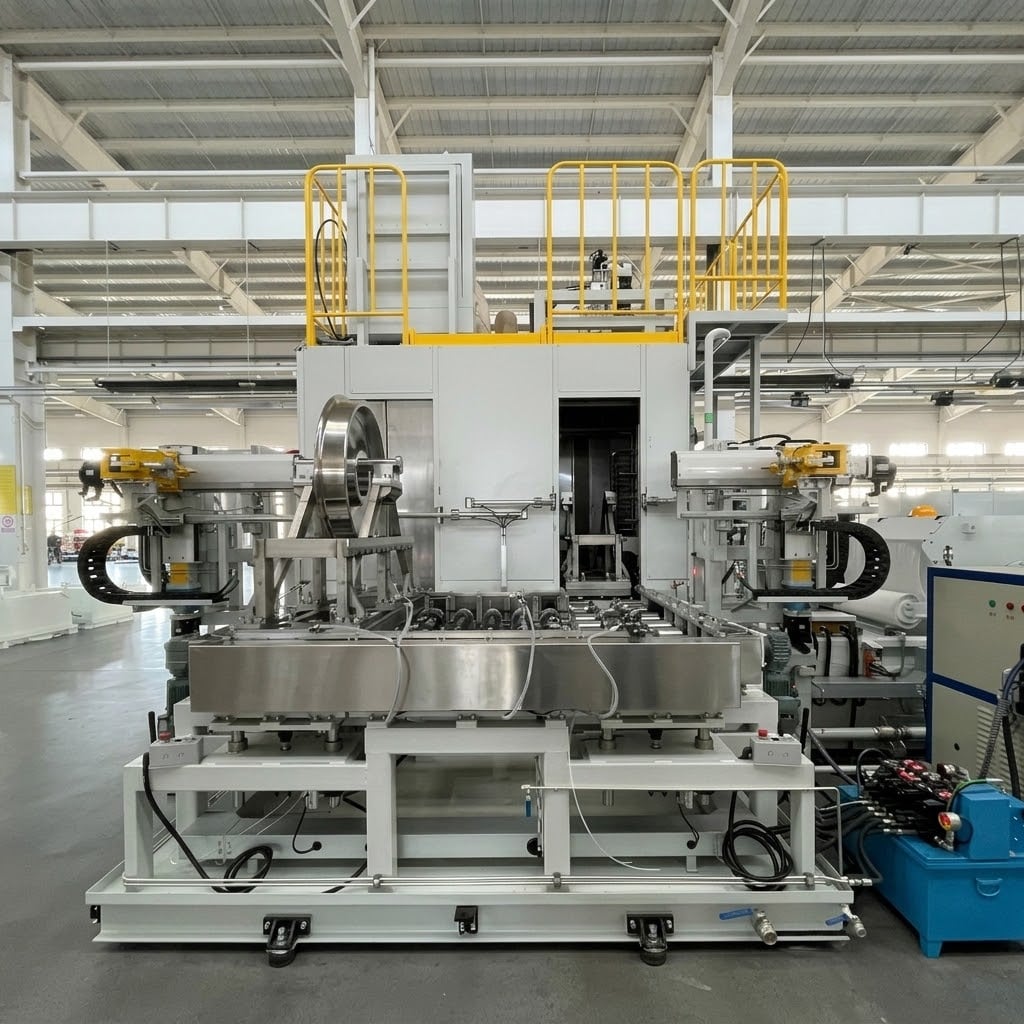
Rautatiepyörän U-muotoinen läpikulku-puhdistusjärjestelmä korkeanopeus- ja raskasvetoluokan valmistukseen
Räätälöity kokonaisratkaisu johtavalle rautatiepyörän valmistajalle
Käyttöalue: Rautatiepyörien puhdistus korkeanopeus- ja raskasvetorautateiden valmistukseen – ensimmäinen prosessivaihe ja magneettisen hiukkastutkimuksen jälkeinen vaihe
Työkappale: Rautatiepyörät — halkaisija 860–1 320 mm, paino ≤1 000 kg
Puhdistusprosessi: Korkeapaineinen merkintöjen poisto (33 MPa) + matalapaineinen suihkupuhdistus (2,0 MPa) + suihkupesu + puhaltpuhdistus + ilmateräpohjainen kuivatus
Puhdistuspaine: Matalapaine ≥2,0 MPa / korkeapaine ≥33 MPa (merkintöjen poisto) — mukautettavissa
Puhdistuslämpötila: 40–60 °C (sähkölämmityksellä) — mukautettavissa
Cykliaika: ≤120 sekuntia kappaleelta — mukautettavissa tuotantolinjan vaatimusten mukaan
Puhdistusvaatimus: Vesijäämä ≤0,1 mg/kg; metallijäämä ≤2 mg/kg (tai puhdistusmittarin keskiarvo ≥70 %) — mukautettavissa asiakkaan vaatimusten mukaan
Kuivatusmenetelmä: Puhaltpuhdistus + ilmateräpohjainen kuivatus
Suodatusjärjestelmä: Neljävaiheinen suodatus (40 ruutua / 20 μm / 10 μm) + paperisuodatinnauha — mukautettavissa
Lataus/purkaminen: Automaattinen (portaalirobottiliitäntä) — mukautettavissa
Järjestelmän konfiguraatio: Kaksi pesujärjestelmää — ensimmäinen asema (esitarkastuspeseys) + toinen asema (jälkikatsastuspeseys MPI:n jälkeen)
KUVAUS
Rautatiepyörän U-muotoinen läpikulku-puhdistusjärjestelmä
Big Bird Industrialin rautatiepyörän puhdistusjärjestelmä on kehitetty korkean tehokkuuden saavuttamiseksi rautatiepyörien puhdistuksessa korkean nopeuden rautatieliikenteen ja raskasvetopuun valmistuksessa. Järjestelmä koostuu kahdesta puhdistusasemasta: ensimmäinen asema sijaitsee tarkastuslinjan alussa ja poistaa leikkuunesteitä, prosessinsuojaukseen käytettyjä nesteitä, öljypitoisia lika-aineita ja prosessimerkintöjä; toinen asema sijaitsee magneettipartikkelitarkastuksen jälkeen ja poistaa magneettipartikkelitarkastukseen käytetyt nesteet.
Laitteisto toimitetaan valmiina ratkaisuna, johon kuuluvat suunnittelu, valmistus, asennus ja käyttöönotto.
Käsitteltyjä työkappaleita
Järjestelmä soveltuu rautatiepyöräkomponentteihin:
| Parametri | Tekniset tiedot |
|---|---|
| Pyörän halkaisija (mukaan lukien reuna) | 860–1 320 mm |
| Kulkupinnan halkaisija | 800–1 260 mm |
| Kokonaispaksuus | 130–260 mm |
| Rilin leveys | 120–150 mm |
| Pyörän moottorin pituus | 140–230 mm |
| Keskitusreikä | 150–230 mm |
| Suurin renkaan reunan ja keskustan välinen etäisyys | ≤80 mm |
| Yksittäinen paino | ≤1 000 kg |
| Päätuotteiden koot | φ840-, Φ860-, Φ915-, Φ920- ja Φ1260-renkaat |
| Tuotemuodot | S-muotoinen, aaltomainen, vinossa, suorassa ja porrastetussa varressa |
Kaikki työkappaleet ovat korkean nopeuden rautatiekäyttöön ja raskasvetokäyttöön tarkoitettuja rautatierenkoja. Järjestelmä on suunniteltu käsittelemään laajaa renkaiden kokojen ja muotojen valikoimaa manuaalisella vaihtoajalla, joka on enintään 10 minuuttia.
Kahden paikan puhdistuskonfiguraatio
Ensimmäinen puhdistusasema (esitarkastuslinja)
Sijaitsee tarkastuslinjan ensimmäisessä prosessissa ja poistaa renkaiden pinnoilta koneistuksen ja varastoinnin aikana kertyneet lika-aineet:
Leikkuunesteet ja prosessinsuojaukseen käytetyt nesteet
Öljy- ja rasvasaasteet
Pöly ja hiukkaset
Kulumispinnan pinnalla olevat prosessietiketit
Asema yhdistää korkeapaineisen etikettien poiston (33 MPa) alhaisen paineen suihkupuhdistuksen (2,0 MPa) kanssa kattavan puhdistuksen saavuttamiseksi.
Toinen puhdistusasema (jälkeen MPI:n)
Sijaitsee magneettipartikkelitarkastuksen jälkeen ja poistaa magneettipartikkelitarkastusnesteet renkaiden pinnoilta epätuhoellisen testauksen jälkeen.
Molemmat asemat ovat U-muotoisia läpikuuluvia asemia, joissa renkaat ovat pystyasennossa paletissa.
Automaattinen sekamallituotanto
Järjestelmä tukee täysin automaattista tuotantointegraatiota seuraavien kanssa:
Automaattinen lataus/unto
Ensimmäinen asema: Yhdistetty kantarobottiin #1 (vinokulmainen tarttumalaite)
Toinen asema: Yhdistetty kantarobotteihin #4/#5 (suorakulmainen tarttumalaite)
Pyörän pystysuora sijoittaminen sijoituspallareille
Automaattinen mallinvaihto
Vaihtoaika ≤ 10 minuuttia, ja vaihtoprosessit on suunniteltu kaikille pyörävaihtoehdoille.
Prosessin integrointi
Täysautomaattinen toiminta PCS-järjestelmän ohjauksessa
Materiaalin seuranta ja tuotantotietojen lataaminen
Turvallinen lukitus kantarobottijärjestelmiin
Monivaiheinen puhdistusprosessi — ensimmäinen asema
Vaihe 1: Lataus
Kantarobotti asettaa pyörän pystysuoraan asentoon sijoituspallariin. Moottoroidun kuljetin siirtää pyörän ja pallarin puhdistuskammioon. Prosessietiketti sijoitetaan pyörän yläosaan esiskannauksen avulla optimaalista korkeapainepuhdistusta varten.
Vaihe 2: Korkeapaineinen etiketin poisto (33 MPa)
Korkeapaineiset suuttimet, jotka sijaitsevat renkaan yläpuolella, tuottavat 33 MPa:n puhdistuspaineen, jolla poistetaan prosessi-etiketit renkaan käyttöpinnalta. Korkeapainejärjestelmä on sijoitettu äänieristettyyn koteloonsa, jotta melutaso pysyy alle 80 dB:n.
Vaihe 3: Alhaisen paineen suihkupuhdistus (2,0 MPa)
Suihkusuuttimet heilahtelevat renkaan pinnan yli poistaakseen työstönesteen, prosessinsuojauksen nesteet, öljyepäpuhtaudet ja hiukkaset. Alhaisen paineen puhdistus takaa kattavan peittävyyden korkealla virtausnopeudella.
Vaihe 4: Suihkupesu
Renkaan puhdistamiseen käytetään suihkupesua, jolla poistetaan löystyneet epäpuhtaudet ja puhdistusnesteiden jäämät.
Vaihe 5: Puhaltamalla kuivatus
Suurenpaineiset ilmasuuttimet poistavat jäännöskosteuden renkaan pinnalta ja sisäisistä onteloista.
Vaihe 6: Ilmateräkuivatus
Ilmaterät tarjoavat lopullisen kuivatuksen, jotta rengas on täysin kuiva seuraavaa mittatarkastusta varten. Poistuvan ilman lämpötila säädellään enintään 40 °C:seen tarkan mittauksen varmistamiseksi.
Monivaiheinen puhdistusprosessi – toinen asema
Vaihe 1: Lataus
Kantarobotti asettaa renkaan pystyasentoon sijoituspallastolle.
Vaihe 2: Tyhjä asema (puskuria)
Renkaan sijoittaminen tyhjälle asemalle mahdollistaa sujuvan tuotantovirran.
Vaihe 3: Suihkupuhdistus (2,0 MPa)
Suihkunokat liikkuvat edestakaisin renkaan pinnalla poistaakseen magneettisessa tarkastuksessa käytetyt nesteet kaikilta pinnoilta.
Vaihe 4: Puhaltamalla kuivatus
Suurinopeudelliset ilmanokat poistavat jäännösvesimäisyyden renkaan pinnalta.
Vaihe 5: Ilmahaarukan kuivatus
Ilmahaarukat tarjoavat lopullisen kuivatuksen varmistaakseen, että rengas on täysin kuiva seuraavia toimintoja varten.
Korkeapaineinen tunnisteiden poistoteknologia
Ensimmäisessä pesuasemassa käytetään erityistä korkeapaineteknologiaa tarran poistoon:
| Parametri | Tekniset tiedot |
|---|---|
| Puhdistuspaine | ≥33 MPa |
| Korkeapainepumppu | Uraca EP-36-28-4D, 60 l/min, 37 kW |
| Suutinkattavuus | Koko ajopinnan kattavuus |
| Kohinahallinta | Äänieristetty kuoretus (<80 dB etäisyydellä 1 m) |
| Määräystenmukaisuusstandardit | GB/T 14976-2012, GB/T 12771-2019, GB/T 28708-2012, GB/T 10544-2022 |
Tekninen puhdistusvalvonta
Rautatiepyörän valmistuksessa puhdistustaso vaikuttaa sekä mittausarkkujen tarkkuuteen että lopullisen tuotteen laatuun.
Järjestelmä on suunniteltu täyttämään tiukat puhdistusvaatimukset:
| Vaatimusaluetta | Tekniset tiedot |
|---|---|
| Veden jäljellä olevien jäämien takia | ≤0,1 mg/kg (vahvistettu liinapaperin painon erotuksella) |
| Metallijäämä | ≤2 mg/kg (2 litran testineste 0,2 MPa:n paineella, 5 μm:n suodatinmuovikalvo) |
| Pinnan puhdas | Puhdistusmittarin keskiarvo ≥70 % (viisipisteinen mittaus) |
| Visuaalinen tarkastus | Pyörän pinnalla ei saa olla suuria vakkujen jälkiä |
| Ensimmäisen aseman lähtölämpötila | <40 °C |
| Nesteen pH-alue (vaihtojakson aikana) | 6.8–9.5 |
Edistynyt suodatinhallinta
Ensimmäisen aseman suodatusjärjestelmä (neljä vaihetta)
| Suodattimen tyyppi | Kapasiteetti | Tarkkuus | Sovellus |
|---|---|---|---|
| Korukkusuodatin | 300 L/min | 40-solainen | Ensisijainen suodatus (3 yksikköä) |
| Paperivyösuodatin | 600 l/min | — | Toissijainen suodatus (1 yksikkö, etikettipaperin poisto) |
| Pussisuodatin | 300 L/min | 20 μm | Kolmannen asteen suodatus (2 käyttöä varten + 1 varayksikkö) |
| Rivissä oleva pussisuodatin | 300 L/min | 10 μm | Neljännen asteen suodatus (1 käyttöä varten + 1 varayksikkö) |
Suodatusvirta:
Puhdistusastia: Kori → Paluupumppu → Paperivyösuodatin → Ensisijainen säiliö → Suodatinpumppu → Rivisuodatin pussimuodossa → Lisäpumppu → Toissijainen säiliö → Pussisuodatin → Korkeapainepumppu
Pesuastia: Kori → Pesuastia → Pesupumppu → Rivisuodatin pussimuodossa
Toisen aseman suodatusjärjestelmä (magneettierottimella)
| Suodattimen tyyppi | Kapasiteetti | Tarkkuus | Sovellus |
|---|---|---|---|
| Korukkusuodatin | 300 L/min | 40-solainen | Ensisijainen suodatus (3 yksikköä) |
| Paperivyösuodatin | 500 l/min | — | Toissijainen suodatus (1 yksikkö) |
| Pussisuodatin (magneettitangoilla) | 300 L/min | 20 μm | Kolmannen asteen suodatus (1 käyttöä varten + 2 varayksikköä) |
| Magneettierottimet | 200 L/min | — | Neljänneksen suodatus (1 yksikkö, magneettisten hiukkasten poisto) |
Suodatusvirta:
Puhdistustankki: Kori → Paluupumppu → Paperivyösuodatin → Ensisijainen tankki → Suodatinpumppu → Toissijainen tankki → Pussisuodatin
Älykäs valmistustekniikan integrointi
Järjestelmä täyttää Industry 4.0 -vaatimukset laajan datayhteyden kautta:
PCS/MES-viestintä
PROFINET-viestintäprotokolla
TCP/IP-tietojen vaihto PCS-järjestelmän kanssa
Tuotantotiedot, laitteiston tila ja laatutiedot
OPC UA -tietojen keruu
Laitteiston integrointi
Turvallisuus signaalien Harting 24-napaiset liittimet (3 sarjaa)
PROFINET-viestinnän PN/PN-kytkimet
Hätäpysäytyslukitus kääntörobottijärjestelmien kanssa
Käyttäjäliittymä
Siemens TP1200 HMI-kosketusnäyttö
Laitteiden ohjaus, parametrien asettaminen ja kaavioiden analysointi
Työkappaleiden tietojen seuranta ja lataaminen
Vian diagnosoiminen ja hälytyksen näyttäminen
Sovellustapaus
| Parametri | Ensimmäinen asema | Toinen asema |
|---|---|---|
| Projekti | Suuri rautatiepyörävalmistaja — U-muotoinen läpikulkuuhun tarkoitettu puhdistusjärjestelmä (2 kpl) | |
| Työkappale | Rautatiepyörät — Ø860–1 320 mm, ≤1 000 kg | |
| Kiertoaika | ≤120 sekuntia/kappale | ≤120 sekuntia/kappale |
| Puhdistusteknologiat | HP 33 MPa + LP 2,0 MPa + pesu + kuivaus | LP 2,0 MPa + pesu + kuivaus |
| Puhdistuslämpötila | 40–60 °C | 40–60 °C |
| Kokonaistorvi | 185 kW (lämmittin 90 kW) | 102 kW (lämmittin 45 kW) |
| Varastokapasiteetti | 3 700 l | 2 200 l |
| Paineilmaa | 8 Nm³/min | 8 Nm³/min |
Kokonaisvaltainen puhdistusratkaisu
Big Bird Industrial tarjoaa kattavia insinöörisihtejä, mukaan lukien:
Prosessin kehittäminen
Raiteiden pyörän komponenttianalyysi
Tarkastuslinjan integrointia varten suunniteltu puhdistusprosessi
Puhdistusvaatimusten arviointi
Laitteiden integrointi
U-muotoinen läpikulkupuhdistusjärjestelmä
Korkeapaineinen tarranpoistoteknologia (33 MPa)
Matalapaineinen suihkupuhdistusjärjestelmä
Monitasoiset suodatusjärjestelmät
Kuljetus- ja paletinhallintajärjestelmät
Älykkään valmistuksen yhteys
PCS/MES-käyttöliittymä
Tuotantotietojen keruu
Materiaalin seuranta ja jäljitettävyys
Miksi valita Big Bird Industrial
Rautatiepyörän puhdistuskokemus
Big Bird Industrial erikoistuu tarkkuuspohjaisten puhdistusratkaisujen valmistukseen rautatiekomponenttien valmistukseen, ja sillä on vahva kokemus rautatiepyörien puhdistuksesta korkean nopeuden rautatieliikenteeseen ja raskasyksikkösovelluksiin työkappaleille, joiden halkaisija on enintään 1 320 mm ja paino enintään 1 000 kg.
U-muotoinen läpikuulutusteknologia
U-muotoinen rakenne mahdollistaa tehokkaan lattiatilan hyödyntämisen automatisoidulla latauksella/purkamisella samalta puolelta. Pyörien pystyasento ja palettipohjainen kuljetus varmistavat vakauden suurten ja raskaiden komponenttien käsittelyssä.
Korkeapaineinen merkintöjen poisto (33 MPa)
Järjestelmässä käytetään erityistä korkeapaineteknologiaa (33 MPa) prosessimerkintöjen tehokkaaseen poistoon pyörän juoksupinnalta. Äänieristetty kuoret varmistavat melutasot alle 80 dB etäisyydellä 1 metri.
Kaksiasemainen valmisratkaisu
Projekti toimittaa kaksi kokonaisuutta käsittävää puhdistusjärjestelmää valmiina ratkaisuina, jotka kattavat sekä esitarkastuspuhdistuksen (epäpuhtaukset ja tarrat) että MPI-jälkeisen puhdistuksen (magneettisten hiukkasten poisto) yhdessä projektin laajuudessa.
Järjestelmätason insinöörikyky
Yritys tarjoaa kokonaisratkaisuja puhdistusprosessien kehityksestä tuotantointegraatioon, mukaan lukien korkeapainepuhdistus, suodatinhallinta, PCS/MES-integraatio ja porttirobottiliitäntä.
Mukautettu ei-standardi insinööritoiminta
Jokaisella komponentilla ja tuotantolinjalla on omat vaatimuksensa. Big Bird Industrial tarjoaa mukautettuja insinööriratkaisuja seuraavien perusteella:
Komponentin rakenne- ja materiaalianalyysi
Puhdistusprosessin kehittäminen
Mukautettu kiinnitys- ja automaatiokonfiguraatio
Tehtaan sijoittelu ja tuotantoprosessin integrointi
UKK
Mitä komponentteja tämä puhdistusjärjestelmä käsittelee?
Tämä järjestelmä on suunniteltu korkean nopeuden rautatiepyörille ja raskasvetoiselle valmistukselle – halkaisijat 860–1 320 mm, painot enintään 1 000 kg.
Mitä kahden paikan konfiguraatio sisältää?
Järjestelmä sisältää kaksi puhdistuspaikkaa: paikka 1 sijaitsee tarkastuslinjan ensimmäisessä vaiheessa (poistaa leikkuunesteet, prosessinsuojanesteet, öljyn ja tarrat); paikka 2 sijaitsee magneettisten hiukkasten tarkastuksen jälkeen (poistaa magneettisten hiukkasten nesteet).
Mitä puhdistuspainetta on saatavilla?
Matalapaineinen suihkupuhdistus 2,0 MPa:n paineella yleiseen puhdistukseen. Asema 1 sisältää myös korkeapaineisen merkintöjen poiston 33 MPa:n paineella käytettävien merkintöjen poistamiseen renkaiden kulumispinnalta.
Mitä likaa-aineita voidaan poistaa?
Järjestelmä poistaa leikkuunesteitä, prosessinsuojanesteitä, öljyjä/rasvoja, pölyä, prosessimerkintöjä ja magneettista hiukkastutkimusta varten käytettyjä nesteitä renkaiden pinnoilta.
Mitkä puhdistustasot voidaan saavuttaa?
Vesijäämä ≤ 0,1 mg/kg; metallijäämä ≤ 2 mg/kg (tai puhdistustason mittari ≥ 70 %); ei suuria vesipiskoja; aseman 1 ulostulolämpötila < 40 °C.
Tukeeko järjestelmä automatisoitua tuotantointegraatiota?
Kyllä. Järjestelmä liittyy porttiroboteihin automaattista lastausta/purkua varten sekä PCS/MES-järjestelmiin tuotantotietojen seurantaan ja materiaalin jäljitettävyyteen.
Mikä on tyypillinen kiertoaika?
Järjestelmä tarjoaa ≤ 120 sekuntia kappaleelta, mikä tukee suurimittaisen rautatiepyörän tuotantoa.
Rautatiepyörien puhdistus korkean nopeuden rautatieliikenteen valmistuksessa
Rautatiepyörän puhdistus on kriittinen prosessi koneistuksen ja lopullisen tarkastuksen välissä korkean nopeuden rautatieliikenteen ja raskasvetisten kuljetusten valmistuksessa. Pyörät, joiden halkaisija voi olla jopa 1320 mm ja paino 1000 kg, vaativat edistyneitä puhdistusteknologioita leikkuunesteiden, prosessinsuojanesteiden, öljypilaantumien ja prosessietikettien poistamiseen ennen mitattavaa tarkastusta sekä magneettisissa hiukkasissa käytettävien nesteiden poistamiseen epätuhoellisen testauksen jälkeen. U-muotoiset läpivirtauspuhdistusjärjestelmät mahdollistavat tehokkaan integroinnin automatisoituun tuotantolinjaan.
Korkeapaineinen tunnisteiden poistoteknologia
Pyörän juoksupinnalla olevat prosessietikit vaativat erityistä korkeapaineteknologiaa niiden tehokkaaseen poistoon ilman pyörän pinnan vahingoittamista. Korkeapainepuhdistus 33 MPa:n paineella kattaa koko juoksupinnan ja varmistaa täydellisen etikettien poiston. Äänieristetyt kotelot pitävät työpaikan melutasot alle 80 dB:n, mikä täyttää ammattiterveyden vaatimukset samalla kun tarvittava puhdistusteho saavutetaan kovakkaisten etikettiliimojen poistoon.
Rautatiepyörän puhdistukseen tarkoitettu suodatusteknologia
Tehokas suodatus on välttämätöntä pitoa korkean tuotantonopeuden rautatiepyöränvalmistuksessa saavutettavaa puhdistuslaatua. Neljän vaiheen suodatusjärjestelmät, joissa käytetään kori-suodattimia, paperivyösuodattimia (etikettipaperin poistoon), pussisuodattimia ja linjasuodattimia, varmistavat puhdistusnesteiden laadun säilymisen. Magneettierottimet post-MPI-asemalla poistavat tehokkaasti magneettisia hiukkasia puhdistusnesteestä, mikä pidentää nesteen käyttöikää ja varmistaa yhtenäiset puhdistustulokset.
U-muotoinen läpikuormauskonfiguraatio tuotantolinjan integrointia varten
U-muotoiset läpikuormauspuhdistusjärjestelmät mahdollistavat tehokkaan tuotantolinjan integroinnin automatisoidun latauksen ja purkamisen samalta puolelta. Tämä konfiguraatio on erinomainen gantry-robottijärjestelmien integrointiin ja tarjoaa erinomaisen hyödyntämisen lattiatilasta. Pyörien pystyasento paletissa varmistaa vakauden suurten ja raskaiden komponenttien käsittelyssä sekä mahdollistaa nopean vaihto eri pyöräkokojen ja -muotojen välillä.
Tekniset tiedot
| Tekniset tiedot | Ensimmäinen asema | Toinen asema |
|---|---|---|
| Tuotetyyppi | U-muotoinen läpikuormauspuhdistusjärjestelmä | U-muotoinen läpikuormauspuhdistusjärjestelmä |
| Sovellus | Esitarkastuksen puhdistus (kontaminaantit ja merkintätarrat) | MPI-jälkeinen puhdistus |
| Työkappale | Rautatiepyörät (860–1 320 mm, ≤1 000 kg) | Rautatiepyörät (860–1 320 mm, ≤1 000 kg) |
| Puhdistusteknologia | HP 33 MPa + LP 2,0 MPa + pesu + kuivaus | LP 2,0 MPa + pesu + kuivaus |
| Puhdistuslämpötila | 40–60 °C | 40–60 °C |
| Kiertoaika | ≤120 sekuntia/kappale | ≤120 sekuntia/kappale |
| Varastokapasiteetti | 3 700 l (1 500 + 700 + 1 500 l) | 2 200 l (1 500 + 700 l) |
| Lämmitysvoima | 90 kW (6 lämmittintä × 15 kW) | 45 kW (3 lämmittintä × 15 kW) |
| Kokonaistorvi | 185 kW | 102 kW |
| Paineilmaa | 8 Nm³/min | 8 Nm³/min |
| Vedenkulutus | 3 700 l | 2 200 l |
| Suodatusjärjestelmä | Neljävaiheinen (40 ruutua / 20 μm / 10 μm + paperihihna) | Neljävaiheinen (40 ruutua / 20 μm + paperihihna + magneettierotin) |
| Korkeapainepumppu | Uraca EP-36-28-4D (37 kW, 60 l/min, enintään 33 MPa) | — |
| Alapainepumppu | CNP CDLK32-140/14-2 (30 kW, 500 l/min, 2,0 MPa) | CNP CDLK32-140/14-2 (30 kW, 500 l/min, 2,0 MPa) |
| Ohjausjärjestelmä | Siemens S7-1200 -ohjausjärjestelmä + TP1200 -käyttöliittymä | Siemens S7-1200 -ohjausjärjestelmä + TP1200 -käyttöliittymä |
| Viestintä | PROFINET, TCP/IP | PROFINET, TCP/IP |
| Määrä | < 80 dB (1 metrin etäisyydellä) | < 80 dB (1 metrin etäisyydellä) |
| Jalanjälki | Asiakkaan asettelun mukaan | Asiakkaan asettelun mukaan |
