
 EN



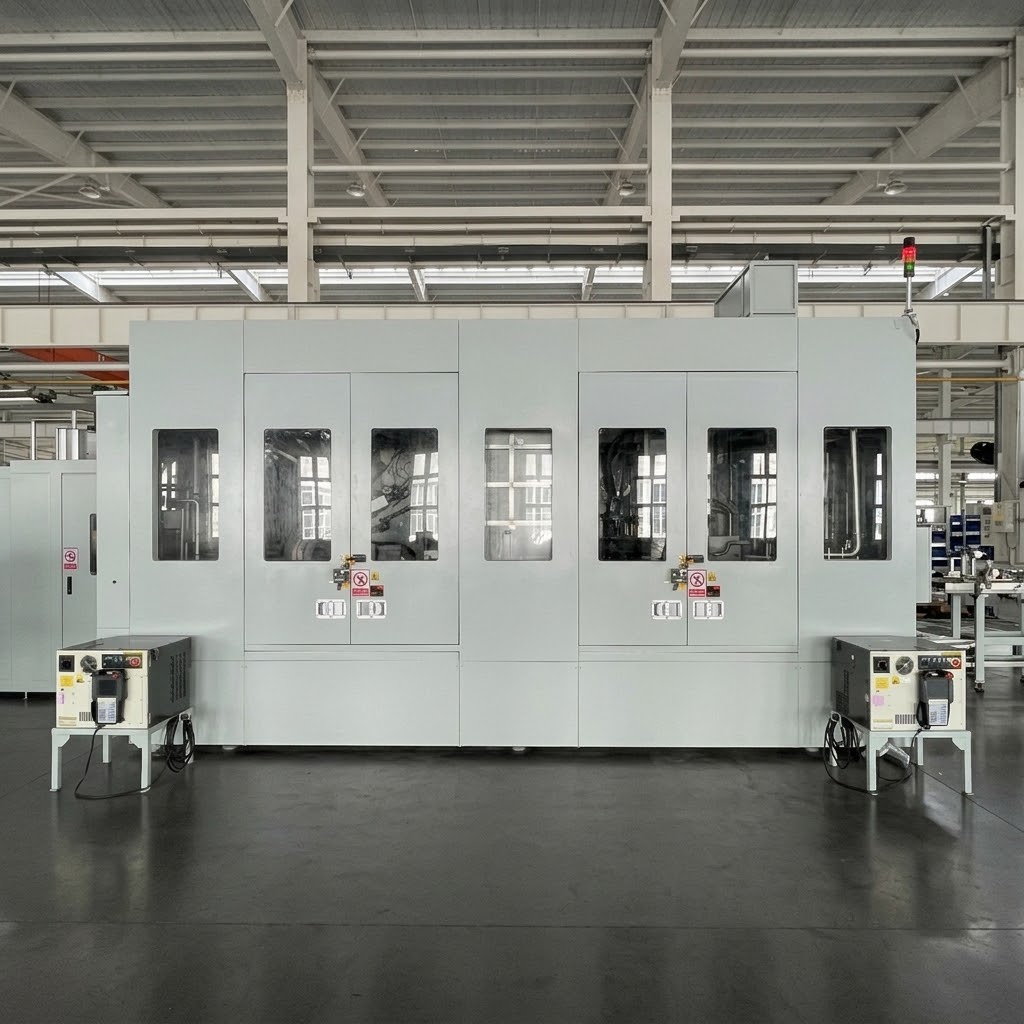
Système de nettoyage intermédiaire pour culasses automobiles destiné à la fabrication de moteurs diesel lourds
Solution clé en main personnalisée pour un important fabricant de moteurs diesel lourds
Application : Nettoyage intermédiaire de culasse pour la fabrication de moteurs diesel lourds
Pièce : Culasse pour moteurs diesel lourds — plusieurs variantes
Procédé de nettoyage : Nettoyage turbulent (1,5 MPa) + nettoyage des bouchons de chemise d’eau (1,5 MPa) + nettoyage à point fixe (1,5 MPa) + nettoyage précis de la chemise d’eau (0,6 MPa) + séchage par soufflage (0,2–0,4 MPa) + séchage sous vide
Pression de nettoyage : Turbulent ≥ 1,5 MPa / à point fixe ≥ 1,5 MPa / nettoyage de la chemise d’eau à 1,5 MPa et 0,6 MPa — personnalisable
Température de nettoyage : 40–60 °C (chauffage électrique) — personnalisable
Temps de cycle : ≤ 38 secondes par pièce (76 s/2 pièces) — personnalisable selon les exigences de la ligne de production
Exigence de propreté : Galerie d’huile pour la bascule ≤ 0,4 mg / Galerie de retour de carburant ≤ 1,5 mg / Galerie de retour d’huile ≤ 7,3 mg / Orifices d’admission et d’échappement ≤ 14,5 mg / Chemise de refroidissement ≤ 56 mg — personnalisable selon les exigences du client
Technologie de séchage : Séchage à point fixe (0,2–0,4 MPa) + séchage secondaire + séchage sous vide
Système de Filtration: Filtration en trois étapes (50 μm / 30 μm / 10 μm) — personnalisable
Configuration robotisée : robots à 6 axes (IP67, charge utile de 210 kg, 2 unités) avec manipulation simultanée de deux pièces — personnalisable
Chargement/Déchargement : Chargement et déchargement automatiques
DESCRIPTION
Système de nettoyage intermédiaire pour culasses automobiles
Le système industriel de nettoyage intermédiaire de culasse « The Big Bird » est conçu pour le nettoyage post-usinage des culasses utilisées dans la fabrication de moteurs diesel lourds. Ce système élimine les résidus d’usinage avant les opérations suivantes et permet une production mixte entièrement automatisée sans changement manuel.
L’équipement est fourni sous forme de solution clé en main, incluant conception, fabrication, installation et mise en service.
Applications sur pièces
Le système accepte plusieurs variantes de culasses destinées à la fabrication de moteurs diesel lourds :
| Variante | Matériau | Poids |
|---|---|---|
| Variante A | Alliage d'aluminium | 16,4 kg |
| Variante B | Alliage d'aluminium | 16,6 kg |
| Variante C | Alliage d'aluminium | 16,4 kg |
| Variante D | Alliage d'aluminium | 15,8 kg |
| Variante E | Alliage d'aluminium | 15,9 KG |
| Variante F | Alliage d'aluminium | 15,8 kg |
Toutes les pièces sont des sous-ensembles de culasse destinés aux applications moteur diesel lourd. Le système permet une production mixte entièrement automatisée sans changement manuel.
Production automatique mixte
Le système prend en charge une production automatique mixte complète avec les fonctionnalités suivantes :
Reconnaissance du code QR
Les dispositifs de lecture de codes QR lisent automatiquement l’identification des pièces dès leur chargement. Le système sélectionne le programme de nettoyage approprié en fonction des informations contenues dans le code QR. La capacité de stockage permet de gérer jusqu’à 256 variantes de références de pièces. Une imprimante à codes-barres automatique supplémentaire (2 unités) est configurée afin d’assurer la traçabilité de la production.
Manipulation simultanée de deux pièces
Le système intègre deux robots à 6 axes capables de manipuler simultanément deux culasses, doublant ainsi l’efficacité de production avec un temps de cycle de 76 secondes pour deux pièces (38 secondes par pièce).
Changement automatique de modèle
Les supports, les buses et les composants de positionnement sont conçus pour accueillir toutes les variantes de culasses sans intervention manuelle. Les surfaces de localisation des supports sont dotées d’un nettoyage automatique afin d’éviter tout dommage aux pièces causé par les copeaux.
Communication avec le système MES
Le système s’interconnecte avec le système MES pour le suivi de la production, l’acquisition de données et les mises à jour d’état, conformément aux exigences techniques générales des équipementiers automobiles.
Processus de nettoyage en plusieurs étapes
Le système associe plusieurs technologies de nettoyage au sein d’une séquence automatisée en 9 étapes, combinée à la manipulation simultanée de deux pièces :
Étape 1 : Chargement (1RE)
Le convoyeur amont transfère la pièce à usiner vers le convoyeur à rouleaux d’alimentation du système de nettoyage. Ce convoyeur transporte la pièce à usiner jusqu’à l’entrée de la machine. Un scanner de codes QR (COGNEX) identifie le modèle de la pièce à usiner.
L’entrée comporte deux points de positionnement pour les pièces à usiner. Un mécanisme de levage et de rotation soulève et fait pivoter de 180° deux pièces à usiner, permettant au robot de saisir simultanément les deux culasses et de les introduire dans la chambre de nettoyage. Le convoyeur d’alimentation intègre une conception de rouleaux PZR.
Un poste d’inspection par un opérateur est prévu à la position d’alimentation.
Étape 2 : Nettoyage turbulent (2ST) — 1,5 MPa
Le robot n°1 saisit deux pièces à usiner et les transfère dans le bac de nettoyage turbulent, préalablement rempli de liquide de nettoyage. Le robot modifie souplement l’orientation des pièces à usiner tandis que des buses disposées tout autour dirigent un flux turbulent afin de nettoyer toutes les surfaces.
Étape 3 : Nettoyage des bouchons de chemise d’eau (3ST) — 1,5 MPa
Après un nettoyage turbulent, la vanne de vidange du réservoir s’ouvre pour un évacuation rapide. Le robot positionne les pièces à usiner devant des buses à grand diamètre afin de nettoyer les bouchons des chemises d’eau, garantissant ainsi un nettoyage approfondi des passages de refroidissement.
Étape 4 : Nettoyage ponctuel (4ST) — 1,5 MPa
Après le nettoyage des bouchons des chemises d’eau, les pièces à usiner sont positionnées devant des panneaux de buses fixes. Chaque buse est alignée avec précision sur les orifices correspondants de la culasse, assurant un nettoyage ciblé de tous les passages. Le robot modifie l’orientation des pièces afin d’aligner chaque surface avec les panneaux de buses correspondants, tandis que la pompe de nettoyage continue de remplir le réservoir turbulent en prévision du cycle suivant.
Étape 5 : Nettoyage précis des chemises d’eau (5ST) — 0,6 MPa
Le robot n° 1 place simultanément deux pièces sur les palettes de positionnement à cette station. Des vérins actionnent des buses pour nettoyer les bouchons des chemises d’eau, tout en effectuant simultanément un nettoyage de précision de l’ensemble de la pièce. Cette station comporte deux postes afin d’allonger le temps de nettoyage de précision. Le robot n° 1 place les pièces sur l’un des postes tandis que le robot n° 2 récupère les pièces déjà nettoyées à l’autre poste. Cette station est équipée d’un réservoir d’eau, d’une pompe et d’un système de filtration indépendants.
Étape 6 : Séchage par soufflage ponctuel (6ST) — 0,2–0,4 MPa
Le robot n°2 saisit les pièces et les déplace vers la station de séchage par soufflage. Pendant le transfert, le robot modifie l’orientation des pièces afin d’assurer un écoulement par inclinaison. Ensuite, il positionne les pièces devant des boîtiers de buses fixes pour un séchage ciblé de tous les orifices et passages. Chaque surface dispose de panneaux de buses correspondants. Après le séchage ponctuel, le robot effectue un séchage par balayage sur les surfaces des pièces. Une fois le séchage terminé, le robot n°2 dépose les pièces sur le convoyeur à rouleaux gravitaire à la sortie de la machine, tandis que les barres de transfert avancent simultanément les deux pièces vers la station suivante.
Étape 7 : Séchage secondaire par soufflage (7ST)
Les barres de transfert acheminent deux pièces dans la chambre de séchage secondaire par soufflage à l’aide du convoyeur à rouleaux gravitaire. Des vérins supérieurs déplacent les boîtiers de buses afin d’effectuer un séchage par balayage ponctuel de l’ensemble de chaque pièce. Une fois le séchage secondaire terminé, les barres de transfert avancent simultanément les deux pièces vers la station suivante.
Étape 8 : Séchage sous vide (8ST)
Les barres de transfert acheminent deux pièces dans la chambre à vide à l’aide d’un convoyeur à rouleaux gravitaire. Le capot supérieur mobile se referme sur le capot inférieur fixe pour former une chambre étanche. La pompe à vide évacue la chambre, abaissant ainsi la température de la vapeur saturée afin d’évaporer l’humidité résiduelle présente à la surface des composants. Une fois le séchage sous vide terminé, la chambre à vide est dépressurisée, le capot revient en position initiale et les barres de transfert avancent les deux pièces vers la station suivante.
Étape 9 : Déchargement (9ST)
Les barres de transfert acheminent deux pièces vers la station de déchargement à l’aide d’un convoyeur à rouleaux gravitaire. À l’arrivée, le convoyeur gravitaire s’abaisse, transférant les pièces vers un convoyeur entraîné par moteur afin de les acheminer individuellement vers les équipements en aval. Une station d’inspection par opérateur est prévue. Le convoyeur de déchargement intègre une conception de rouleaux PZR avec détection de présence des pièces.
Contrôle de propreté technique
Dans la fabrication de moteurs diesel lourds, la propreté des passages internes influence directement la fiabilité et les performances du moteur.
Le système est conçu pour répondre aux exigences strictes de propreté applicables à chaque canal de culasse :
| Surface | Limite de propreté | Taille de la particule | Taux de passage |
|---|---|---|---|
| Galerie d’huile pour basculeur | ≤ 0,4 mg | 0,36 mm | 100% |
| Galerie de retour de carburant | ≤ 1,5 mg | ≤ 0,6 mm | 80% |
| Galerie de retour d’huile | ≤ 7,3 mg | ≤ 0,6 mm | 80% |
| Orifices d’admission et d’échappement | ≤ 14,5 mg | ≤ 0,6 mm | 80% |
| Jacket de refroidissement | ≤ 56 mg | 1,0 mm | 80% |
Gestion avancée de la filtration
Le système utilise un système de filtration à trois étapes pour le circuit de nettoyage et un système de filtration à deux étapes pour le circuit de nettoyage de précision :
Filtration du circuit de nettoyage (à trois étapes) :
Étape 1 : Filtre à tambour — 1 500 L/min, 50 μm, treillis en acier inoxydable, avec nettoyage inversé automatique et chariot à copeaux
Étape 2 : Filtre à nettoyage inversé automatique — 30 μm, avec séparateur magnétique à nettoyage inversé
Étape 3 : Filtre à sac — 900 L/min, 10 μm, tissu non tissé (1 de secours + 1 en service), avec alarme de colmatage
Filtration du circuit de nettoyage de précision (à deux étapes) :
Étape 1 : Filtre à panier — 300 L/min, 40 mailles, treillis en nylon, avec alarme de colmatage
Étape 2 : Filtre à sac — 300 L/min, 10 μm, tissu non tissé (1 de secours + 2 en service), avec alarme de colmatage
Caractéristiques de la filtration :
Tous les filtres sont équipés d’alarmes de colmatage affichées sur l’interface homme-machine (HMI)
Le remplacement du filtre n’affecte pas le fonctionnement normal de l’équipement
Séparation automatique du fluide de nettoyage des copeaux et des résidus
Chariot mobile à copeaux pour une évacuation facile
Système robotique
Le système utilise deux robots FANUC pour une manipulation efficace de deux pièces simultanément :
| Paramètre | Spécification |
|---|---|
| Modèle de robot | FANUC R-2000iC/210WE |
| Nombre | 2 unités |
| Protection | IP67 (pas de capote nécessaire) |
| REACH | 2,45 m |
| CHARGE UTILE | 210 kg |
| Caractéristique principale | Manipulation simultanée de deux pièces |
| Pince | Pince pneumatique résistante à la corrosion avec fonction d’auto-blocage (la pièce ne peut pas tomber en cas de coupure d’alimentation ou d’air) |
| Joint d'étanchéité à l'air | Prévient la pénétration d’humidité, avec surveillance de la pression/débit et alarme |
Intégration de la Fabrication Intelligente
Le système répond aux exigences de l’industrie 4.0 grâce à une connectivité de données complète :
Communication avec le système MES
Prise en charge du protocole OPC UA
Suivi des pièces par code QR
Mises à jour de l’état de production
Acquisition de données
Surveillance des pannes des équipements (heure, fréquence)
Enregistrement du nombre de pièces produites et du temps de cycle
Suivi du temps de fonctionnement des équipements
Surveillance de la consommation d’énergie (compteur intelligent SIEMENS)
Interface Opérateur
écran tactile couleur TFT de 15 pouces (minimum)
Interface en langue chinoise
Affichage des informations relatives à la pièce à travailler
Sélection du programme de nettoyage
Surveillance de l’avancement du nettoyage
Affichage de la température et de la pression
Diagnostic des pannes et affichage des alarmes avec instructions de dépannage
Surveillance du niveau de liquide dans le réservoir et alarme
Fonctions intelligentes
Lubrification automatique à intervalles programmés
Rappels automatiques d’entretien sur l’interface homme-machine (HMI)
Capacité de diagnostic à distance
CAS D'APPLICATION
| Paramètre | Spécification |
|---|---|
| Projet | Grand fabricant de moteurs diesel lourds — Système de nettoyage intermédiaire des culasses |
| Pièce à usiner | Plusieurs variantes de culasses pour moteurs diesel lourds |
| Temps de cycle | ≤ 38 secondes par pièce (76 s pour 2 pièces) |
| Capacité de production | ≥ 719 pièces conformes par poste de travail de 8 heures |
| EDE | ≥95% |
| Technologies de nettoyage | Nettoyage turbulent à 1,5 MPa + bouchon de chemise d’eau à 1,5 MPa + nettoyage ponctuel à 1,5 MPa + nettoyage précis de la chemise d’eau à 0,6 MPa + séchage sous vide |
| Température de nettoyage | 40–60°C |
| Méthode de séchage | Séchage par soufflage + séchage sous vide |
| Précision de filtration | Trois étapes : 50 μm → 30 μm → 10 μm |
| Puissance totale | 165 kW (y compris des chauffages de 75 kW) |
| Niveau sonore | ≤75 dB (en charge) |
Solution complète de nettoyage
Big Bird Industrial fournit des solutions d’ingénierie complètes, notamment :
Développement du processus
Analyse des composants pour culasses
Conception du procédé de nettoyage
Évaluation des exigences de propreté
Intégration des équipements
Systèmes de nettoyage robotisés avec manipulation simultanée de deux pièces
Technologie de nettoyage turbulent
Systèmes de nettoyage des bouchons de chemise d’eau
Nettoyage à point fixe haute pression
Technologie de séchage sous vide
Gestion de la filtration en plusieurs étapes
Manutention Automatisée des Matériaux
Connexion à la fabrication intelligente
Interface MES (OPC UA)
Traçabilité par code QR
Acquisition de données de production
Pourquoi choisir Big Bird Industrial
Expérience dans les composants moteurs lourds
Big Bird Industrial se spécialise dans les solutions de nettoyage de précision pour les composants de groupe motopropulseur automobile, avec une expérience éprouvée dans le nettoyage des culasses pour applications de moteurs diesel lourds.
Manipulation robotisée de deux pièces
Le système intègre deux robots FANUC capables de manipuler simultanément deux culasses, assurant des temps de cycle rapides de 38 secondes par pièce avec un OEE ≥95 % pour une production à haut volume.
Technologie de nettoyage multicouche
Le système associe le nettoyage turbulent, le nettoyage des bouchons de chemise d’eau, le nettoyage ponctuel, le nettoyage précis des chemises d’eau, le séchage par soufflage et le séchage sous vide afin d’éliminer de façon complète les contaminants présents sur les géométries complexes des culasses.
Capacité d’ingénierie au niveau système
L’entreprise fournit des solutions complètes, de la conception du procédé de nettoyage jusqu’à son intégration en production, y compris la manipulation robotisée, le nettoyage haute pression, le séchage sous vide et la connectivité au système MES.
Ingénierie sur mesure non standard
Chaque composant et chaque ligne de production présente des exigences spécifiques. Big Bird Industrial propose des solutions d’ingénierie sur mesure fondées sur :
L’analyse de la structure et du matériau du composant
Développement du procédé de nettoyage
La conception sur mesure de dispositifs de fixation et d’automatisation
L’intégration dans l’aménagement de l’usine et le flux de production
La capacité non standard de l’entreprise en ingénierie permet d’adapter chaque système de nettoyage à la géométrie spécifique des composants, aux exigences de temps de cycle, aux normes de propreté et au niveau d’automatisation.
Conformité aux normes
Tous les équipements sont conformes aux normes ISO 13849, IEC 62061 (SIL3), GB 5226.1, ainsi qu’aux normes de sécurité chinoises et internationales applicables. Les récipients sous pression sont certifiés par des organismes d’inspection tiers.
FAQ
Quels composants ce système de nettoyage traite-t-il ?
Ce système est conçu pour les sous-ensembles de culasses destinés aux modèles de moteurs diesel lourds.
Quels contaminants peuvent être éliminés ?
Il élimine les copeaux métalliques, les particules issues de l’usinage, les résidus de fluide de coupe ainsi que les contaminations internes provenant des galeries d’huile, des conduits de carburant, des orifices d’admission/échappement et des chemises de refroidissement.
Peut-il nettoyer les chemises d’eau et les galeries d’huile ?
Oui. Le système associe le nettoyage turbulent, le nettoyage des bouchons de chemise d’eau et le nettoyage ponctuel afin d’atteindre l’ensemble des passages internes, notamment les galeries d’huile des basculeurs, les galeries de retour de carburant, les galeries de retour d’huile, les orifices d’admission/échappement et les chemises d’eau de refroidissement.
Quels niveaux de propreté peuvent être atteints ?
Galerie d’huile pour la bascule ≤ 0,4 mg ; galerie de retour de carburant ≤ 1,5 mg ; galerie de retour d’huile ≤ 7,3 mg ; orifices d’admission/d’échappement ≤ 14,5 mg ; chemise de refroidissement ≤ 56 mg.
Prend-il en charge la production automatisée multi-modèles ?
Oui. La reconnaissance du code QR sélectionne le programme de nettoyage approprié. Les supports et les buses sont conçus pour toutes les variantes. Aucun changement manuel n’est requis.
Quel est le temps de cycle ?
Le système assure un temps ≤ 38 secondes par pièce (76 s/2 pièces), permettant une production d’au moins 719 pièces qualifiées par poste de travail de 8 heures.
Prend-il en charge l’intégration au système MES ?
Oui. La communication OPC UA, la traçabilité par code QR, l’acquisition des données de production et l’interface avec le système MES sont entièrement prises en charge.
Nettoyage intermédiaire de culasse
Nettoyage intermédiaire de culasse dans la fabrication de moteurs diesel lourds
Le nettoyage intermédiaire de la culasse est un processus critique entre l’usinage et les opérations suivantes dans la fabrication de moteurs diesel lourds. La géométrie complexe des culasses—y compris de multiples galeries d’huile, canaux de carburant, orifices d’admission/échappement et chemises d’eau de refroidissement—exige des technologies de nettoyage avancées afin d’éliminer les résidus d’usinage, les copeaux métalliques et les contaminants provenant des fluides de coupe. Les fabricants modernes de moteurs exigent des niveaux de propreté stricts dans les passages internes pour garantir des performances fiables du moteur, une efficacité énergétique optimale et le respect des normes d’émissions.
Nettoyage turbulent pour des géométries complexes de culasse
Le nettoyage turbulent assure une élimination supérieure des contaminants sur les géométries complexes des culasses. En immergeant la pièce dans un fluide de nettoyage chauffé et en générant un écoulement turbulent, cette technologie atteint les passages internes et les trous borgnes auxquels un nettoyage par pulvérisation conventionnel ne peut pas accéder. Couplé au nettoyage des bouchons de chemise d’eau et au nettoyage à point fixe, le nettoyage turbulent garantit l’élimination complète des résidus d’usinage sur toutes les surfaces ainsi que dans tous les passages internes.
Manipulation robotisée de deux pièces simultanément pour une production à haut volume
Les systèmes robotisés de manipulation simultanée de deux pièces permettent une production à haut volume avec des temps de cycle réduits. Deux robots traitant deux pièces en parallèle atteignent des temps de cycle de 38 secondes par pièce, tout en préservant une qualité de nettoyage constante. Associés à la reconnaissance de codes QR et à la commutation automatique de modèle, ces systèmes prennent en charge une production entièrement automatisée de modèles mixtes, sans intervention manuelle.
Technologie de filtration pour le nettoyage des culasses
Des systèmes de filtration efficaces sont fondamentaux pour maintenir une qualité de nettoyage constante lors du nettoyage des culasses. Des configurations de filtration à trois étages — combinant des filtres à tambour, des filtres à contre-lavage automatique et des filtres à sac — permettent un fonctionnement continu avec remplacement sans arrêt des filtres. Une précision de filtration allant jusqu’à 10 μm garantit la qualité du fluide de nettoyage, réduit les risques de recontamination et prolonge la durée de vie du fluide.
Spécifications techniques
| Spécification | DESCRIPTION |
|---|---|
| Type de produit | Système de nettoyage intermédiaire pour culasses |
| Application | Nettoyage intermédiaire des culasses de moteurs diesel lourds |
| Pièce à usiner | Plusieurs variantes de culasses pour moteurs diesel lourds |
| Technologie de nettoyage | Turbulent (1,5 MPa) + Bouchon de chemise d’eau (1,5 MPa) + Point fixe (1,5 MPa) + Précision de chemise d’eau (0,6 MPa) + Séchage sous vide |
| Température de nettoyage | 40–60 °C (chauffage électrique) |
| Technologie de séchage | Séchage par soufflage (0,2–0,4 MPa) + Séchage par soufflage secondaire + Séchage sous vide |
| Temps de cycle | ≤ 38 secondes par pièce (76 s / 2 pièces) — personnalisable |
| Capacité de production | ≥ 719 pièces conformes / poste de travail de 8 heures |
| EDE | ≥95% |
| Modèle de robot | FANUC R-2000iC/210WE (2 unités) |
| Protection robotisée | IP67 |
| Portée du robot | 2,45 m |
| Charge utile du robot | 210 kg |
| Système de filtration | Trois étapes : 50 μm → 30 μm → 10 μm |
| Système de contrôle | API SIEMENS S7-1500 |
| Protocole de communication | PROFINET, OPC UA |
| Chargement/déchargement | Automatique |
| Alimentation électrique | Courant alternatif 380 V, 50 Hz, triphasé |
| Puissance totale | 165 kW (y compris des chauffages de 75 kW) |
| Air comprimé | 8 Nm³/min |
| Consommation d'eau | 4 000 L (capacité totale du réservoir) |
| Niveau sonore | ≤75 dB (en charge) |
| Empreinte | 11 000 × 6 070 mm |
| Normes de sécurité | GB/T 15706, IEC 62061 (SIL3), GB 5226.1 |
