
 EN



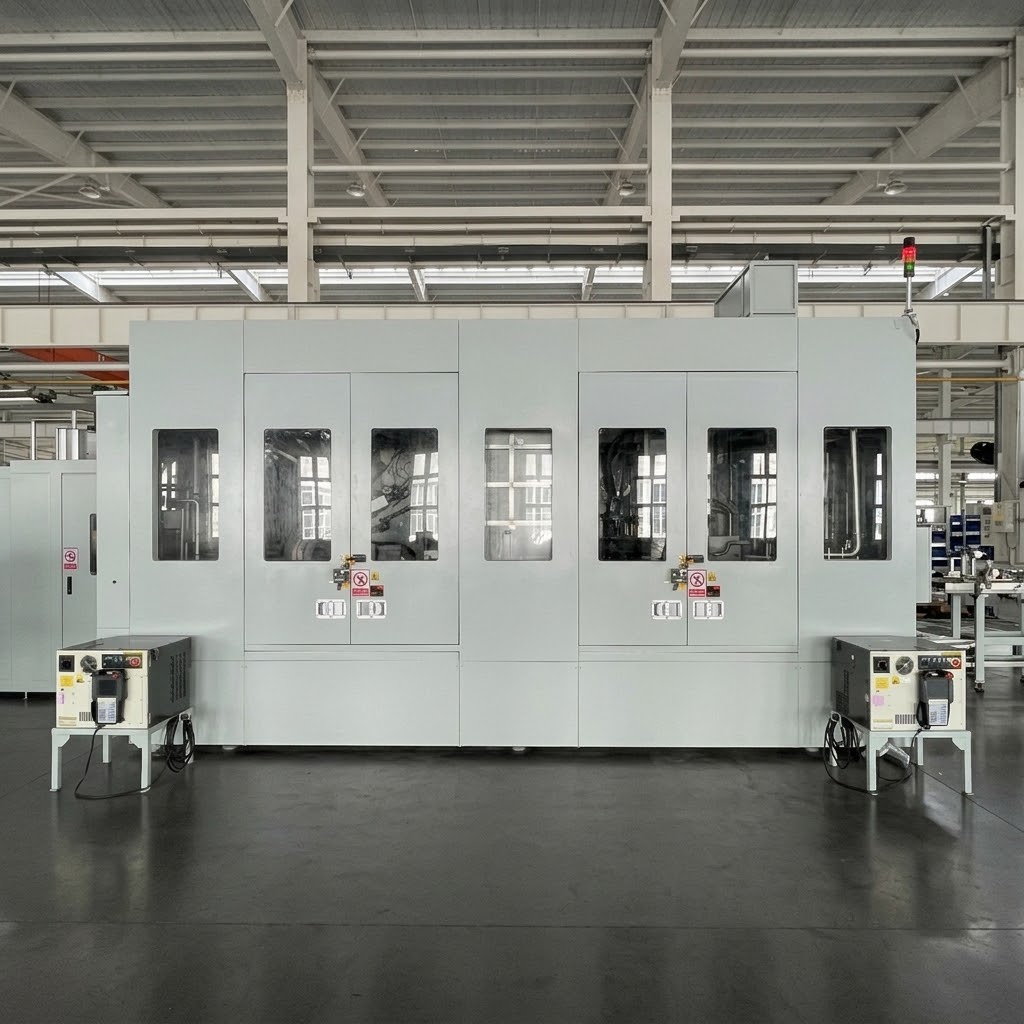
Automatizált hengertető-köztes tisztítórendszer nehézüzemi dízelmotorok gyártásához
Egy nagy teljesítményű dízelmotor-gyártó számára testre szabott, kulcsrakész megoldás
Alkalmazási terület: Hengerfej köztes tisztítása nehézüzemű dízelmotorok gyártásához
Munkadarab: Hengerfej nehézüzemű dízelmotorokhoz – több változat
Tisztítási folyamat: Turbulens tisztítás (1,5 MPa) + hűtőhártya-dugó tisztítás (1,5 MPa) + rögzített pont tisztítás (1,5 MPa) + hűtőhártya pontos tisztítás (0,6 MPa) + fúvás-szárazítás (0,2–0,4 MPa) + vákuumos szárazítás
Tisztítási nyomás: Turbulens ≥1,5 MPa / rögzített pont ≥1,5 MPa / hűtőhártya-tisztítás 1,5 MPa és 0,6 MPa – testreszabható
Tisztítási hőmérséklet: 40–60 °C (elektromos fűtéssel) – testreszabható
Ciklusidő: ≤38 másodperc darabonként (76 s/2 darab) – testreszabható a gyártósor igényei szerint
Tisztasági követelmény: Rocker arm olajcsatorna ≤0,4 mg / Üzemanyag-visszatérő csatorna ≤1,5 mg / Olajvisszatérő csatorna ≤7,3 mg / Szívó- és kipufogó nyílások ≤14,5 mg / Hűtőhártya ≤56 mg — az ügyfél igényei szerint testre szabható
Szárítási technológia: Rögzített ponton történő fújással történő szárítás (0,2–0,4 MPa) + másodlagos fújásos szárítás + vákuumos szárítás
Szűrőrendszer: Háromfokozatú szűrés (50 μm / 30 μm / 10 μm) — testre szabható
Robotkonfiguráció: hat tengelyes robotok (IP67 védettség, 210 kg teherbírás, 2 darab), amelyek egyszerre két munkadarabot is kezelnek — testre szabható
Betöltés/Kiszerelés: Automatikus betöltés és kisürítés
LEÍRÁS
Autóipari hengerfej-köztes tisztítórendszer
A Big Bird Industrial hengerfej köztes tisztító rendszere a nehézüzemű dízelmotorok gyártásában használt hengerfejek megmunkálás utáni tisztítására készült. A rendszer eltávolítja a megmunkálási maradékokat a következő folyamatok előtt, és támogatja a teljesen automatikus vegyes modellgyártást manuális átállás nélkül.
A berendezés készen álló megoldásként érhető el, amely tartalmazza a tervezést, gyártást, telepítést és üzembe helyezést.
Munkadarab-alkalmazások
A rendszer többféle hengerfej változatot képes kezelni a nehézüzemű dízelmotorok gyártásához:
| Változat | Anyag | Súly |
|---|---|---|
| Változat A | Alumínium ötvözet | 16,4 kg |
| B változat | Alumínium ötvözet | 16,6 kg |
| C változat | Alumínium ötvözet | 16,4 kg |
| D változat | Alumínium ötvözet | 15,8 kg |
| E változat | Alumínium ötvözet | 15,9 kg |
| F változat | Alumínium ötvözet | 15,8 kg |
Minden munkadarab nehézüzemű dízelmotorokhoz szükséges hengerfej-alkatrészekből áll. A rendszer támogatja a teljesen automatikus vegyes modellgyártást manuális átállás nélkül.
Automatikus vegyes modellgyártás
A rendszer teljesen automatizált vegyes modellgyártást támogat a következő funkciókkal:
QR-kód felismerés
A QR-kódolvasó eszközök automatikusan leolvassák a munkadarab azonosítóját a betöltés során. A rendszer a QR-kód adatai alapján választja ki a megfelelő tisztítási programot. A tárolókapacitás legfeljebb 256 darabszám-változatot támogat. További, automatikus vonalkódnyomtatók (2 db) vannak beállítva a gyártási nyomon követhetőség érdekében.
Két munkadarab egyidejű kezelése
A rendszer két, hat tengelyes robotot tartalmaz, amelyek egyszerre képesek két hengerteknő kezelésére, így a termelési hatékonyságot megkétszerezik – a ciklusidő 76 másodperc két darabért (38 másodperc darabonként).
Automatikus modellváltás
A rögzítők, fúvókák és pozicionáló elemek úgy vannak tervezve, hogy minden hengerteknő-változatot képesek kezelni manuális beavatkozás nélkül. A rögzítők helyezkedési felületei automatikus tisztítással rendelkeznek, hogy megakadályozzák a forgácsok által okozott munkadarab-károsodást.
MES-kommunikáció
A rendszer az autóipari OEM általános műszaki követelményeinek megfelelően kapcsolódik az MES-hez a gyártás nyomon követéséhez, adatgyűjtéshez és állapotfrissítésekhez.
Többfokozatú tisztítási folyamat
A rendszer több tisztítási technológiát kombinál egy 9 lépéses, automatizált folyamatban két munkadarab egyidejű kezelésével:
1. szakasz: Betöltés (1ST)
A felső szállítószalag a munkadarabot a tisztítórendszer betöltő szállítószalagjára juttatja. A szállítószalag a munkadarabot a gép bejáratához szállítja. Egy QR-kód olvasó (COGNEX) azonosítja a munkadarab típusát.
A bejárat két munkadarab-pozícionálási ponttal rendelkezik. Egy emelő- és forgató mechanizmus 180°-kal emeli és forgatja két munkadarabot, lehetővé téve, hogy a robot egyszerre mindkét hengertetejbe fogjon a tisztítókamrába. A betöltő szállítószalag PZR görgőkialakítású.
Az operátor ellenőrzőállomása a betöltési pozíciónál helyezkedik el.
2. szakasz: Turbulens tisztítás (2ST) — 1,5 MPa
A robot #1 két munkadarabot fog meg, és átviszi őket a turbulens tisztító tartályba, amelyet előzetesen tisztítófolyadékkal töltöttek fel. A robot rugalmasan változtatja a munkadarabok tájolását, miközben a körülötte elhelyezett fúvókák turbulens folyadékáramlást irányítanak minden felületre.
3. szakasz: Hűtővíz-köpeny dugó tisztítása (3ST) — 1,5 MPa
A turbulens tisztítás után a tartály lefolyócsapja kinyílik a gyors leürítés érdekében. A robot a munkadarabokat nagy átmérőjű fúvókák elé helyezi a hűtővíz-köpeny dugók tisztításához, így biztosítva a hűtőcsatornák alapos tisztítását.
4. szakasz: Pontszerű tisztítás (4ST) — 1,5 MPa
A hűtővíz-köpeny dugók tisztítása után a munkadarabokat pontszerű fúvókapanelok elé helyezi a robot. Minden fúvóka pontosan illeszkedik a hengerfej megfelelő furataihoz, így minden csatorna célzott tisztítást kap. A robot megváltoztatja a munkadarab tájolását, hogy minden felületet illeszthessen a megfelelő fúvókapanelokhoz, és a tisztítószivattyú továbbra is feltölti a turbulens tartályt a következő ciklusra.
5. szakasz: Hűtővíz-köpeny precíziós tisztítás (5ST) — 0,6 MPa
A Robot #1 ezt a műveletet végző robot egyidejűleg két alkatrészt helyez el a pozicionáló palettákon ezen a munkaállomáson. A hengerek kinyújtják a fúvókákat, hogy vízköpeny-csapok tisztítását végezzék, miközben egyidejűleg pontossági tisztítást is végeznek az alkatrész teljes felületén. Ennek a munkaállomásnak két pozíciója van, így meghosszabbítható a pontossági tisztítás ideje. A Robot #1 az egyik pozícióba helyezi az alkatrészeket, miközben a Robot #2 a másik pozícióból veszi ki a korábban tisztított alkatrészeket. Ennek a munkaállomásnak külön víztartálya, szivattyúja és szűrőrendszere van.
6. szakasz: Rögzített ponton történő levegővel történő szárítás (6ST) — 0,2–0,4 MPa
A robot #2 fogadja a munkadarabokat, és a szárítóállomásra mozgatja őket. A szállítás során a robot megváltoztatja a munkadarabok tájolását a lefolyás érdekében. Ezután a robot a munkadarabokat rögzített fúvókás dobozok elé helyezi, hogy célzottan fúvassa ki az összes lyukat és átjáratot. Minden felülethez megfelelő fúvókapanel tartozik. A rögzített pontokon történő fúvás után a robot a munkadarabok felületein sétáló fúvást végez. A szárítás befejezése után a robot #2 a munkadarabokat a gép kimeneténél található gravitációs görgős szállítószalagra helyezi, miközben a szállítórudak egyszerre továbbítják mindkét munkadarabot a következő állomásra.
7. szakasz: Másodlagos fúvás (7ST)
A szállítórudak két munkadarabot gravitációs görgős szállítószalag segítségével juttatnak be a másodlagos fúvókamrába. A felső hengerek kinyújtják a fúvókás dobozokat, hogy rögzített pontokon végzett sétáló fúvással szárítsák meg a teljes munkadarabot. A másodlagos fúvás után a szállítórudak egyszerre továbbítják mindkét munkadarabot a következő állomásra.
8. szakasz: Vákuumszárítás (8ST)
A transzfer rúdok két munkadarabot szállítanak be a vákuumkamrába gravitációs görgős szállítószalagon. A felső mozgatható kupola lezáródik az alsó rögzített kupolával, így létrehozva egy tömörített kamrát. A vákuumszivattyú kiszívja a levegőt a kamrából, így csökkentve a telített gőz hőmérsékletét, és elpárologtatva a maradék nedvességet a alkatrészek felületéről. A vákuumszárazítás után a vákuumkamra kioldódik, a kupola visszatér, és a transzfer rúdok továbbmozgatják mindkét munkadarabot a következő állomásra.
9. szakasz: Kiszerelés (9ST)
A transzfer rúdok két munkadarabot szállítanak a kiszerelőállomás gravitációs görgős szállítószalagjára. Érkezéskor a gravitációs szállító leengedődik, és átadja a munkadarabokat a motoros szállítószalagnak, amely egyenként továbbítja őket a folyamatban következő berendezések felé. Az operátor ellenőrzőállomása is rendelkezésre áll. A kiszerelő szállítószalag PZR görgőkialakítású, és érzékeli a munkadarab jelenlétét.
Műszaki tisztasági ellenőrzés
Nehézüzemű dízelmotorok gyártásánál a belső járatok tisztasága közvetlenül befolyásolja a motor megbízhatóságát és teljesítményét.
A rendszer úgy lett tervezve, hogy megfeleljen minden hengerfej-járat szigorú tisztasági követelményeinek:
| Terület | Tisztasági határérték | Részecskeméret | Pass Rate |
|---|---|---|---|
| Rocker kar olajcsatornája | ≤0,4 mg | 0,36 mm | 100% |
| Üzemanyag-visszatérő csatorna | ≤1,5 mg | ≤0,6 mm | 80% |
| Olajvisszatérő csatorna | ≤7,3 mg | ≤0,6 mm | 80% |
| Befúvó- és kipufogó nyílások | ≤14,5 mg | ≤0,6 mm | 80% |
| Hűtőkör | ≤56 mg | 1,0 mm | 80% |
Fejlett szűrőrendszer-kezelés
A rendszer a tisztítókörben háromfokozatú, a precíziós tisztítókörben pedig kétfokozatú szűrőrendszert alkalmaz:
Tisztítókör szűrése (háromfokozatú):
1. szakasz: Dobos szűrő – 1500 L/perc, 50 μm, rozsdamentes acél háló, automatikus visszamosó funkcióval és forgó forgóforgóhordóval
2. fokozat: Automatikus visszamosó szűrő – 30 μm, visszamosó mágneses szeparátorral
3. szakasz: Zacskós szűrő – 900 L/perc, 10 μm, nem szőtt anyagból (1 tartalék + 1 üzemelő), eltömődés-riasztással
Precíziós tisztítókör szűrése (kétfokozatú):
1. szakasz: Kosaras szűrő – 300 L/perc, 40-es szitaméret, nylon háló, eltömődés-riasztással
2. fokozat: Zacskós szűrő – 300 L/perc, 10 μm, nem szőtt anyagból (1 tartalék + 2 üzemelő), eltömődés-riasztással
Szűrési jellemzők:
Minden szűrőn eltömődés-riasztás található, amelyet az HMI-n jelenítenek meg
A szűrő cseréje nem befolyásolja a berendezés normál működését
A tisztítófolyadék automatikus szétválasztása a forgácsoktól és a hulladékmaradéktól
Mozgatható forgóforgóhordó a könnyű hulladékelszállításhoz
Robotrendszer
A rendszer két FANUC robotot használ az hatékony kettős munkadarab-kezeléshez:
| Paraméter | Műszaki adatok |
|---|---|
| Robot modell | FANUC R-2000iC/210WE |
| Szám | 2 db |
| Védelem | IP67 (esőkabát nem szükséges) |
| REACH | 2,45 m |
| TEHERBÍRÁS | 210 kg |
| Fő jellemző | Egyszerre történő kettős munkadarab-kezelés |
| Fogó | Korrózióálló, nevezetes nyomással működő fogó önzáró funkcióval (a munkadarab nem esik le áram- vagy levegőhiány esetén) |
| Légzárás | Megakadályozza a nedvesség behatolását, nyomás- és áramlásmérés, valamint riasztás funkcióval |
Intelligent Manufacturing Integration
A rendszer az ipar 4.0 követelményeinek megfelelését teljes körű adatkapcsolattal támogatja:
MES-kommunikáció
OPC UA protokoll-támogatás
QR-kód alapú alkatrésznyomonkövetés
Gyártási állapotfrissítések
Adatgyűjtés
Berendezés-hibaelhárítás figyelése (idő, gyakoriság)
Gyártási darabszám és ciklusidő rögzítése
Berendezés üzemképes idejének nyomon követése
Teljesítményfogyasztás-figyelés (SIEMENS intelligens mérő)
Kezelői felület
15 hüvelykes TFT színes érintőképernyő (minimum)
Kínai nyelvű felhasználói felület
Munkadarab-információk megjelenítése
Tisztítási program kiválasztása
Tisztítási folyamat figyelése
Hőmérséklet és nyomás megjelenítése
Hibadiagnosztika és riasztás megjelenítése hibaelhárítási útmutatással
Tartályfolyadék-szint figyelése és riasztása
Okos funkciók
Automatikus kenés beütemezett időközönként
Automatikus karbantartási emlékeztetők a HMI-n
Távoli diagnosztikai funkció
ALKALMAZÁSI ESET
| Paraméter | Műszaki adatok |
|---|---|
| Projekt | Nagy méretű nehézüzemű dízelmotor-gyártó — hengertető köztes tisztítórendszer |
| Munkadarab | Többféle hengerfej-változat nagy teljesítményű dízelmotorokhoz |
| A ciklus időtartama | ≤38 másodperc darabonként (76 mp / 2 darab) |
| Gyártási kapacitás | ≥719 megfelelő minőségű darab 8 órás műszakonként |
| OEE | ≥95% |
| Tisztítási technológiák | Turbulens 1,5 MPa + vízköpeny-csap 1,5 MPa + rögzített pont 1,5 MPa + vízköpeny-precíziós 0,6 MPa + vákuumos szárítás |
| Tisztítási hőmérséklet | 40–60 °C |
| Festékkivételezési módszer | Fújással történő szárítás + vákuumos szárítás |
| Szűrési pontosság | Háromszakaszos: 50 μm → 30 μm → 10 μm |
| Teljesítmény | 165 kW (beleértve a 75 kW-os fűtőelemeket) |
| A zajszint | ≤75 dB (terhelés alatt) |
Teljes tisztítási megoldás
A Big Bird Industrial körülhatólagos mérnöki megoldásokat kínál, ideértve:
Folyamatfejlesztés
Hengerfejek komponensanalízise
Tisztítási folyamat tervezése
Tisztasági követelmények értékelése
Felszerelésintegráció
Kétfunkciós munkadarab-kezeléses robotos tisztítórendszerek
Turbulens tisztítástechnológia
Hűtővíz-köpeny dugók tisztítórendszerei
Nagy nyomású, rögzített ponton történő tisztítás
Vákuumos szárítástechnológiát
Többfokozatú szűrőkezelést
Automatizált anyagkezelés
Okos gyártási kapcsolat
MES-felületet (OPC UA)
QR-kódos nyomon követhetőséget
Gyártási adatgyűjtést
Miért éppen a Big Bird Industrial-t válassza
Nehézüzemi motoralkatrészek tapasztalata
A Big Bird Industrial az autóipari hajtáslánc-alkatrészek precíziós tisztítási megoldásainak szakértője, és igazolt tapasztalattal rendelkezik nehézüzemi dízelmotorok hengerfejének tisztításában.
Kétfunkciós munkadarab-kezelés robotokkal
A rendszer két FANUC robotot tartalmaz, amelyek egyszerre képesek két hengerfejet kezelni, és gyors ciklusidőt biztosítanak: 38 másodperc darabonként, az OEE ≥95 % érték mellett nagy tömegű gyártáshoz.
Többfokozatú tisztítástechnológia
A rendszer turbulens tisztítást, vízköpeny-csapágytisztítást, rögzített ponton történő tisztítást, vízköpeny-precíziós tisztítást, fúvással történő szárítást és vákuumos szárítást kombinál, hogy teljes körűen eltávolítsa a szennyeződéseket a bonyolult hengerfej-geometriákból.
Rendszerszintű mérnöki képesség
A cég teljes megoldásokat kínál a tisztítási folyamat fejlesztésétől a gyártásba való integrációig, ideértve a robotos kezelést, nagynyomású tisztítást, vákuumos szárítást és az MES-kapcsolatot.
Egyedi, nem szabványos mérnöki megoldások
Minden alkatrész és gyártósor egyedi igényeket támaszt. A Big Bird Industrial egyedi mérnöki megoldásokat kínál az alábbiak alapján:
Alkatrész szerkezetének és anyagának elemzése
Tisztítási folyamat fejlesztése
Egyedi rögzítőberendezés- és automatizálástervezés
Gyártóüzem elrendezése és gyártási folyamatok integrációja
A vállalat nem szabványos mérnöki képessége lehetővé teszi, hogy minden tisztítórendszer az alkatrészek specifikus geometriájához, ciklusidő-igényeihez, tisztasági szabványaihoz és automatizálási szintjéhez igazítható legyen.
Megfelelés a Szabványoknak
Az összes berendezés megfelel az ISO 13849, az IEC 62061 (SIL3), a GB 5226.1 és a vonatkozó kínai és nemzetközi biztonsági szabványoknak. A nyomástartó edényeket harmadik fél független felügyeleti hatóság hitelesítette.
GYIK
Milyen alkatrészeket dolgoz fel ez a tisztítórendszer?
Ez a rendszer nehézüzemű dízelmotorok hengerfej-alkatrész-csoportjainak tisztítására lett tervezve.
Milyen szennyeződések távolíthatók el?
Eltávolítja a fémforgácsokat, a megmunkálási részecskéket, a vágófolyadék-maradványokat és az belső szennyeződéseket az olajcsatornákból, az üzemanyag-áramlási csatornákból, a szívó/kibocsátó nyílásokból és a hűtővíz-köpenyekből.
Tisztíthatja a vízköpenyeket és az olajcsatornákat?
Igen. A rendszer turbulens tisztítást, vízköpeny-csapágytisztítást és rögzített ponton történő tisztítást kombinál, így eléri az összes belső ágat, beleértve a bilincs-olajcsatornákat, az üzemanyag-visszatérő csatornákat, az olaj-visszatérő csatornákat, a szívó/kibocsátó nyílásokat és a hűtővíz-köpenyeket.
Milyen tisztasági szintek érhetők el?
Rocker karos olajcsatorna ≤0,4 mg; üzemanyag-visszatérő csatorna ≤1,5 mg; olaj-visszatérő csatorna ≤7,3 mg; szívó/kibocsátó nyílások ≤14,5 mg; hűtőhártya ≤56 mg.
Támogatja az automatizált, vegyes modelltermelést?
Igen. A QR-kód-felismerés kiválasztja a megfelelő tisztítási programot. A rögzítők és a fúvókák minden változathoz alkalmazkodnak. Kézi átállításra nincs szükség.
Mi a ciklusidő?
A rendszer ≤38 másodperc darabonként (76 s/2 darab) teljesítményt nyújt, és támogatja a ≥719 megfelelő minőségű darab 8 órás műszakban történő gyártását.
Támogatja-e az MES-integrációt?
Igen. Az OPC UA kommunikáció, a QR-kód alapú nyomkövetés, a gyártási adatok begyűjtése és az MES-felület teljes mértékben támogatott.
Hengerfej köztes tisztítás
Hengerfej köztes tisztítása nehézüzemű dízelmotorok gyártása során
A hengelytakaró köztes tisztítása kritikus folyamat a megmunkálás és a következő műveletek között nehézüzemű dízelmotorok gyártása során. A hengelytakarók összetett geometriája – több olajcsatornával, üzemanyag-áramlási útvonalakkal, szívó/kibocsátó nyílásokkal és hűtővíz-köpenyekkel – fejlett tisztítástechnológiákat igényel a megmunkálási maradékok, fémforgácsok és vágófolyadék-szennyeződések eltávolításához. A modern motorgyártók szigorú tisztasági szintet követelnek meg a belső áramlási útvonalaknál, hogy biztosítsák a megbízható motorüzemeltetést, az üzemanyag-hatékonyságot és az emissziós előírások betartását.
Turbulens tisztítás összetett hengelytakaró-geometriák esetén
A turbulens tisztítás kiváló szennyeződéseltávolítást biztosít a bonyolult hengerfej-geometriák esetében. A munkadarab meleg tisztítófolyadékba merítésével és a turbulens áramlás létrehozásával ez a technológia eléri azokat a belső járatokat és vakfuratokat, amelyekhez a hagyományos permetezéses tisztítás nem jut el. A vízköpeny-csap tisztításával és a rögzített ponton történő tisztítással együtt a turbulens tisztítás biztosítja a megmunkálási maradványok alapos eltávolítását minden felületről és belső járatról.
Robotos kettős munkadarab-kezelés nagytermelési kapacitás érdekében
A robotos kettős munkadarab-kezelő rendszerek lehetővé teszik a nagytermelési kapacitást rövid ciklusidők mellett. Két robot egyszerre két munkadarabot kezelve 38 másodperc/munkadarab ciklusidő érhető el, miközben a tisztítás minősége állandó marad. A QR-kód-felismeréssel és az automatikus modellváltással kombinálva ezek a rendszerek teljesen automatizált, vegyes modellű gyártást támogatnak manuális beavatkozás nélkül.
Szűrőtechnológia hengerfej-tisztításhoz
Az hatékony szűrőrendszerek alapvetőek a hengertetők tisztításánál a tisztítási minőség állandóságának biztosításához. A háromfokozatú szűrőkonfigurációk – amelyek dobos szűrőket, automatikus visszamosó szűrőket és zacskós szűrőket kombinálnak – folyamatos üzemelést tesznek lehetővé megszakítás nélküli szűrőcsere mellett. A 10 μm-ig terjedő szűrési pontosság biztosítja a tisztítófolyadék minőségének megőrzését, csökkenti a újra szennyeződés kockázatát és meghosszabbítja a folyadék élettartamát.
Műszaki adatok
| Műszaki adatok | LEÍRÁS |
|---|---|
| Termék típusa | Hengertető-köztes tisztítórendszer |
| Alkalmazás | Nehézüzemű dízelmotor-hengertető köztes tisztítása |
| Munkadarab | Többféle hengerfej-változat nagy teljesítményű dízelmotorokhoz |
| Tisztítási technológia | Turbulens (1,5 MPa) + vízköpeny-csap (1,5 MPa) + rögzített pont (1,5 MPa) + vízköpeny-precíziós (0,6 MPa) + vákuumos szárítás |
| Tisztítási hőmérséklet | 40–60 °C (elektromos fűtés) |
| Szárítástechnológia | Fúvószárítás (0,2–0,4 MPa) + másodlagos fúvószárítás + vákuumos szárítás |
| A ciklus időtartama | ≤38 másodperc darabonként (76 mp / 2 darab) – testreszabható |
| Gyártási kapacitás | ≥719 megfelelő darab / 8 órás műszak |
| OEE | ≥95% |
| Robot modell | FANUC R-2000iC/210WE (2 db) |
| Robotvédelem | IP67 |
| Robot karhossz | 2,45 m |
| Robot teherbírása | 210 kg |
| Szűrő rendszer | Háromszakaszos: 50 μm → 30 μm → 10 μm |
| Vezérlőrendszer | SIEMENS S7-1500 PLC |
| Kommunikációs protokoll | PROFINET, OPC UA |
| Rakodás/felrakás és lerakás | Automatikus |
| Tápegység | AC 380 V, 50 Hz, háromfázisú |
| Teljesítmény | 165 kW (beleértve a 75 kW-os fűtőelemeket) |
| Sűrített levegő | 8 Nm³/perc |
| Vízfogyasztás | 4000 L (összes tartálykapacitás) |
| A zajszint | ≤75 dB (terhelés alatt) |
| Nyomata | 11 000 × 6 070 mm |
| Biztonsági szabványok | GB/T 15706, IEC 62061 (SIL3), GB 5226.1 |
