
 EN



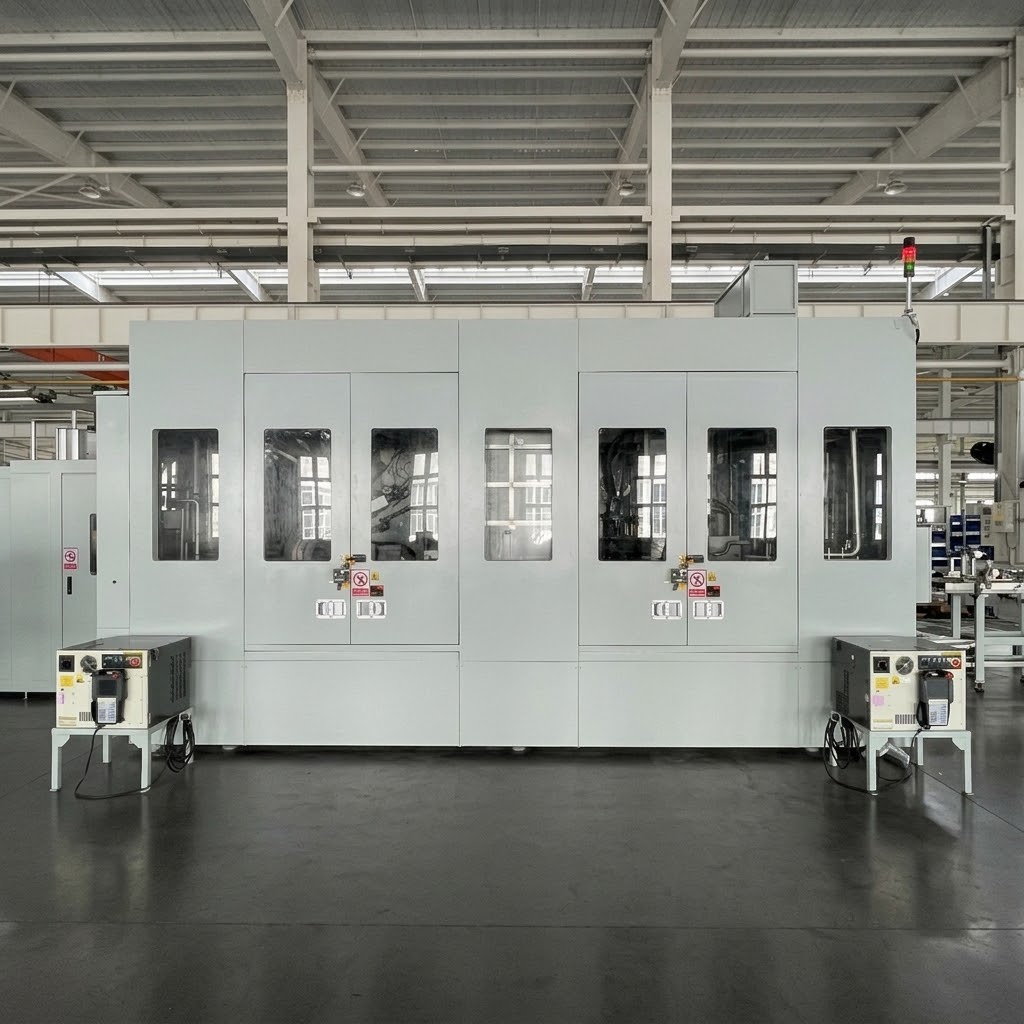
Sistema automotriz de limpieza intermedia para culatas de motores diésel pesados
Solución llave en mano personalizada para un importante fabricante de motores diesel pesados
Aplicación: Limpieza intermedia de culatas para la fabricación de motores diésel pesados
Pieza: Culata para motores diésel pesados — múltiples variantes
Proceso de limpieza: Limpieza turbulenta (1,5 MPa) + limpieza de tapones de camisa de agua (1,5 MPa) + limpieza en punto fijo (1,5 MPa) + limpieza precisa de camisa de agua (0,6 MPa) + secado con soplado (0,2–0,4 MPa) + secado al vacío
Presión de limpieza: Turbulenta ≥1,5 MPa / en punto fijo ≥1,5 MPa / limpieza de camisa de agua a 1,5 MPa y 0,6 MPa — personalizable
Temperatura de limpieza: 40–60 °C (calefacción eléctrica) — personalizable
Tiempo de ciclo: ≤38 segundos por pieza (76 s / 2 piezas) — personalizable según los requisitos de la línea de producción
Requisito de limpieza: Galería de aceite del balancín ≤0,4 mg / Galería de retorno de combustible ≤1,5 mg / Galería de retorno de aceite ≤7,3 mg / Conductos de admisión y escape ≤14,5 mg / Camisa de refrigeración ≤56 mg — personalizable según los requisitos del cliente
Tecnología de secado: Secado por soplado en punto fijo (0,2–0,4 MPa) + secado por soplado secundario + secado al vacío
Sistema de Filtración: Filtración en tres etapas (50 μm / 30 μm / 10 μm) — personalizable
Configuración del robot: robots de 6 ejes (IP67, carga útil de 210 kg, 2 unidades) con manipulación simultánea de dos piezas — personalizable
Carga/Descarga: Carga y descarga automáticas
DESCRIPCIÓN
Sistema Intermedio de Limpieza de Culatas
El sistema industrial de limpieza intermedia de culatas Big Bird está desarrollado para la limpieza posterior al mecanizado de culatas utilizadas en la fabricación de motores diésel de servicio pesado. El sistema elimina los residuos del mecanizado antes de los procesos posteriores y permite una producción automática completa de múltiples modelos sin cambio manual.
El equipo se suministra como una solución llave en mano, que incluye diseño, fabricación, instalación y puesta en marcha.
Aplicaciones de piezas de trabajo
El sistema acepta múltiples variantes de culatas para la fabricación de motores diésel de servicio pesado:
| Variante | Material | Peso |
|---|---|---|
| Variante A | Aleación de Aluminio | 16,4 kg |
| Variante B | Aleación de Aluminio | 16.6 kg |
| Variante C | Aleación de Aluminio | 16,4 kg |
| Variante D | Aleación de Aluminio | 15,8 kg |
| Variante E | Aleación de Aluminio | 15.9 KG |
| Variante F | Aleación de Aluminio | 15,8 kg |
Todas las piezas son subconjuntos de culatas destinados a aplicaciones en motores diésel de servicio pesado. El sistema permite una producción automática completa de múltiples modelos sin cambio manual.
Producción automática mixta por modelo
El sistema admite una producción automática mixta por modelo con las siguientes capacidades:
Reconocimiento de código QR
Los dispositivos de escaneo de códigos QR leen automáticamente la identificación de la pieza al cargarla. El sistema selecciona el programa de limpieza adecuado según la información del código QR. La capacidad de almacenamiento admite hasta 256 variantes de números de pieza. Se ha configurado además una impresora automática de códigos de barras (2 unidades) para garantizar la trazabilidad de la producción.
Manipulación simultánea de dos piezas
El sistema cuenta con dos robots de 6 ejes capaces de manipular dos culatas simultáneamente, duplicando la eficiencia de producción con un tiempo de ciclo de 76 segundos por dos piezas (38 segundos por pieza).
Cambio automático de modelo
Los dispositivos de sujeción, las boquillas y los componentes de posicionamiento están diseñados para adaptarse a todas las variantes de culatas sin intervención manual. Las superficies de localización de los dispositivos de sujeción incorporan limpieza automática para evitar daños en la pieza causados por virutas.
Comunicación con el sistema MES
El sistema se conecta con el sistema MES para seguimiento de producción, adquisición de datos y actualizaciones de estado, conforme a los requisitos técnicos generales del fabricante automotriz (OEM).
Proceso de limpieza en múltiples etapas
El sistema combina varias tecnologías de limpieza en una secuencia automatizada de 9 etapas con manejo simultáneo de dos piezas.
Etapa 1: Carga (1.ª)
El transportador aguas arriba transfiere la pieza al transportador de rodillos de carga del sistema de limpieza. Este transportador desplaza la pieza hasta la entrada de la máquina. Un escáner de códigos QR (COGNEX) identifica el modelo de la pieza.
La entrada dispone de dos puntos de posicionamiento para piezas. Un mecanismo de elevación y giro eleva y rota 180° dos piezas, permitiendo que el robot agarre simultáneamente ambas culatas e introduzca en la cámara de limpieza. El transportador de carga incorpora un diseño de rodillos PZR.
Se proporciona una estación de inspección para el operario en la posición de carga.
Etapa 2: Limpieza turbulenta (2ST) — 1,5 MPa
El robot n.º 1 sujeta dos piezas de trabajo y las transfiere al tanque de limpieza turbulenta, que ya ha sido llenado previamente con líquido limpiador. El robot cambia flexiblemente la orientación de las piezas mientras que las boquillas circundantes dirigen un flujo turbulento para limpiar todas las superficies.
Etapa 3: Limpieza de los tapones de la camisa de agua (3ST) — 1,5 MPa
Tras la limpieza turbulenta, se abre la válvula de drenaje del tanque para un vaciado rápido. El robot posiciona las piezas de trabajo frente a boquillas de gran diámetro para la limpieza de los tapones de la camisa de agua, garantizando así una limpieza exhaustiva de los conductos de refrigeración.
Etapa 4: Limpieza en puntos fijos (4ST) — 1,5 MPa
Después de la limpieza de los tapones de la camisa de agua, las piezas de trabajo se posicionan en paneles de boquillas de punto fijo. Cada boquilla se alinea con precisión con los orificios correspondientes en la culata del cilindro, garantizando que todos los conductos reciban una limpieza dirigida. El robot cambia la orientación de la pieza de trabajo para alinear cada superficie con los paneles de boquillas correspondientes, y la bomba de limpieza continúa rellenando el tanque turbulento para el siguiente ciclo.
Etapa 5: Limpiado preciso de la camisa de agua (5ST) — 0,6 MPa
El robot n.º 1 coloca simultáneamente dos piezas de trabajo sobre las paletas de posicionamiento en esta estación. Los cilindros extienden las boquillas para realizar la limpieza de los tapones de la camisa de agua mientras limpian con precisión toda la pieza de trabajo. Esta estación dispone de dos posiciones para ampliar el tiempo de limpieza precisa. El robot n.º 1 coloca las piezas de trabajo en una posición, mientras que el robot n.º 2 retira las piezas de trabajo previamente limpiadas desde la otra posición. Esta estación cuenta con un tanque de agua, una bomba y un sistema de filtración independientes.
Etapa 6: Secado por soplado en punto fijo (6ST) — 0,2–0,4 MPa
El robot n.º 2 sujeta las piezas de trabajo y las traslada a la estación de soplado. Durante la transferencia, el robot modifica la orientación de las piezas para facilitar el drenaje por inclinación. A continuación, posiciona las piezas frente a cajas de boquillas fijas para aplicar un soplado dirigido a todos los orificios y conductos. Cada superficie dispone de paneles de boquillas específicos. Tras el soplado en punto fijo, el robot realiza un soplado de barrido sobre las superficies de las piezas. Una vez finalizado el secado, el robot n.º 2 coloca las piezas sobre el transportador de rodillos gravitatorios en la salida de la máquina, mientras que las barras de transferencia avanzan simultáneamente ambas piezas hacia la siguiente estación.
Etapa 7: Secado secundario por soplado (7ST)
Las barras de transferencia introducen dos piezas de trabajo en la cámara de soplado secundario mediante el transportador de rodillos gravitatorios. Los cilindros superiores despliegan las cajas de boquillas para realizar un soplado de barrido en punto fijo sobre la pieza completa. Tras el secado secundario por soplado, las barras de transferencia avanzan simultáneamente ambas piezas hacia la siguiente estación.
Etapa 8: Secado al vacío (8ET)
Las barras de transferencia transportan dos piezas de trabajo hacia la cámara de vacío mediante una cinta transportadora de rodillos por gravedad. La tapa superior móvil se cierra con la tapa inferior fija para formar una cámara estanca. La bomba de vacío extrae el aire de la cámara, reduciendo así la temperatura de vapor saturado y permitiendo la evaporación de la humedad residual en las superficies de las piezas. Tras el secado al vacío, la cámara se ventila, la tapa retorna a su posición inicial y las barras de transferencia avanzan ambas piezas hacia la siguiente estación.
Etapa 9: Descarga (9ET)
Las barras de transferencia transportan dos piezas de trabajo hacia la cinta transportadora de rodillos por gravedad de la estación de descarga. Al llegar, la cinta de gravedad desciende, transfiriendo las piezas hacia una cinta motorizada para su traslado individual hacia los equipos posteriores. Se incluye una estación de inspección manual. La cinta de descarga incorpora un diseño de rodillos PZR con detección de presencia de piezas.
Control de limpieza técnica
En la fabricación de motores diésel de servicio pesado, la limpieza de los conductos internos afecta directamente la fiabilidad y el rendimiento del motor.
El sistema está diseñado para cumplir con los estrictos requisitos de limpieza de cada conducto de culata:
| Zona | Límite de limpieza | Tamaño de partícula | Tasa de aprobación |
|---|---|---|---|
| Conducto de aceite del balancín | ≤0,4 mg | 0,36 mm | 100% |
| Galería de retorno de combustible | ≤1,5 mg | ≤0,6 mm | 80% |
| Galería de retorno de aceite | ≤7,3 mg | ≤0,6 mm | 80% |
| Puertos de admisión y escape | ≤14,5 mg | ≤0,6 mm | 80% |
| Camisa de refrigeración | ≤56 mg | 1.0 mm | 80% |
Gestión avanzada de filtración
El sistema emplea un sistema de filtración de tres etapas para el circuito de limpieza y un sistema de filtración de dos etapas para el circuito de limpieza de precisión:
Filtración del circuito de limpieza (tres etapas):
Etapa 1: Filtro de tambor — 1.500 L/min, 50 μm, malla de acero inoxidable, con contralavado automático y carro para virutas
Etapa 2: Filtro automático de contralavado — 30 μm, con separador magnético de contralavado
Etapa 3: Filtro de bolsa — 900 L/min, 10 μm, tejido no tejido (1 de reserva + 1 en funcionamiento), con alarma de obstrucción
Filtración del circuito de limpieza de precisión (dos etapas):
Etapa 1: Filtro de cesta — 300 L/min, 40 mallas, malla de nailon, con alarma de obstrucción
Etapa 2: Filtro de bolsa — 300 L/min, 10 μm, tejido no tejido (1 de reserva + 2 en funcionamiento), con alarma de obstrucción
Características del filtro:
Todos los filtros cuentan con alarmas de obstrucción visualizadas en la interfaz hombre-máquina (HMI)
El reemplazo del filtro no afecta el funcionamiento normal del equipo
Separación automática del fluido de limpieza de las virutas y los residuos
Carro móvil para virutas para una eliminación sencilla
Sistema robótico
El sistema utiliza dos robots FANUC para una manipulación eficiente de dos piezas simultáneamente:
| Parámetro | Especificación |
|---|---|
| Modelo de robot | FANUC R-2000iC/210WE |
| Número | 2 unidades |
| Protección | IP67 (no se requiere impermeable) |
| Alcanza | 2,45 m |
| CARGA ÚTIL | 210 kg |
| Característica clave | Manipulación simultánea de dos piezas |
| Agarrador | Pinza neumática resistente a la corrosión con función de auto-bloqueo (la pieza no cae en caso de pérdida de energía o aire) |
| Sello de Aire | Evita la entrada de humedad, con supervisión de presión y caudal, y alarma |
Integración de Fabricación Inteligente
El sistema cumple con los requisitos de la Industria 4.0 mediante una conectividad integral de datos:
Comunicación con el sistema MES
Compatibilidad con el protocolo OPC UA
Seguimiento de piezas mediante códigos QR
Actualizaciones del estado de producción
Adquisición de datos
Supervisión de fallos en los equipos (tiempo y frecuencia)
Registro de la cantidad producida y del tiempo de ciclo
Seguimiento del tiempo de actividad operativa de los equipos
Supervisión del consumo de energía (contador inteligente SIEMENS)
Interfaz del operador
pantalla táctil a color TFT de 15" (mínimo)
Interfaz en idioma chino
Visualización de información de la pieza
Selección del programa de limpieza
Supervisión del progreso de la limpieza
Visualización de temperatura y presión
Diagnóstico de fallos y visualización de alarmas con orientación para la resolución de problemas
Supervisión del nivel de líquido en el tanque y alerta
Características inteligentes
Lubricación automática en intervalos programados
Recordatorios automáticos de mantenimiento en la interfaz hombre-máquina (HMI)
Capacidad de diagnóstico remoto
Caso de Aplicación
| Parámetro | Especificación |
|---|---|
| Proyecto | Importante fabricante de motores diésel de gran tamaño — Sistema intermedio de limpieza de culatas |
| Pieza de trabajo | Múltiples variantes de culatas para motores diésel pesados |
| Tiempo de ciclo | ≤38 segundos por pieza (76 s / 2 piezas) |
| Capacidad de producción | ≥719 piezas calificadas por turno de 8 horas |
| OEE | ≥95% |
| Tecnologías de limpieza | Chorro turbulento a 1,5 MPa + Tapón de camisa de agua a 1,5 MPa + Chorro puntual a 1,5 MPa + Precisión en camisa de agua a 0,6 MPa + Secado al vacío |
| Temperatura de limpieza | 40–60°C |
| Método de secado | Secado con soplado + secado al vacío |
| Precisión de filtración | Tres etapas: 50 μm → 30 μm → 10 μm |
| Potencia total | 165 kW (incluidos calentadores de 75 kW) |
| Nivel de ruido | ≤75 dB (bajo carga) |
Solución integral de limpieza
Big Bird Industrial ofrece soluciones integrales de ingeniería, incluidas:
Desarrollo de Procesos
Análisis de componentes para culatas de cilindro
Diseño del proceso de limpieza
Evaluación de los requisitos de limpieza
Integración de equipos
Sistemas robóticos de limpieza con manipulación simultánea de dos piezas
Tecnología de limpieza turbulenta
Sistemas de limpieza de tapones para camisas de agua
Limpieza de alta presión en puntos fijos
Tecnología de secado al vacío
Gestión de filtración en múltiples etapas
Manejo Automatizado de Materiales
Conexión de fabricación inteligente
Interfaz MES (OPC UA)
Trazabilidad mediante código QR
Adquisición de datos de producción
¿Por qué elegir Big Bird Industrial?
Experiencia en componentes de motores pesados
Big Bird Industrial se especializa en soluciones de limpieza de precisión para componentes del grupo motopropulsor automotriz, con experiencia comprobada en la limpieza de culatas para aplicaciones de motores diésel pesados.
Manipulación robótica simultánea de dos piezas
El sistema incluye dos robots FANUC capaces de manipular simultáneamente dos culatas de cilindro, logrando tiempos de ciclo rápidos de 38 segundos por pieza y una OEE ≥95 % para producción en volumen elevado.
Tecnología de limpieza multietapa
El sistema combina la limpieza turbulenta, la limpieza de tapones de camisas de agua, la limpieza en puntos fijos, la limpieza precisa de camisas de agua, el secado con aire comprimido y el secado al vacío para eliminar de forma integral los contaminantes de geometrías complejas de culatas.
Capacidad de ingeniería a nivel de sistema
La empresa ofrece soluciones completas, desde el desarrollo del proceso de limpieza hasta la integración en producción, incluyendo manipulación robótica, limpieza a alta presión, secado al vacío y conectividad con sistemas MES.
Ingeniería personalizada no estandarizada
Cada componente y línea de producción presenta requisitos únicos. Big Bird Industrial ofrece soluciones de ingeniería personalizadas basadas en:
Análisis de la estructura y el material del componente
Desarrollo del proceso de limpieza
Diseño personalizado de utillajes y automatización
Integración del diseño de planta y del flujo productivo
La capacidad de ingeniería no estándar de la empresa permite adaptar cada sistema de limpieza a la geometría específica de los componentes, los requisitos de tiempo de ciclo, los estándares de limpieza y el nivel de automatización.
Cumplimiento de las normas
Todo el equipo cumple con las normas ISO 13849, IEC 62061 (SIL3), GB 5226.1 y las normas de seguridad chinas e internacionales aplicables. Los recipientes a presión están certificados por autoridades independientes de inspección.
Preguntas frecuentes
¿Qué componentes procesa este sistema de limpieza?
Este sistema está diseñado para subconjuntos de culatas destinados a modelos de motores diésel de servicio pesado.
¿Qué contaminantes se pueden eliminar?
Elimina virutas metálicas, partículas generadas durante el mecanizado, residuos de fluidos de corte y contaminación interna de galerías de aceite, conductos de combustible, orificios de admisión/escape y camisas de refrigeración.
¿Puede limpiar camisas de agua y galerías de aceite?
Sí. El sistema combina la limpieza turbulenta, la limpieza de tapones de camisas de agua y la limpieza en puntos fijos para acceder a todos los conductos internos, incluidas las galerías de aceite para balancines, las galerías de retorno de combustible, las galerías de retorno de aceite, los orificios de admisión/escape y las camisas de agua de refrigeración.
¿Qué niveles de limpieza se pueden lograr?
Galería de aceite del balancín ≤0,4 mg; galería de retorno de combustible ≤1,5 mg; galería de retorno de aceite ≤7,3 mg; conductos de admisión/escape ≤14,5 mg; camisa de refrigeración ≤56 mg.
¿Admite producción automatizada con múltiples modelos?
Sí. El reconocimiento del código QR selecciona el programa de limpieza adecuado. Los accesorios y las boquillas están diseñados para todas las variantes. No se requiere cambio manual.
¿Cuál es el tiempo de ciclo?
El sistema ofrece ≤38 segundos por pieza (76 s/2 piezas), permitiendo la producción de ≥719 piezas calificadas por turno de 8 horas.
¿Admite integración con MES?
Sí. Se admite completamente la comunicación OPC UA, la trazabilidad mediante códigos QR, la adquisición de datos de producción y la interfaz con el sistema MES.
Limpieza intermedia de culatas
Limpieza intermedia de culatas en la fabricación de motores diésel pesados
La limpieza intermedia de la culata es un proceso crítico entre el mecanizado y las operaciones posteriores en la fabricación de motores diésel de alta potencia. La geometría compleja de las culatas —incluidos múltiples conductos de aceite, pasajes de combustible, orificios de admisión/escape y camisas de refrigeración— requiere tecnologías avanzadas de limpieza para eliminar residuos del mecanizado, virutas metálicas y contaminantes de los fluidos de corte. Los fabricantes modernos de motores exigen niveles estrictos de limpieza en los conductos internos para garantizar un rendimiento fiable del motor, eficiencia en el consumo de combustible y cumplimiento de las normativas sobre emisiones.
Limpieza turbulenta para geometrías complejas de culata
La limpieza turbulenta ofrece una eliminación superior de contaminantes en geometrías complejas de culatas. Al sumergir la pieza de trabajo en un fluido limpiador calentado y generar un flujo turbulento, esta tecnología accede a conductos internos y taladros ciegos a los que no pueden llegar los métodos convencionales de limpieza por pulverización. Combinada con la limpieza de tapones de camisas de agua y la limpieza en puntos fijos, la limpieza turbulenta garantiza la eliminación exhaustiva de residuos de mecanizado de todas las superficies y conductos internos.
Manipulación robótica de dos piezas simultáneamente para producción de alto volumen
Los sistemas robóticos de manipulación de dos piezas simultáneamente permiten la producción de alto volumen con tiempos de ciclo reducidos. Dos robots que manejan dos piezas al mismo tiempo logran tiempos de ciclo de 38 segundos por pieza, manteniendo una calidad de limpieza constante. Combinados con el reconocimiento de códigos QR y el cambio automático de modelo, estos sistemas soportan una producción completamente automática de modelos mixtos sin intervención manual.
Tecnología de filtración en la limpieza de culatas
Los sistemas de filtración eficaces son fundamentales para mantener una calidad de limpieza constante en la limpieza de culatas. Las configuraciones de filtración de tres etapas —que combinan filtros de tambor, filtros automáticos de contralavado y filtros de bolsa— permiten una operación continua con cambios de filtro sin interrupciones. Una precisión de filtración de hasta 10 μm garantiza la calidad del fluido de limpieza, reduce los riesgos de recontaminación y prolonga la vida útil del fluido.
Especificaciones técnicas
| Especificación | DESCRIPCIÓN |
|---|---|
| Tipo de Producto | Sistema de limpieza intermedia para culatas |
| Aplicación | Limpieza intermedia de culatas para motores diésel pesados |
| Pieza de trabajo | Múltiples variantes de culatas para motores diésel pesados |
| Tecnología de limpieza | Turbulenta (1,5 MPa) + Tapón de camisa de agua (1,5 MPa) + Punto fijo (1,5 MPa) + Precisión en camisa de agua (0,6 MPa) + Secado al vacío |
| Temperatura de limpieza | 40–60 °C (calefacción eléctrica) |
| Tecnología de secado | Secado con soplado (0,2–0,4 MPa) + Soplado secundario + Secado al vacío |
| Tiempo de ciclo | ≤38 segundos por pieza (76 s/2 piezas) — personalizable |
| Capacidad de producción | ≥719 piezas calificadas/turno de 8 horas |
| OEE | ≥95% |
| Modelo de robot | FANUC R-2000iC/210WE (2 unidades) |
| Protección del robot | IP67 |
| Alcance del robot | 2,45 m |
| Carga útil del robot | 210 kg |
| Sistema de filtración | Tres etapas: 50 μm → 30 μm → 10 μm |
| Sistema de control | PLC SIEMENS S7-1500 |
| Protocolo de comunicación | PROFINET, OPC UA |
| Carga/descarga | Automático |
| Fuente de alimentación | CA 380 V, 50 Hz, trifásica |
| Potencia total | 165 kW (incluidos calentadores de 75 kW) |
| Aire comprimido | 8 Nm³/min |
| Consumo de agua | 4.000 L (capacidad total del depósito) |
| Nivel de ruido | ≤75 dB (bajo carga) |
| Huella | 11 000 × 6 070 mm |
| Normas de seguridad | GB/T 15706, IEC 62061 (SIL3), GB 5226.1 |
