
 EN



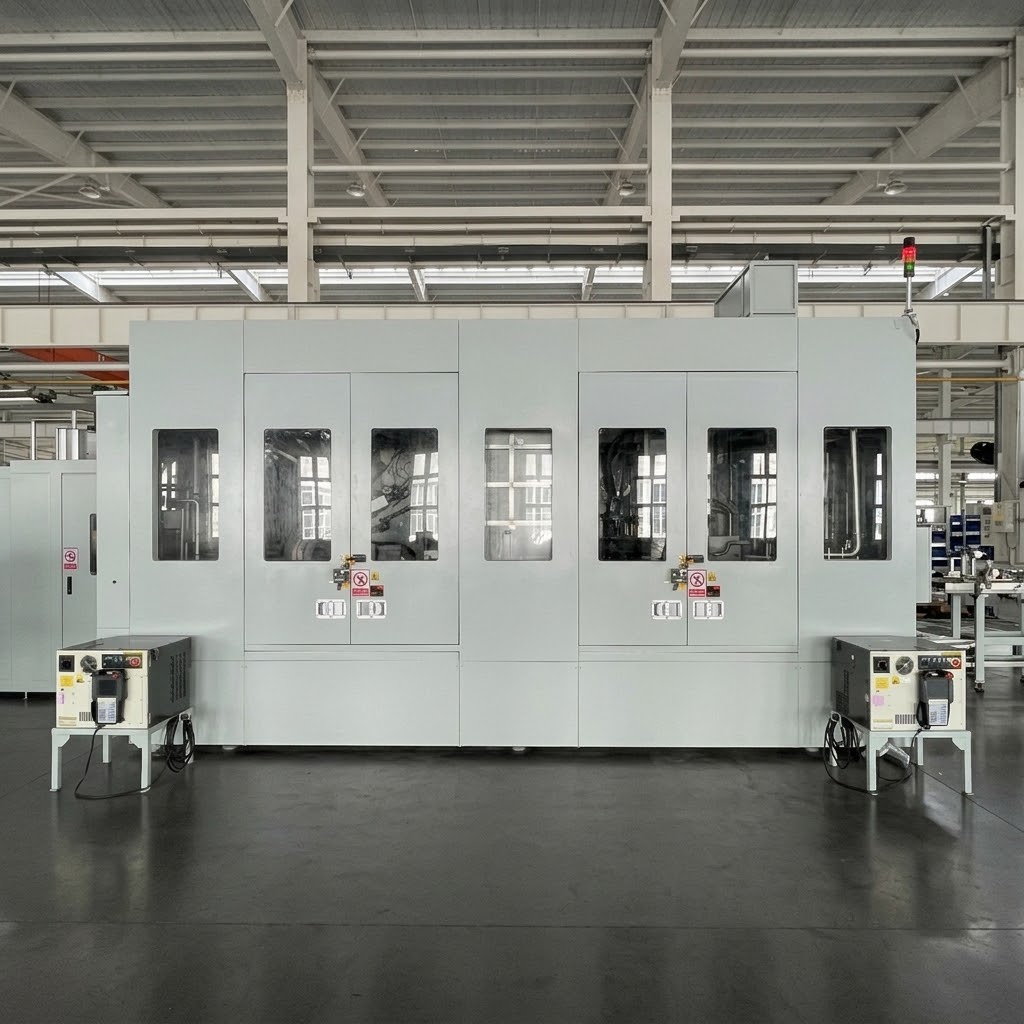
System do pośredniego czyszczenia główek cylindrów w przemyśle motocyklowym przeznaczony do produkcji ciężkich silników wysokoprężnych
Dostosowane rozwiązanie klucz-w-rękę dla dużego producenta silników wysokoprężnych ciężarowych
Zastosowanie: Pośrednie czyszczenie głowy cylindra w procesie produkcji ciężkich silników wysokoprężnych
Przedmiot obrabiany: Głowa cylindra do ciężkich silników wysokoprężnych — wiele wariantów
Proces czyszczenia: Czyszczenie turbulentne (1,5 MPa) + czyszczenie zatyczek płaszcza chłodzenia (1,5 MPa) + czyszczenie punktowe (1,5 MPa) + precyzyjne czyszczenie płaszcza chłodzenia (0,6 MPa) + suszenie strumieniem powietrza (0,2–0,4 MPa) + suszenie próżniowe
Ciśnienie czyszczenia: Czyszczenie turbulentne ≥1,5 MPa / czyszczenie punktowe ≥1,5 MPa / czyszczenie płaszcza chłodzenia 1,5 MPa i 0,6 MPa — dostosowywalne
Temperatura czyszczenia: 40–60 °C (podgrzewanie elektryczne) — dostosowywalne
Czas cyklu: ≤38 sekund na sztukę (76 s/2 sztuki) — dostosowywalne zgodnie z wymaganiami konkretnej linii produkcyjnej
Wymagania dotyczące czystości: Kanał oleju dla wahacza ≤0,4 mg / Kanał powrotny paliwa ≤1,5 mg / Kanał powrotny oleju ≤7,3 mg / Wloty i wyloci ≤14,5 mg / Obiegi chłodzenia ≤56 mg — konfigurowalne zgodnie z wymaganiami klienta
Technologia suszenia: Suszona w ustalonej pozycji (0,2–0,4 MPa) + suszenie wtórne + suszenie próżniowe
System Filtracji: Trzystopniowa filtracja (50 μm / 30 μm / 10 μm) — konfigurowalna
Konfiguracja robotów: roboty 6-osiowe (IP67, nośność 210 kg, 2 jednostki) z jednoczesnym obsługiwaniem dwóch przedmiotów — konfigurowalne
Załadunek/rozładunek: Automatyczny załadunek i rozładunek
OPIS
System do pośredniego czyszczenia główek cylindrowych w przemyśle motocyklowym
Przemysłowy system do pośredniego czyszczenia główek cylindrowych Big Bird został opracowany do czyszczenia po obróbce główek cylindrowych stosowanych w produkcji silnych silników wysokoprężnych. System usuwa pozostałości po obróbce przed kolejnymi procesami i obsługuje w pełni automatyczną produkcję mieszankową bez ręcznej wymiany narzędzi.
Urządzenie jest dostarczane jako kompleksowe rozwiązanie klucz-w-rękę, obejmujące projektowanie, produkcję, instalację oraz uruchomienie.
Zastosowania przedmiotów obrabianych
System obsługuje wiele wariantów główek cylindrowych przeznaczonych do produkcji silnych silników wysokoprężnych:
| Wariant | Materiał | Waga |
|---|---|---|
| Wariant A | Stop aluminiumowy | 16,4 kg |
| Wariant B | Stop aluminiumowy | 16,6 kg |
| Wariant C | Stop aluminiumowy | 16,4 kg |
| Wariant D | Stop aluminiumowy | 15,8 kg |
| Wariant E | Stop aluminiumowy | 15,9 kg |
| Wariant F | Stop aluminiumowy | 15,8 kg |
Wszystkie elementy robocze to podzespoły główek cylindrowych przeznaczone do zastosowań w silnych silnikach wysokoprężnych. System obsługuje w pełni automatyczną produkcję mieszankową bez ręcznej wymiany narzędzi.
Automatyczna produkcja mieszana
System obsługuje w pełni automatyczną produkcję mieszaną z następującymi możliwościami:
Rozpoznawanie kodów QR
Urządzenia do skanowania kodów QR automatycznie odczytują identyfikację przedmiotu roboczego po jego załadowaniu. System wybiera odpowiedni program czyszczenia na podstawie informacji zawartych w kodzie QR. Pojemność pamięci obsługuje do 256 wariantów numerów części. Dodatkowo skonfigurowano dwie jednostki automatycznego drukarki kodów kreskowych w celu zapewnienia śledzalności produkcji.
Obsługa dwóch przedmiotów roboczych jednocześnie
System wyposażony jest w dwa roboty 6-osowe, zdolne do jednoczesnej obsługi dwóch główek cylindrowych, co podwaja wydajność produkcji przy czasie cyklu wynoszącym 76 sekund na dwie sztuki (38 sekund na jedną sztukę).
Automatyczna zmiana modelu
Uchwyty, dysze i elementy pozycjonujące zaprojektowano tak, aby mogły obsługiwać wszystkie warianty główek cylindrowych bez konieczności interwencji ręcznej. Powierzchnie lokalizacyjne uchwytów są wyposażone w funkcję automatycznego czyszczenia, zapobiegając uszkodzeniom przedmiotów roboczych spowodowanym wiórkami.
Komunikacji z systemem MES
System komunikuje się z systemem MES w celu śledzenia produkcji, pozyskiwania danych oraz aktualizacji statusu zgodnie z ogólnymi wymaganiami technicznymi producenta samochodów.
Wieloetapowy proces czyszczenia
System łączy wiele technologii czyszczenia w dziewięcioetapowej, zautomatyzowanej sekwencji z jednoczesną obsługą dwóch przedmiotów roboczych:
Etapa 1: załadunek (1ST)
Górny transporterek przekazuje przedmiot roboczy do transportera wałkowego ładowania systemu czyszczącego. Transporter przewozi przedmiot roboczy do wejścia maszyny. Skaner kodów QR (COGNEX) identyfikuje model przedmiotu roboczego.
Wejście wyposażone jest w dwa punkty pozycjonowania przedmiotów roboczych. Mechanizm podnoszenia i obrotu podnosi i obraca o 180° dwa przedmioty robocze, umożliwiając robotowi jednoczesne chwytanie obu główek cylindrowych i umieszczanie ich w komorze czyszczącej. Transporter ładowania wyposażony jest w wałki typu PZR.
Na stanowisku ładowania zaprojektowano stację inspekcyjną obsługiwana przez operatora.
Etapa 2: Czyszczenie turbulentne (2ST) — 1,5 MPa
Robot nr 1 chwyta dwa przedmioty robocze i przenosi je do zbiornika czyszczenia turbulentnego, który został wcześniej napełniony cieczą czyszczącą. Robot elastycznie zmienia orientację przedmiotów roboczych, podczas gdy dysze otaczające kierują strumieniem turbulentnym w celu oczyszczenia wszystkich powierzchni.
Etapa 3: Czyszczenie wkładów płaszcza wodnego (3ST) — 1,5 MPa
Po intensywnym czyszczeniu zawór odpowietrzający zbiornika otwiera się, umożliwiając szybkie opróżnienie. Robot umieszcza elementy robocze przy dyszach o dużym średnicy w celu czyszczenia korek przewodów chłodzących, zapewniając dokładne oczyszczenie kanałów chłodzenia.
Etap 4: Czyszczenie w ustalonych punktach (4ST) — 1,5 MPa
Po czyszczeniu korek przewodów chłodzących elementy robocze są umieszczane przy panelach dysz punktowych. Każda dysza jest precyzyjnie wyrównana z odpowiednimi otworami w głowicy cylindra, co zapewnia skierowane czyszczenie wszystkich kanałów. Robot zmienia orientację elementów roboczych, aby dopasować każdą powierzchnię do odpowiednich paneli dysz, a pompa czyszcząca nadal napełnia zbiornik turbulencyjny w celu kolejnego cyklu.
Etap 5: Precyzyjne czyszczenie przewodów chłodzących (5ST) — 0,6 MPa
Robot nr 1 umieszcza jednocześnie dwa przedmioty robocze na paletach pozycjonujących w tej stacji. Cylinder rozszerza dysze do czyszczenia korek z otworów w obudowie chłodzącej, wykonując równocześnie precyzyjne czyszczenie całego przedmiotu roboczego. Ta stacja posiada dwie pozycje, co wydłuża czas precyzyjnego czyszczenia. Robot nr 1 umieszcza przedmioty robocze w jednej pozycji, podczas gdy robot nr 2 pobiera wcześniej oczyszczone przedmioty robocze z drugiej pozycji. Stacja ta wyposażona jest w niezależny zbiornik wody, pompę oraz system filtracji.
Etap 6: Suszenie punktowe (6ST) — 0,2–0,4 MPa
Robot nr 2 chwyta przedmioty obrabiane i przesuwa je do stacji suszenia strumieniem powietrza. Podczas transportu robot zmienia orientację przedmiotów obrabianych w celu odpływu cieczy pod kątem. Następnie robot umieszcza przedmioty obrabiane przy stałych skrzynkach dysz, umożliwiając skierowane suszenie strumieniem powietrza wszystkich otworów i przewodów. Każda powierzchnia ma przyporządkowane jej panele dysz. Po suszeniu strumieniem powietrza w ustalonych punktach robot wykonuje suszenie skanujące po powierzchniach przedmiotów obrabianych. Po zakończeniu suszenia robot nr 2 umieszcza przedmioty obrabiane na taśmociągu z rolkami grawitacyjnymi przy wyjściu maszyny, a jednocześnie belki transportowe przesuwają oba przedmioty obrabiane do kolejnej stacji.
Etap 7: wtórne suszenie strumieniem powietrza (7ST)
Belki transportowe przesuwają dwa przedmioty obrabiane do komory wtórnego suszenia strumieniem powietrza za pomocą taśmociągu z rolkami grawitacyjnymi. Górnym cylinderom wysuwane są skrzynki dysz do suszenia strumieniem powietrza w ustalonych punktach oraz skanującego całego przedmiotu obrabianego. Po wtórnym suszeniu strumieniem powietrza belki transportowe przesuwają jednocześnie oba przedmioty obrabiane do kolejnej stacji.
Etap 8: suszenie próżniowe (8ST)
Pręty transportowe przesuwają dwa przedmioty robocze do komory próżniowej za pomocą grawitacyjnego przenośnika wałkowego. Górna ruchoma osłona zamyka się z dolną nieruchomą osłoną, tworząc uszczelnioną komorę. Pompa próżniowa opróżnia komorę, obniżając temperaturę nasyconej pary wodnej w celu odparowania pozostałości wilgoci z powierzchni elementów. Po suszeniu w próżni komora próżniowa jest odpowietrzana, osłona wraca do pozycji wyjściowej, a pręty transportowe przesuwają oba przedmioty robocze do kolejnej stacji.
Etap 9: Wyprowadzanie (9ST)
Pręty transportowe przesuwają dwa przedmioty robocze do grawitacyjnego przenośnika wałkowego stacji wyprowadzania. Po dotarciu przenośnik grawitacyjny opuszcza się, przekazując przedmioty robocze na przenośnik napędzany silnikiem, który zapewnia indywidualne przesyłanie do urządzeń w dalszej części linii. Przewidziano stację inspekcyjną obsługiwana przez operatora. Przenośnik wyprowadzający wyposażony jest w wałki konstrukcji PZR z wykrywaniem obecności przedmiotów roboczych.
Kontrola czystości technicznej
W produkcji silnych silników wysokoprężnych czystość kanałów wewnętrznych ma bezpośredni wpływ na niezawodność i wydajność silnika.
System został zaprojektowany tak, aby spełniać surowe wymagania dotyczące czystości każdego kanału głowy cylindra:
| Obszar | Limit czystości | Wielkość cząstek | Stopa przejścia |
|---|---|---|---|
| Kanał oleju dla wahacza zaworowego | ≤0,4 mg | 0,36 mm | 100% |
| Kanał powrotny paliwa | ≤1,5 mg | ≤0,6 mm | 80% |
| Kanał powrotny oleju | ≤7,3 mg | ≤0,6 mm | 80% |
| Wloty i wyloci | ≤14,5 mg | ≤0,6 mm | 80% |
| Obudowa chłodzenia | ≤56 mg | 1.0 mm | 80% |
Zaawansowane zarządzanie filtracją
System wykorzystuje trzystopniowy system filtracji dla obwodu czyszczącego oraz dwustopniowy system filtracji dla obwodu precyzyjnego czyszczenia:
Filtracja obwodu czyszczącego (trzystopniowa):
Etap 1: Filtr bębnowy — 1500 L/min, 50 μm, siatka ze stali nierdzewnej, z automatycznym odwróconym przepływem i wózkiem na wiórkę
Etap 2: Automatyczny filtr z odwróconym przepływem — 30 μm, z magnetycznym separatorem z odwróconym przepływem
Etat 3: Filtr workowy — 900 L/min, 10 μm, materiał niepletiony (1 zapasowy + 1 aktywny), z alarmem zablokowania
Filtracja obwodu precyzyjnego czyszczenia (dwustopniowa):
Etap 1: Filtr koszykowy — 300 L/min, 40 mesh, siatka nylonowa, z alarmem zablokowania
Etap 2: Filtr workowy — 300 L/min, 10 μm, materiał niepletiony (1 zapasowy + 2 aktywne), z alarmem zablokowania
Cechy filtra:
Wszystkie filtry są wyposażone w alarmy zablokowania wyświetlania na HMI
Wymiana filtra nie wpływa na normalną pracę urządzenia
Automatyczna separacja cieczy czyszczącej od wiórków i odpadów
Przenośny wózek na wiórkę do łatwego usuwania
System robotów
System wykorzystuje dwóch robotów FANUC do wydajnego obsługi dwóch przedmiotów równocześnie:
| Parametr | Specyfikacja |
|---|---|
| Model robota | FANUC R-2000iC/210WE |
| Numer | 2 sztuki |
| Ochrona | IP67 (brak konieczności stosowania okrycia przeciwdeszczowego) |
| Osiągnąć | 2,45 m |
| Ładunek | 210 kg |
| Kluczowa funkcja | Równoczesna obsługa dwóch przedmiotów |
| Uchwyt | Korozji odporny pneumatyczny chwytak z funkcją samoblokującą (przedmiot nie spadnie przy braku zasilania/napędu pneumatycznego) |
| Hermetyzacja powietrza | Zapobiega przedostawaniu się wilgoci, z monitorowaniem ciśnienia/przepływu i sygnalizacją alarmową |
Inteligentna Integracja Produkcji
System spełnia wymagania Industry 4.0 dzięki komprehensywnemu połączeniu danych:
Komunikacji z systemem MES
Obsługa protokołu OPC UA
Śledzenie przedmiotów roboczych za pomocą kodów QR
Aktualizacje statusu produkcji
Pozyskiwanie danych
Monitorowanie awarii sprzętu (czas, częstotliwość)
Rejestrowanie liczby wyprodukowanych sztuk i czasu cyklu
Śledzenie czasu gotowości pracy sprzętu
Monitorowanie zużycia energii (inteligentny licznik SIEMENS)
Interfejs operatora
15-calowy kolorowy ekran dotykowy TFT (minimalnie)
Interfejs językowy chiński
Wyświetlanie informacji o obiekcie roboczym
Wybór programu czyszczenia
Monitorowanie postępu czyszczenia
Wyświetlanie temperatury i ciśnienia
Diagnozowanie usterki i wyświetlanie alarmu wraz z instrukcjami rozwiązywania problemów
Monitorowanie poziomu cieczy w zbiorniku i sygnalizacja alarmowa
Inteligentne funkcje
Automatyczne smarowanie w zaplanowanych odstępach czasu
Automatyczne przypomnienia o konieczności konserwacji na interfejsie HMI
Możliwość zdalnej diagnostyki
W przypadku zastosowania
| Parametr | Specyfikacja |
|---|---|
| Projekt | Wiodący producent ciężkich silników wysokoprężnych — system pośredniego czyszczenia główek cylindrów |
| Obiekt obrabiany | Wiele wariantów główek cylindrowych dla silnych silników wysokoprężnych |
| Czas cyklu | ≤38 sekund na sztukę (76 s / 2 sztuki) |
| Zdolność produkcyjna | ≥719 sztuk sprawdzonych na 8-godzinną zmianę |
| EWS | ≥95% |
| Technologie czyszczenia | Turbulencja 1,5 MPa + korek otworu płaszcza wodnego 1,5 MPa + punkt stały 1,5 MPa + precyzyjne płukanie płaszcza wodnego 0,6 MPa + suszenie próżniowe |
| Temperatura czyszczenia | 40–60°C |
| Metoda suszenia | Suszony powietrzem + suszenie próżniowe |
| Dokładność filtracji | Trzystopniowy: 50 μm → 30 μm → 10 μm |
| Moc całkowita | 165 kW (w tym grzałki o mocy 75 kW) |
| Poziom hałasu | ≤75 dB (pod obciążeniem) |
Kompleksowe rozwiązanie do czyszczenia
Big Bird Industrial oferuje kompleksowe rozwiązania inżynieryjne, w tym:
Rozwój procesu
Analiza komponentów główek cylindrowych
Projektowanie procesu czyszczenia
Oceny wymagań dotyczących czystości
Integracja sprzętu
Robotyczne systemy czyszczenia z obsługą dwóch przedmiotów roboczych
Technologia czyszczenia turbulentnego
Systemy czyszczenia korek płaszczy chłodzących
Czyszczenie punktowe pod wysokim ciśnieniem
Technologia suszenia próżniowego
Zarządzanie wielostopniowym filtrowaniem
Automatyczne obróbki materiałów
Połączenia z inteligentną produkcją
Interfejs MES (OPC UA)
Śledzenie za pomocą kodów QR
Pozyskiwanie danych produkcyjnych
Dlaczego wybrać Big Bird Industrial
Doświadczenie w zakresie ciężkich komponentów silnikowych
Big Bird Industrial specjalizuje się w rozwiązaniach do precyzyjnego czyszczenia elementów układu napędowego pojazdów, z udokumentowanym doświadczeniem w czyszczeniu główek cylindrowych w zastosowaniach silników wysokoprężnych o dużej mocy.
Robotyczna obsługa dwóch przedmiotów roboczych
System wyposażony jest w dwa roboty FANUC zdolne do jednoczesnej obsługi dwóch główek cylindrowych, zapewniając krótki czas cyklu wynoszący 38 sekund na sztukę oraz współczynnik OEE ≥95% w produkcji wysokogłównościowej.
Wieloetapowa technologia czyszczenia
System łączy czyszczenie turbulentne, czyszczenie korków otworów wody chłodzącej, czyszczenie punktowe, precyzyjne czyszczenie otworów wody chłodzącej, suszenie strumieniem powietrza oraz suszenie próżniowe w celu kompleksowego usuwania zanieczyszczeń z złożonych geometrii głowy cylindra.
Możliwości inżynierskie na poziomie systemowym
Firma dostarcza kompleksowych rozwiązań – od opracowywania procesu czyszczenia po integrację z produkcją, w tym obsługi robota, czyszczenia pod wysokim ciśnieniem, suszenia próżniowego oraz połączenia z systemem MES.
Dostosowane inżynieria niestandardowa
Każdy element i linia produkcyjna ma unikalne wymagania. Big Bird Industrial oferuje dostosowane rozwiązania inżynieryjne oparte na:
Analizie struktury i materiału elementu
Rozwój procesu czyszczenia
Dostosowanym projektowaniu uchwytów i automatyki
Integracji układu fabrycznego oraz przepływu produkcji
Niesterowna zdolność inżynieryjna firmy pozwala na dopasowanie każdego systemu czyszczącego do konkretnej geometrii komponentów, wymagań dotyczących czasu cyklu, standardów czystości oraz poziomu automatyzacji.
Zgodność z normami
Wszelkie urządzenia są zgodne ze standardami ISO 13849, IEC 62061 (SIL3), GB 5226.1 oraz obowiązującymi chińskimi i międzynarodowymi normami bezpieczeństwa. Zbiorniki ciśnieniowe są certyfikowane przez niezależne organy inspekcyjne.
Często zadawane pytania
Jakie komponenty przetwarza ten system czyszczący?
Ten system został zaprojektowany do przetwarzania podzespołów głowicy cylindra dla modeli silników wysokoprężnych o dużej mocy.
Jakie zanieczyszczenia można usunąć?
Usuwa wióry metalu, cząstki powstałe podczas obróbki, pozostałości płynu chłodzącego oraz zanieczyszczenia wewnętrzne z kanałów olejowych, przewodów paliwa, otworów dolotowych/wydechowych oraz otworów wody chłodzącej.
Czy można czyścić otwory wody chłodzącej i kanały olejowe?
Tak. System łączy czyszczenie turbulentne, czyszczenie korków otworów wody chłodzącej oraz czyszczenie punktowe, aby dotrzeć do wszystkich przewodów wewnętrznych, w tym kanałów olejowych dla wałka rozrządu, kanałów zwrotnych paliwa, kanałów zwrotnych oleju, otworów dolotowych/wydechowych oraz otworów wody chłodzącej.
Jakiego poziomu czystości można osiągnąć?
Kanał oleju dla wahacza ≤0,4 mg; kanał powrotny paliwa ≤1,5 mg; kanał powrotny oleju ≤7,3 mg; porty dolotowe/wydechowe ≤14,5 mg; płaszcz chłodzenia ≤56 mg.
Czy obsługuje zautomatyzowaną produkcję mieszanych modeli?
Tak. Rozpoznawanie kodu QR wybiera odpowiedni program czyszczenia. Uchwyty i dysze są zaprojektowane do wszystkich wariantów. Nie jest wymagana ręczna zmiana.
Jaki jest czas cyklu?
System zapewnia ≤38 sekund na sztukę (76 s/2 sztuki), umożliwiając produkcję ≥719 sprawdzonych sztuk na 8-godzinną zmianę.
Czy system obsługuje integrację z MES?
Tak. Komunikacja OPC UA, śledzenie za pomocą kodu QR, pozyskiwanie danych produkcyjnych oraz interfejs z MES są w pełni obsługiwane.
Pośrednie czyszczenie główek cylindrowych
Średni etap czyszczenia głowy cylindra w produkcji silników wysokoprężnych
Oczyszczanie pośrednie głowy cylindra to kluczowy proces między obróbką a kolejnymi operacjami w produkcji silnych silników wysokoprężnych. Złożona geometria głów cylindra — w tym wiele kanałów olejowych, przewodów paliwa, portów dolotowych/wydechowych oraz płaszczów chłodzenia — wymaga zaawansowanych technologii oczyszczania w celu usunięcia pozostałości po obróbce, wiórów metalowych oraz zanieczyszczeń pochodzących z płynów chłodząco-smarujących. Współczesni producenci silników wymagają ścisłych poziomów czystości wewnętrznych przewodów, aby zapewnić niezawodną pracę silnika, wydajność paliwową oraz zgodność z normami emisji.
Oczyszczanie turbulentne dla złożonych geometrii głów cylindra
Czyszczenie turbulentne zapewnia doskonałe usuwanie zanieczyszczeń z złożonych geometrii główek cylindrowych. Poprzez zanurzenie przedmiotu obrabianego w podgrzanym płynie czyszczącym oraz generowanie przepływu turbulentnego technologia ta dociera do kanałów wewnętrznych i otworów ślepych, do których nie mogą dotrzeć tradycyjne metody czyszczenia strumieniowego. W połączeniu z czyszczeniem korków wody chłodzącej oraz czyszczeniem punktowym zapewnia ona kompleksowe usunięcie pozostałości po obróbce ze wszystkich powierzchni i kanałów wewnętrznych.
Robotyczne podwójne obsługiwane przedmioty obrabiane dla produkcji wysokogłównościowej
Robotyczne systemy podwójnej obsługi przedmiotów obrabianych umożliwiają produkcję wysokogłównościową przy krótkich czasach cyklu. Dwa roboty obsługujące jednocześnie dwa przedmioty obrabiane osiągają czas cyklu 38 sekund na przedmiot, zachowując przy tym stałą jakość czyszczenia. W połączeniu z rozpoznawaniem kodów QR oraz automatyczną zmianą modelu systemy te wspierają w pełni automatyczną produkcję mieszanych modeli bez konieczności interwencji ręcznej.
Technologia filtracji w czyszczeniu główek cylindrowych
Skuteczne systemy filtracji są podstawą zapewnienia stałej jakości czyszczenia główek cylindrów. Trzystopniowe konfiguracje filtracji — łączące filtry bębenkowe, automatyczne filtry z odwróconym przepływem płuczącym oraz filtry workowe — umożliwiają pracę ciągłą bez przerw na wymianę filtrów. Dokładność filtracji do 10 μm zapewnia utrzymanie wysokiej jakości cieczy czyszczącej, ograniczając ryzyko ponownego zanieczyszczenia i wydłużając okres użytkowania cieczy.
Specyfikacja techniczna
| Specyfikacja | OPIS |
|---|---|
| Typ produktu | System pośredniego czyszczenia główek cylindrów |
| Zastosowanie | Średnie czyszczenie główek cylindrów silników wysokoprężnych |
| Obiekt obrabiany | Wiele wariantów główek cylindrowych dla silnych silników wysokoprężnych |
| Technologię czyszczącą | Czyszczenie turbulentne (1,5 MPa) + wtyczka do kanału chłodzącego (1,5 MPa) + czyszczenie punktowe (1,5 MPa) + precyzyjne czyszczenie kanału chłodzącego (0,6 MPa) + suszenie próżniowe |
| Temperatura czyszczenia | 40–60 °C (grzanie elektryczne) |
| Technologia suszenia | Suszenie strumieniowe (0,2–0,4 MPa) + drugie suszenie strumieniowe + suszenie próżniowe |
| Czas cyklu | ≤38 sekund na sztukę (76 s / 2 sztuki) — możliwa dostosowana konfiguracja |
| Zdolność produkcyjna | ≥719 sztuk sprawdzonych / zmiana 8-godzinna |
| EWS | ≥95% |
| Model robota | FANUC R-2000iC/210WE (2 jednostki) |
| Ochrona robota | IP67 |
| Zasięg robota | 2,45 m |
| Nośność robota | 210 kg |
| System filtracji | Trzystopniowy: 50 μm → 30 μm → 10 μm |
| System sterowania | PLC SIEMENS S7-1500 |
| Protokół komunikacyjny | PROFINET, OPC UA |
| Władowanie/wyładowanie | Automatyczna |
| Zasilanie | Prąd przemienny 380 V, 50 Hz, trójfazowy |
| Moc całkowita | 165 kW (w tym grzałki o mocy 75 kW) |
| Sprężone powietrze | 8 Nm³/min |
| Zasób wody | 4000 L (łączna pojemność zbiornika) |
| Poziom hałasu | ≤75 dB (pod obciążeniem) |
| Ślady | 11 000 × 6 070 mm |
| Normy bezpieczeństwa | GB/T 15706, IEC 62061 (SIL3), GB 5226.1 |
