
 EN



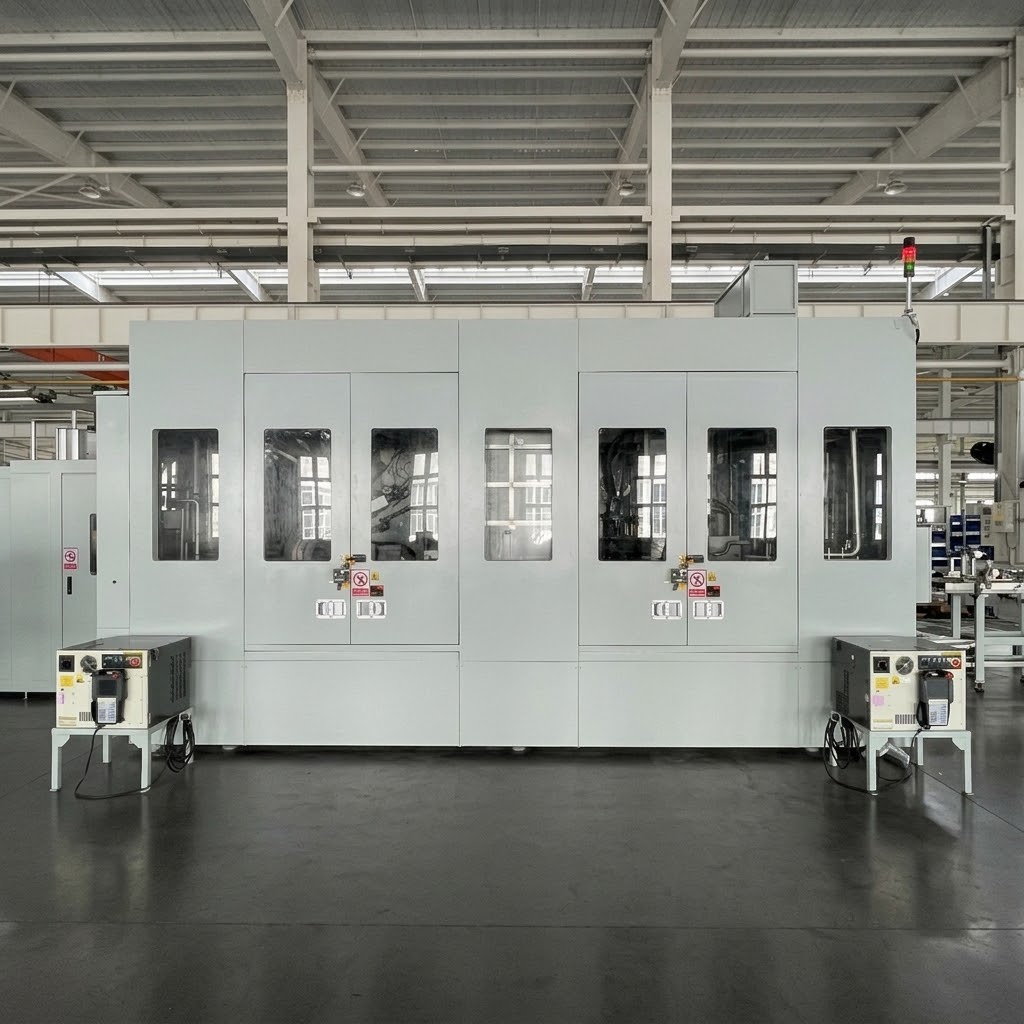
Ავტომობილების ცილინდრის თავის შუალედური სუფთავი სისტემა მძიმე დიზელ ძრავების წარმოებისთვის
Ინდივიდუალურად შექმნილი ტერმინალური ამოხსნა მნიშვნელოვანი მძიმე დიზელის ძრავების წარმოების მწარმოებლისთვის
Გამოყენება: Მძიმე დიზელური ძრავების წარმოებისთვის ცილინდრის თავის შუალედური სუფთავა
Დამუშავების ნაკლები: Მძიმე დიზელური ძრავების ცილინდრის თავი — რამდენიმე ვარიანტი
Გასუფთავების პროცესი: Ტურბულენტური საფარების გასუფთავება (1,5 მპა) + წყლის ჯაკეტის პლაგინის გასუფთავება (1,5 მპა) + ფიქსირებული წერტილის გასუფთავება (1,5 მპა) + წყლის ჯაკეტის სიზუსტის გასუფთავება (0,6 მპა) + ჰაერით შემოხურვა (0,2–0,4 მპა) + ვაკუუმური შემოხურვა
Სუფთავი წნევა: Ტურბულენტური ≥1,5 მპა / ფიქსირებული წერტილი ≥1,5 მპа / წყლის ჯაკეტის გასუფთავება 1,5 მპა და 0,6 მპა — მორგება შესაძლებელია
Სუფთავების ტემპერატურა: 40–60°C (ელექტრო გათბობა) — ინდივიდუალურად შესაძლებელი
Ციკლის დრო: ≤38 წამი ერთ ნაკეთობაზე (76 წამი/2 ნაკეთობა) — მორგება წარმოების ხაზის მოთხოვნების მიხედვით შესაძლებელია
Სისუფთავის მოთხოვნა: Როკერ არმის ზეთის გალერეა ≤0,4 მგ / საწვავის დაბრუნების გალერეა ≤1,5 მგ / ზეთის დაბრუნების გალერეა ≤7,3 მგ / შესასვლელი და გამოსასვლელი პორტები ≤14,5 მგ / გაგრილების ჯაკეტი ≤56 მგ — მორგება მომხმარებლის მოთხოვნების მიხედვით შესაძლებელია
Გაშრობის ტექნოლოგია: Ფიქსირებული წერტილის ჰაერით შემოხურვა (0,2–0,4 მპა) + მეორე ხარისხის ჰაერით შემოხურვა + ვაკუუმური შემოხურვა
Ფილტრაციის სისტემა: Სამსაფეხურიანი ფილტრაცია (50 მკმ / 30 მკმ / 10 მკმ) — მორგება შესაძლებელია
Რობოტების კონფიგურაცია: 6-ღერძიანი რობოტები (IP67, 210 კგ ტვირთის ტევადობა, 2 ერთეული), რომლებიც ერთდროულად ორ ნაკეთობას ამუშავებენ — მორგება შესაძლებელია
Ჩასმა/გამოსმა: Ავტომატური ჩასმა და გამოსმა
Აღწერა
Ავტომობილების ცილინდრის თავის შუალედური სუფთავი სისტემა
Big Bird Industrial-ის ცილინდრის თავის საშუალო სუფთავების სისტემა შეიმუშავდა მძიმე დიზელ ძრავების წარმოებაში გამოყენებადი ცილინდრის თავების მექანიკური დამუშავების შემდგომი სუფთავების მიზნით. სისტემა აშორებს მექანიკური დამუშავების ნარჩევებს შემდგომი პროცესებამდე და ხელს უწყობს სრული ავტომატური შერეული მოდელების წარმოებას ხელით გადართვის გარეშე.
Აღჭურვილობა მიიღება სრულად მზად მიწოდებული ამონაკლარის სახით, რომელიც მოიცავს დიზაინს, წარმოებას, დაყენებას და გაშვებას.
Დამუშავების საგნების გამოყენება
Სისტემა მოიცავს რამდენიმე ცილინდრის თავის ვარიანტს მძიმე დიზელ ძრავების წარმოებისთვის:
| Ვარიანტი | Მასალა | Წონა |
|---|---|---|
| Ვარიანტი A | Ალუმინის ლეგირება | 16,4 კგ |
| Ვარიანტი B | Ალუმინის ლეგირება | 16,6 კგ |
| Ვარიანტი C | Ალუმინის ლეგირება | 16,4 კგ |
| Ვარიანტი D | Ალუმინის ლეგირება | 15,8 კგ |
| Ვარიანტი E | Ალუმინის ლეგირება | 15.9 კგ |
| Ვარიანტი F | Ალუმინის ლეგირება | 15,8 კგ |
Ყველა ნაკეთობა არის მძიმე დიზელ ძრავების გამოყენების მიზნით განკუთვნილი ცილინდრის თავის ქვესაკრებები. სისტემა ხელს უწყობს სრული ავტომატური შერეული მოდელების წარმოებას ხელით გადართვის გარეშე.
Ავტომატური შერეული მოდელების წარმოება
Სისტემა მხარს უჭერს სრულიად ავტომატურ შერეული მოდელების წარმოებას შემდეგი შესაძლებლობებით:
QR კოდის ამოცნობა
QR კოდის სკანერები ავტომატურად კითხულობენ ნაკეთობის იდენტიფიკაციას ჩატვირთვის დროს. სისტემა QR კოდის ინფორმაციის საფუძველზე არჩევს შესაბამის სუფთავების პროგრამას. საცავი მოცულობა ხელს უწყობს 256 ნაკეთობის ნომრის ვარიანტის შენახვას. წარმოების საკვალიფიკაციო დასადგენად დამატებით დაყენებულია ავტომატური ბარკოდის პრინტერი (2 ერთეული).
Ორმაგი ნაკეთობის მომსახურება
Სისტემაში გამოყენებულია ორი 6-ღერძიანი რობოტი, რომლებიც ერთდროულად შეძლებენ ორი ცილინდრის თავის მომსახურებას, რაც წარმოების ეფექტურობას ორმაგებს 76 წამის ციკლური დროით ორი ნაკეთობისთვის (38 წამი ერთი ნაკეთობისთვის).
Ავტომატური მოდელის შეცვლა
Ფიქსატორები, ნოზლები და პოზიციონირების კომპონენტები დიზაინირებულია ისე, რომ მოერგონ ყველა ცილინდრის თავის ვარიანტს ხელით ჩარევის გარეშე. ფიქსატორების მოსათავსებლად გამოყენებული ზედაპირები ავტომატურად ისუფთავება, რათა არ მოხდეს ნაკეთობის ზიანი ჭრილობის ნარჩენების გამო.
MES-თან კავშირი
Სისტემა ინტერფეისებს MES-თან წარმოების მონიტორინგის, მონაცემების შეგროვების და სტატუსის განახლების მიზნით ავტომობილის OEM-ის ზოგადი ტექნიკური მოთხოვნების შესაბამად.
Მრავალსტუფიანი სუფთავის პროცესი
Სისტემა 9-ეტაპიან ავტომატიზებულ სექვენციაში კომბინირებს რამდენიმე სუფთავების ტექნოლოგიას ორმაგი ნაკეთობის მომსახურების ფუნქციით:
Ეტაპი 1: ჩატვირთვა (1ST)
Ზემოდან მოძრავი კონვეიერი გადაადგილებს დამუშავების ნიმუშს სასუფთავო სისტემის ჩასატვირთად მოწყობილეობაზე. კონვეიერი გადაადგილებს ნიმუშს მანქანის შესასვლელში. QR კოდის სკანერი (COGNEX) იდენტიფიცირებს ნიმუშის მოდელს.
Შესასვლელს აქვს ორი ნიმუშის პოზიციონირების წერტილი. აწევა-ბრუნვის მექანიზმი აწევს და 180°-ით ბრუნავს ორ ნიმუშს, რაც საშუალებას აძლევს რობოტს ერთდროულად მოეხვივოს ორივე ცილინდრის თავი სასუფთავო კომორაში. ჩასატვირთად მოწყობილეობას აქვს PZR როლერების დიზაინი.
Ჩასატვირთად მოწყობილეობაზე განთავსებულია ოპერატორის შემოწმების სადგური.
Ეტაპი 2: ტურბულენტული სუფთავება (2ST) — 1,5 MPa
Რობოტი №1 მოეხვივება ორ ნიმუშს და გადაადგილებს მათ ტურბულენტული სუფთავების ტანკში, რომელიც წინასწარ არის სასუფთავო სითხით სავსე. რობოტი მოქნილად ცვლის ნიმუშების მიმართულებას, ხოლო გარშემო მდებარე ნოზლები ტურბულენტული ნაკადით სუფთავს ყველა ზედაპირს.
Ეტაპი 3: წყლის ჯაკეტის პლაგის სუფთავება (3ST) — 1,5 MPa
Ტურბულენტური გაწმენდის შემდეგ, ავზის გამწოვის სარქველი იხსნება სწრაფი დრენაჟისთვის. რობოტი აყენებს სამუშაო ნაწილებს დიდი დიამეტრის ნაჟავებზე წყლის ქურთუკების დასუფთავებისთვის, რაც უზრუნველყოფს გაგრილების გავლის საფუძვლიან გაწმენდას.
Ეტაპი 4: ფიქსირებული წერტილის გაწმენდა (4ST) 1.5 MPa
Წყლის ქურთუკების გაწმენდის შემდეგ, სამუშაო ნაწილები განთავსებულია ფიქსირებული წერტილის ნაჟავის პანელებზე. თითოეული ნაჟუჟუნა ზუსტად არის გათვალისწინებული ცილინდრის თავზე არსებული შესაბამისი ხვრელებით, რაც უზრუნველყოფს ყველა გასასვლელის მიზნობრივ გაწმენდას. რობოტი ცვლის სამუშაო ნაწილის ორიენტაციას, რათა თითოეული ზედაპირი მოაწყოს შესაბამისი ნაჟავის პანელებით, ხოლო გაწმენდითი ტუმბო აგრძელებს ტურბულენტური ავზის შევსებას მომდევნო ციკლისთვის.
Ეტაპი 5: წყლის ქურთუკის ზუსტი გაწმენდა (5ST) 0.6 MPa
Რობოტი №1 ამ სადგურზე ერთდროულად ადებს ორ ნაკეთობას პოზიციონირების პალეტებზე. ცილინდრები გაშლიან სასხენელებს, რათა შეასრულონ წყლის გარსის დახურვის გასუფთავება, ასევე მიმდინარეობს ნაკეთობის სრული ზედაპირის სიზუსტით გასუფთავება. ამ სადგურს ორი პოზიცია აქვს, რაც სიზუსტით გასუფთავების დროს გასაგრძელებლად საშუალებას აძლევს. რობოტი №1 ადებს ნაკეთობას ერთ პოზიციაში, ხოლო რობოტი №2 ამოიღებს ადრე გასუფთავებულ ნაკეთობას მეორე პოზიციიდან. ამ სადგურს საკუთარი წყლის ტანკი, პუმპა და ფილტრაციის სისტემა აქვს.
Ეტაპი 6: ფიქსირებული წერტილის ჰაერით შემშრალება (6ST) — 0,2–0,4 მპა
Რობოტი №2 იჭერს ნაკეთობებს და გადაადგილებს მათ ჰაერით შემოსხმის სადგურში. გადაადგილების დროს რობოტი ცვლის ნაკეთობების მდებარეობას წყლის გადასხმის მიზნით. შემდეგ რობოტი ადგენს ნაკეთობებს ფიქსირებული ჰაერის გამოყოფის ყუთების წინაშე, რათა სამიზნე ჰაერით შემოსხმის პროცესი მოხდეს ყველა ხვრელსა და გამავალ გზაზე. თითოეული ზედაპირისთვის შესაბამისი ჰაერის გამოყოფის ფანჯრებია განკუთვნილი. ფიქსირებული წერტილის ჰაერით შემოსხმის შემდეგ რობოტი ასრულებს სკანირების ტიპის ჰაერით შემოსხმას ნაკეთობების ზედაპირებზე. შემოსხმის შემდეგ რობოტი №2 ადგენს ნაკეთობებს მანქანის გამოსასვლელში მდებარე გრავიტაციული როლერული კონვეიერზე, ხოლო გადატანის ძელები ერთდროულად წინ აძველებენ ორივე ნაკეთობას შემდეგ სადგურზე.
Ეტაპი 7: მეორადი ჰაერით შემოსხმა (7ST)
Გადატანის ძელები კონვეიერის გრავიტაციული როლერული სისტემის საშუალებით ჩააგდებენ ორ ნაკეთობას მეორადი ჰაერით შემოსხმის კომპარტმენტში. ზედა ცილინდრები გაშლიან ჰაერის გამოყოფის ყუთებს ნაკეთობების მთლიანი ზედაპირის ფიქსირებული წერტილის სკანირების ტიპის ჰაერით შემოსხმის მიზნით. მეორადი ჰაერით შემოსხმის შემდეგ გადატანის ძელები ერთდროულად წინ აძველებენ ორივე ნაკეთობას შემდეგ სადგურზე.
Ეტაპი 8: ვაკუუმური შემოსხმა (8ST)
Ტრანსფერის ძელები გრავიტაციული როლერული კონვეიერის საშუალებით ორ სამუშაო ნაკრებს ატარებენ ვაკუუმურ კომპარტიმენტში. ზედა მოძრავი კერპი დახურების შემდეგ ქვედა დამაგრებულ კერპთან ერთად ჰერმეტულ კომპარტიმენტს ქმნის. ვაკუუმური პომპა კომპარტიმენტს გამოავაკუუმებს, რაც საშუალებას აძლევს წყლის ყინულის ტემპერატურას დაეცემოს და კომპონენტების ზედაპირებიდან დარჩენილი ტენი აორთქლდეს. ვაკუუმური შემდეგ კომპარტიმენტი გამოივაკუუმება, კერპი დაბრუნდება საწყის მდგომარეობაში და ტრანსფერის ძელები ორივე სამუშაო ნაკრებს შემდეგ სადგურზე გადაადგილებენ.
Ეტაპი 9: განტვირთვა (9ST)
Ტრანსფერის ძელები გრავიტაციული როლერული კონვეიერის საშუალებით ორ სამუშაო ნაკრებს განტვირთვის სადგურზე ატარებენ. მისვლის შემდეგ გრავიტაციული კონვეიერი დაბალდება და სამუშაო ნაკრებებს მოძრავი კონვეიერზე გადაადგილებს, რომელიც ინდივიდუალურად გადაადგილებს მათ შემდგომი აღჭურვილობისკენ. განტვირთვის სადგურზე მომხმარებლის შემოწმების ადგილი არის განთავსებული. განტვირთვის კონვეიერი PZR როლერების დიზაინითა და სამუშაო ნაკრებების არსებობის გამოსავლენად საშუალებებით არის აღჭურვილი.
Ტექნიკური სისუფთავის კონტროლი
Მძიმე დიზელური ძრავების წარმოების დროს შიგა გასასვლელების სისუფთავე პირდაპირ აისახება ძრავის სანდოობასა და მოქმედებაზე.
Სისტემა შეიძლება დააკმაყოფილოს თითოეული ცილინდრის თავის გასასვლელების მკაცრი სისუფთავის მოთხოვნები:
| Ფართობი | Სისუფთავის ზღვარი | Ნაწილეულის ზომა | Პასების მაჩვენებელი |
|---|---|---|---|
| Როკერ არმის ზეთის გასასვლელი | ≤0,4 მგ | 0,36 მმ | 100% |
| Საწვავის დაბრუნების გალერეა | ≤1,5 მგ | ≤0.6 მმ | 80% |
| Ზეთის დაბრუნების გალერეა | ≤7,3 მგ | ≤0.6 მმ | 80% |
| Შესასვლელი და გამოსასვლელი პორტები | ≤14,5 მგ | ≤0.6 მმ | 80% |
| Გაგრილების ჯაკეტი | ≤56 მგ | 1.0 mm | 80% |
Განვითარებული ფილტრაციის მართვა
Სისტემა იყენებს სასუფთავო წრედისთვის სამსტუფლიან ფილტრაციის სისტემას და სიზუსტის სასუფთავო წრედისთვის ორსტუფლიან ფილტრაციის სისტემას:
Სასუფთავო წრედის ფილტრაცია (სამსტუფლიანი):
Პირველი სტუფენი: Ბარაბანის ფილტრი — 1500 ლ/წთ, 50 მკმ, გამოსახურებული საკერძო ფოლადის ქსელი, ავტომატური უკუგაწმევით და ჩიპების მოსაშევად მობილური კარტი
2-ლი სტუფია: Ავტომატური უკუგაწმევი ფილტრი — 30 მკმ, უკუგაწმევი მაგნიტური სეპარატორით
Ეტაპი 3: Ჩანთის ფილტრი — 900 ლ/წთ, 10 მკმ, არაქსელულოზური ქსელი (1 რეზერვში + 1 მუშაობის მდგომარეობაში), დაბლოკვის სიგნალიზაციით
Სიზუსტის სასუფთავო წრედის ფილტრაცია (ორსტუფლიანი):
Პირველი სტუფენი: Კორზინის ფილტრი — 300 ლ/წთ, 40 ქსელი, ნეილონის ქსელი, დაბლოკვის სიგნალიზაციით
2-ლი სტუფია: Ჩანთის ფილტრი — 300 ლ/წთ, 10 მკმ, არაქსელულოზური ქსელი (1 რეზერვში + 2 მუშაობის მდგომარეობაში), დაბლოკვის სიგნალიზაციით
Ფილტრაციის მახასიათებლები:
Ყველა ფილტრი აღჭურვილია დაბლოკვის სიგნალიზაციით, რომელიც ჩანს HMI-ზე
Ფილტრის შეცვლა არ აფერხებს მოწყობილობის ჩვეულებრივ მუშაობას
Სუფთავი სითხის ავტომატური გამოყოფა ნაკერებისა და ნარჩენებისგან
Მობილური ჩიპების კარტი მარტივად გასატანად
Რობოტული სისტემა
Სისტემა იყენებს ორ ფანუკის რობოტს ორმაგი ნაკერძის ეფექტურად დასამუშავებლად:
| Პარამეტრი | Ტექნიკური მახასიათებლები |
|---|---|
| Რობოტის მოდელი | FANUC R-2000iC/210WE |
| Ნომერი | 2 ერთეული |
| Დაცვა | IP67 (წვიმის კოტების გარეშე) |
| REACH | 2.45 მ |
| Ტონაჟი | 210 კგ |
| Ძირითადი მახასიათებელი | Ერთდროული ორმაგი ნაკერძის დამუშავება |
| Ქვეშყარი | Კოროზიის წინააღმდეგ დაცული პნევმატიკური ხელსაწყო თავისთავად დასაბლოკად (ნაკერძი არ ვარდება ენერგიის ან ჰაერის დაკარგვის შემთხვევაში) |
| Ჰაერის სილა | Თავის არის სიტევის შეღებვის წინააღმდეგ, წნევის/ნაკადის მონიტორინგითა და შეტყობინებით |
Ინტელექტუალური წარმოების ინტეგრაცია
Სისტემა მხარს უჭერს Industry 4.0 მოთხოვნებს სრული მონაცემთა კავშირის მეშვეობით:
MES-თან კავშირი
OPC UA პროტოკოლის მხარდაჭერა
QR კოდებზე დაფუძნებული ნაკერძების მონიტორინგი
Წარმოების მდგომარეობის განახლებები
Მონაცემების მოპოვება
Მოწყობილობების შეცდომების მონიტორინგი (დრო, სიხშირე)
Წარმოების რაოდენობის და ციკლის დროის ჩანაწერი
Მოწყობილობის მუშაობის დროის კონტროლი
Ენერგიის მოხმარების მონიტორინგი (SIEMENS ჭკვიანი მეტრი)
Ოპერატორის ინტერფეისი
15-ინჩიანი TFT ფეროვანი ტაქტილური ეკრანი (მინიმუმ)
Ჩინური ენის ინტერფეისი
Ნაკეთობის ინფორმაციის ჩვენება
Სუფთავის პროგრამის არჩევანი
Სუფთავის პროცესის მონიტორინგი
Ტემპერატურისა და წნევის ჩვენება
Შეცდომების დიაგნოსტიკა და შეტყობინების ჩვენება შეცდომების აღმოფხვრის მითითებით
Რეზერვუარში სითხის დონის მონიტორინგი და შეტყობინება
Მარტივი თვისებები
Ავტომატური სითხის მიწოდება განსაკუთრებული ინტერვალებით
Ავტომატური მომსახურების გახსენებები ჰმი-ზე
Დაშორებული დიაგნოსტიკის შესაძლებლობა
Განაცხადის შემთხვევა
| Პარამეტრი | Ტექნიკური მახასიათებლები |
|---|---|
| Პროექტი | Მთავარი მძიმე დიზელური ძრავის წარმოებლის — ცილინდრის თავის საშუალების სუფთავების სისტემა |
| Მუშაობის ნაწილი | Მძიმე დიზელური ძრავების ცილინდრის თავების რამდენიმე ვარიანტი |
| Ციკლის დრო | ≤38 წამი თითოეულ ნაკერძზე (76 წამი/2 ნაკერძი) |
| Წარმოების შესაძლებლობები | ≥719 შესაბამისი ნაკერძი 8-საათიან სამუშაო შიფტში |
| OEE | ≥95% |
| Სუფთავების ტექნოლოგიები | Ტურბულენტური 1,5 მპა + წყლის გარსის პლაგი 1,5 მპა + ფიქსირებული წერტილის 1,5 მპა + წყლის გარსის სიზუსტე 0,6 მპა + ვაკუუმური შეხორცება |
| Სუფთავების ტემპერატურა | 40–60°C |
| Გაშრობის მეთოდი | Ჰაერით შეხორცება + ვაკუუმური შეხორცება |
| Ფილტრაციის სიზუსტე | Სამსტუფელიანი: 50 მკმ → 30 მკმ → 10 მკმ |
| Მთლიანი სიმძლავრე | 165 კვტ (75 კვტ-იანი გამათბობლებით ერთად) |
| Შუქის დონე | ≤75 დბ (ტვირთის ქვეშ) |
Სრული სასუფთავო ამოხსნა
Big Bird Industrial სთავაზობს სრულ ინჟინერულ ამონახსნებს, რომლებიც მოიცავს:
Პროცესის განვითარება
Ცილინდრის თავების კომპონენტური ანალიზი
Სუფთავის პროცესის დიზაინს
Სისუფთავის მოთხოვნილებების შეფასება
Აღჭურვილობის ინტეგრაცია
Რობოტიზებული სუფთავის სისტემები ორმაგი ნაკერძის მოსახელებლად
Ტურბულენტური სუფთავების ტექნოლოგია
Წყლის გარსის პლაგების სუფთავის სისტემები
Მაღალი წნევის ფიქსირებული წერტილის სუფთავის სისტემები
Ვაკუუმური შემშრალების ტექნოლოგია
Მრავალსტუფიანი ფილტრაციის მართვა
Ავტომატური მასალების ტრანსპორტირება
Ჭკვიანი წარმოების კავშირი
MES ინტერფეისი (OPC UA)
QR კოდის საშუალებით საკვალიფიკაციო კვალის დაკვეყნება
Წარმოების მონაცემების შეგროვება
Რატომ აირჩიოთ Big Bird Industrial
Მძიმე დატვირთვის ძრავის კომპონენტების გამოცდილობა
Big Bird Industrial სპეციალიზდება სატრანსპორტო ძრავის ძალის გადაცემის კომპონენტების სიზუსტის მოთხოვნებს შემატარებელ სუფთავის ამოხსნებში და აქვს დამტკიცებული გამოცდილობა მძიმე დატვირთვის დიზელ ძრავების ცილინდრის თავების სუფთავის სფეროში.
Ორმაგი ნაკერძის რობოტიზებული მოსახელება
Სისტემაში გამოყენებულია ორი FANUC რობოტი, რომლებიც ერთდროულად შეძლებენ ორი ცილინდრის თავის დამუშავებას და 38 წამის ციკლის ხანგრძლივობას უზრუნველყოფენ ერთი ნაკეთობის შესასრულებლად, ხოლო OEE იქნება ≥95% მაღალი მოცულობის წარმოების დროს.
Მრავალსტუფიანი გასუფთავების ტექნოლოგია
Სისტემა მოიცავს ტურბულენტულ სუფთავებას, წყლის გარსის პლაგინის სუფთავებას, ფიქსირებული წერტილის სუფთავებას, წყლის გარსის სიზუსტის სუფთავებას, ჰაერით გაშრობას და ვაკუუმურ გაშრობას, რაც სრულად ამოიღებს ნაკეთობის სირთულის გამო წარმოქმნილ ნებისმიერ დაბინძურებას.
Სისტემური დონის ინჟინერიული შესაძლებლობა
Კომპანია საწყისი სუფთავების პროცესის დამუშავებიდან წარმოების ინტეგრაციამდე სრულ ამოხსნებს აწარმოებს, რომლებშიც შედის რობოტული მანიპულაცია, მაღალი წნევის სუფთავება, ვაკუუმური გაშრობა და MES-თან კავშირი.
Ინდივიდუალურად შექმნილი არასტანდარტული ინჟინერია
Თითოეული კომპონენტი და წარმოების ხაზი განსაკუთრებულ მოთხოვნებს აკმაყოფილებს. Big Bird Industrial ინჟინერიის ინდივიდუალურად შექმნილ ამოხსნებს სთავაზობს შემდეგი ფაქტორების საფუძველზე:
Კომპონენტის სტრუქტურისა და მასალის ანალიზი
Სუფთავების პროცესის დამუშავება
Ინდივიდუალურად შექმნილი მიმაგრების საშუალებების და ავტომატიზაციის დიზაინი
Საწარმოს განლაგება და წარმოების ნაკადის ინტეგრაცია
Კომპანიის არასტანდარტული ინჟინერიის შესაძლებლობა საშუალებას აძლევს თითოეული სუფთავების სისტემის ადაპტაციას კონკრეტული კომპონენტის გეომეტრიას, ციკლის ხანგრძლივობის მოთხოვნებს, სუფთავების სტანდარტებს და ავტომატიზაციის დონეს.
Სტანდარტების დაბრუნება
Ყველა აღჭურვილობა შეესაბამება ISO 13849, IEC 62061 (SIL3), GB 5226.1 და მოქმედი ჩინური და საერთაშორისო უსაფრთხოების სტანდარტებს. წნევის ტენკები სამესამართლო შემოწმების ორგანიზაციების მიერ არის სერტიფიცირებული.
Ხშირად დასმული კითხვები
Რომელი კომპონენტები იქნება ამ სუფთავების სისტემის მიერ დამუშავებული?
Ეს სისტემა შეიმუშავებულია მძიმე დიზელ ძრავების ცილინდრის თავის ქვე-შეკრებების სუფთავების მიზნით.
Რომელი დაბინძურებები შეიძლება მოიცილოს?
Ის ამოიღებს მეტალის ნაკერჩებს, მექანიკური დამუშავების ნაკერჩებს, ჭრის სითხის ნარჩევებს და შიდა დაბინძურებას ზეთის გასასვლელებიდან, საწვავის გასასვლელებიდან, შესასვლელი/გამოსასვლელი პორტებიდან და გაგრილების გარსებიდან.
Შეუძლია თუ არა წყლის გარსებისა და ზეთის გასასვლელების სუფთავება?
Კი. სისტემა აერთიანებს ტურბულენტურ სუფთავას, წყლის გარსის პლაგინის სუფთავას და ფიქსირებული წერტილის სუფთავას, რათა მიაღწიოს ყველა შიგა გასასვლელს, მათ შორის როკერ არმის ზეთის გასასვლელებს, საწვავის დაბრუნების გასასვლელებს, ზეთის დაბრუნების გასასვლელებს, შესასვლელ/გამოსასვლელ პორტებს და გაგრილების წყლის გარსებს.
Როგორი სუფთავების დონე შეიძლება მიღწევა?
Როკერ არმის ზეთის გასასვლელი ≤0,4 მგ; საწვავის დაბრუნების გასასვლელი ≤1,5 მგ; ზეთის დაბრუნების გასასვლელი ≤7,3 მგ; შესასვლელ/გამოსასვლელ პორტები ≤14,5 მგ; გაგრილების გარსი ≤56 მგ.
Მხარს უჭერს თუ არა ავტომატიზებულ შერეული მოდელების წარმოებას?
Კი. QR კოდის ამოცნობარება არჩევს შესაბამის სუფთავის პროგრამას. მიმაგრებები და ნოზლები შეიძლება გამოყენებულ იქნას ყველა ვარიანტზე. ხელით შეცვლა არ არის საჭიროებული.
Რა არის ციკლის ხანგრძლივობა?
Სისტემა ასრულებს ერთ ნაკეთობას ≤38 წამში (76 წამი ორი ნაკეთობისთვის), რაც უზრუნველყოფს 8-საათიანი სამუშაო დღის განმავლობაში ≥719 სტანდარტებს შესაბამი ნაკეთობის წარმოებას.
Მხარდაჭერს თუ არ მხარდაჭერს MES-ის ინტეგრაციას?
Კი. სრულად მხარდაჭერს OPC UA კომუნიკაციას, QR კოდის საკვალიფიკაციო სისტემას, წარმოების მონაცემების შეგროვებას და MES-ის ინტერფეისს.
Ცილინდრის თავის საშუალო სუფთავება
Ცილინდრის თავის საშუალო გასუფთავება მძიმე დიზელური ძრავების წარმოებაში
Ცილინდრის თავის შუალედური გაწმენდა არის მნიშვნელოვანი პროცესი ძალზე მძიმე დიზელ ძრავების წარმოებაში, რომელიც მოდის მექანიკური დამუშავების და შემდგომი ოპერაციების შორის. ცილინდრის თავის რთული გეომეტრია — რომელიც მოიცავს რამდენიმე ზეთის გასასვლელს, საწვავის გასასვლელს, შესასვლელი/გამოსასვლელი პორტებს და გაგრილების წყლის ჯაკეტებს — მოითხოვს მოწინავე გაწმენდის ტექნოლოგიებს მექანიკური დამუშავების ნარჩენების, ლითონის ნაჭრების და კვეთის სითხის არასუფთა ნაკრებების ამოღებისთვის. თანამედროვე ძრავების წარმოებლები მოითხოვენ შიდა გასასვლელების მკაცრად განსაზღვრულ სუფთა დონეს ძრავის საიმედო მუშაობის, საწვავის ეფექტურობის და ემისიების სტანდარტების შესასრულებლად.
Რთული ცილინდრის თავის გეომეტრიის ტურბულენტური გაწმენდა
Ტურბულენტური სასუფთავო პროცესი უზრუნველყოფს მაღალი ეფექტურობის დაბინძურების მოხსნას რთული გეომეტრიის ცილინდრის თავებისთვის. სამუშაო ნაკრების გახურებულ სასუფთავო სითხეში ჩაძირვისა და ტურბულენტური ნაკადის შექმნის საშუალებით ტექნოლოგია აღწევს შიდა გასასვლელებსა და დახურულ ხვრელებს, რომლებსაც ჩვეულებრივი სპრეი-სასუფთავო მეთოდები ვერ აღწევენ. წყლის გარსის და ფიქსირებული წერტილის სასუფთავო პროცესებთან ერთად ტურბულენტური სასუფთავო პროცესი უზრუნველყოფს მექანიკური დამუშავების ნარჩევების სრული მოხსნას ყველა ზედაპირიდან და შიდა გასასვლელებიდან.
Რობოტული ორმაგი ნაკრების მომსახურება მაღალი მოცულობის წარმოებისთვის
Რობოტული ორმაგი ნაკრების მომსახურების სისტემები საშუალებას აძლევენ მაღალი მოცულობის წარმოების განხორციელებას სწრაფი ციკლის ხანგრძლივობით. ორი რობოტის ერთდროულად ორი ნაკრების მომსახურებით მიიღება 38 წამი ნაკრებზე, ხოლო სასუფთავო ხარისხი მუდმივად ინარჩუნება. QR კოდის ამოცნობარობასა და ავტომატურ მოდელების შეცვლასთან ერთად ეს სისტემები მხარს უჭერენ სრულიად ავტომატიზებულ შერეული მოდელების წარმოებას ხელით ჩარევის გარეშე.
Ცილინდრის თავების სასუფთავო ფილტრაციის ტექნოლოგია
Ეფექტური ფილტრაციის სისტემები ძირეულია ცილინდრის თავის სუფთალობის ხარისხის მუდმივობის დასაცავად. სამსტუფლიანი ფილტრაციის კონფიგურაციები — რომლებიც შეიცავს ბარაბანის ფილტრებს, ავტომატურად უკან გაწმენდვის ფილტრებს და ჩანთის ფილტრებს — საშუალებას აძლევს უწყვეტად მუშაობის განხორციელებას ფილტრების შეცვლის გარეშე. ფილტრაციის სიზუსტე 10 მკმ-მდე უზრუნველყოფს სასმელი სითხის ხარისხის შენარჩუნებას, რაც ამცირებს ხელახლა დასაბინძურებლობის რისკს და გაზრდის სითხის სიცოცხლის ხანგრძლივობას.
Ტექნიკური სპეციფიკაციები
| Ტექნიკური მახასიათებლები | Აღწერა |
|---|---|
| Პროდუქტის ტიპი | Ცილინდრის თავის შუალედური სუფთავი სისტემა |
| Აპლიკაცია | Მძიმე დიზელის ძრავის ცილინდრის თავის საშუალო სუფთალობა |
| Მუშაობის ნაწილი | Მძიმე დიზელური ძრავების ცილინდრის თავების რამდენიმე ვარიანტი |
| Გასუფთავების ტექნოლოგია | Ტურბულენტური (1,5 მპა) + წყლის ჯაკეტის პლაგი (1,5 მპა) + ფიქსირებული წერტილი (1,5 მპა) + წყლის ჯაკეტის სიზუსტე (0,6 მპა) + ვაკუუმური შემშრალება |
| Სუფთავების ტემპერატურა | 40–60°C (ელექტრო გათბობა) |
| Გამშრობის ტექნოლოგია | Ჰაერით შემშრალება (0,2–0,4 მპა) + მეორადი ჰაერით შემშრალება + ვაკუუმური შემშრალება |
| Ციკლის დრო | ≤38 წამი თითო ერთეულზე (76 წამი/2 ერთეული) — მორგებადი |
| Წარმოების შესაძლებლობები | ≥719 შესაბამისი ერთეული / 8-საათიანი სამუშაო ციკლი |
| OEE | ≥95% |
| Რობოტის მოდელი | FANUC R-2000iC/210WE (2 ერთეული) |
| Რობოტის დაცვა | IP67 |
| Რობოტის მიღწევა | 2.45 მ |
| Რობოტის ტვირთის ტევადობა | 210 კგ |
| Ფილტრაციის სისტემა | Სამსტუფელიანი: 50 მკმ → 30 მკმ → 10 მკმ |
| Კონტროლის სისტემა | SIEMENS S7-1500 PLC |
| Კომუნიკაციის პროტოკოლი | PROFINET, OPC UA |
| Ჩასმა/გამოტანა | Ავტომატური |
| Ძაბვის მომარაგების ბლოკი | AC 380 V 50 Hz სამფაზიანი |
| Მთლიანი სიმძლავრე | 165 კვტ (75 კვტ-იანი გამათბობლებით ერთად) |
| Სინათლის ჰაერი | 8 ნმ³/წუთში |
| Წყალის გამოყენება | 4 000 ლ (საერთო ტანკის ტევადობა) |
| Შუქის დონე | ≤75 დბ (ტვირთის ქვეშ) |
| Ნაკვეთის შემცირებით | 11 000 × 6 070 მმ |
| Უსაფრთხოების სტანდარტები | GB/T 15706, IEC 62061 (SIL3), GB 5226.1 |
