
 EN



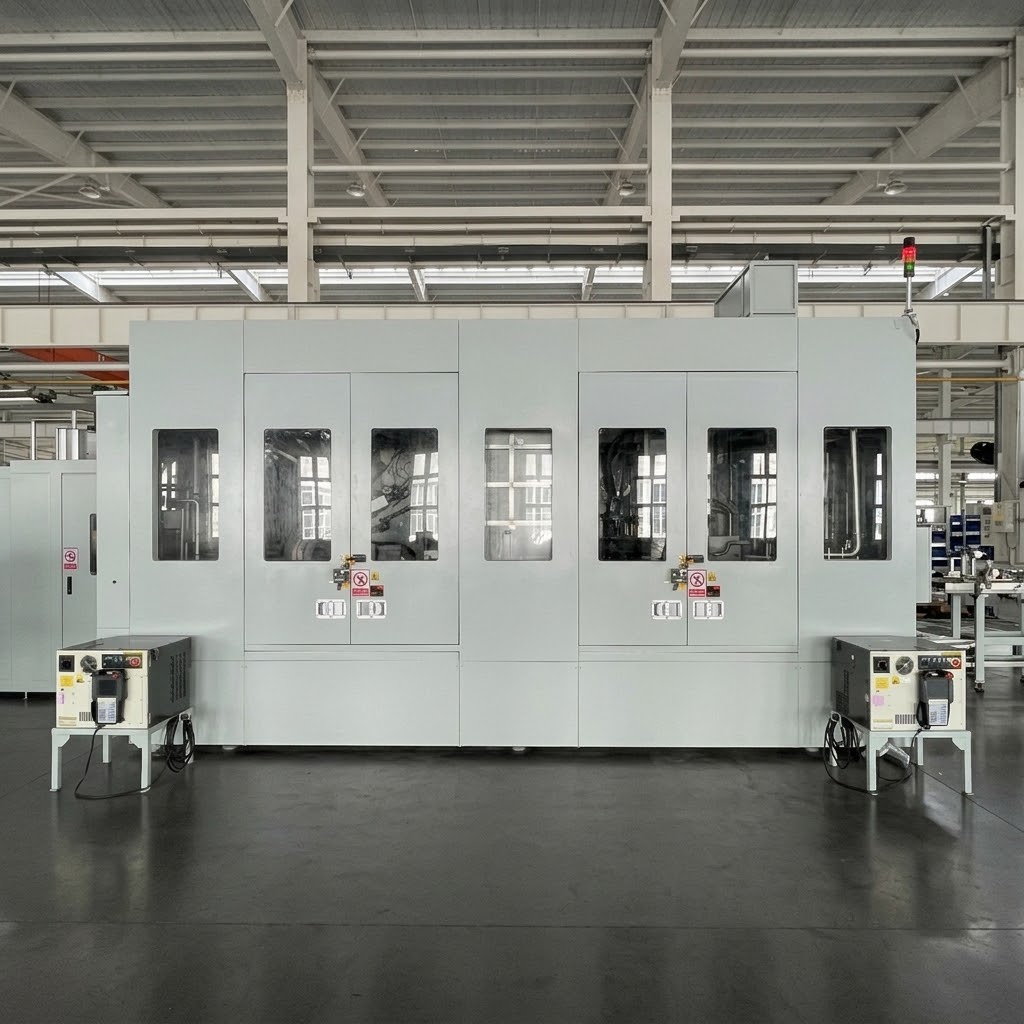
Autoalan sylinteripäiden välivaiheen puhdistusjärjestelmä raskaiden dieselmoottoreiden valmistukseen
Mukautettu valmisratkaisu suuren dieselmoottorin valmistajalle
Käyttöalue: Sylinteripäiden välipuhdistus raskaiden dieselmoottoreiden valmistukseen
Työkappale: Sylinteripäät raskaille dieselmoottoreille – useita versioita
Puhdistusprosessi: Turbulenttipuhdistus (1,5 MPa) + jäähdytyskotelon tukospuhdistus (1,5 MPa) + kiinteäpistepuhdistus (1,5 MPa) + jäähdytyskotelon tarkkapuhdistus (0,6 MPa) + puhalteleivä kuivatus (0,2–0,4 MPa) + tyhjiökuivatus
Puhdistuspaine: Turbulentti ≥ 1,5 MPa / kiinteäpiste ≥ 1,5 MPa / jäähdytyskotelon puhdistus 1,5 MPa ja 0,6 MPa – mukautettavissa
Puhdistuslämpötila: 40–60 °C (sähkölämmityksellä) — mukautettavissa
Cykliaika: ≤ 38 sekuntia kappaleelta (76 s / 2 kappaletta) – mukautettavissa tuotantolinjan vaatimusten mukaan
Puhdistusvaatimus: Rocker Arm Oil Gallery ≤0,4 mg / Fuel Return Gallery ≤1,5 mg / Oil Return Gallery ≤7,3 mg / Intake & Exhaust Ports ≤14,5 mg / Cooling Jacket ≤56 mg — asiakkaan vaatimusten mukaan mukautettavissa
Kuivatusmenetelmä: Kiinteäpisteinen puhaltaessa kuivattava menetelmä (0,2–0,4 MPa) + toissijainen puhaltaessa kuivattava menetelmä + tyhjiökuivaus
Suodatusjärjestelmä: Kolmitasoinen suodatus (50 μm / 30 μm / 10 μm) — mukautettavissa
Robottikokoonpano: 6-akselisia robotteja (IP67, 210 kg:n kantokyky, 2 kappaletta) samanaikaisella kahden työkappaleen käsittelyllä — mukautettavissa
Lataus/purkaminen: Automaattinen lataus ja purku
KUVAUS
Automaatioalalla käytettävä sylinteripäiden välivaiheen puhdistusjärjestelmä
Big Bird Industrialin sylinteripäähän väli-asteikon puhdistusjärjestelmä on kehitetty raskaiden dieselmoottorien valmistuksessa käytettävien sylinteripäiden koneistuksen jälkeiseen puhdistukseen. Järjestelmä poistaa koneistusjäämät ennen seuraavia prosesseja ja tukee täysin automaattista sekamallituotantoa ilman manuaalista vaihtoa.
Laitteisto toimitetaan valmiina ratkaisuna, johon kuuluvat suunnittelu, valmistus, asennus ja käyttöönotto.
Käsitteltyjä työkappaleita
Järjestelmä soveltuu useisiin eri sylinteripäähän-malleihin raskaiden dieselmoottorien valmistukseen:
| Variantti | Materiaali | Paino |
|---|---|---|
| Versio A | Alumiiniseos | 16,4 kg |
| Vaihtoehto B | Alumiiniseos | 16,6 kg |
| Vaihtoehto C | Alumiiniseos | 16,4 kg |
| Vaihtoehto D | Alumiiniseos | 15,8 kg |
| Vaihtoehto E | Alumiiniseos | 15,9 kg |
| Vaihtoehto F | Alumiiniseos | 15,8 kg |
Kaikki työkappaleet ovat raskaiden dieselmoottorien käyttöön tarkoitettuja sylinteripäähän-osakokoonpanoja. Järjestelmä tukee täysin automaattista sekamallituotantoa ilman manuaalista vaihtoa.
Automaattinen sekamallituotanto
Järjestelmä tukee täysin automaattista sekamallituotantoa seuraavilla toiminnoilla:
QR-koodin tunnistus
QR-koodin skannauslaitteet lukevat työkappaleen tunnisteen automaattisesti ladattaessa. Järjestelmä valitsee QR-kooditiedon perusteella sopivan puhdistusohjelman. Tallennuskapasiteetti tukee enintään 256 eri osanumeroa. Tuotantotakuita varten on asennettu lisäksi kaksi automaattista viivakooditulostinta.
Kahden työkappaleen käsittely
Järjestelmässä on kaksi 6-akselista robottia, jotka voivat käsitellä kahta sylinteripäätä samanaikaisesti, mikä kaksinkertaistaa tuotantotehokkuuden: kierrosaika on 76 sekuntia kahdelle kappaleelle (38 sekuntia kappaleelta).
Automaattinen mallinvaihto
Kiinnityslaitteet, suuttimet ja sijoituskomponentit on suunniteltu niin, että ne soveltuvat kaikkiin sylinteripäätyyppien malleihin ilman manuaalista säätöä. Kiinnityslaitteiden sijoituspinnat puhdistetaan automaattisesti estääkseen lastujen aiheuttaman työkappalevaurion.
MES-viestintä
Järjestelmä liittyy MES-järjestelmään tuotantoseurantaan, tietojen keruuseen ja tilapäivityksiin autoteollisuuden OEM:n yleisten teknisten vaatimusten mukaisesti.
Monivaiheinen puhdistusprosessi
Järjestelmä yhdistää useita puhdistusteknologioita yhdeksi 9-vaiheiseksi automatisoiduksi prosessiksi, jossa käsitellään kahden työkappaleen kerralla:
Vaihe 1: Lataus (1ST)
Ylävirtakuljetin siirtää työkappaleen puhdistusjärjestelmän latauskuljettimeen. Kuljetin vie työkappaleen koneen sisäänkäynnille. QR-koodinskanneri (COGNEX) tunnistaa työkappaleen mallin.
Sisäänkäynnillä on kaksi työkappaleen sijoituspistettä. Nosto- ja kiertomekanismi nostaa ja kiertää kaksi työkappaletta 180°, mikä mahdollistaa robotin ottaa molemmat sylinteripäät samanaikaisesti kiinni ja siirtää ne puhdistuskammioon. Latauskuljettimessa käytetään PZR-ruuvikuljetinrakennetta.
Latausasemalla on operaattorin tarkastuspaikka.
Vaihe 2: Turbulenttipuhdistus (2ST) – 1,5 MPa
Robotti #1 ottaa kaksi työkappaletta kiinni ja siirtää ne turbulenttipuhdistusaltaaseen, joka on ennalta täytetty puhdistusnesteellä. Robotti muuttaa työkappaleiden asentoa joustavasti, kun ympäröivät suuttimet ohjaavat turbulenttia virtausta kaikkien pintojen puhdistamiseksi.
Vaihe 3: Vesikotelon tukin puhdistus (3ST) – 1,5 MPa
Turbulentin puhdistuksen jälkeen säiliön tyhjennysventtiili avataan nopeaa tyhjentämistä varten. Robotti asettaa työkappaleet suurihalkaisijaisille suihkuille jäähdytyskotelon tukkien puhdistamiseksi, mikä varmistaa jäähdytyskanavien perusteellisen puhdistuksen.
Vaihe 4: Kiinteäpisteinen puhdistus (4ST) – 1,5 MPa
Jäähdytyskotelon tukkien puhdistuksen jälkeen työkappaleet asetetaan kiinteäpisteisiin suihkupaneeleihin. Jokainen suihku on tarkasti kohdistettu sylinteripään vastaaviin reikiin, mikä varmistaa kaikkien kanavien kohdennetun puhdistuksen. Robotti muuttaa työkappaleen asentoa saadakseen jokaisen pinnan kohdistettua vastaaviin suihkupaneeleihin, ja puhdistuspumppu jatkaa turbulentin säiliön täyttämistä seuraavaa kierrosta varten.
Vaihe 5: Jäähdytyskotelon tarkkapuhdistus (5ST) – 0,6 MPa
Robotti #1 asettaa kaksi työkappaletta samanaikaisesti paikalleen tässä asemassa sijoituspallareille. Sylinterit ulottavat suuttimet suorittaakseen vesisäiliön tukin puhdistuksen samalla kun ne suorittavat tarkkaa kokonaistyökappaleen puhdistusta. Tässä asemassa on kaksi paikkaa, jotta tarkan puhdistuksen aikaa voidaan pidentää. Robotti #1 asettaa työkappaleet yhteen paikkaan, kun taas robotti #2 noutaa aiemmin puhdistetut työkappaleet toisesta paikasta. Tässä asemassa on oma vesisäiliö, oma pumppu ja oma suodatinjärjestelmä.
Vaihe 6: Kiinteäpisteinen puhaltelekuivatus (6ST) — 0,2–0,4 MPa
Robotti #2 ottaa työkappaleet kiinni ja siirtää ne kuivatusasemalle. Siirron aikana robotti muuttaa työkappaleiden asentoa kallistusvirtauksen varmistamiseksi. Robotti sijoittaa sen jälkeen työkappaleet kiinteisiin suutinkoteloihin, jotta kaikki reiät ja kulmat voidaan kuivata tarkkaan. Jokaiselle pinnalle on omat suutinpaneelit. Kiinteäpisteisen kuivatuksen jälkeen robotti suorittaa skannaavan kuivatuksen työkappaleiden pinnoilla. Kuivatuksen jälkeen robotti #2 asettaa työkappaleet painovoiman avulla toimivan rullakuljettimeen koneen ulostulossa, ja siirtovivut edistävät molempia työkappaleita samanaikaisesti seuraavaan vaiheeseen.
Vaihe 7: Toissijainen kuivatus (7ST)
Siirtovivut kuljettavat kaksi työkappaletta toissijaiseen kuivatuskammioon painovoiman avulla toimivan rullakuljettimen avulla. Yläsylinterit laajentavat suutinkotelot, jotta koko työkappale voidaan kuivata kiinteäpisteisellä skannaavalla kuivatuksella. Toissijaisen kuivatuksen jälkeen siirtovivut edistävät molempia työkappaleita samanaikaisesti seuraavaan vaiheeseen.
Vaihe 8: Tyhjiökuivatus (8ST)
Siirtotangot kuljettavat kaksi työkappaletta tyhjiökammioon gravitaatio-rolleikuljettimen avulla. Yläosaan liikkuvan kannen sulkeutuessa alaosan kiinteän kannen kanssa muodostuu tiukka kammio. Tyhjiöpumppu tyhjentää kammion, jolloin kyllästetyn höyryn lämpötila laskee ja jäljelle jäänyt kosteus haihtuu komponenttien pinnoilta. Tyhjiökuivatuksen jälkeen tyhjiökammio puristetaan, kansi palautuu ja siirtotangot edistävät molemmat työkappaleet seuraavalle asemalle.
Vaihe 9: Työkappaleiden poisto (9ST)
Siirtotangot kuljettavat kaksi työkappaletta työkappaleiden poiston gravitaatio-rolleikuljettimelle. Saavuttuaan paikalle gravitaatio-rolleikuljettimen korkeus laskee, jolloin työkappaleet siirtyvät moottorikäyttöiselle kuljettimelle, joka kuljettaa ne yksitellen alapuolella olevaan laitteistoon. Tarjotaan operaattorin tarkastusasema. Työkappaleiden poiston kuljettimessa käytetään PZR-rolleisuunnittelua työkappaleen läsnäolon tunnistamiseksi.
Tekninen puhdistusvalvonta
Raskaiden dieselmoottorien valmistuksessa sisäisten kanavien puhtaus vaikuttaa suoraan moottorin luotettavuuteen ja suorituskykyyn.
Järjestelmä on suunniteltu täyttämään jokaisen sylinteripäällikön kanavien tiukat puhdistusvaatimukset:
| Pinta-ala | Puhdistusraja | Partikkelikoko | Läpäisyaste |
|---|---|---|---|
| Rocker-varren öljykanava | ≤0,4 mg | 0,36 mm | 100% |
| Polttoaineen paluukanava | ≤1,5 mg | ≤0,6 mm | 80% |
| Öljyn paluukanava | ≤7,3 mg | ≤0,6 mm | 80% |
| Imu- ja pakokanavat | ≤14,5 mg | ≤0,6 mm | 80% |
| Jäähdytyskotelo | ≤56 mg | 1,0 mm | 80% |
Edistynyt suodatinhallinta
Järjestelmä käyttää kolmisäteistä suodatusjärjestelmää puhdistuspiirissä ja kaksisäteistä suodatusjärjestelmää tarkkapuhdistuspiirissä:
Puhdistuspiirin suodatus (kolmisäteinen):
Vaihe 1: Trombisuodatin — 1 500 l/min, 50 μm, ruostumaton teräsmuovipaperi, automaattisella takaisinpesulla ja lastukorilla
Vaihe 2: Automaattinen takaisinpesusuodatin — 30 μm, takaisinpesumagneettierottimella
Vaihe 3: Pussisuodatin — 900 l/min, 10 μm, kudomaton kangas (1 varalle + 1 käytössä), tukosvaroituksella
Tarkkapuhdistuspiirin suodatus (kaksisäteinen):
Vaihe 1: Korvisuodatin — 300 l/min, 40 silmää, nyloni-muovipaperi, tukosvaroituksella
Vaihe 2: Pussisuodatin — 300 l/min, 10 μm, kudomaton kangas (1 varalle + 2 käytössä), tukosvaroituksella
Suodatusominaisuudet:
Kaikissa suodattimissa on tukosvaroitukset, jotka näytetään HMI:nä
Suodattimen vaihto ei vaikuta normaaliin laitteiston toimintaan
Automaattinen puhdistusnesteen erottelu lastuista ja jätteistä
Liikuteltava lastukori helpottaa poistoa
Robottijärjestelmä
Järjestelmä käyttää kahden FANUC-robotin avulla tehokasta kaksinkertaista työkappaleiden käsittelyä:
| Parametri | Tekniset tiedot |
|---|---|
| Robottimalli | FANUC R-2000iC/210WE |
| Number | 2 kappaletta |
| Suojelu | IP67 (sadevaatetta ei vaadita) |
| Saavuttaa | 2,45 m |
| KULJETUSKapasiteetti | 210 kg |
| Tärkeä ominaisuus | Samanaikainen kaksinkertainen työkappaleiden käsittely |
| Puristussäiliö | Korrosiota kestävä pneumatiikkakuristin itse lukitsevalla toiminnolla (työkappale ei putoa sähkö- tai ilmanpaineen menetettyä) |
| Ilmakeilto | Estää kosteuden tunkeutumisen, paineen ja virtauksen seuranta sekä hälytys |
Älykäs valmistustekniikan integrointi
Järjestelmä täyttää Industry 4.0 -vaatimukset laajan datayhteyden kautta:
MES-viestintä
OPC UA -protokollatuki
QR-koodipohjainen työkappaleiden seuranta
Tuotantotilanteen päivitykset
Tietojen hankkiminen
Laitteen vianseuranta (aika, taajuus)
Tuotantomäärän ja kiertoaikojen tallentaminen
Laitteiston käytettävyyden seuranta
Sähkönkulutuksen seuranta (SIEMENS-smart-mittari)
Käyttäjäliittymä
vähintään 15 tuuman TFT-värikosketusnäyttö
Kiinalaiskielinen käyttöliittymä
Työkappaleen tiedon näyttö
Siivousohjelman valinta
Siivousprosessin seuranta
Lämpötilan ja paineen näyttö
Virheiden diagnosointi ja hälytyksen näyttö sekä vianmääritysohjeet
Säiliön nestetason seuranta ja hälytys
Älykkäät ominaisuudet
Automaattinen voitelu määritellyin väliajoin
Automaattiset huoltomuistutukset HMI-näytöllä
Etädiagnostiikkamahdollisuus
Sovellustapaus
| Parametri | Tekniset tiedot |
|---|---|
| Projekti | Suuri raskasmoottorin dieselmoottorivalmistaja — sylinteripäiden välipuhdistusjärjestelmä |
| Työkappale | Useita sylinteripäitä koskevia vaihtoehtoja raskaille dieselmoottoreille |
| Kiertoaika | ≤38 sekuntia kappaleelta (76 s / 2 kappaletta) |
| Tuotantokapasiteetti | ≥719 hyväksyttyä kappaletta 8 tunnin työvuorossa |
| OEE | ≥95% |
| Puhdistusteknologiat | Turbulentti 1,5 MPa + vesikotelon tukipaino 1,5 MPa + kiinteäpisteinen 1,5 MPa + vesikotelon tarkkuuspaino 0,6 MPa + tyhjiökuivatus |
| Puhdistuslämpötila | 40–60 °C |
| Kuivattamistapa | Ilmanpuhallus + tyhjiökuivatus |
| Suodatustarkkuus | Kolmivaiheinen: 50 μm → 30 μm → 10 μm |
| Kokonaistorvi | 165 kW (sisältäen 75 kW:n lämmittimet) |
| Määrä | ≤75 dB (kuormitettuna) |
Kokonaisvaltainen puhdistusratkaisu
Big Bird Industrial tarjoaa kattavia insinöörisihtejä, mukaan lukien:
Prosessin kehittäminen
Sylinteripäiden komponenttianalyysi
Puhdistusprosessin suunnittelu
Puhdistusvaatimusten arviointi
Laitteiden integrointi
Robottipohjaiset puhdistusjärjestelmät kahden työkappaleen käsittelyllä
Turbulentti puhdistusteknologia
Vesikourun tukin puhdistusjärjestelmät
Korkeapaineinen tarkkakohtainen puhdistus
Imukuvutusteknologian
Monitasoiset suodatusjärjestelmät
Automaattinen materiaalikäsittely
Älykkään valmistuksen yhteys
MES-käyttöliittymä (OPC UA)
QR-koodiseuranta
Tuotantotietojen keruu
Miksi valita Big Bird Industrial
Raskaiden dieselmoottorien moottorikomponenttien kokemus
Big Bird Industrial erikoistuu tarkkuuspuhdistusratkaisuihin automaali- ja voimansiirtojärjestelmien komponenteille, ja sillä on vahvaa kokemusta sylinteripäiden puhdistuksesta raskaiden dieselmoottorien sovelluksissa.
Kahden työkappaleen robottikäsittely
Järjestelmässä on kaksi FANUC-robottia, jotka voivat käsitellä yhtaikaa kahta sylinteripäätä, ja järjestelmä tarjoaa nopeat kiertokajat: 38 sekuntia kappaleelta ja OEE ≥95 % suurten tuotantomäärien valmistukseen.
Usean vaiheen puhdistusteknologia
Järjestelmä yhdistää turbulentin puhdistuksen, vesikypärän tukospuhdistuksen, kiinteäpistepuhdistuksen, vesikypärän tarkkuuspuhdistuksen, puhalteleivätkuivauksen ja tyhjiökuivauksen laajamittaiseen kontaminaation poistoon monimutkaisten sylinteripäiden geometrioista.
Järjestelmätason insinöörikyky
Yritys tarjoaa kattavat ratkaisut puhdistusprosessin kehityksestä tuotantointegraatioon, mukaan lukien robottikäsittely, korkeapainepuhdistus, tyhjiökuivaus ja MES-yhteys.
Mukautettu ei-standardi insinööritoiminta
Jokaisella komponentilla ja tuotantolinjalla on omat vaatimuksensa. Big Bird Industrial tarjoaa mukautettuja insinööriratkaisuja seuraavien perusteella:
Komponentin rakenne- ja materiaalianalyysi
Puhdistusprosessin kehittäminen
Mukautettu kiinnitys- ja automaatiokonfiguraatio
Tehtaan sijoittelu ja tuotantoprosessin integrointi
Yrityksen ei-standardien insinööripalveluiden ansiosta jokainen puhdistusjärjestelmä voidaan mukauttaa tarkasti komponentin geometriaan, kiertoaikavaatimuksiin, puhtaustasoihin ja automaation tasoon.
Standardien noudattaminen
Kaikki laitteet noudattavat standardeja ISO 13849, IEC 62061 (SIL3), GB 5226.1 sekä kiinalaisia ja kansainvälisiä turvallisuusstandardeja. Paineastiat on sertifioinut kolmannen osapuolen tarkastusviranomainen.
UKK
Mitä komponentteja tämä puhdistusjärjestelmä käsittelee?
Tämä järjestelmä on suunniteltu raskaiden dieselmoottorimallien sylinteripäiden osakokoonpanoille.
Mitä likaa-aineita voidaan poistaa?
Se poistaa metallihiukkaset, koneistusjätteet, leikkuunesteen jäämät ja sisäisen kontaminaation öljykanavista, polttoaineen kuljetuskanavista, imu/pakoporteista ja jäähdytyskypäristä.
Voiko se puhdistaa vesikypäriä ja öljykanavia?
Kyllä. Järjestelmä yhdistää turbulentin puhdistuksen, vesikypärän tukospuhdistuksen ja kiinteäpistepuhdistuksen kaikkien sisäisten kanavien saavuttamiseksi, mukaan lukien rockeriakselin öljykanavat, polttoaineen paluu-kanavat, öljyn paluu-kanavat, imu/pakoportit ja jäähdytysvesikypärät.
Mitkä puhdistustasot voidaan saavuttaa?
Rocker-varren öljykanava ≤ 0,4 mg; polttoaineen paluukanava ≤ 1,5 mg; öljyn paluukanava ≤ 7,3 mg; imu-/päästöaukot ≤ 14,5 mg; jäähdytyskotelon sisäosa ≤ 56 mg.
Tukeeako se automatisoitua sekamallista tuotantoa?
Kyllä. QR-koodin tunnistus valitsee sopivan puhdistusohjelman. Kiinnityslaitteet ja suuttimet on suunniteltu kaikille versioille. Manuaalista vaihtoa ei vaadita.
Mikä on kiertoaika?
Järjestelmä tuottaa ≤ 38 sekuntia kappaleelta (76 s / 2 kappaletta) ja tukee tuotantoa ≥ 719 hyväksyttyä kappaletta 8 tunnin työvuorossa.
Tukeeako se MES-integraatiota?
Kyllä. OPC UA -viestintä, QR-koodin jäljitettävyys, tuotantotietojen keruu ja MES-liittymä tuetaan täysin.
Sylinteripäähän väli-asteikon puhdistus
Sylinteripäiden välipuhdistus raskaiden dieselmoottorien valmistuksessa
Sylinteripäiden välipuhdistus on kriittinen prosessi koneistuksen ja sen jälkeisten toimintojen välillä raskaiden dieselmoottoreiden valmistuksessa. Sylinteripäiden monimutkainen geometria – johon kuuluvat useat öljykanavat, polttoainekanavat, imu- ja pakokanavat sekä jäähdytysnesteenvaipat – vaatii edistyneitä puhdistusteknologioita koneistusjäämien, metallihiukkasten ja työstönesteen saasteiden poistamiseen. Nykyaikaiset moottorivalmistajat vaativat tiukkoja puhtausvaatimuksia sisäisille kanaville varmistaakseen luotettavan moottorin suorituskyvyn, polttoaineen hyötysuhteen ja päästövaatimusten noudattamisen.
Turbulenttipuhdistus monimutkaisille sylinteripäiden geometrioille
Turbulenttinen puhdistus tarjoaa erinomaisen kontaminaation poiston monimutkaisille sylinteripäiden geometrioille. Työkappaleen upottaminen kuumennettuun puhdistusnesteeseen ja turbulenssin aiheuttaminen mahdollistavat teknologian pääsyn sisäisiin kanaviin ja sokeisiin reikiin, joihin perinteinen suihkupuhdistus ei pääse. Yhdistettynä vesikotelon tukin puhdistukseen ja kiinteäpisteiseen puhdistukseen turbulenttinen puhdistus varmistaa koneistusjätteiden täydellisen poiston kaikilta pinnoilta ja sisäisiltä kanavilta.
Robottien kahden työkappaleen käsittely korkean tuotantonopeuden tuotannossa
Robottien kahden työkappaleen käsittelyjärjestelmät mahdollistavat korkean tuotantonopeuden tuotannon nopeilla kierroksilla. Kaksi robottia käsittelee samanaikaisesti kahta työkappaletta saavuttaen kierrosajan 38 sekuntia kohden työkappaletta säilyttäen samalla yhtenäisen puhdistuslaadun. Yhdistettynä QR-kooditunnistukseen ja automaattiseen mallinvaihtoon nämä järjestelmät tukevat täysin automaattista sekamallituotantoa ilman manuaalista puuttumista.
Sylinteripäiden puhdistuksessa käytetty suodatus tekniikka
Tehokkaat suodatusjärjestelmät ovat perustavanlaatuisia jatkuvan puhdistuslaatutason varmistamiseksi sylinteripäiden puhdistuksessa. Kolmitasoiset suodatuskonfiguraatiot – joissa yhdistetään rumpusuodattimet, automaattiset takaisinpesusuodattimet ja pussisuodattimet – mahdollistavat jatkuvan toiminnan ilman pysähdyksiä suodattimien vaihdossa. Suodatustarkkuus jopa 10 μm:n tarkkuudella varmistaa puhdistusnesteen laadun säilymisen, mikä vähentää uudelleensaastumisen riskiä ja pidentää nesteiden käyttöikää.
Tekniset tiedot
| Tekniset tiedot | KUVAUS |
|---|---|
| Tuotetyyppi | Sylinteripäiden välivaiheen puhdistusjärjestelmä |
| Sovellus | Raskasmoottoristen dieselmoottoreiden sylinteripäiden välipuhdistus |
| Työkappale | Useita sylinteripäitä koskevia vaihtoehtoja raskaille dieselmoottoreille |
| Puhdistusteknologia | Turbulentti (1,5 MPa) + vesikammion tukki (1,5 MPa) + kiinteäpisteinen (1,5 MPa) + vesikammion tarkka puhdistus (0,6 MPa) + tyhjiökuivatus |
| Puhdistuslämpötila | 40–60 °C (sähkölämmitys) |
| Kuivatus tekniikka | Puhaltekuivatus (0,2–0,4 MPa) + toissijainen puhaltekuivatus + tyhjiökuivatus |
| Kiertoaika | ≤38 sekuntia kappaleelta (76 s / 2 kappaletta) – mukautettavissa |
| Tuotantokapasiteetti | ≥719 hyväksyttyä kappaletta / 8 tunnin työvuoro |
| OEE | ≥95% |
| Robottimalli | FANUC R-2000iC/210WE (2 yksikköä) |
| Robottisuojelu | IP67 |
| Robottien ulottuvuus | 2,45 m |
| Robottin kantokyky | 210 kg |
| Suodatusjärjestelmä | Kolmivaiheinen: 50 μm → 30 μm → 10 μm |
| Ohjausjärjestelmä | SIEMENS S7-1500 -ohjelmoitava logiikkalaite |
| Viestintäprotokolla | PROFINET, OPC UA |
| Lataus/purku | Automaattinen |
| Virtalähde | AC 380 V 50 Hz kolmivaiheinen |
| Kokonaistorvi | 165 kW (sisältäen 75 kW:n lämmittimet) |
| Paineilmaa | 8 Nm³/min |
| Vedenkulutus | 4 000 l (kokonaissäiliökapasiteetti) |
| Määrä | ≤75 dB (kuormitettuna) |
| Jalanjälki | 11 000 × 6 070 mm |
| Turvallisuusnormit | GB/T 15706, IEC 62061 (SIL3), GB 5226.1 |
