
 EN



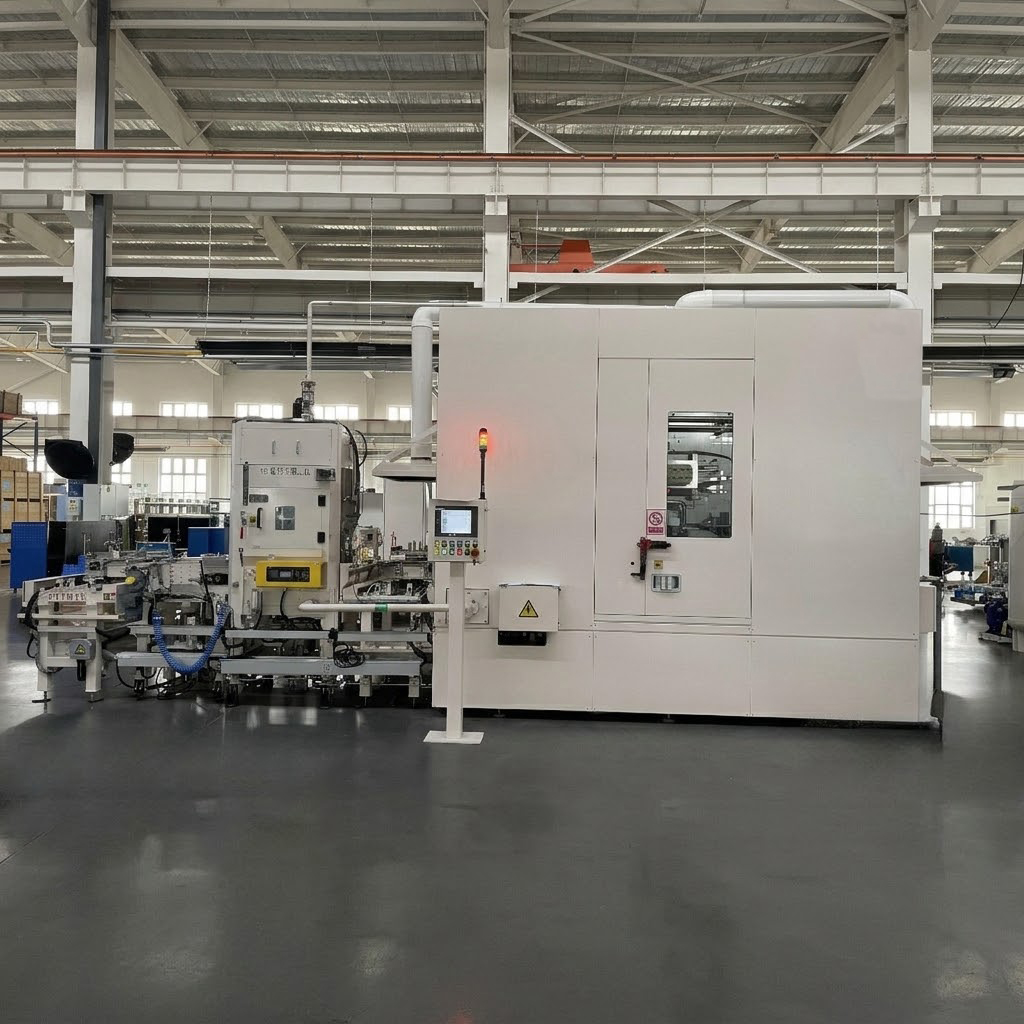
System för mellanrengöring av bilmotorhuvuden för tillverkning av hybriddrivlinjer
Anpassad färdiglösning för en ledande tillverkare av hybriddrivlina
Användning: Mellanrengöring av cylinderhuvuden för tillverkning av hybridmotorer
Arbetsstycke: Aluminiumcylinderhuvud för hybridfordonsapplikationer — flera varianter
Rengöringsprocess: Turbulent rengöring + fastpunktsprutrengöring (≥1,0 MPa) + sprutspolning + blåstorkning
Rengöringstryck: Sprutrengöring ≥1,0 MPa — anpassningsbar
Rengöringstemperatur: 40–60 °C (eluppvärmning) – anpassningsbart
Cykeltid: ≤85 sekunder per styck (inklusive inläsning/utläsning) — anpassningsbar enligt kraven för produktionslinjen
Modellbyte: ≤3 minuter – anpassningsbart
Lastning/Avlastning: Automatisk lastning och urlastning
Automationsfunktioner: Automatiskt modellbyte + MES-kommunikation + produktionsdatainsamling – anpassningsbart enligt kundens krav
BESKRIVNING
System för mellanrengöring av bilmotorhuvuden
Industrial Cylinder Head Intermediate Cleaning System från Big Bird är utvecklad för rengöring efter bearbetning av aluminiumcylinderlock som används i tillverkning av hybriddrivlinjer. Systemet tar bort bearbetningsrester innan efterföljande inspektion och slutrengöring, och stödjer fullt automatisk produktion av blandade modeller utan manuell omställning.
Utrustningen levereras som en färdig lösning inklusive konstruktion, tillverkning, installation och igångkörning.
Arbetsstyckeanvändningar
Systemet hanterar flera varianter av cylinderlock för hybridmotortillverkning:
| Variant | Material | Hårdhet | Viktiga funktioner |
|---|---|---|---|
| Variant A | Aluminiumlegering | HB85-120 | Gjutaluminium med sintermetallinsatser |
| Variant B | Aluminiumlegering | HB85-120 | Gjutaluminium med sintermetallinsatser |
Alla arbetsstycken är aluminiumcylinderlock för hybriddrivlinjeapplikationer. Systemet är utformat med möjlighet att utökas med framtida modeller, vilket säkerställer enkel modifiering för ytterligare varianter.
Automatisk blandad modellproduktion
Systemet stödjer fullt automatisk blandad modellproduktion med följande funktioner:
Modelligenkänning
Genomstrålningssensorer med fotoelektrisk teknik upptäcker skillnader i arbetsstyckens yttre form för automatisk modellidentifiering. Systemet väljer det lämpliga rengöringsprogrammet baserat på den identifierade modellen.
Automatisk modellomställning
Fästningar, munstycken och positioneringskomponenter är utformade för att anpassas till alla cylinderväxelvariationer med omställningstid ≤3 minuter. Identifieringsmärken appliceras på alla omställningskomponenter för snabb referens. Varje oberoende omställningskomponent har interlock-funktion.
MES-kommunikation
Systemet kommunicerar med MES för produktionsövervakning, datainsamling och statusuppdateringar i enlighet med den automotivtillverkarens allmänna tekniska krav.
Flervägs rengöringsprocess
Systemet kombinerar flera rengörningstekniker i en sexstegsautomatiserad sekvens:
Steg 1: Lastning (1ST)
Arbetsstyckena lastas automatiskt via transportbandssystem. Modelligenkänning identifierar arbetsstycksvarianten och väljer det lämpliga rengöringsprogrammet. Laststationen har upptäcktsfunktion för arbetsstyckes närvaro och modellidentifiering via fotoelektriska sensorer. Arbetsstyckets position och orientering verifieras innan överföring.
Steg 2: Turbulent rengöring (2ST)
Arbetsstycket överförs till tanken för turbulent rengöring, som tidigare fyllts med uppvärmd rengöringsvätska. Arbetsstycket nedsänks i vätskan och en turbulent ström skapas för att avlägsna bearbetningsspån, rester av skärvätska och partikelformig förorening från alla ytor och interna kanaler.
Den turbulenta processen säkerställer en grundlig rengöring av komplexa interna geometrier, inklusive oljekanaler, ventilguidborrningar och kylmedelskanaler, vilka inte kan nås med konventionell sprayrengöring.
Steg 3: Punktsprayrengöring (3ST) — ≥1,0 MPa
Efter den turbulenta rengöringen genomgår arbetsstycket en punktsprayrengöring. Riktade munstycken leder rengöringsvätska till specifika områden, inklusive alla hål, oljekanaler, ventilguidborrningar och bearbetade ytor. Varje passage och varje hål har motsvarande munstycken för exakt rengöring, vilket säkerställer att inget område utelämnas.
Rengörningstrycket bibehålls på ≥1,0 MPa för effektiv borttagning av föroreningar. Rengörningstemperaturen regleras till 40–60 °C (elektrisk uppvärmning med förvärmningsfunktion).
Steg 4: Sköljning med spray (4ST)
Arbetsstycket kommer in i sköljstationen där sprutmunstycken utför en omfattande sköljning för att ta bort rengöringsvätskerester och lösa föroreningar från alla ytor och interna kanaler. Sköljsystemet har en separat vattentank, en pump och ett filtreringssystem som arbetar vid rumstemperatur.
Steg 5: Lufttorkning (5ST)
Efter sköljningen genomgår arbetsstycket lufttorkning med komprimerad luft. Riktade munstycken leder luftströmmen mot alla hål och kanaler för att ta bort återstående fukt. Arbetsstycket lutades också för avrinning under torkningsprocessen för att säkerställa fullständig borttagning av fukt.
Steg 6: Lossning (6ST)
Det rengjorda och torrda arbetsstycket lossas automatiskt för vidare transport till efterföljande processer. Lossningsstationen har upptäcktsfunktion för arbetsstyckes närvaro. Tomma pallar återföras till lastningspositionen via nedre transportband för pallcirkulation.
Teknisk renhetskontroll
För tillverkning av hybridmotorer påverkar renheten i cylinderräns interna kanaler och bearbetade ytor direkt kvaliteten på efterföljande bearbetning och slutmontering.
Systemet är utformat för att uppfylla strikta renlighetskrav:
Ytrengöring: Inga synliga slipspån, rester av skärvätska eller föroreningar
Renhet i kanaler: Strikta gränsvärden för partikelföroreningar enligt OEM:s specifikationer
Torkningskvalitet: Ingen synlig fukt eller vattenfläckar på ytor eller kanaler
Inspektionsstandard: Enligt OEM:s krav på renhet
Intelligent Process Control
Systemet stödjer automatiserad produktion genom:
Automatisk transportbändöverföring
Rullband med motorstyrda rullar transporterar arbetsstycken mellan stationer med exakt positionering. Tvålagers rulldesign möjliggör pallcirkulation.
Vätskenivåkontroll
Nivåövervakning med flytande nähetsswitchar i separata tankar, med larm och stoppfunktion vid förinställda gränsvärden.
Detektering av arbetsstyckes närvaro
Sensorer vid varje station verifierar positioneringen av arbetsstycket och dess överföringsstatus.
Temperaturreglering
Elvärmning med temperaturreglering håller rengöringstemperaturen på 40–60 °C med förvärmningsfunktion för snabb igångsättning.
ANSÖKNINGSCASE
| Parameter | Specifikation |
|---|---|
| Projekt | Stor tillverkare av hybriddrivlinjer — mellanrengöringssystem för cylinderhuvuden |
| Arbetsstycke | Flertalet varianter av cylinderhuvuden för hybridmotorer |
| Cykeltid | ≤85 sekunder per styck (inklusive lastning/lossning) |
| Rengörningstekniker | Turbulent rengöring + punktstyrd sprayrengöring (≥1,0 MPa) + sköljning + blåstorkning |
| Rengöringstemperatur | 40–60°C |
| Modellbyte | ≤3 minuter |
| Kontinuerlig drift | 24 timmar (förhandsgodkännande) / 48 timmar (slutgiltigt godkännande) |
Komplett rengörningslösning
Big Bird Industrial erbjuder omfattande ingenjörlösningar inklusive:
Processutveckling
Komponentanalys för cylinderhuvuden
Utformning av rengöringsprocessen
Utvärdering av renhetskrav
Utrustningsintegration
Turbulenta rengöringssystem
Punktstyrda sprayrengöringssystem
Spraysköljningssystem
Blås-torksystem
Automatiserad materialhantering
Transportband och överföringssystem
Smart Manufacturing-anslutning
MES-gränssnitt (OPC UA)
Modelligenkänning och spårbarhet
Produktionsdatainsamling
Varför välja Big Bird Industrial
Rengöringserfarenhet för cylinderhuvuden
Big Bird Industrial specialiserar sig på precisionsreningslösningar för bilmotorers drivlina, med bevisad erfarenhet av mellanrensning av cylinderhuvuden för hybrid- och konventionella motorer.
Turbulent + fast punkt kombinerad teknik
Systemet kombinerar turbulent rengöring och fast punkt sprayrengöring (≥1,0 MPa) i en enda produktionssekvens, vilket säkerställer grundlig rengöring av både interna kanaler och yttre ytor.
Systemnivåns ingenjörsförmåga
Företaget tillhandahåller kompletta lösningar från utveckling av rengöringsprocesser till produktionssammanföring, inklusive turbulent rengöring, fast punkt rengöring, sköljning och automatiserad materialhantering.
Anpassad icke-standardteknik
Varje komponent och produktionslinje har unika krav. Big Bird Industrial erbjuder anpassade tekniklösningar baserat på:
Komponentstruktur och materialanalys
Utveckling av rengöringsprocess
Anpassad fästutrustning och automatiseringsdesign
Fabrikslayout och integrering av produktionsflöde
Företagets icke-standardiserade ingenjörsförmåga gör att varje rengöringssystem kan anpassas till specifik komponentgeometri, cykeltidskrav, renhetskrav och automatiseringsnivå.
Stöd för hybriddrivlinjetillverkning
Med den ökande efterfrågan på hybridfordon erbjuder Big Bird Industrial specialiserade rengöringslösningar för hybridmotorers komponenter och stödjer tillverkare i övergången till elektrifierad drivlinjetillverkning.
Vanliga frågor
Vilka komponenter behandlar detta rengöringssystem?
Detta system är utformat för aluminiumcylinderhuvuden som används i tillverkning av hybridfordonsdrivlina.
Vilka föroreningar kan tas bort?
Det tar bort metallspån, rester av snittvätska och partikulär förorening från oljekanaler, ventilguidborrningar och yttre ytor.
Vilka rengöringstekniker är integrerade?
Systemet integrerar turbulent rengöring och punktvis sprayrengöring (≥1,0 MPa) för fullständig borttagning av föroreningar från komplexa interna kanaler och yttre ytor.
Vad är den typiska cykeltiden?
Systemet levererar ≤85 sekunder per del (inklusive inläsning/urhämtning) och stödjer högvolymsproduktion. Cykeltiden är anpassningsbar efter kraven för varje produktionslinje.
Stödjer den automatiserad blandad-modellproduktion?
Ja. Modelligenkänning väljer det lämpliga rengöringsprogrammet. Fästmedel och munstycken är utformade för alla varianter. Bytet mellan modeller tar ≤3 minuter.
Stödjer det integration med MES?
Ja. OPC UA-kommunikation, modellbaserad spårbarhet och insamling av produktionsdata stöds fullt ut enligt allmänna tekniska krav från bilindustrins OEM:er.
Kan systemet anpassas?
Ja. Alla parametrar – inklusive cykeltid, rengöringstryck, temperatur och automatiseringsnivå – är anpassningsbara efter kundens krav.
Mellanrengöring av cylinderlock för hybridmotor
Mellanrengöring av cylinderhuvuden i hybridmotortillverkning
Mellanrengöring av cylinderlock är en avgörande process mellan bearbetning och efterföljande operationer i tillverkningen av hybridmotorer. Aluminiumcylinderlock med komplexa interna geometrier – inklusive oljekanalerna, ventilguidborrningarna och kylmedelskanalerna – kräver avancerade rengöringsteknologier för att ta bort bearbetningsflisor, rester av skärvätska och partikulär förorening. Turbulent rengöring når interna kanaler som konventionell sprayrengöring inte kan komma åt, vilket säkerställer fullständig borttagning av föroreningar innan slutrengöring och montering.
Turbulent rengöringsteknik för komplexa cylinderlock
Turbulent rengöring ger överlägsen borttagning av föroreningar från komplexa geometrier hos cylinderhuvuden. Genom att nedsänka arbetsstycket i uppvärmd rengöringsvätska och skapa turbulent strömning når tekniken interna kanaler och döda hål som konventionell sprayrengöring inte kan nå. I kombination med punktstyrd sprayrengöring säkerställer turbulent rengöring fullständig borttagning av bearbetningsrester från alla ytor och interna kanaler, vilket förbättrar kvaliteten på efterföljande bearbetningssteg.
Produktion av flera modeller samtidigt vid rengöring av cylinderhuvuden
Modern bilproduktion kräver flexibla produktionssystem som kan hantera flera motorvarianter. Automatisk modelligenkänning, omställningssystem och programmerbara rengöringscykler möjliggör sömlös produktion av flera modeller samtidigt. Omställningstider mellan modeller på tre minuter eller mindre minimerar produktionsavbrott och stödjer just-in-time-produktion.
Automatiserad materialhantering vid rengöring av cylinderhuvuden
Automatiserade materialhanteringssystem – inklusive transportband, överföringsmekanismer och automatisk lastning/lossning – möjliggör effektiv integration av rensningssystem i produktionslinjer. Full automatisering med modelligenkänning och kommunikation med MES stödjer intelligent tillverkning och spårning av produktionsdata.
Tekniska specifikationer
| Specifikation | BESKRIVNING |
|---|---|
| Produkttyp | System för mellanrengöring av motorhuvuden |
| Användning | Hybriddrivlins cylinderradens mellanrensning |
| Arbetsstycke | Aluminiumcylinderradar för hybridfordon |
| Rengöringstekniken | Turbulent rengöring + fastpunktsprutrengöring (≥1,0 MPa) + sprutspolning + blåstorkning |
| Rengöringstemperatur | 40–60 °C (elektrisk uppvärmning, förvärmningsfunktion) – anpassningsbar |
| Cykeltid | ≤85 sekunder per styck (inklusive lastning/lossning) – anpassningsbar |
| Modellbyte | ≤3 minuter – anpassningsbart |
| Lastning/lossning | Automatisk |
| Styrssystem | Siemens PLC |
| Kommunikationsprotokoll | PROFINET, OPC UA |
| Filtreringssystem | Flerstegsfiltrering med blockeringslarm |
| Kontinuerlig drift | 24 timmar (förhandsgodkännande) / 48 timmar (slutgiltigt godkännande) |
| Bullernivå | <80 dB |
| Säkerhetsnormer | IEC 62061, GB 5226.1 |
