
 EN



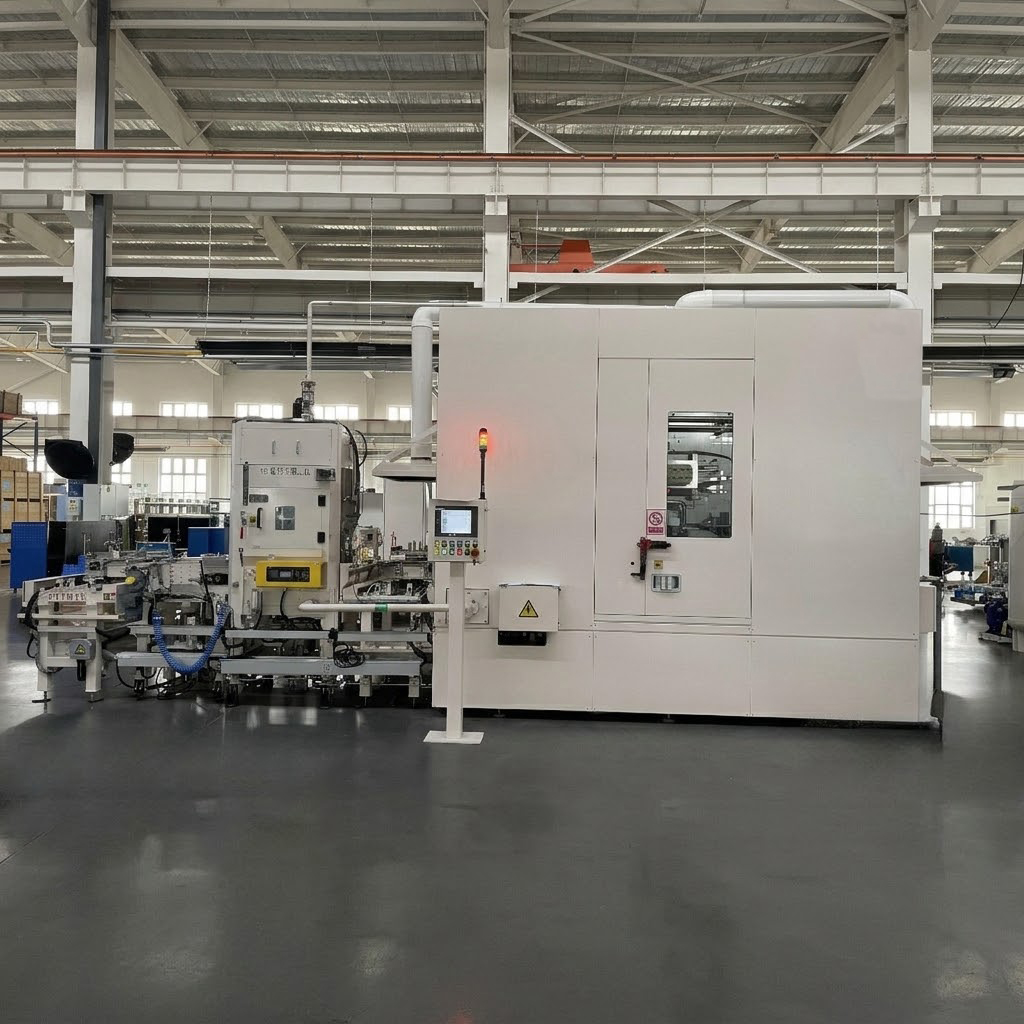
Sistema Intermedio de Limpieza de Culatas para la Fabricación de Grupos Motrices Híbridos
Solución llave en mano personalizada para un importante fabricante de trenes motrices híbridos
Aplicación: Limpieza intermedia de culatas para la fabricación de motores híbridos
Pieza: Culata de aluminio para aplicaciones en vehículos híbridos — múltiples variantes
Proceso de limpieza: Limpieza turbulenta + limpieza por pulverización en punto fijo (≥1,0 MPa) + enjuague por pulverización + secado por soplado
Presión de limpieza: Limpieza por pulverización ≥1,0 MPa — personalizable
Temperatura de limpieza: 40–60 °C (calefacción eléctrica) — personalizable
Tiempo de ciclo: ≤85 segundos por pieza (incluyendo carga y descarga) — personalizable según los requisitos de la línea de producción
Cambio de modelo: ≤3 minutos — personalizable
Carga/Descarga: Carga y descarga automáticas
Características de Automatización: Cambio automático de modelo + comunicación con el sistema MES + adquisición de datos de producción — personalizable según los requisitos del cliente
DESCRIPCIÓN
Sistema Intermedio de Limpieza de Culatas
El sistema industrial de limpieza intermedia de culatas Big Bird está desarrollado para la limpieza posterior al mecanizado de culatas de aluminio utilizadas en la fabricación de trenes motrices híbridos. El sistema elimina los residuos del mecanizado antes de los procesos subsiguientes de inspección y limpieza final, y permite la producción automática completa de múltiples modelos sin cambio manual.
El equipo se suministra como una solución llave en mano, que incluye diseño, fabricación, instalación y puesta en marcha.
Aplicaciones de piezas de trabajo
El sistema acepta varias variantes de culatas para la fabricación de motores híbridos:
| Variante | Material | Dureza | Características principales |
|---|---|---|---|
| Variante A | Aleación de Aluminio | HB85-120 | Aluminio fundido con insertos de metalurgia de polvos |
| Variante B | Aleación de Aluminio | HB85-120 | Aluminio fundido con insertos de metalurgia de polvos |
Todas las piezas son culatas de aluminio destinadas a aplicaciones de trenes motrices híbridos. El sistema está diseñado con capacidad de expansión futura para nuevos modelos, lo que garantiza una modificación sencilla para incorporar variantes adicionales.
Producción automática mixta por modelo
El sistema admite una producción automática mixta por modelo con las siguientes capacidades:
Reconocimiento de modelo
Sensores fotoeléctricos de haz pasante detectan diferencias en la forma de la pieza para identificar automáticamente el modelo. El sistema selecciona el programa de limpieza adecuado según el modelo identificado.
Cambio automático de modelo
Los accesorios, boquillas y componentes de posicionamiento están diseñados para acomodar todas las variantes de culatas, con un tiempo de cambio ≤3 minutos. Se aplican marcas de identificación en todos los componentes de cambio para referencia rápida. Cada componente independiente de cambio incluye funcionalidad de interbloqueo.
Comunicación con el sistema MES
El sistema se conecta con el sistema MES para seguimiento de producción, adquisición de datos y actualizaciones de estado, conforme a los requisitos técnicos generales del fabricante automotriz (OEM).
Proceso de limpieza en múltiples etapas
El sistema combina varias tecnologías de limpieza en una secuencia automatizada de seis etapas:
Etapa 1: Carga (1.ª)
Las piezas se cargan automáticamente mediante un sistema de transporte. El reconocimiento del modelo identifica la variante de la pieza y selecciona el programa de limpieza adecuado. La estación de carga dispone de detección de presencia de la pieza y de identificación del modelo mediante sensores fotoeléctricos. Se verifica la posición y orientación de la pieza antes de su traslado.
Etapa 2: Limpieza turbulenta (2ST)
La pieza se traslada al tanque de limpieza turbulenta, previamente lleno con fluido limpiador calentado. La pieza se sumerge en el fluido y se genera un flujo turbulento para eliminar virutas de mecanizado, residuos de fluidos de corte y contaminación particulada de todas las superficies y pasajes internos.
La acción turbulenta garantiza una limpieza exhaustiva de geometrías internas complejas, incluidos los conductos de aceite, los agujeros de guía de válvulas y los pasajes de refrigerante, zonas inaccesibles para la limpieza por pulverización convencional.
Etapa 3: Limpieza por pulverización en puntos fijos (3ST) — ≥1,0 MPa
Tras una limpieza turbulenta, la pieza de trabajo pasa a una limpieza por pulverización en puntos fijos. Boquillas dirigidas aplican el líquido limpiador en zonas específicas, incluidos todos los orificios, conductos de aceite, agujeros de guía de válvulas y superficies mecanizadas. Cada paso y orificio cuenta con boquillas correspondientes para una limpieza precisa, garantizando que ninguna zona quede sin tratar.
La presión de limpieza se mantiene en ≥1,0 MPa para eliminar eficazmente los contaminantes. La temperatura de limpieza se controla entre 40 y 60 °C (calefacción eléctrica con capacidad de precalentamiento).
Etapa 4: Enjuague por pulverización (4ST)
La pieza de trabajo entra en la estación de enjuague, donde boquillas pulverizadoras realizan un enjuague integral para eliminar los residuos del líquido limpiador y los contaminantes sueltos de todas las superficies y los pasajes internos. El sistema de enjuague dispone de un depósito de agua independiente, una bomba y un sistema de filtración que operan a temperatura ambiente.
Etapa 5: Secado por soplado (5ST)
Tras el enjuague, la pieza de trabajo se somete a un secado con aire comprimido. Boquillas dirigidas canalizan el flujo de aire hacia todos los orificios y conductos para eliminar la humedad residual. Durante el proceso de secado, la pieza de trabajo también se inclina para facilitar el drenaje y garantizar la eliminación completa de la humedad.
Etapa 6: Descarga (6ET)
La pieza de trabajo limpia y seca se descarga automáticamente para su traslado a procesos posteriores. La estación de descarga incorpora detección de presencia de la pieza de trabajo. Los palets vacíos se devuelven a la posición de carga mediante una cinta transportadora de nivel inferior, permitiendo así la recirculación de palets.
Control de limpieza técnica
En la fabricación de motores híbridos, la limpieza de los conductos internos y las superficies mecanizadas de la culata afecta directamente el procesamiento posterior y la calidad del ensamblaje final.
El sistema está diseñado para cumplir requisitos estrictos de limpieza:
Limpieza de la superficie: Sin virutas de mecanizado, residuos de fluido de corte ni contaminantes visibles
Limpieza de conductos: Límites estrictos de contaminación por partículas según las especificaciones del fabricante original (OEM)
Calidad del secado: Ausencia de humedad visible o manchas de agua en superficies o conductos
Norma de inspección: Según los requisitos de limpieza del fabricante original (OEM)
Control de Proceso Inteligente
El sistema permite la producción automatizada mediante:
Traslado automático mediante cinta transportadora
Transportadores de rodillos accionados por motor que desplazan las piezas entre estaciones con posicionamiento preciso. El diseño de rodillos de doble capa permite la circulación de paletas.
Control del nivel de líquido
Los interruptores de proximidad de tipo flotante supervisan y controlan los niveles de líquido en tanques independientes, con funciones de alarma y parada automática en los límites preestablecidos.
Detección de presencia de la pieza de trabajo
Los sensores en cada estación verifican la posición de la pieza de trabajo y el estado de su traslado.
Control de Temperatura
El calentamiento eléctrico con control de temperatura mantiene la temperatura de limpieza entre 40 y 60 °C, con capacidad de precalentamiento para un arranque rápido.
Caso de Aplicación
| Parámetro | Especificación |
|---|---|
| Proyecto | Fabricante principal de trenes motrices híbridos — Sistema intermedio de limpieza de culatas |
| Pieza de trabajo | Múltiples variantes de culatas para motores híbridos |
| Tiempo de ciclo | ≤85 segundos por pieza (incluyendo carga/descarga) |
| Tecnologías de limpieza | Limpieza turbulenta + Limpieza por pulverización en puntos fijos (≥1,0 MPa) + Enjuague + Secado por soplado |
| Temperatura de limpieza | 40–60°C |
| Cambio de modelo | ≤3 minutos |
| Funcionamiento continuo | 24 horas (aceptación previa) / 48 horas (aceptación final) |
Solución integral de limpieza
Big Bird Industrial ofrece soluciones integrales de ingeniería, incluidas:
Desarrollo de Procesos
Análisis de componentes para culatas de cilindro
Diseño del proceso de limpieza
Evaluación de los requisitos de limpieza
Integración de equipos
Sistemas de limpieza turbulenta
Sistemas de limpieza por pulverización en puntos fijos
Sistemas de enjuague por pulverización
Sistemas de secado por soplado
Manejo Automatizado de Materiales
Sistemas de transporte y transferencia
Conexión de fabricación inteligente
Interfaz MES (OPC UA)
Reconocimiento de modelos y trazabilidad
Adquisición de datos de producción
¿Por qué elegir Big Bird Industrial?
Experiencia en la limpieza de culatas
Big Bird Industrial se especializa en soluciones de limpieza de precisión para componentes del tren motriz automotriz, con experiencia comprobada en la limpieza intermedia de culatas para la fabricación de motores híbridos y convencionales.
Tecnología combinada turbulenta y por pulverización en puntos fijos
El sistema combina limpieza turbulenta y limpieza por pulverización en puntos fijos (≥1,0 MPa) en una única secuencia productiva, garantizando una limpieza exhaustiva tanto de los conductos internos como de las superficies externas.
Capacidad de ingeniería a nivel de sistema
La empresa ofrece soluciones integrales, desde el desarrollo del proceso de limpieza hasta la integración en producción, incluyendo limpieza turbulenta, limpieza por pulverización en puntos fijos, aclarado y manipulación automatizada de materiales.
Ingeniería personalizada no estandarizada
Cada componente y línea de producción presenta requisitos únicos. Big Bird Industrial ofrece soluciones de ingeniería personalizadas basadas en:
Análisis de la estructura y el material del componente
Desarrollo del proceso de limpieza
Diseño personalizado de utillajes y automatización
Integración del diseño de planta y del flujo productivo
La capacidad de ingeniería no estándar de la empresa permite adaptar cada sistema de limpieza a la geometría específica de los componentes, los requisitos de tiempo de ciclo, los estándares de limpieza y el nivel de automatización.
Soporte para la fabricación de trenes motrices híbridos
Con la creciente demanda de vehículos híbridos, Big Bird Industrial ofrece soluciones especializadas de limpieza para componentes de motores híbridos, apoyando a los fabricantes en la transición hacia la producción de trenes motrices electrificados.
Preguntas frecuentes
¿Qué componentes procesa este sistema de limpieza?
Este sistema está diseñado para culatas de cilindro de aluminio utilizadas en la fabricación de trenes motrices para vehículos híbridos.
¿Qué contaminantes se pueden eliminar?
Elimina virutas metálicas, residuos de fluidos de corte y contaminación particulada de galerías de aceite, agujeros de guías de válvulas y superficies externas.
¿Qué tecnologías de limpieza están integradas?
El sistema integra limpieza turbulenta y limpieza por pulverización en puntos fijos (≥1,0 MPa) para eliminar exhaustivamente los contaminantes de pasajes internos complejos y superficies externas.
¿Cuál es el tiempo de ciclo típico?
El sistema logra ≤85 segundos por pieza (incluyendo carga/descarga), lo que permite una producción de alto volumen. El tiempo de ciclo es personalizable según los requisitos de cada línea de producción.
¿Admite producción automatizada con múltiples modelos?
Sí. El reconocimiento de modelos selecciona automáticamente el programa de limpieza adecuado. Las fijaciones y las boquillas están diseñadas para cubrir todas las variantes. El cambio de modelo tarda ≤3 minutos.
¿Admite integración con MES?
Sí. La comunicación mediante OPC UA, la trazabilidad basada en modelos y la adquisición de datos de producción están totalmente soportadas según los requisitos técnicos generales de los fabricantes originales de automóviles.
¿Es el sistema personalizable?
Sí. Todos los parámetros —incluidos el tiempo de ciclo, la presión de limpieza, la temperatura y el nivel de automatización— son personalizables según los requisitos del cliente.
Limpieza intermedia de culatas en motores híbridos
Limpieza intermedia de culatas en la fabricación de motores híbridos
La limpieza intermedia de la culata es un proceso crítico entre el mecanizado y las operaciones posteriores en la fabricación de motores híbridos. Las culatas de aluminio con geometrías internas complejas —incluidos los conductos de aceite, los agujeros de guía de válvulas y los pasajes de refrigerante— requieren tecnologías avanzadas de limpieza para eliminar virutas de mecanizado, residuos de fluidos de corte y contaminación particulada. La limpieza turbulenta alcanza los pasajes internos a los que no pueden acceder los métodos convencionales de limpieza por pulverización, garantizando la eliminación completa de contaminantes antes de la limpieza final y el ensamblaje.
Tecnología de limpieza turbulenta para culatas complejas
La limpieza turbulenta ofrece una eliminación superior de contaminantes en geometrías complejas de culatas. Al sumergir la pieza de trabajo en un fluido limpiador calentado y generar un flujo turbulento, esta tecnología alcanza pasajes internos y orificios ciegos a los que no puede acceder la limpieza por pulverización convencional. Combinada con la limpieza por pulverización en puntos fijos, la limpieza turbulenta garantiza la eliminación exhaustiva de residuos de mecanizado de todas las superficies y pasajes internos, mejorando así la calidad del procesamiento posterior.
Producción mixta en la limpieza de culatas
La fabricación automotriz moderna exige sistemas de producción flexibles capaces de manejar múltiples variantes de motores. El reconocimiento automático de modelos, los sistemas de cambio de modelo y los ciclos de limpieza programables posibilitan una producción mixta sin interrupciones. Los tiempos de cambio de modelo de 3 minutos o menos minimizan las interrupciones de la producción y apoyan la fabricación justo a tiempo.
Manipulación automática de materiales en la limpieza de culatas
Los sistemas automatizados de manipulación de materiales —incluidos transportadores, mecanismos de transferencia y carga/descarga automáticas— permiten la integración eficiente de los sistemas de limpieza en las líneas de producción. La automatización completa, con reconocimiento de modelos y comunicación con el sistema MES, respalda la fabricación inteligente y el seguimiento de datos de producción.
Especificaciones técnicas
| Especificación | DESCRIPCIÓN |
|---|---|
| Tipo de Producto | Sistema de limpieza intermedia para culatas |
| Aplicación | Limpieza intermedia de culatas para trenes motrices híbridos |
| Pieza de trabajo | Culatas de aluminio para vehículos híbridos |
| Tecnología de limpieza | Limpieza turbulenta + limpieza por pulverización en punto fijo (≥1,0 MPa) + enjuague por pulverización + secado por soplado |
| Temperatura de limpieza | 40–60 °C (calefacción eléctrica, capacidad de precalentamiento) — personalizable |
| Tiempo de ciclo | ≤85 segundos por pieza (incluida la carga/descarga) — personalizable |
| Cambio de modelo | ≤3 minutos — personalizable |
| Carga/descarga | Automático |
| Sistema de control | Siemens PLC |
| Protocolo de comunicación | PROFINET, OPC UA |
| Sistema de filtración | Filtración multiciclo con alarma de obstrucción |
| Funcionamiento continuo | 24 horas (aceptación previa) / 48 horas (aceptación final) |
| Nivel de ruido | <80 dB |
| Normas de seguridad | IEC 62061, GB 5226.1 |
