
 EN



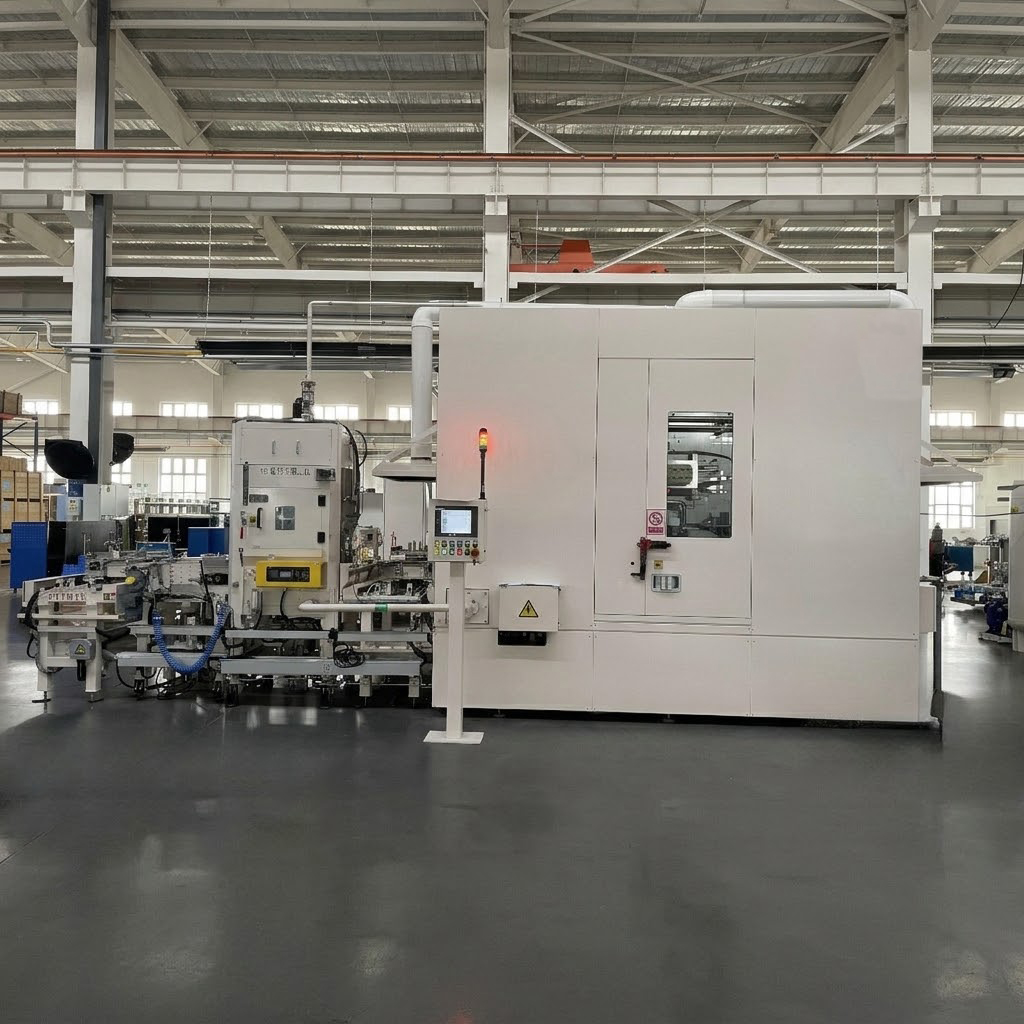
Système de nettoyage intermédiaire pour culasses automobiles dans la fabrication de groupes motopropulseurs hybrides
Solution clé en main personnalisée pour un important fabricant de groupes motopropulseurs hybrides
Application : Nettoyage intermédiaire des culasses dans la fabrication de moteurs hybrides
Pièce : Culasse en aluminium pour applications véhicules hybrides — plusieurs variantes
Procédé de nettoyage : Nettoyage turbulent + nettoyage par pulvérisation à point fixe (≥ 1,0 MPa) + rinçage par pulvérisation + séchage par soufflage
Pression de nettoyage : Nettoyage par pulvérisation ≥ 1,0 MPa — personnalisable
Température de nettoyage : 40–60 °C (chauffage électrique) — personnalisable
Temps de cycle : ≤ 85 secondes par pièce (y compris chargement/déchargement) — personnalisable selon les exigences de la ligne de production
Changement de modèle : ≤ 3 minutes — personnalisable
Chargement/Déchargement : Chargement et déchargement automatiques
Fonctionnalités d'automatisation : Changement automatique de modèle + communication avec le système de gestion de la fabrication (MES) + acquisition des données de production — personnalisable selon les exigences du client
DESCRIPTION
Système de nettoyage intermédiaire pour culasses automobiles
Le système industriel de nettoyage intermédiaire de culasse Big Bird est conçu pour le nettoyage post-usinage des culasses en aluminium utilisées dans la fabrication de groupes motopropulseurs hybrides. Ce système élimine les résidus d’usinage avant les étapes d’inspection et de nettoyage final, et prend en charge une production entièrement automatisée multi-modèles sans changement manuel.
L’équipement est fourni sous forme de solution clé en main, incluant conception, fabrication, installation et mise en service.
Applications sur pièces
Le système accepte plusieurs variantes de culasse destinées à la fabrication de moteurs hybrides :
| Variante | Matériau | Dureté | Principales caractéristiques |
|---|---|---|---|
| Variante A | Alliage d'aluminium | HB85-120 | Aluminium moulé avec inserts en métallurgie des poudres |
| Variante B | Alliage d'aluminium | HB85-120 | Aluminium moulé avec inserts en métallurgie des poudres |
Toutes les pièces sont des culasses en aluminium destinées aux applications de groupes motopropulseurs hybrides. Le système est conçu pour permettre une extension future aux nouveaux modèles, garantissant ainsi une adaptation facile à des variantes supplémentaires.
Production automatique mixte
Le système prend en charge une production automatique mixte complète avec les fonctionnalités suivantes :
Reconnaissance du modèle
Des capteurs photoélectriques à faisceau traversant détectent les différences de forme des pièces afin d’identifier automatiquement le modèle. Le système sélectionne alors le programme de nettoyage approprié en fonction du modèle reconnu.
Changement automatique de modèle
Les supports, les buses et les composants de positionnement sont conçus pour accueillir toutes les variantes de culasse, avec un temps de changement ≤ 3 minutes. Des marques d’identification sont apposées sur tous les composants de changement afin de permettre une référence rapide. Chaque composant de changement indépendant est doté d’une fonction de verrouillage interlock.
Communication avec le système MES
Le système s’interconnecte avec le système MES pour le suivi de la production, l’acquisition de données et les mises à jour d’état, conformément aux exigences techniques générales des équipementiers automobiles.
Processus de nettoyage en plusieurs étapes
Le système associe plusieurs technologies de nettoyage dans une séquence automatisée en six étapes :
Étape 1 : Chargement (1RE)
Les pièces sont chargées automatiquement par le système de convoyeur. La reconnaissance du modèle identifie la variante de pièce et sélectionne le programme de nettoyage approprié. Le poste de chargement intègre une détection de présence de la pièce et une identification du modèle à l’aide de capteurs photoélectriques. La position et l’orientation de la pièce sont vérifiées avant son transfert.
Étape 2 : Nettoyage turbulent (2ST)
La pièce est transférée dans le bac de nettoyage turbulent, préalablement rempli de fluide de nettoyage chauffé. La pièce est immergée dans ce fluide, et un écoulement turbulent est généré afin d’éliminer les copeaux d’usinage, les résidus de fluide de coupe et les contaminations particulaires de toutes les surfaces ainsi que des passages internes.
L’action turbulente garantit un nettoyage approfondi des géométries internes complexes, notamment les galeries d’huile, les alésages des guides de soupape et les passages de liquide de refroidissement, auxquels un nettoyage par pulvérisation conventionnel ne peut pas accéder.
Étape 3 : Nettoyage par pulvérisation à point fixe (3ST) — ≥1,0 MPa
Après le nettoyage turbulent, la pièce subit un nettoyage par pulvérisation à point fixe. Des buses ciblées dirigent le fluide de nettoyage vers des zones précises, y compris tous les orifices, les galeries d’huile, les alésages des guides de soupape et les surfaces usinées. Chaque passage et chaque orifice est équipé d’une buse dédiée pour un nettoyage précis, garantissant qu’aucune zone n’est négligée.
La pression de nettoyage est maintenue à ≥1,0 MPa afin d’éliminer efficacement les contaminants. La température de nettoyage est régulée entre 40 et 60 °C (chauffage électrique avec fonctionnalité de préchauffage).
Étape 4 : Rinçage par pulvérisation (4ST)
La pièce à usiner entre dans la station de rinçage où des buses pulvérisatrices effectuent un rinçage complet afin d’éliminer les résidus de fluide de nettoyage et les contaminants détachés de toutes les surfaces ainsi que des passages internes. Le système de rinçage comporte un réservoir d’eau indépendant, une pompe et un système de filtration fonctionnant à température ambiante.
Étape 5 : Séchage par soufflage (5ST)
Après le rinçage, la pièce à usiner subit un séchage par soufflage à l’air comprimé. Des buses ciblées dirigent le flux d’air vers tous les orifices et passages afin d’éliminer l’humidité résiduelle. La pièce à usiner est également inclinée pendant le séchage pour permettre l’écoulement de l’eau, garantissant ainsi une élimination complète de l’humidité.
Étape 6 : Déchargement (6ÉT)
La pièce à usiner nettoyée et séchée est déchargée automatiquement pour être transférée aux étapes suivantes. La station de déchargement intègre une détection de présence de la pièce à usiner. Les palettes vides sont renvoyées à la position de chargement via le convoyeur inférieur afin d’assurer la circulation des palettes.
Contrôle de propreté technique
Pour la fabrication de moteurs hybrides, la propreté des passages internes de la culasse et des surfaces usinées affecte directement la qualité des opérations de traitement ultérieures et du montage final.
Le système est conçu pour répondre aux exigences strictes de propreté :
Nettoyage de la surface: Aucun copeau d’usinage, résidu de liquide de coupe ou contaminant visible
Propreté des passages : Limites strictes de contamination par particules conformément aux spécifications des équipementiers
Qualité du séchage : Aucune humidité ni trace d’eau visible sur les surfaces ou dans les passages
Norme d’inspection : Conformément aux exigences de propreté des équipementiers
Contrôle de Processus Intelligente
Le système permet une production automatisée grâce à :
Transfert automatique par convoyeur
Des convoyeurs à rouleaux entraînés par moteur transportent les pièces entre les postes avec un positionnement précis. La conception à double couche de rouleaux permet la circulation des palettes.
Contrôle du niveau de liquide
Des détecteurs de proximité à flotteur surveillent et régulent les niveaux de liquide dans des cuves indépendantes, avec fonctions d’alarme et d’arrêt aux seuils prédéfinis.
Détection de la présence de la pièce usinée
Des capteurs situés à chaque poste vérifient le positionnement de la pièce usinée et l’état de son transfert.
Contrôle de Température
Chauffage électrique avec régulation de température pour maintenir la température de nettoyage entre 40 et 60 °C, avec fonctionnalité de préchauffage pour un démarrage rapide.
CAS D'APPLICATION
| Paramètre | Spécification |
|---|---|
| Projet | Principal fabricant de groupes motopropulseurs hybrides — Système intermédiaire de nettoyage des culasses |
| Pièce à usiner | Plusieurs variantes de culasses pour moteurs hybrides |
| Temps de cycle | ≤ 85 secondes par pièce (chargement et déchargement inclus) |
| Technologies de nettoyage | Nettoyage turbulent + nettoyage par jet localisé (≥ 1,0 MPa) + rinçage + séchage par soufflage |
| Température de nettoyage | 40–60°C |
| Changement de modèle | ≤ 3 minutes |
| Fonctionnement continu | 24 heures (avant acceptation) / 48 heures (acceptation finale) |
Solution complète de nettoyage
Big Bird Industrial fournit des solutions d’ingénierie complètes, notamment :
Développement du processus
Analyse des composants pour culasses
Conception du procédé de nettoyage
Évaluation des exigences de propreté
Intégration des équipements
Systèmes de nettoyage turbulent
Systèmes de nettoyage par jet localisé
Systèmes de rinçage par pulvérisation
Systèmes de séchage par soufflage
Manutention Automatisée des Matériaux
Systèmes de convoyage et de transfert
Connexion à la fabrication intelligente
Interface MES (OPC UA)
Reconnaissance et traçabilité des modèles
Acquisition de données de production
Pourquoi choisir Big Bird Industrial
Expérience de nettoyage des culasses
Big Bird Industrial se spécialise dans les solutions de nettoyage de précision pour les composants des groupes motopropulseurs automobiles, avec une expérience éprouvée dans le nettoyage intermédiaire des culasses pour la fabrication de moteurs hybrides et conventionnels.
Technologie combinée turbulente et à point fixe
Le système associe le nettoyage turbulent et le nettoyage par pulvérisation à point fixe (≥ 1,0 MPa) au sein d’une seule séquence de production, garantissant un nettoyage approfondi des passages internes ainsi que des surfaces externes.
Capacité d’ingénierie au niveau système
L’entreprise fournit des solutions complètes, de la conception du procédé de nettoyage jusqu’à son intégration en production, y compris le nettoyage turbulent, le nettoyage à point fixe, le rinçage et la manutention automatisée des pièces.
Ingénierie sur mesure non standard
Chaque composant et chaque ligne de production présente des exigences spécifiques. Big Bird Industrial propose des solutions d’ingénierie sur mesure fondées sur :
L’analyse de la structure et du matériau du composant
Développement du procédé de nettoyage
La conception sur mesure de dispositifs de fixation et d’automatisation
L’intégration dans l’aménagement de l’usine et le flux de production
La capacité non standard de l’entreprise en ingénierie permet d’adapter chaque système de nettoyage à la géométrie spécifique des composants, aux exigences de temps de cycle, aux normes de propreté et au niveau d’automatisation.
Soutien à la fabrication de groupes motopropulseurs hybrides
Face à la demande croissante de véhicules hybrides, Big Bird Industrial propose des solutions de nettoyage spécialisées pour les composants moteurs hybrides, aidant ainsi les fabricants à passer à la production de groupes motopropulseurs électrifiés.
FAQ
Quels composants ce système de nettoyage traite-t-il ?
Ce système est conçu pour les culasses en aluminium utilisées dans la fabrication des groupes motopropulseurs de véhicules hybrides.
Quels contaminants peuvent être éliminés ?
Il élimine les copeaux métalliques, les résidus de liquide de coupe et les contaminations particulaires provenant des galeries d’huile, des alésages des guides de soupapes et des surfaces externes.
Quelles technologies de nettoyage sont intégrées ?
Le système intègre un nettoyage turbulent et un nettoyage par pulvérisation à point fixe (≥ 1,0 MPa) pour éliminer complètement les contaminants des passages internes complexes et des surfaces externes.
Quel est le temps de cycle typique ?
Le système assure un temps de traitement ≤ 85 secondes par pièce (y compris le chargement/déchargement), ce qui permet une production à haut volume. Le temps de cycle est personnalisable selon les exigences de chaque ligne de production.
Prend-il en charge la production automatisée multi-modèles ?
Oui. La reconnaissance du modèle sélectionne automatiquement le programme de nettoyage approprié. Les supports et les buses sont conçus pour toutes les variantes. Le changement de modèle prend ≤ 3 minutes.
Prend-il en charge l’intégration au système MES ?
Oui. La communication OPC UA, la traçabilité basée sur le modèle et l’acquisition des données de production sont entièrement prises en charge conformément aux exigences techniques générales des constructeurs automobiles (OEM).
Le système est-il personnalisable ?
Oui. Tous les paramètres — notamment le temps de cycle, la pression de nettoyage, la température et le niveau d’automatisation — sont personnalisables selon les besoins du client.
Nettoyage intermédiaire de culasse pour moteur hybride
Nettoyage intermédiaire de culasse dans la fabrication de moteurs hybrides
Le nettoyage intermédiaire de la culasse est un processus critique entre l’usinage et les opérations suivantes dans la fabrication de moteurs hybrides. Les culasses en aluminium, dotées de géométries internes complexes — notamment des galeries d’huile, des alésages de guides de soupapes et des passages de liquide de refroidissement — nécessitent des technologies de nettoyage avancées pour éliminer les copeaux d’usinage, les résidus de fluide de coupe et les contaminations particulaires. Le nettoyage turbulent atteint les passages internes auxquels un nettoyage par pulvérisation conventionnel ne peut pas accéder, garantissant ainsi une élimination complète des contaminants avant le nettoyage final et l’assemblage.
Technologie de nettoyage turbulent pour culasses complexes
Le nettoyage turbulent assure une élimination supérieure des contaminants sur les géométries complexes des culasses. En immergeant la pièce dans un fluide de nettoyage chauffé et en générant un écoulement turbulent, cette technologie atteint les passages internes et les trous borgnes auxquels un nettoyage par pulvérisation conventionnel ne peut pas accéder. Couplé à un nettoyage par pulvérisation localisé fixe, le nettoyage turbulent garantit l’élimination complète des résidus d’usinage de toutes les surfaces et de tous les passages internes, améliorant ainsi la qualité des opérations de traitement ultérieures.
Production mixte de culasses
La fabrication automobile moderne exige des systèmes de production flexibles capables de traiter plusieurs variantes de moteurs. La reconnaissance automatique des modèles, les systèmes de changement de modèle et les cycles de nettoyage programmables permettent une production mixte fluide. Des temps de changement de modèle de trois minutes ou moins réduisent au minimum les interruptions de production et soutiennent la fabrication juste-à-temps.
Manutention automatisée des culasses
Les systèmes automatisés de manutention des matériaux—y compris les convoyeurs, les mécanismes de transfert et le chargement/déchargement automatiques—permettent une intégration efficace des systèmes de nettoyage dans les lignes de production. L’automatisation complète, avec reconnaissance de modèle et communication avec le système MES, soutient la fabrication intelligente et le suivi des données de production.
Spécifications techniques
| Spécification | DESCRIPTION |
|---|---|
| Type de produit | Système de nettoyage intermédiaire pour culasses |
| Application | Nettoyage intermédiaire des culasses pour groupe motopropulseur hybride |
| Pièce à usiner | Culasses en aluminium pour véhicules hybrides |
| Technologie de nettoyage | Nettoyage turbulent + nettoyage par pulvérisation à point fixe (≥ 1,0 MPa) + rinçage par pulvérisation + séchage par soufflage |
| Température de nettoyage | 40–60 °C (chauffage électrique, fonctionnalité de préchauffage) — personnalisable |
| Temps de cycle | ≤ 85 secondes par pièce (y compris le chargement/déchargement) — personnalisable |
| Changement de modèle | ≤ 3 minutes — personnalisable |
| Chargement/déchargement | Automatique |
| Système de contrôle | Automate programmable de Siemens |
| Protocole de communication | PROFINET, OPC UA |
| Système de filtration | Filtration multi-étapes avec alarme de colmatage |
| Fonctionnement continu | 24 heures (avant acceptation) / 48 heures (acceptation finale) |
| Niveau sonore | < 80 dB |
| Normes de sécurité | IEC 62061, GB 5226.1 |
