
 EN



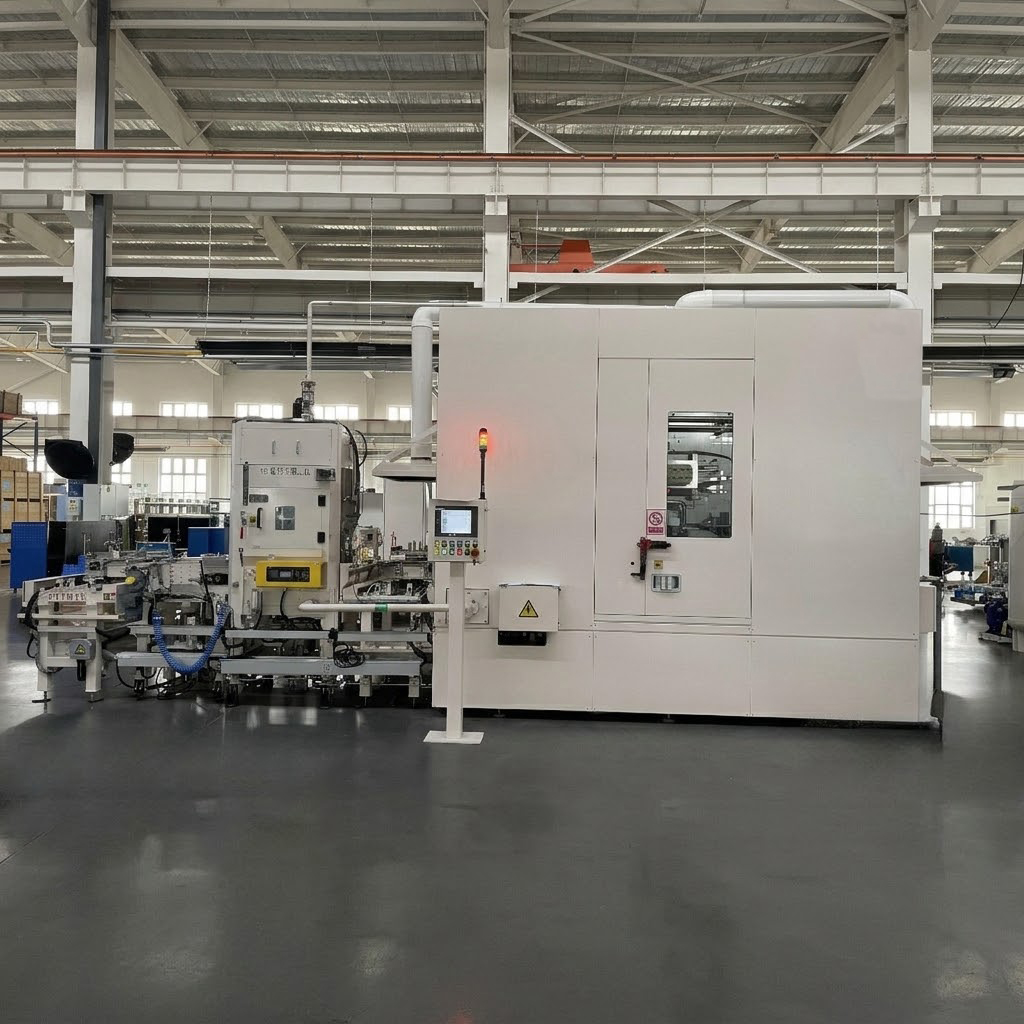
Ავტომობილების ცილინდრის თავის შუალედური სუფთავი სისტემა ჰიბრიდული ძრავის წარმოებისთვის
Ინდივიდუალურად შექმნილი სრულად მზად არსებული ამოხსნა მთავარი ჰიბრიდული ძრავის ტრანსმისიის წარმოების მწარმოებლისთვის
Გამოყენება: Ჰიბრიდული ძრავის წარმოებაში ცილინდრის თავის შუალედური გასუფთავება
Დამუშავების ნაკლები: Ალუმინის ცილინდრის თავი ჰიბრიდული სატრანსპორტო საშუალებების გამოყენებისთვის — რამდენიმე ვარიანტი
Გასუფთავების პროცესი: Ტურბულენტული გასუფთავება + ფიქსირებული წერტილის სპრეი გასუფთავება (≥1,0 მპა) + სპრეი გამორეცხვა + ჰაერით გაშრობა
Სუფთავი წნევა: Სპრეი გასუფთავება ≥1,0 მპა — ინდივიდუალურად შესაძლებელი
Სუფთავების ტემპერატურა: 40–60°C (ელექტრო გათბობა) — ინდივიდუალურად შესაძლებელი
Ციკლის დრო: ≤85 წამი თითოეულ ნაკეთობაზე (ჩათავსება/ამოღება ჩათვლილი) — ინდივიდუალურად შესაძლებელი წარმოების ხაზის მოთხოვნების მიხედვით
Მოდელის შეცვლა: ≤3 წუთი — ინდივიდუალურად შესაძლებელი
Ჩასმა/გამოსმა: Ავტომატური ჩასმა და გამოსმა
Ავტომატიზაციის ფუნქციები: Ავტომატური მოდელის შეცვლა + MES-თან კომუნიკაცია + წარმოების მონაცემების შეგროვება — ინდივიდუალურად შესაძლებელი მომხმარებლის მოთხოვნების მიხედვით
Აღწერა
Ავტომობილების ცილინდრის თავის შუალედური სუფთავი სისტემა
Big Bird Industrial-ის ცილინდრის თავის საშუალებით სუფთავების სისტემა შეიმუშავდა ჰიბრიდული ძრავის წარმოებაში გამოყენებადი ალუმინის ცილინდრის თავების მექანიკური დამუშავების შემდგომი სუფთავების მიზნით. სისტემა ამოიღებს მექანიკური დამუშავების ნარჩევებს შემდგომი შემოწმებისა და საბოლოო სუფთავების პროცესებამდე და ხელს უწყობს სრულიად ავტომატურ შერეული მოდელების წარმოებას ხელით გადასვლის გარეშე.
Აღჭურვილობა მიიღება სრულად მზად მიწოდებული ამონაკლარის სახით, რომელიც მოიცავს დიზაინს, წარმოებას, დაყენებას და გაშვებას.
Დამუშავების საგნების გამოყენება
Სისტემა მოერგება რამდენიმე ცილინდრის თავის ვარიანტს ჰიბრიდული ძრავის წარმოებისთვის:
| Ვარიანტი | Მასალა | Სიმტკიცე | Ძირითადი მახასიათებლები |
|---|---|---|---|
| Ვარიანტი A | Ალუმინის ლეგირება | HB85-120 | Ყურანის ნარევი ფხვნილის მეტალურგიის ჩასასმელებით |
| Ვარიანტი B | Ალუმინის ლეგირება | HB85-120 | Ყურანის ნარევი ფხვნილის მეტალურგიის ჩასასმელებით |
Ყველა ნაკეთობა ალუმინის ცილინდრის თავებია ჰიბრიდული ძრავის სისტემების გამოყენებისთვის. სისტემა შეიმუშავდა მომავალში მოდელების გაფართოების შესაძლებლობით, რაც უზრუნველყოფს დამატებითი ვარიანტების მოსარგებლად მარტივ მოდიფიკაციას.
Ავტომატური შერეული მოდელების წარმოება
Სისტემა მხარს უჭერს სრულიად ავტომატურ შერეული მოდელების წარმოებას შემდეგი შესაძლებლობებით:
Მოდელის ამოცნობარობა
Ტრანზიტული ფოტოელექტრული სენსორები ამოიცნობენ სამუშაო ნაკრების გარეგნულ განსხვავებებს ავტომატური მოდელის ამოცნობარობისთვის. სისტემა ამოცნობილი მოდელის მიხედვით ირჩევს შესაბამის სუფთავი პროგრამას.
Ავტომატური მოდელის შეცვლა
Ფიქსატორები, ნოზლები და პოზიციონირების კომპონენტები შეიძლება გამოყენებულ იქნას ყველა ცილინდრის თავის ვარიანტზე, ხოლო ცვლის დრო არ აღემატება 3 წუთს. ყველა ცვლის კომპონენტზე დატანილია ამოცნობარობის ნიშნები სწრაფი მითითებისთვის. თითოეული დამოუკიდებელი ცვლის კომპონენტი მოწონებულია ინტერლოკის ფუნქციით.
MES-თან კავშირი
Სისტემა ინტერფეისებს MES-თან წარმოების მონიტორინგის, მონაცემების შეგროვების და სტატუსის განახლების მიზნით ავტომობილის OEM-ის ზოგადი ტექნიკური მოთხოვნების შესაბამად.
Მრავალსტუფიანი სუფთავის პროცესი
Სისტემა ერთდროულად იყენებს რამდენიმე სუფთავების ტექნოლოგიას 6-ეტაპიან ავტომატიზებულ თანმიმდევრობაში:
Ეტაპი 1: ჩატვირთვა (1ST)
Სამუშაო ნაკრებები ავტომატურად იტვირთება კონვეიერული სისტემის მეშვეობით. მოდელის ამოცნობარობა იდენტიფიცირებს სამუშაო ნაკრების ვარიანტს და ირჩევს შესაბამის სუფთავი პროგრამას. ტვირთვის სადგურს აქვს სამუშაო ნაკრების არსებობის დაფიქსირების და ფოტოელექტრული სენსორების მეშვეობით მოდელის ამოცნობარობის შესაძლებლობა. სამუშაო ნაკრების პოზიცია და ორიენტაცია ვერიფიცირდება გადატანამდე.
Ეტაპი 2: ტურბულენტული სუფთავი (2ST)
Სამუშაო ნიმუში გადაიტანება ტურბულენტურ სუფთავების ტანკში, რომელიც зарდადებით არის შევსებული გახურებული სუფთავების სითხით. სამუშაო ნიმუში ჩაიძაფრება სითხეში და ტურბულენტური ნაკადი ქმნის მანქანური ნაკერების, ჭრის სითხის ნარჩევების და ნაკლებად მყარი დაბინძურების მოსაშორებლად ყველა ზედაპირზე და შიდა გასასვლელებში.
Ტურბულენტური მოქმედება უზრუნველყოფს სრული სუფთავებას რთული შიდა გეომეტრიების შემთხვევაში, მათ შორის ზეთის გასასვლელების, სავალვულო მიმართულების ხვრელების და გაგრილების გასასვლელების, რომლებსაც ჩვეულებრივი სპრეის სუფთავება ვერ აღწევს.
Ეტაპი 3: ფიქსირებული წერტილის სპრეის სუფთავება (3ST) — ≥1,0 მპა
Ტურბულენტური სუფთავების შემდეგ სამუშაო ნიმუში გადადის ფიქსირებული წერტილის სპრეის სუფთავებაზე. მიმართული ნოზლები სუფთავების სითხის მიმართავენ კონკრეტულ ადგილებზე, მათ შორის ყველა ხვრელზე, ზეთის გასასვლელებზე, სავალვულო მიმართულების ხვრელებზე და მანქანურად დამუშავებულ ზედაპირებზე. ყველა გასასვლელსა და ხვრელს შეესაბამება შესაბამო ნოზლი სიზუსტით სუფთავების უზრუნველყოფად, რაც უზრუნველყოფს არც ერთი ადგილის გამოტოვებას.
Სუფთავების წნევა შენარჩუნებულია ≥1,0 მპა-ზე ეფექტური დაბინძურების მოსაშორებლად. სუფთავების ტემპერატურა კონტროლდება 40–60°C დიაპაზონში (ელექტროგათბობით წინასწარ გათბობის შესაძლებლობით).
Ეტაპი 4: სპრეი გამორეცხვა (4ST)
Დეტალი შედის გამორეცხვის სადგურში, სადაც სპრეის ნოზლები ასრულებენ სრულ გამორეცხვას ყველა ზედაპირზე და შიგა გასავლელებზე სუფთავების სითხის ნარჩევებისა და გამოხელილი დაბინძურების მოსაშორებლად. გამორეცხვის სისტემას აქვს დამოუკიდებელი წყლის ტანკი, პუმპა და ფილტრაციის სისტემა, რომელიც მუშაობს გარემოს ტემპერატურაზე.
Ეტაპი 5: ჰაერით გამოშრობა (5ST)
Გამორეცხვის შემდეგ დეტალი ექვემდებარება ჰაერით გამოშრობას შეკუმშული ჰაერის გამოყენებით. მიმართული ნოზლები მიმართავენ ჰაერის ნაკადს ყველა ხვრელსა და გასავლელზე ნარჩევი ტენის მოსაშორებლად. გამოშრობის პროცესში დეტალი ასევე გადახრილია წყლის გასადევნებლად, რათა უზრუნველყოფოს სრული ტენის მოშორება.
Ეტაპი 6: გამოტანა (6ST)
Გაწმენდილი და გაშრებული ნაკეთობა ავტომატურად გამოიტანება შემდგომი პროცესებისთვის. გამოტანის სადგურს აქვს ნაკეთობის არსებობის დასადგენად საშუალება. ცარიელი პალეტები დაბალი ფენის კონვეიერის მეშვეობით ბრუნდება ჩასატვირთად ადგილზე პალეტების მიმოქცევის მიზნით.
Ტექნიკური სისუფთავის კონტროლი
Ჰიბრიდული ძრავების წარმოების დროს ცილინდრის თავის შიგა გასასვლელებისა და დამუშავებული ზედაპირების სისუფთავე პირდაპირ აისახება შემდგომი დამუშავებისა და საბოლოო შეკრების ხარისხზე.
Სისტემა შეიძლება დაკმაყოფილებს მკაცრ სისუფთავის მოთხოვნებს:
Ზედაპირის სისუფთავე: Არ უნდა იყოს ხელმისაწვდომი ხელით დასანახად მანქანური ჭრილები, ჭრის სითხის ნარჩევები ან სხვა დაბინძურებები
Გასასვლელების სისუფთავე: Მკაცრი ნაკლებობის ზღვარი ნაკლებობის მიხედვით მწარმოებლის მოთხოვნების მიხედვით
Გაშრების ხარისხი: Ზედაპირებზე ან გასასვლელებში არ უნდა იყოს ხელმისაწვდომი ხელით დასანახად ტენი ან წყლის კვალი
Შემოწმების სტანდარტი: Მწარმოებლის სისუფთავის მოთხოვნების მიხედვით
Ინტელექტუალური პროცესების კონტროლი
Სისტემა ხელს უწყობს ავტომატიზებულ წარმოებას შემდეგი საშუალებებით:
Ავტომატური კონვეიერული გადაცემა
Ძრავით მოძრავი როლერული კონვეიერები ახდენენ სამუშაო ნიმუშების გადატანას სადგურებს შორის სწორი პოზიციონირებით. ორფენიანი როლერის დიზაინი საშუალებას აძლევს პალეტების წრედში მოძრაობას.
Თხევადი სითხის დონის კონტროლი
Სითხის დონის მონიტორინგი და კონტროლი დამოუკიდებელ ტანკებში ფლოტატური ტიპის მიახლოების გადამრთველების საშუალებით, რომელთაც აქვთ წინასწარ დაყენებულ ზღვარზე მოძახების და გამორთვის ფუნქციები.
Ნაკეთობის არსებობის დადასტურება
Სენსორები თითოეულ სადგურზე ამოწმებენ ნაკეთობის მდებარეობას და გადაცემის სტატუსს.
Ტემპერატურის კონტროლი
Ელექტროგრილის გამოყენებით ტემპერატურის კონტროლი არეგულირებს სუფთავის ტემპერატურას 40–60°C დიაპაზონში და ამოძახების სიჩქარის გასაუმჯობესებლად არის შესაძლებელი წინასწარი გაცხელება.
Განაცხადის შემთხვევა
| Პარამეტრი | Ტექნიკური მახასიათებლები |
|---|---|
| Პროექტი | Მთავარი ჰაიბრიდული ძრავის ტრანსმისიის წარმოებლი — ცილინდრის თავის საშუალების სუფთავის სისტემა |
| Მუშაობის ნაწილი | Ჰაიბრიდული ძრავების რამდენიმე ცილინდრის თავის ვარიანტი |
| Ციკლის დრო | ≤85 წამი თითოეულ ნაკეთობაზე (ჩასმა/ამოღება ჩათვლილი) |
| Სუფთავების ტექნოლოგიები | Ტურბულენტული სუფთავის სისტემა + ფიქსირებული წერტილის სპრეის სუფთავის სისტემა (≥1,0 MPa) + გამორეცხვა + ჰაერით გამოშრობა |
| Სუფთავების ტემპერატურა | 40–60°C |
| Მოდელის შეცვლა | ≤3 წუთი |
| Უწყვეტოდ მუშაობს | 24 საათი (წინასწარი მიღება) / 48 საათი (საბოლოო მიღება) |
Სრული სასუფთავო ამოხსნა
Big Bird Industrial სთავაზობს სრულ ინჟინერულ ამონახსნებს, რომლებიც მოიცავს:
Პროცესის განვითარება
Ცილინდრის თავების კომპონენტური ანალიზი
Სუფთავის პროცესის დიზაინს
Სისუფთავის მოთხოვნილებების შეფასება
Აღჭურვილობის ინტეგრაცია
Ტურბულენტური სუფთავი სისტემები
Ფიქსირებული წერტილის სპრეი სასუფთავო სისტემები
Სპრეი გამორეცხვის სისტემები
Გამოძავების სისტემები
Ავტომატური მასალების ტრანსპორტირება
Კონვეიერი და გადაცემის სისტემები
Ჭკვიანი წარმოების კავშირი
MES ინტერფეისი (OPC UA)
Მოდელის ამოცნობარობა და კვალის დაკვეყნება
Წარმოების მონაცემების შეგროვება
Რატომ აირჩიოთ Big Bird Industrial
Ცილინდრის თავების სუფთავი გამოცდილება
Big Bird Industrial სპეციალიზდება ავტომობილების ძრავის ტრანსმისიის კომპონენტების სიზუსტის სასუფთავო ამოხსნებში, რომელთა შორის ჰიბრიდული და ტრადიციული ძრავების წაროების შუალედური სუფთავება არის დამტკიცებული.
Ჭაოსნიანი + ფიქსირებული წერტილის კომბინირებული ტექნოლოგია
Სისტემა ერთ წარმოების თანმიმდევრობაში აერთიანებს ჭაოსნიან სუფთავებას და ფიქსირებული წერტილის სპრეი სუფთავებას (≥1,0 MPa), რაც უზრუნველყოფს შიდა გასასვლელების და გარე ზედაპირების სრულ სუფთავებას.
Სისტემური დონის ინჟინერიული შესაძლებლობა
Კომპანია აწარმოებს სრულ ამოხსნებს სუფთავების პროცესის დამუშავებიდან წარმოების ინტეგრაციამდე, რომელთა შორის ჭაოსნიანი სუფთავება, ფიქსირებული წერტილის სუფთავება, გამორეცხვა და ავტომატიზებული მასალების მოძრაობის მართვა შედის.
Ინდივიდუალურად შექმნილი არასტანდარტული ინჟინერია
Თითოეული კომპონენტი და წარმოების ხაზი განსაკუთრებულ მოთხოვნებს აკმაყოფილებს. Big Bird Industrial ინჟინერიის ინდივიდუალურად შექმნილ ამოხსნებს სთავაზობს შემდეგი ფაქტორების საფუძველზე:
Კომპონენტის სტრუქტურისა და მასალის ანალიზი
Სუფთავების პროცესის დამუშავება
Ინდივიდუალურად შექმნილი მიმაგრების საშუალებების და ავტომატიზაციის დიზაინი
Საწარმოს განლაგება და წარმოების ნაკადის ინტეგრაცია
Კომპანიის არასტანდარტული ინჟინერიის შესაძლებლობა საშუალებას აძლევს თითოეული სუფთავების სისტემის ადაპტაციას კონკრეტული კომპონენტის გეომეტრიას, ციკლის ხანგრძლივობის მოთხოვნებს, სუფთავების სტანდარტებს და ავტომატიზაციის დონეს.
Ჰიბრიდული ძრავის წარმოების მხარდაჭერა
Ჰიბრიდული სატრანსპორტო საშუალებების მოთხოვნის ზრდასთან ერთად, Big Bird Industrial აძლევს სპეციალიზებულ სუფთავი ამოხსნებს ჰიბრიდული ძრავის კომპონენტებისთვის და მხარდაჭერს წარმოებლებს ელექტროენერგიით მოძრავი ძრავის წარმოების გადასვლის პროცესში.
Ხშირად დასმული კითხვები
Რომელი კომპონენტები იქნება ამ სუფთავების სისტემის მიერ დამუშავებული?
Ეს სისტემა შეიმუშავებულია ჰიბრიდული სატრანსპორტო საშუალებების ძრავის ტრანსმისიის წაროების ალუმინის ცილინდრის თავებისთვის.
Რომელი დაბინძურებები შეიძლება მოიცილოს?
Ის ამოიღებს ლითონის ნაკერძებს, ჭრის სითხის ნარჩენებს და ნაკრების დაბინძურებას ზეთის გასასვლელებიდან, ვალვის მიმართველი ხვრელებიდან და გარე ზედაპირებიდან.
Რომელი სუფთავის ტექნოლოგიებია ინტეგრირებული?
Სისტემა აერთიანებს შეუკავებელ სუფთავებას და სტაციონარულ სპრეის სუფთავებას (≥1,0 მპა) რთული შიგა გასასვლელებისა და გარე ზედაპირების სრულად დაბინძურების მოსაშორებლად.
Რა არის ტიპური ციკლის ხანგრძლივობა?
Სისტემა ასრულებს ერთ ნიმუშს 85 წამში (ჩატვირთვა/გატვირთვას ჩათვლით), რაც მას უზრუნველყოფს მასობრივი წარმოების მხარდაჭერას. ციკლის ხანგრძლივობა შეიძლება მორგებული იქნას წარმოების ხაზის მოთხოვნების მიხედვით.
Მხარს უჭერს თუ არა ავტომატიზებულ შერეული მოდელების წარმოებას?
Კი. მოდელის ამოცნობარობა არჩევს შესაბამის სუფთავების პროგრამას. მიმაგრებები და სპრეის ნოზლები შეიძლება გამოყენებულ იქნას ყველა ვარიანტზე. მოდელის შეცვლა 3 წუთში ან ნაკლებ ხანგრძლივობას მოითხოვს.
Მხარდაჭერს თუ არ მხარდაჭერს MES-ის ინტეგრაციას?
Კი. OPC UA კომუნიკაცია, მოდელზე დაფუძნებული საკვალიფიკაციო სისტემა და წარმოების მონაცემების შეგროვება სრულად მხარდაჭერილია ავტომობილის OEM-ების ზოგადი ტექნიკური მოთხოვნების მიხედვით.
Შეიძლება თუ არა სისტემის ადაპტაცია?
Კი. ყველა პარამეტრი — მათ შორის ციკლის ხანგრძლივობა, სუფთავების წნევა, ტემპერატურა და ავტომატიზაციის დონე — შეიძლება მორგებული იქნას მომხმარებლის მოთხოვნების მიხედვით.
Ჰიბრიდული ძრავის ცილინდრის თავის საშუალებით სუფთავება
Ჰიბრიდული ძრავის წარმოებაში ცილინდრის თავის შუალედური გასუფთავება
Ცილინდრის თავის შუალედური გაწმენდა ჰიბრიდული ძრავების წარმოებაში მექანიკური დამუშავებისა და შემდგომი ოპერაციების შორის მნიშვნელოვანი პროცესია. სირთულეებით დატვირთული შიგა გეომეტრიის მქონე ალუმინის ცილინდრის თავები — რომლებშიც შედის ზეთის გასაყვანი არხები, საჭერო სახელურების ხვრელები და გაგრილების სითხის გასაყვანი არხები — მოითხოვს მექანიკური ნაკერების, კვეთის სითხის ნარჩევების და ნაკლებად მყარი დაბინძურების მოსაშორებლად სპეციალიზებული გაწმენდის ტექნოლოგიებს. ტურბულენტური გაწმენდა აღწევს შიგა არხებს, რომლებსაც ჩვეულებრივი სპრეი-გაწმენდა ვერ აღწევს, რაც უზრუნველყოფს სრულყოფილ დაბინძურების მოშორებას საბოლოო გაწმენდასა და შეკრებამდე.
Სირთულეებით დატვირთული ცილინდრის თავების ტურბულენტური გაწმენდის ტექნოლოგია
Ტურბულენტური სასუფთავო პროცესი უზრუნველყოფს მაღალი ეფექტურობის დაბინძურების მოსახსნელად რთული გეომეტრიის ცილინდრის თავებისთვის. სამუშაო ნაკრების გახურებულ სასუფთავო სითხეში ჩაძირვისა და ტურბულენტური ნაკადის შექმნის საშუალებით ეს ტექნოლოგია მიაღწევს შიდა გასასვლელებსა და დახურულ ხვრელებს, რომლებსაც ჩვეულებრივი სპრეის სასუფთავო მეთოდი ვერ აღწევს. სამუშაო ზედაპირების და შიდა გასასვლელების ყველა ნაკრების მექანიკური ნარჩევების სრულად მოსახსნელად ტურბულენტური სასუფთავო პროცესი ერთდროულად იყენებს ფიქსირებული წერტილის სპრეის სასუფთავო მეთოდს, რაც მომდევნო დამუშავების ხარისხის გასაუმჯობესებლად ემსახურება.
Ცილინდრის თავების სასუფთავო პროცესში შერეული მოდელების წარმოება
Ახალგაზრდა ავტომობილების წარმოება მოითხოვს მრავალფეროვან წარმოების სისტემებს, რომლებიც შეძლებენ რამდენიმე ძრავის ვარიანტის დამუშავებას. ავტომატური მოდელის ამოცნობა, მოდელის შეცვლის სისტემები და პროგრამირებადი სასუფთავო ციკლები უზრუნველყოფს უწყვეტ შერეული მოდელების წარმოებას. მოდელის შეცვლის დრო 3 წუთი ან ნაკლები იყოს, რაც წარმოების შეწყვეტებს მინიმუმამდე ამცირებს და საჭიროების მიხედვით წარმოების პრინციპს უჭერს მხარს.
Ცილინდრის თავების სასუფთავო პროცესში ავტომატიზებული მასალების მოძრავება
Ავტომატიზებული მასალების მოძრავების სისტემები — მათ შორის კონვეიერები, გადაცემის მექანიზმები და ავტომატური ჩასასწორებლად და გასასწორებლად მოწყობილობები — საშუალებას აძლევს სუფთავი სისტემების ეფექტურად ჩართვას წარმოების ხაზებში. მოდელის ამოცნობარობასა და MES-თან კავშირს მოიცავადი სრული ავტომატიზაცია ხელს უწყობს ინტელექტუალურ წარმოებასა და წარმოების მონაცემების მონიტორინგს.
Ტექნიკური სპეციფიკაციები
| Ტექნიკური მახასიათებლები | Აღწერა |
|---|---|
| Პროდუქტის ტიპი | Ცილინდრის თავის შუალედური სუფთავი სისტემა |
| Აპლიკაცია | Ჰიბრიდული ძრავის ცილინდრის თავის შუალედური სუფთავა |
| Მუშაობის ნაწილი | Ჰიბრიდული სატრანსპორტო საშუალებებისთვის ალუმინის ცილინდრის თავები |
| Გასუფთავების ტექნოლოგია | Ტურბულენტული გასუფთავება + ფიქსირებული წერტილის სპრეი გასუფთავება (≥1,0 მპა) + სპრეი გამორეცხვა + ჰაერით გაშრობა |
| Სუფთავების ტემპერატურა | 40–60°C (ელექტრო გათბობა, წინასწარ გათბობის შესაძლებლობით) — მორგებადი |
| Ციკლის დრო | ≤85 წამი თითო ნიმუშზე (ჩასასწორებლად და გასასწორებლად ჩათვლით) — მორგებადი |
| Მოდელის შეცვლა | ≤3 წუთი — ინდივიდუალურად შესაძლებელი |
| Ჩასმა/გამოტანა | Ავტომატური |
| Კონტროლის სისტემა | SIEMENS PLC |
| Კომუნიკაციის პროტოკოლი | PROFINET, OPC UA |
| Ფილტრაციის სისტემა | Მრავალსტუფიანი ფილტრაცია დაბლოკვის სიგნალიზაციით |
| Უწყვეტოდ მუშაობს | 24 საათი (წინასწარი მიღება) / 48 საათი (საბოლოო მიღება) |
| Შუქის დონე | <80 დბ |
| Უსაფრთხოების სტანდარტები | IEC 62061, GB 5226.1 |
